





Reikien läpi työstetyn tarkkuus-CNC:n tuotannossa purseenpoistoprosessi määrää suoraan osien kokoonpanotarkkuuden, sähköturvallisuuden ja ulkonäön yhtenäisyyden. Teknisissä hankinnoissa purseenpoistoprosessin laiminlyönti johtaa usein kaapelien jumiutumiseen ja naarmuuntumiseen massatuotannossa tai vaikuttaa myöhempään pinnoitteen tartuntanopeuteen. Massaräätälöintiin keskittyvänä CNC-valmistajana ShowyMetal tarjoaa yhden luukun palvelut 3-/5-akselisesta jyrsimisestä CNC-sorvaukseen. Siinä yhdistyvät pintakäsittelyt, kuten anodisointi ja hiekkapuhallus, jotta varmistetaan, että aukon toleranssi on ±0,01 mm, pinnan viimeistely saavuttaa Ra0,4 μm ja reunan laatu jäysteen poiston jälkeen on täysin hallinnassa.
Tekninen ydinarvo ja jäysteenpoistoprosessin epäonnistumisriski
Purseet eivät ole vain visuaalisia vikoja, vaan myös toiminnallisia vaaroja. Läpireiän työstössä leikkausvoimat saavat materiaalin repeytymään sen sijaan, että ne leikkaavat kokonaan, jolloin syntyy mikroskooppisia metallikuhoja. Jos sitä ei poisteta tehokkaasti, se voi aiheuttaa seuraavia ongelmia:
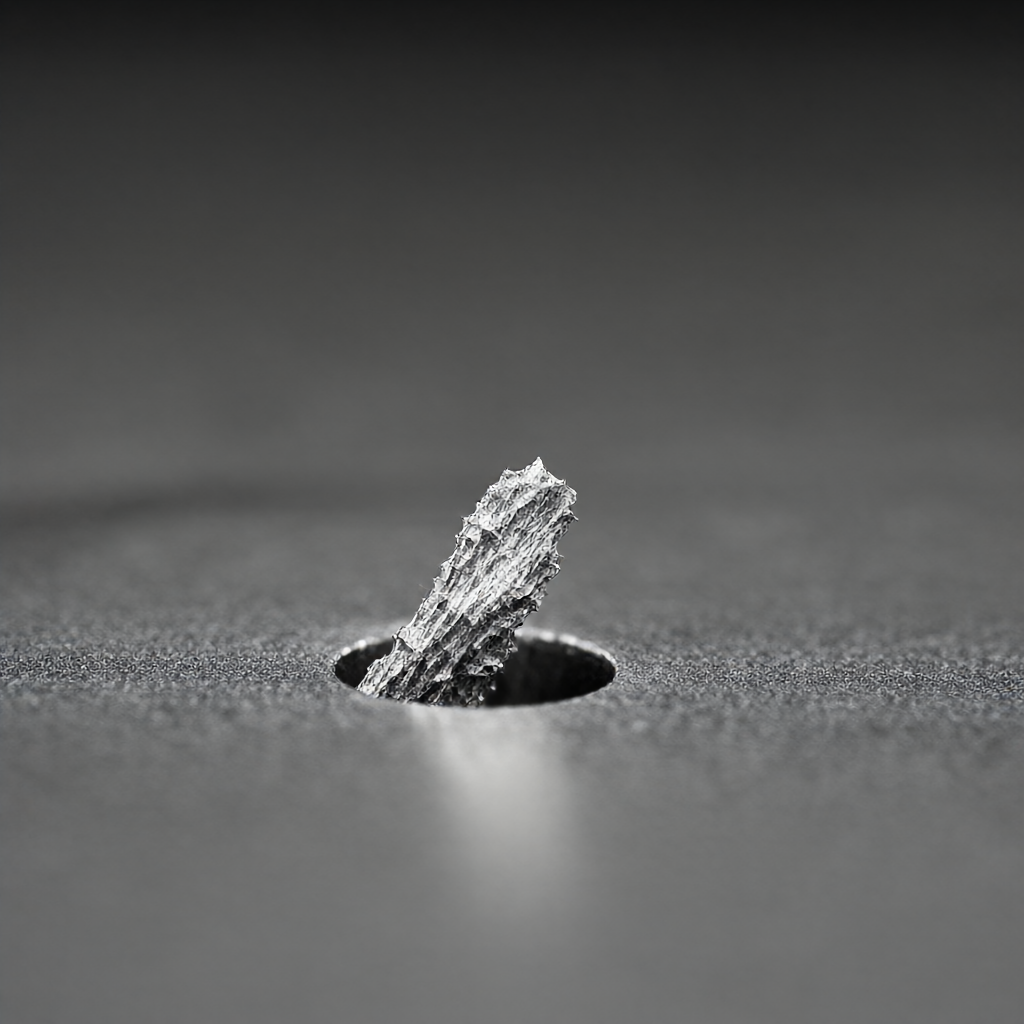
- Kokoonpanon häiriöt:Purseet tukkivat vastakkaiset osat, lisäävät kokoonpanovastusta ja jopa aiheuttavat langan luistamista.
- Sähköinen oikosulku:Puolijohde- tai tietoliikennelaitteissa poistamattomat kupari- tai alumiinipurset voivat aiheuttaa oikosulkuja piirilevyn kerrosten välillä.
- Huono pinnoitus:Elektrolyyttiä kertyy helposti purseisiin, jolloin pinnoitekerros kuoriutuu tai paksuus on epätasainen.
- Stressin keskittyminen:Terävät reunat aiheuttavat väsymishalkeamia, mikä lyhentää osien käyttöikää.
Siksi purseenpoiston on oltava CNC-työstöprosessin vakioprosessi, ei jälkikäteen.
Yleisesti käytettyjen purseenpoistoprosessiratkaisujen vertailu ja teknologian valinta
Prosessivalikoima vaihtelee merkittävästi eri materiaalien (alumiini, teräs, ruostumaton teräs, messinki, tekninen muovi) ja reikäkokojen osalta. Seuraavassa taulukossa verrataan kolmen yleisen ratkaisun soveltuvia skenaarioita ja etuja ja haittoja:
| Prosessin tyyppi | Soveltuvat materiaalit | Edut | Rajoitukset ja huomautukset |
|---|---|---|---|
| Mekaaninen purseenpoisto | Teräs, ruostumaton teräs, messinki | Tehokas, voidaan automatisoida verkossa; sopii massatuotantoon | Kovametallileikkaustyökalut ovat alttiita kulumiselle; ohutseinäiset osat voivat vääntyä |
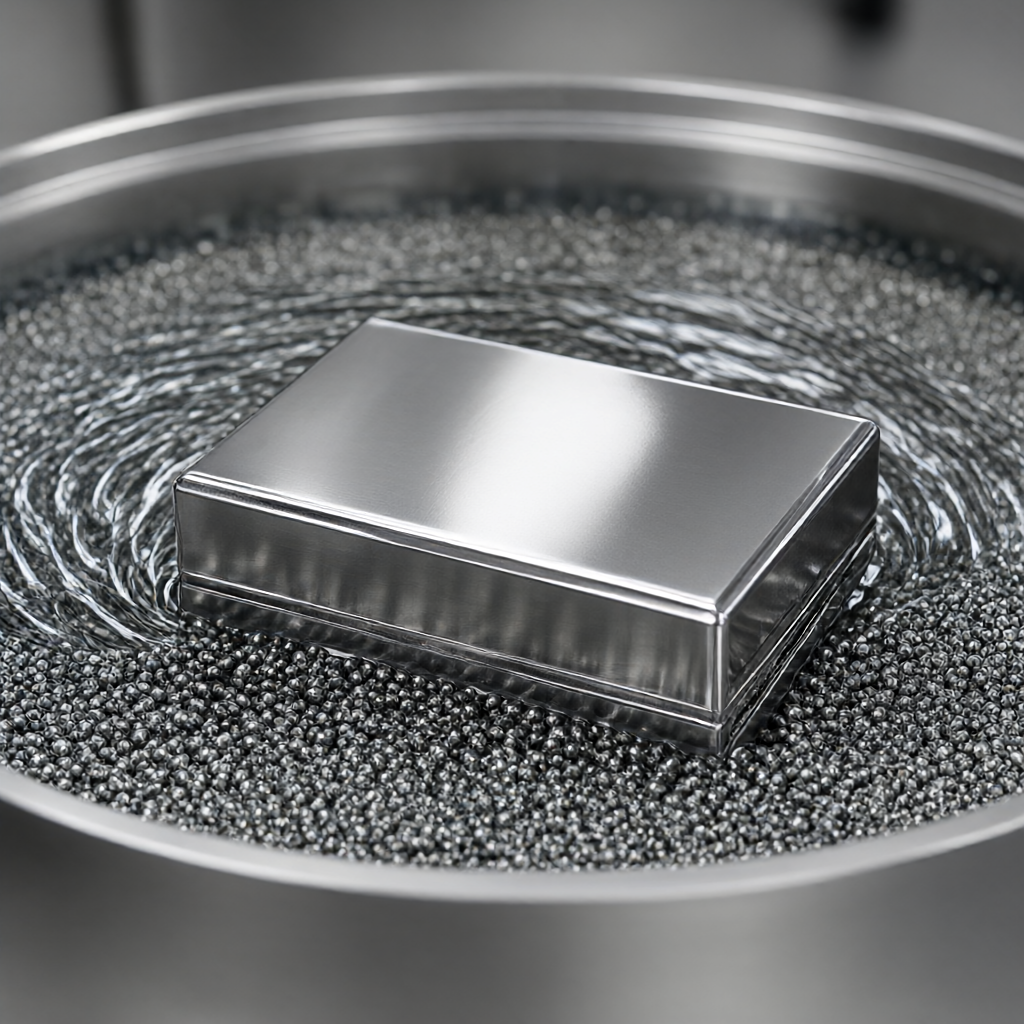
| Tärinä jäysteenpoisto | Alumiini, sinkkiseos, muovi | Ei kosketusjännitystä pinnan naarmuuntumisen välttämiseksi; sopii monimutkaisiin onteloihin | aikaa vievä; rajoitettu vaikutus syviin sokeisiin reikiin |
| kemiallinen purseenpoisto | Teräs, alumiini (täytyy erottaa tarkasti) | Käsittelee vaikeasti saavutettavia luumen-purseita; tasainen pinta | Jäljellä oleva korroosioriski; vaaditaan tiukkaa vesipesua; korkea paine ympäristönsuojeluun |
Valintaehdotukset:ShowyMetalin korkeakiiltoisten pintojen erätilauksissa mekaaninen purseenpoisto yhdistettynä ultraäänipuhdistukseen on yleinen yhdistelmä; tarkkuusilmailun osissa tärinäpurseenpoisto on parempi; monionteloisissa muoviosissa etusijalle asetetaan ruiskuvaluprosessin optimoinnin arvioiminen myöhemmän purseenpoiston tarpeen vähentämiseksi.
Käytännön avainkohdat online-jäysteenpoistoon CNC:ssä reiänkäsittelyn avulla
Online-jäysteenpoisto (jäysteenpoisto koneistuksen aikana) integroi jäysteenpoistotoiminnon CNC-ohjelmaan toissijaisen kiinnityksen vähentämiseksi. Keskeisiä parametreja ovat:
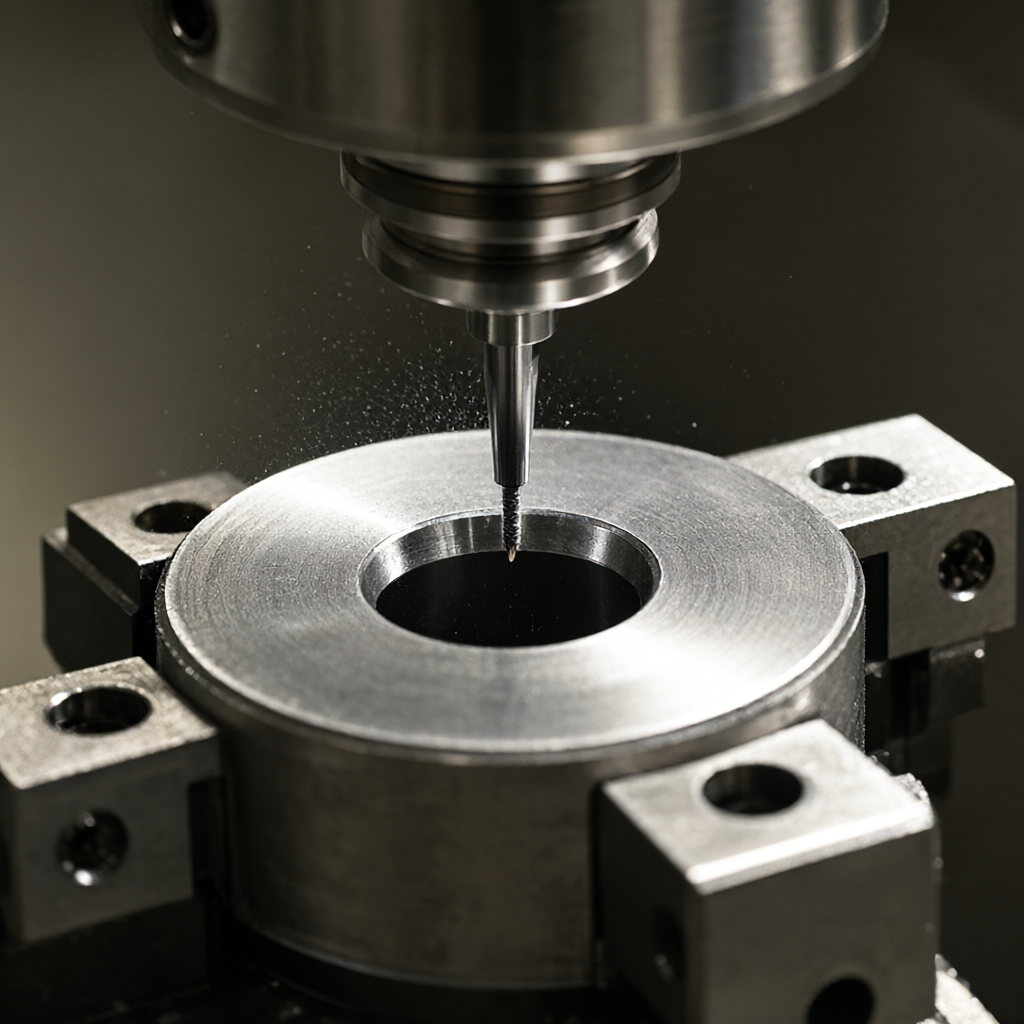
- Työkalun valinta:Käytä kuulakärkistä leikkuria tai erityistä purseenpoistoveistä, jonka säde on hieman pienempi kuin reiän halkaisija, jotta vältytään reiän seinämän vaurioitumiselta.
- Nopeus ja syöttö:Purseenpoistonopeus on yleensä 50–70 % viimeistelynopeudesta ja syöttönopeus pienennetään 30 prosenttiin tärinäjälkien estämiseksi.
- Työkalun radan suunnittelu:Suunnittele reiän reunaan pyöreä purseenpoistotyökalurata yksinkertaisen suoraviivaisen leikkauksen sijaan. Syviä reikiä on leikattava useita kertoja, poistamalla joka kerta 0,02-0,05 mm.
- Jäähdytysnesteen hallinta:Varmista, että lastut huuhdellaan kokonaan pois, jotta vältetään lastun kertymisen aiheuttamat toissijaiset purseet.
5-akselisesti käsiteltyjen monipuolisten läpimenevien reikien osalta työkalun häiriöt on laskettava etukäteen ja työkaluradan soveltuvuus on tarkistettava jälkikäsittelyohjelmilla.
Erot jäysteenpoistoprosesseissa eri materiaalilaaduille
Materiaalin ominaisuudet määräävät purseenpoiston vaikeuden. Alumiinilejeeringeillä (kuten 6061-T6) on suuri sitkeys, ne ovat alttiita pitkille filamenttisille purseille ja vaativat vähän syöttöä; ruostumattomalla teräksellä (kuten 304/316L) on korkea kovuus, alhainen lämmönjohtavuus ja se on helppo tarttua veitseen, mikä vaatii suurta nopeutta + riittävää jäähdytystä; messinki (C360) on helppo työstää, mutta se on helppo muotoilla, ja jäysteenpoiston tulee olla hellävaraista. Teknisten muovien (kuten PEEK ja nailon) jäysteet ovat kuituisia, ja mekaaninen kiillotus on altis sähköstaattiselle adsorptiolle. On suositeltavaa yhdistää tärinää tai matalan lämpötilan purseenpoistoa. ShowyMetal tukee erilaisten materiaalien räätälöintiä, ja suunnittelutiimi säätää prosessiparametreja yksilöllisesti materiaalilaadun ja erän ominaisuuksien perusteella.
Laaduntarkastus- ja hyväksymisstandardit purseenpoiston jälkeen
Purseenpoistovaikutus ei voi perustua pelkästään silmämääräiseen tarkastukseen, vaan se on testattava kvantitatiivisesti:
- Silmämääräinen tarkastus:Tarkista suutin suurennuslasilla yli 40x, eikä siinä ole näkyvää pullistumaa.
- Tunnustuksen/tuntuman tarkastus:Käytä 0,05 mm:n rakotulkkia liukuaksesi reikää pitkin ilman, että vaijeri roikkuu. tarkkuusosia varten voit koskettaa sitä kevyesti sormillasi (käsineet vaaditaan öljytahrojen välttämiseksi).
- Korkeusmittarin mittaus:Mittaa näppäinliitospinnoilla pinnan karheusmittarilla aukon reunaprofiili varmistaaksesi, että Ra-arvo vastaa piirustuksen vaatimuksia (yleensä ≤ Ra0,8μm).
- Toiminnallinen testi:Yritä koota yhteensovittavat osat ja mittaa, onko välys suunnittelutoleranssin sisällä.
ShowyMetal on varustettu kolmiulotteisilla koordinaatteilla, optisilla mittaus- ja karheusmittareilla, ja se suorittaa täyden tarkastuksen tai AQL-satunnaistarkastuksen ennen lähetystä varmistaakseen erän yhdenmukaisuuden.
Yleiset jäysteenpoistovikatilat ja välttämisratkaisut
Yleisiä jäysteenpoistovirheitä tuotannossa ovat:
- Pursejäännös:Syy: työkalun passivointi, liian nopea syöttö. Vältä: Säännöllinen työkalun tarkastus ja leikkausparametrien optimointi.
- Aukon suurennus/pienennys:Syy: Liiallinen purseenpoistovoima aiheuttaa elastista muodonmuutosta. Vältä: leikkaa kevyesti, syötä useita kertoja ja mittaa välittömästi purseenpoiston jälkeen.
- Pintanaarmut:Syy: Mekaaninen purseenpoistotyökalu hyppää tai lastut naarmuuntuvat takaisin. Vältä: Käytä ohjausrenkaita, tehosta jäähdytystä ja huuhtelua ja täristä purseenpoistomateriaalia hiukkaskoon mukaan.
Kuinka valita purseenpoistoprosessi reiän koon perusteella?
Pienellä aukolla (20 mm) on korkea mekaaninen hyötysuhde ja se soveltuu online-jäysteenpoistoon.
Mitkä ovat tärkeimmät erot alumiini- ja teräsosien purseenpoistoparametreissa?
Alumiiniosat vaativat pienen syötön ja suuren nopeuden tarttumisen ja purseiden estämiseksi; teräsosat vaativat suuremman takaleikkausmäärän ja jäähdytysnesteen paineen kovien purseiden leikkaamiseksi. Tiettyjen parametrien on viitattava materiaalintoimittajan tietoihin ja vahvistettava ensimmäinen kappale.
Vaikuttaako purseenpoisto pinnan viimeistelyn Ra-arvoon?
Oikein suoritettu purseenpoisto ei heikennä viimeistelyä merkittävästi, mutta jos työkalun rata on väärin suunniteltu tai pyörimisnopeus on liian alhainen, voi esiintyä tärinäjälkiä, mikä aiheuttaa Ra-arvon vaihtelun. Ensimmäinen esineen tarkastus vaaditaan sen varmistamiseksi, että Ra-arvo on ±0,1 μm:n toleranssialueen mukainen.
Kuinka varmistaa jäysteenpoiston johdonmukaisuus massatuotannossa?
Luota CNC-ohjelmaan työkalun kompensoinnin lukitsemiseen, tarkastuspisteiden korjaamiseen (kuten reiän profiilin mittaamiseen 50 kappaleen välein), automaattisten työkalujen kiinnitysten vähentämiseksi inhimillisten erojen vähentämiseksi ja laatuosaston suorittamaan prosessitarkastuksia.
Pitääkö kaikki läpimenevät reiät poistaa?
Jos jäysteen korkeus on kokoonpanotoleranssin sisällä eikä sillä ole toiminnallista vaikutusta, ei-liittyville pinnoille, johtamattomille pinnoille ja ei-näkyville näyttöpinnoille voidaan säilyttää pieni määrä pursetta kustannusten alentamiseksi asiakkaan hyväksynnän jälkeen, mutta se on merkittävä selvästi piirustukseen tai tuoteluetteloon.
Yhteenvetona voidaan todeta, että purseenpoisto on keskeinen osa CNC-työstön laatua. Vain valitsemalla sopivat prosessit, valvomalla parametreja ja suorittamalla tiukkoja tarkastuksia voimme varmistaa osien muuttumisen "käsitellyistä" "todella käyttökelpoisiksi". ShowyMetal tarjoaa täyden prosessituen DFM-ehdotuksista erätoimitukseen. Jos sinulla on kysyttävää läpireiän osien purseenpoistoprosessista tai haluat arvioida piirustuksia, anna yksityiskohtaiset tiedot ja materiaalivaatimukset. Teemme prosessisuunnitelman ja tarjouksen suunnittelukokemuksen perusteella.



