





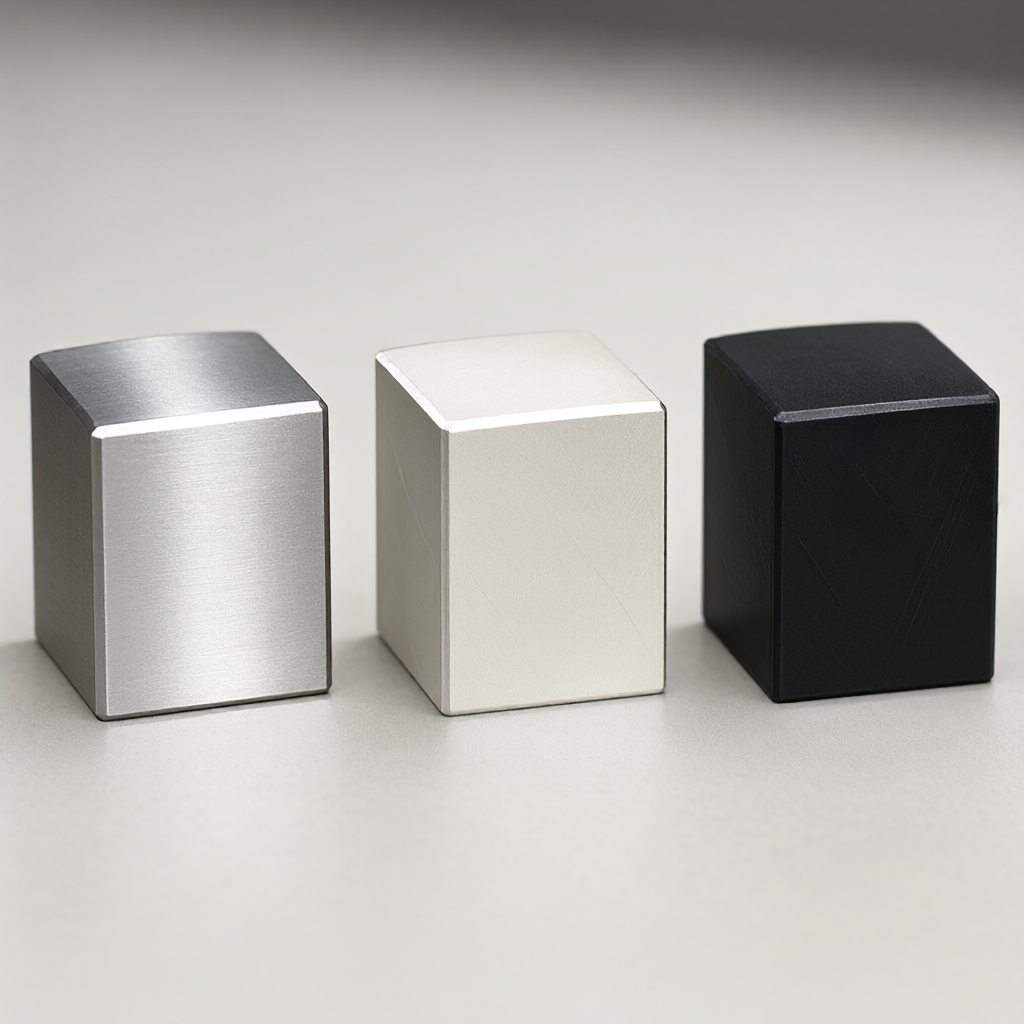
- 316L ruostumatonta terästä: Suuri sitkeys, huono lämmönjohtavuus, helppo valmistaa rakennettu reuna. On suositeltavaa käyttää suuren syötön ja pienen leikkaussyvyyden strategiaa, jossa karan nopeus on 8000-12000 rpm ja syöttönopeus 300-500 mm/min. Kovametallipinnoitettuja veitsiä (kuten TiAlN-pinnoite) suositellaan leikkaustyökaluille kulutuksenkestävyyden ja lastunpoiston parantamiseksi.
- Titaaniseos: Alhainen kimmokerroin ja helppo muotoilla. Leikkausnopeutta (500-800m/min) on vähennettävä ja jäähdytysnesteen virtausta lisättävä, jotta vältetään lämmön kertymisen aiheuttamat lämpömuodonmuutokset. On suositeltavaa käyttää mikrotyöstöparametreja, joiden askeletäisyys on 0,05-0,1 mm pinnan tarkkuuden varmistamiseksi.
- PEEK tekninen muovi: Sulamispiste on noin 343℃ ja se on helppo tarttua veitseen. On tarpeen käyttää teräviä työkaluja (kuten yksikidetimantti tai CBN), ylläpitää suurta nopeutta ja alhaista syöttöä (10000-15000rpm, syöttö 200-300mm/min) ja käyttää ilmajäähdytystä lämpömuodonmuutosten estämiseksi.
Parametrien optimointi on yhdistettävä viiden akselin kytkentäsimulaatioohjelmistoon törmäysten havaitsemiseen ja työkalun akselistrategian säätöön, jotta työkalu pysyy aina parhaassa leikkauskulmassa syvän ontelon alueella ja vältetään tärinä ja työkalun taipuma.
Viisiakselinen linkitystyökalun rata ja akselien välinen strategia
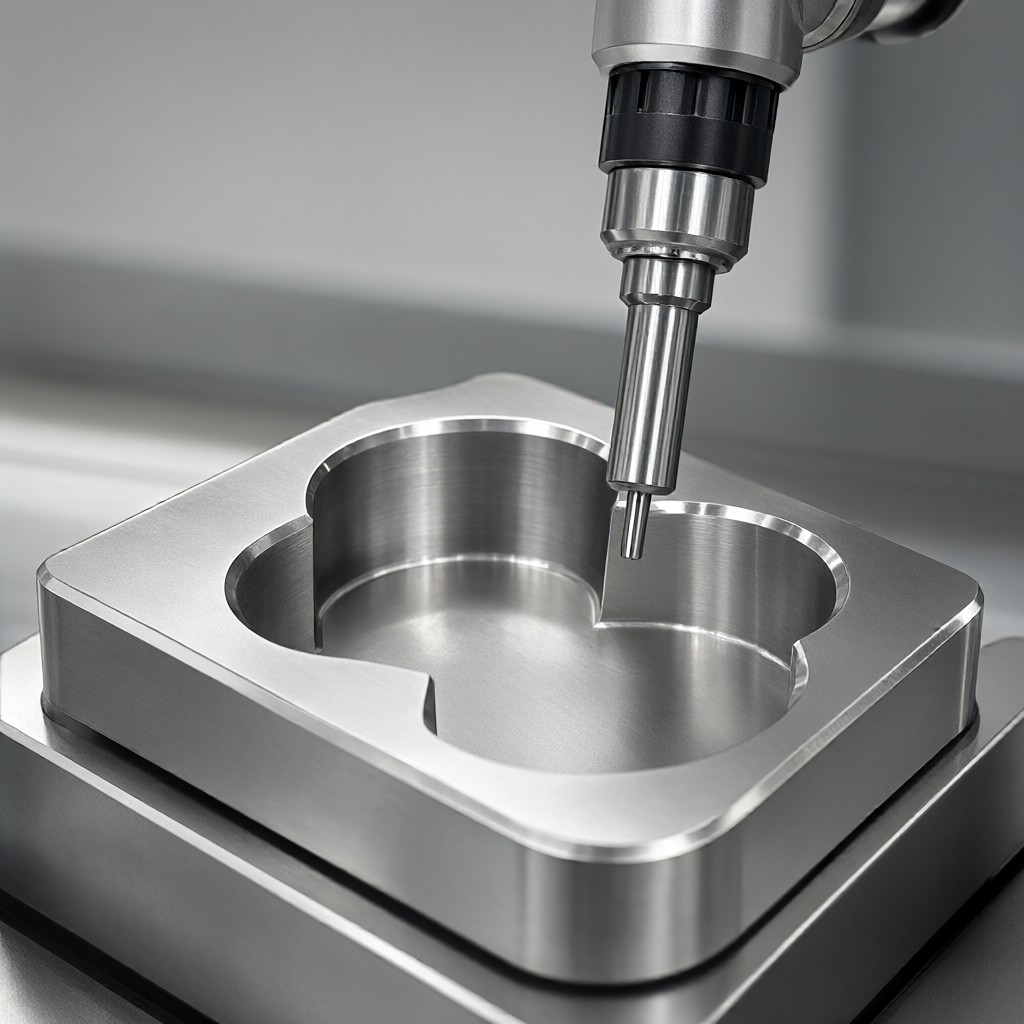
Kun viisiakselinen CNC käsittelee monimutkaisia lääketieteellisiä onteloita, työkaluradan suunnittelu on avain pinnan laadun ja tehokkuuden määrittämiseen. Yleisiä strategioita ovat:
- : Soveltuu ontelojyrsintään, se voi ylläpitää tasaista leikkauskuormitusta, vähentää työkalun kärjen jännitystä, vähentää pinnan jäännösjännitystä ja helpottaa myöhempää aseptista puhdistusta.
Purseenpoistoprosessien ja steriiliyden sopivuuden vertailu
Purseenpoisto on lääketieteellisten osien pätevä esiprosessi. Eri menetelmillä on merkittävä vaikutus pinnan eheyteen, bioyhteensopivuuteen ja steriilien pakkausmateriaalien soveltuvuuteen. Seuraavassa taulukossa verrataan kolmea yleistä purseenpoistovaihtoehtoa:
| menetelmä | Sovellettavat skenaariot | Pintajäännösriski | Steriilin pakkausmateriaalin soveltuvuus | kustannuksia ja tehokkuutta |
|---|---|---|---|---|
| Tärinä jäysteenpoisto | Huokoinen, syvä ontelo, monimutkainen sisäreikä | Matala, mutta hankaavaa hiukkaskokoa on säädettävä (≤325 mesh) naarmujen välttämiseksi | Korkea, helposti puhdistettava hioma-ainejäämä | Keskikokoinen, hyvä sakeus |
| Laserjäysteenpoisto | Terävät reunat, ohuet seinät, korkean lämpötilan seokset | Erittäin alhainen, ei kosketusta, ei lämmön vaikutuksen alaista aluetta | Erittäin korkea, ei kulutusjäämiä | Korkea, sopii erittäin tarkkoihin lääketieteellisiin osiin |
| Sähkökemiallinen purseenpoisto (ECM) | Syviä reikiä, rakoja, johtavia materiaaleja | Alhainen, mutta elektrolyyttisuhdetta ja virrantiheyttä on säädettävä | , elektrolyyttijäämät on puhdistettava perusteellisesti | Keskikokoinen, sopii titaanin/teräksen seoksille |
Purseenpoistoprosessia valittaessa on välttämätöntä yhdistää materiaalin ominaisuudet seuraavaan sterilointimenetelmään (kuten eteenioksidi- tai säteilysterilointi). Koska laserjäysteenpoisto on kosketuksetonta eikä vaadi kulutusosia, sillä on pienin riski steriilien pakkausmateriaalien saastumisesta ja se sopii korkeisiin puhtausvaatimuksiin. Tärinäpurseenpoisto soveltuu monimutkaisiin sisäonteloihin, mutta hiomahiukkasten koko on seulottava tarkasti, jotta mikropartikkelijäämät eivät vaikuta bioyhteensopivuustestiin. Sähkökemiallinen purseenpoisto on tehokasta johtaville materiaaleille, mutta elektrolyyttijäämät on poistettava useilla ultraäänipuhdistuksilla ja puhtaalla vedellä huuhtelemalla, ja on tarpeen havaita, onko ionijäännös alempi kuin lääketieteellisen standardin raja.
Pintakäsittelyn ja steriilien pakkausmateriaalien yhteensopivuuden tarkastus
- : Kuten nikkeli-fosforiseospinnoite (2-5 μm), joka parantaa kulutuskestävyyttä ja korroosionkestävyyttä. Sähköpinnoituksen jälkeen vaaditaan vetyhaurastumisen vapauttaminen (kuten 200 ℃/4 h) ja suolasuihkutestin tarkastus.
- : Käytä valkoisen valon interferometriä tai kontaktikarheusmittaria, tavoite Ra0,4μm (viimeistely) tai Ra0,8μm (hiekkapuhalluksen jälkeen). On tarpeen mitata useista pisteistä eri profiilialueilla paikallisten poikkeamien välttämiseksi.
- Puhtaustestaus: Suorita hiukkasten laskenta standardin ISO 16232-1 mukaisesti tai kemikaalijäämien tunnistus VDA 19:n mukaisesti. Purseet ja pintakäsitellyt osat on puhdistettava ultraäänellä varmistaaksesi, ettei niissä ole metallilastuja, hankausaineita tai elektrolyyttijäämiä.
- biologinen yhteensopivuus: Lopputuotteen on läpäistävä ISO 10993 -testisarja (sytotoksisuus, herkistyminen, ärsytys jne.) sen varmistamiseksi, ettei materiaaleista ja käsittelytekniikoista aiheudu myrkyllistä saostumista.
Yleisiä vikatiloja ovat: jäännöspurseet syvissä onteloiden kulmissa, kupliminen pintakäsittelykerroksessa, pinnan naarmut purseenpoiston jälkeen ja pienet mittamuutokset sterilointijaksojen jälkeen. Välttämissuunnitelmiin kuuluu: marginaalin jättäminen jäysteenpoistoon viisiakselisen koneistuksen aikana; peittauksen aktivointi ennen pintakäsittelyä; laser- tai tärinäpurseenpoiston käyttö manuaalisten toimintojen korvaamiseksi; ja korkean lämpötilan mittapysyvyystestin suorittaminen ennen sterilointia (simuloitu sterilointilämpötila ±10 °C).
Voiko viisiakselinen CNC-työstö täyttää lääketieteellisten onteloiden steriilien pakkausmateriaalien mukauttamisvaatimukset?
Voi. Viisiakselinen koneistus vähentää puristusjännitystä ja pintavirheitä optimoimalla työkalun kulkureittejä, ja yhdistettynä laser- tai tärinäpurseenpoistoon ja tiukoihin puhdistusprosesseihin, se voi varmistaa, että osan pinnalla ei ole jäännösepäpuhtauksia ja täyttää steriilien pakkausmateriaalien tiivistys- ja puhtausvaatimukset.
Mikä jäysteenpoistomenetelmä on paras 316 litran ruostumattomasta teräksestä valmistettaville lääketieteellisille onteloille?
Laserjäysteenpoisto on ensisijainen ratkaisu 316 litran ruostumattomasta teräksestä valmistettuihin lääketieteellisiin onteloihin, koska se on kosketukseton, siinä ei ole kuluvia jäämiä ja siinä on pieni lämpövaikutusalue. Jos sisäontelolla on monimutkainen rakenne, tärinää voidaan yhdistää purseenpoistoon, mutta hiomahiukkaskokoa on valvottava ja puhdistettava perusteellisesti.
Kuinka saavuttaa Ra0,4μm:n pinnan karheus viisiakselisessa koneistuksessa?
On tarpeen ottaa käyttöön viimeistelyparametrit (askeletäisyys 0,02-0,05 mm, kohtalainen leikkausnopeus) yhdistettynä viisiakseliseen tasoituskoneistusstrategiaan ja säilyttää työkalun terävyys ja työstökoneen lämpöstabiilisuus. Vältä toissijaista puristamista viimeistelyn jälkeen vähentääksesi pinnan naarmujen riskiä.
Kuinka tarkistaa, saavuttaako elektrolyyttijäämä standardin purseenpoiston jälkeen?
Ionikromatografiaa tai ICP-OES:tä voidaan käyttää pinnan ionijäämien havaitsemiseen, ja tavoitearvon on oltava lääketieteellisten puhtausstandardien mukainen (kuten kokonaisjäämä



