





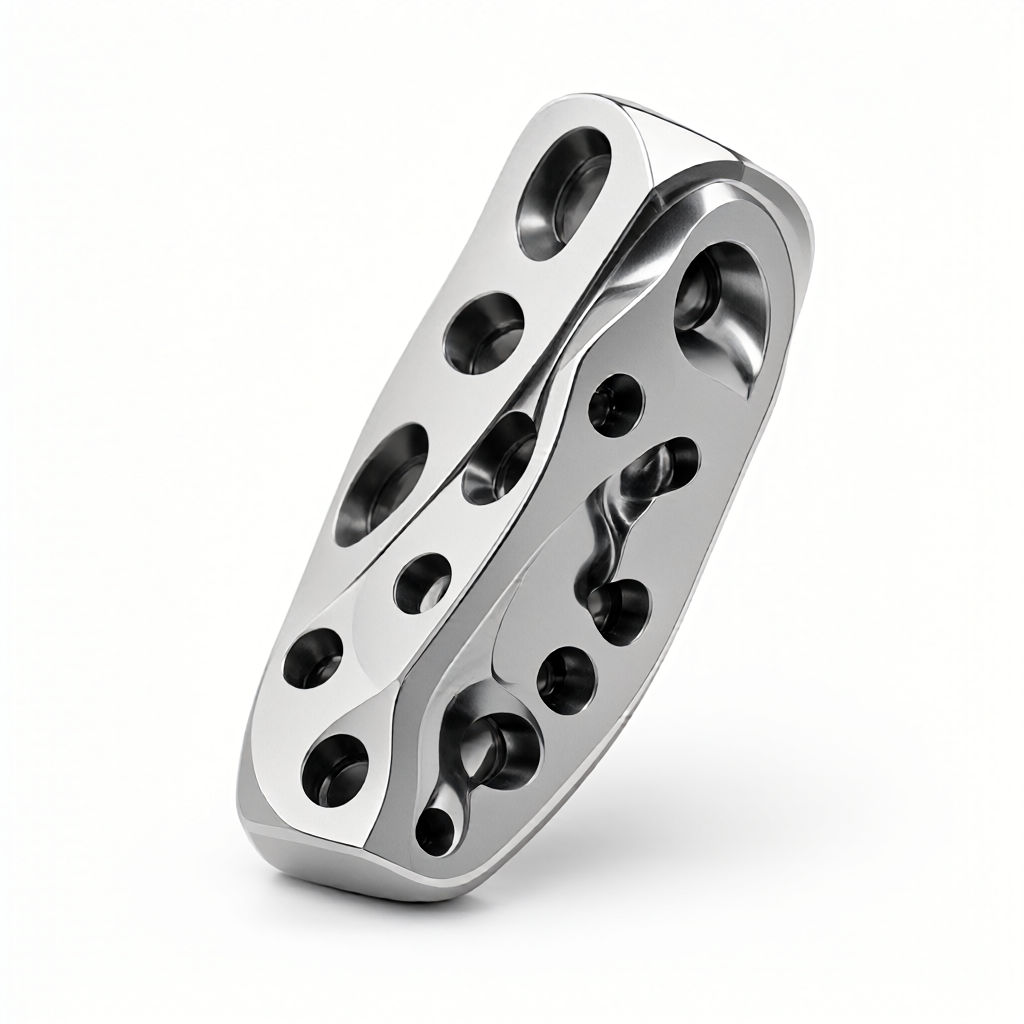
Erikoismuotoisten osien moniakselinen samanaikainen työstö on ydinprosessi, joka murtaa perinteisen 3-akselisen liikkeen rajoitukset ja toteuttaa monimutkaiset kaarevat pinnat ja monikulmaiset ominaisuudet yhdessä puristusmuovauksessa. T&K-insinööreille ja teknisille hankinnoille 3-akselisen, 4-akselisen ja 5-akselisen koneistuksen kykyrajojen ymmärtäminen erikoismuotoisten osien valmistuksessa määrittää suoraan suunnittelumarginaalin varauksen, prosessireitin valinnan ja lopullisen kustannuslaskennan DFM (Design for Manufacturability) -vaiheessa. Väärät moniakselistrategiat voivat lisätä työkalun häiriöiden riskiä, työkalun vähäistä käyttöastetta tai mittojen poikkeavaa toleranssista johtuen puristusmuodonmuutoksesta massatuotannon aikana. Tämä artikkeli tarjoaa syvällisen analyysin erikoismuotoisten osien moniakselisen samanaikaisen koneistuksen teknisestä logiikasta, vertailee eri akselinumeroratkaisujen etuja ja haittoja ja tarjoaa suunnittelun suorituspisteitä, joiden avulla voit välttää valmistusriskejä piirustuksen tarkistusvaiheessa.
Erikoismuotoisten osien moniakselisen linkitetyn koneistuksen kykyrajat ja kinemaattinen perusta
Vapaamuotoisilla osilla tarkoitetaan yleensä osia, joissa on monimutkaiset kaarevat pinnat, syvät ontelot, vinot reiät tai osia, joilla on erittäin korkeat jäykkyysvaatimukset. Perinteinen 3-akselinen CNC-työstö perustuu kolmeen lineaariseen akseliin, XYZ, ja työkalu voi syöttää vain normaali- tai radiaalisuunnassa. Ominaisuuksissa, joiden kallistuskulma on yli 90 astetta, 3-akselinen koneistus vaatii usein useita kiinnityksiä, kasautuvia kohdistusvirheitä ja riskiä "alileikkaus" (eli työkalu ei pääse pinnan pohjaan).
4-akselinen koneistus tuo A-akselin pyörimisen X- tai Y-akselin ympäri, ja sitä käytetään pääasiassa sylinterimäisten erikoismuotoisten osien (kuten lentokoneiden siipipyörät, autojen ohjauspylväät) jatkuvaan jyrsintään. Kiertämällä työkappaletta työkalun siirtämisen sijaan 4-akseli mahdollistaa jatkuvan sivuseinän työstön, mikä vähentää kiinnityskertojen määrää ja parantaa pinnan jatkuvuutta. 5-akselinen koneistus lisää B-akselin tai C-akselin, mikä mahdollistaa työkalun syöttämisen mihin tahansa suuntaan, jolloin saavutetaan todellinen "yksi puristus koko työstön suorittamiseksi" ja ratkaisee täysin riittämättömän jäykkyyden aiheuttaman häiriöongelman.
- 3-akselinen kytkentä: Soveltuu tasaisille levyille ja yksinkertaisille porrastetuille osille. Työkalun akseli on aina kohtisuorassa peruspistetasoon nähden.
- 4-akselinen kytkentä: Soveltuu pyöriville rungoille ja akseleille, joissa on vinot reiät, mikä poistaa sivuttaissyöttörajoitukset A-akselin pyörimisen vuoksi.
- 5-akselinen kytkentä: Soveltuu monimutkaisille veistospinnoille, ilmailualan rakenneosiin ja lääketieteellisiin implantteihin. Työkalun asentoa voidaan säätää mielivaltaisesti häiriöiden välttämiseksi.
Muotokappaleen materiaalin valinta ja DFM-suositukset: Miksi 7075 alumiinin ja 304 ruostumattoman teräksen strategiat ovat erilaisia
Materiaalin lämmönjohtavuus ja kovettumisominaisuudet vaikuttavat suoraan moniakselisen liitoksen leikkausparametreihin. Avaruuskäyttöön tarkoitettua 7075-T6-alumiiniseosta käsiteltäessä sen korkea lämmönjohtavuus mahdollistaa suurempien leikkausnopeuksien käytön (Vc jopa 300-500 m/min), mutta työkalun lämmön haihduttamisesta on huolehdittava. Jos sen monimutkaisen ohutseinäisen rakenteen käsittelyyn käytetään 5-akselista käsittelyä, työkalun ulkoneman pituuden (Overhang) vaikutus jäykkyyteen on otettava huomioon. On suositeltavaa ohjata työkalun ulkonemaa 1,5-2 kertaa tangon halkaisijaan nähden tärinän värähtelyn välttämiseksi leikkausprosessin aikana.
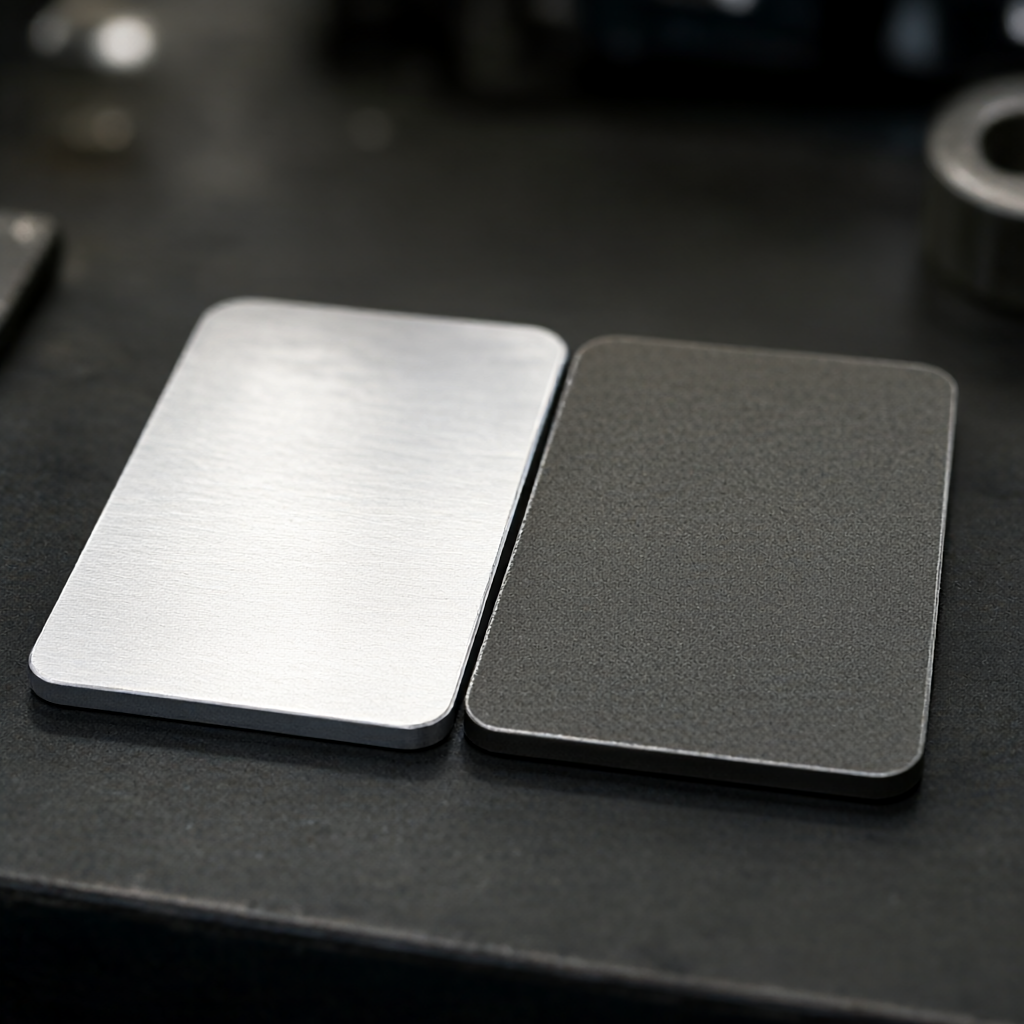
304 ruostumattomalla teräksellä sillä on vakava taipumus kovettua ja sen lämmönjohtavuus on vain 1/3 alumiiniseoksesta. Kun syviä onteloita jyrsitään samanaikaisesti usealla akselilla, rajallinen lastunpoistotila voi helposti johtaa "kertyneen reunan" muodostumiseen, mikä voi vahingoittaa työkalua ja heikentää pinnan viimeistelyä. Tässä vaiheessa DFM-vaiheen tulisi suositella urien lisäämistä tai työkalun kulkureittien optimointia, jotta vältetään onteloiden sulkeutuminen. Jos kappaleella on sekä korkeat ulkonäkövaatimukset että monimutkainen rakenne, voit harkita 4-akselisen sorvaus- ja jyrsintäkomposiittikeskuksen käyttöä. Sorvauspäätä käytetään päämuodon viimeistelyyn ja jyrsintäpäätä usean reiän layoutiin, mikä ei ainoastaan takaa koaksiaalisuutta, vaan myös optimoi työkalun käyttöiän.
3-akselinen vs 4-akseli vs 5-akseli: erikoismuotoisten osien käsittelyratkaisujen vertaileva analyysi
Ennen kuin päätetään prosessireitistä, on tehtävä kompromisseja osan geometrisen monimutkaisuuden, eräkoon ja budjetin perusteella. Seuraavassa taulukossa verrataan kolmen ratkaisun suorituskykyä tyypillisissä erikoismuotoisissa osissa. Tiedot perustuvat tavanomaisten teollisuuslaatuisten CNC-laitteiden toimintaparametreihin.
| Kontrasti mitat | 3-akselinen jyrsintä | 4-akselinen sorvaus/jyrsintä | 5-akselinen samanaikainen jyrsintä |
|---|---|---|---|
| Sovellettavat geometriset ominaisuudet | Taso, yksinkertainen kalteva reikä, matala onkalo | Pyörivä runko, jatkuva sylinteri, sivuseinäominaisuudet | Mikä tahansa monimutkainen kaareva pinta, syvä ontelo, jäykät herkät osat |
| Kiinnitysten lukumäärä | 2-4 kertaa (täytyy kääntää) | 1-2 kertaa (käännä kääntämisen sijaan) | 1 kerta (yksi kiinnitys ja muovaus) |
| Kumulatiivinen paikannusvirhe | Korkeampi (kumulatiivinen monille työkalukalibroinneille) | keskikokoinen | Erittäin alhainen (perustaso ei muutu) |
| Työkalun käyttö | Alempi (lyhyen työkalun halkaisija on rajoitettu) | keskikokoinen | Korkea (voi säilyttää paremman kohtauskulman) |
| Laitteiden käyttö ja kustannukset | Matala (pitkä käsittelyaika, tarvitaan enemmän asemia) | keskikokoinen | Korkea (yksittäinen ohjelmointi on monimutkaista ja laiteinvestoinnit ovat suuria) |
| erän konsistenssi | Riippuu kiinnittimen tarkkuudesta, suurista vaihteluista | Parempi, sopii erityisesti akseleille | Erittäin korkea, sopii erityisesti tarkkoihin ja monimutkaisiin osiin |
Taulukosta näkyy, että jos erikoismuotoisten osien pääominaisuus on pyörivä runko (kuten pumpun runko, turbiini), 4-akselinen sorvaus ja jyrsintä on kustannustehokas ratkaisu. Vapaamuotoisilla pinnoilla (kuten robottiliitokset ja lääketieteelliset ohjaimet) 5-akselinen kytkentä voi vähentää merkittävästi häiriöiden riskiä ja parantaa pinnan laatua. Massatuotannossa, vaikka alkuperäinen laiteinvestointi olisi suuri, 5-akselisen kokonaiskustannukset ovat usein alhaisemmat kuin 3-akselisten monityökaluratkaisujen, koska prosessien yhdistäminen ja laadun tarkastusaika lyhenevät.
Leikkausparametrit ja työkaluradan optimointi: Vältä häiriöitä ja tärinää
Moniakselisen kytkennän ydinvaikeus piilee "törmäysten havaitsemisessa" ja "dynaamisissa rajoituksissa". CAM-ohjelmointivaiheessa työkaluakselin ohjausstrategia (Tool Axis Control) on otettava käyttöön. Yleisesti käytettyjä strategioita ovat "Down Projection" ja "Ray Project".
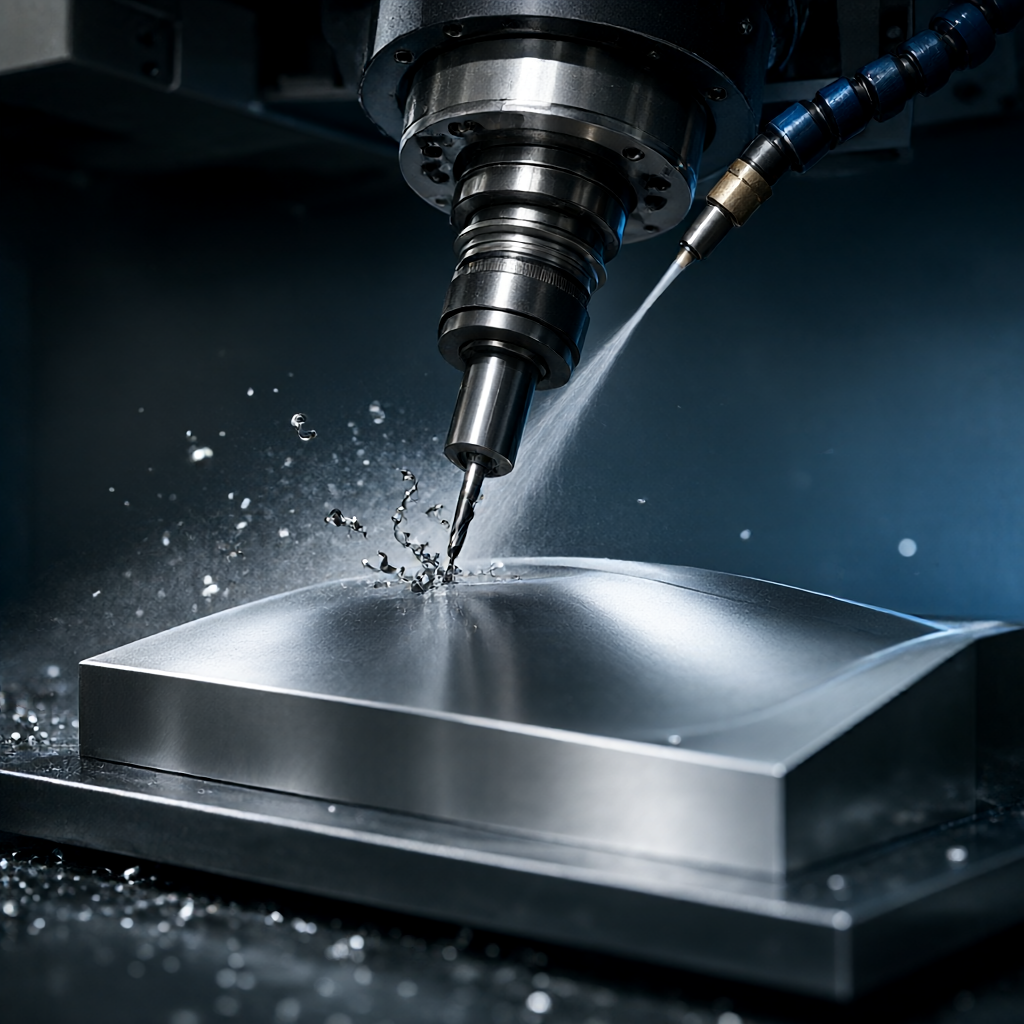
- Projekti alaspäin: Sopii useimpiin jyrsintäskenaarioihin. Työkalu on suunnattu työkappaleen pinnan normaaliin suuntaan, mutta on tarkistettava, häiritseekö alatyökalun pidike kiinnitystä.
- Raycasting: Voit määrittää kiinteän suunnan (kuten kohtisuorassa tiettyyn tasoon nähden), joka sopii tietyn peruspisteen suuntaisten piirteiden käsittelyyn, jotta pintatekstuurin suunta pysyy yhtenäisenä.
7075-alumiiniseoksesta valmistettujen erikoismuotoisten osien kohdalla on suositeltavaa käyttää "adaptiivista jyrsintä" -strategiaa (Adaptive Machining), jotta voidaan ylläpitää vakio koneistamaton syöttö (yleensä 0,5-1,0 mm), joka voi vakauttaa lastuamiskuorman 70-80 %:iin työkalun osallistumisasteesta ja vähentää merkittävästi tärinää. Syöttöarvo (F) asetetaan yleensä 3000-6000 mm/min, riippuen työkalun halkaisijasta (D): f = 10-20 D × Z (hampaiden lukumäärä) × RPM. 5-akselisessa viimeistelyjyrsinnässä on suositeltavaa vähentää syöttöä 15-20 D:iin ja käyttää kuulajyrsinpäätä pinnan tasoittamiseen, jotta pinnan viimeistely on alle Ra0,8 μm.
Pintakäsittely ja tarkkuustarkastus: varmista, että ulkonäkö ja koko ovat standardin mukaisia
Erikoismuotoisilla osilla on usein sekä toiminnallisuutta että ulkonäkövaatimuksia. Esimerkkinä kulutuselektroniikka tai audiokotelot, CNC-käsittelyn jälkeen paljaissa osissa on yleensä jyrsinlinjoja. Jos tarvitaan kiiltävä pinta tai peiliefekti, pintakäsittelyprosessi on vahvistettava DFM-vaiheessa: anodisointi voi parantaa korroosionkestävyyttä ja väriä; hiekkapuhalluksella voidaan poistaa jyrsiminen ja saada mattapintainen rakenne; pinnoitus voi parantaa johtavuutta ja antaa metallista kiiltoa.
Tarkastusstrategia on esiasennettu. 5-akselisilla koneistetuilla osilla kriittiset mitat sijaitsevat usein syvissa onteloissa tai kaltevilla pinnoilla, mikä vaikeuttaa perinteisen kolmiulotteisen koordinaattikoneistuksen (CMM) käyttöä. Tällä hetkellä on tarpeen yhdistää optinen skanneri (Laser Scanning) täysikokoista vertailua varten keskittyen muotopoikkeaman seurantaan (Form Deviation). Jos toleranssivaatimus saavuttaa ±0,01 mm, CNC-ohjelmaan on lisättävä lämpökompensointimoduuli, koska pitkät leikkausliikkeet aiheuttavat karan lämpöryömitystä. Ennen toimitusta on suoritettava 100-prosenttinen kriittisten mittojen tarkastus ja säilytettävä CMM-tarkastusraportit erän yhdenmukaisuuden varmistamiseksi.
Yleiset vikatilat ja tekniset välttämisratkaisut
Erityismuotoisten osien moniakselisen kytkentäkäsittelyn käytännössä seuraavat kolme vikatyyppiä ovat yleisimpiä, ja hankinnan ja insinöörien on vältettävä niitä etukäteen:
- Työkalun häiriömurtuma: Työkalunpidin tai istukka törmää työkappaleeseen viimeisteltäessä ahtaita tiloja 5-akselilla. Ratkaisu: Aseta "Tool Lateral Allowance" ja "Bed Knife Lateral Allowance" CAM:ssa ja suorita joutokäyntisimulaatio ilman työkalua ennen ensimmäisen kappaleen koeleikkausta.
- Puristusmuodonmuutos: Pehmeät materiaalit (kuten alumiiniseos) tai ohutseinäiset osat menettävät pyöreyden voimakkaassa puristuksessa. Ratkaisu: Käytä tyhjiöadsorptiota tai joustavia kiinnikkeitä (Sof-kiinnikkeet) tai käytä 4-akselista kääntöpäätä tukisorvaukseen (Live Turning), jolloin karan puoleinen työkalun pidike tukee koneistusprosessin aikana.
- Pintapuhinaa (chatter): Muutokset työkalun asennossa moniakselisen vivuston aikana johtavat leikkaussyvyyden vaihteluihin. Vältyssuunnitelma: Käytä kovametalliteriä, optimoi syöttönopeus resonanssivyöhykkeen välttämiseksi ja käytä tarvittaessa vaimentavaa ja tärinää vähentävää leikkausnestettä.
Kuinka tasapainottaa toimitusaika ja vähimmäistilausmäärä erikoismuotoisten osien eräkäsittelyssä?
Yleensä näytteenottojakso yhdelle kappaleelle on noin 3-5 työpäivää (pois lukien ohjelmointi ja DFM-analyysi). Massatuotannossa (500-5000 kpl), jos käytetään 5-akselista automaattista lastausta ja purkamista, toimitusaika voidaan tiivistää 15-25 päivään. Mitä tulee minimitilausmäärään, CNC:llä ei ole kovaa minimirajaa. Yksi kappale voidaan valmistaa, mutta yhden kappaleen hinta on korkeampi. Jos tavoittelet kustannustehokkuutta, on suositeltavaa tilata vähintään 100 kappaleen erä muottien/jigien kehityskulujen laimentamiseksi.
Onko 5-akselinen koneistus tarkempi kuin 3-akselinen?
Ei suhteellisesti. Tarkkuus riippuu laitteiston tarkkuudesta, lämmönsäätökyvystä ja kiinnityksen vakaudesta. 5-akselin etuna on "yksi kiinnitys", joka eliminoi useiden paikoitusten kertyneet virheet. Jos osissa on vahva jäykkyys ja monimutkaiset ominaisuudet, 5-akselinen voi säilyttää korkeamman geometrisen johdonmukaisuuden; Yksinkertaisille litteille osille korkean tarkkuuden 3-akselinen tarkkuuskiinnitys voi myös saavuttaa ±0,01 mm:n toleranssin.
Kuinka arvioida toimittajan moniakseliset samanaikaiset prosessointiominaisuudet?
Älä katso vain laitteiden akselien määrää, vaan katso "tehokasta käyttöastetta". Kysy toimittajalta, onko sillä 5-akselinen synkroninen interpolointiominaisuus (ei vain akselien välinen interpolointi), laitteiden lukumäärä (kuten onko siinä yli 72 CNC-klusteria) ja onko sillä täydet tarkastusmenetelmät, kuten kolmiulotteiset koordinaatit ja karkeusmittarit. Varmista lisäksi, tarjoaako se DFM-suosituksia ja ensimmäisen artikkelin vahvistusprosessin (FAI), mikä on erän johdonmukaisuuden tärkein tae.
Kuinka paljon suunnittelumarginaalia on varattava ennen erikoismuotoisten osien käsittelyä?
Eloksoiduissa tai pinnoitetuissa osissa sallitaan pinnoitteen paksuusvara 0,05-0,1 mm; hiekkapuhalletuissa osissa ota huomioon 0,02-0,03 mm materiaalin poisto. Seinänpaksuutta suunniteltaessa, jos syvien onteloiden 5-akselinen työstö on tarpeen, suositellaan seinämän vähimmäispaksuuden olevan vähintään 1,0 mm. Muuten on helppo aiheuttaa työstömuodonmuutoksia riittämättömän jäykkyyden vuoksi tai pintavaurioita myöhemmän pintakäsittelyn jälkeen.
Voidaanko teknisiä muovisia erikoismuotoisia osia käsitellä moniakselisella työstyksellä?
Voi. On kuitenkin tarpeen vaihtaa työkalun materiaalia (suositeltavaa on käyttää erittäin terävää kovametallia tai nopeaa terästä) ja lisätä merkittävästi pyörimisnopeutta (jopa 10000-15000 RPM) leikkausvoiman vähentämiseksi ja muovin sulamisen ja kiinnittymisen estämiseksi. Kun käsittelet korkean lämpötilan muoveja, kuten PEEK tai PEI 5-akselilla, sinun on kiinnitettävä huomiota jäähdytysmenetelmään. Kuivaleikkausta tai minimimäärävoitelua (MQL) käytetään yleensä välttämään vesiliukoisen leikkausnesteen aiheuttama pinnan kontaminaatio.
Päätelmät ja toimintaopas
Erikoismuotoisten osien moniakselinen liitoskäsittely ei ole yksinkertainen pino laitteita, vaan järjestelmällinen suunnittelu, joka kattaa materiaalit, geometrian, työkalut, polut ja tarkastukset. Insinööreille on suositeltavaa selventää 3/4/5-akselin työnjakoa DFM-vaiheessa; hankinnassa tulee kiinnittää huomiota toimittajan prosessin yksityiskohtiin ja erän yhdenmukaisuuden hallintaominaisuuksiin sen sijaan, että vertaillaan vain laitteiden määrää. Jos sinulla on piirustuksia tai 3D-malleja (STEP/IGS-muoto) monimutkaisista erikoismuotoisista osista, on suositeltavaa aloittaa välittömästi tiedustelu saadaksesi leikkausparametrisimulaatiota ja DFM-optimointiehdotuksia tietylle materiaalillesi varmistaaksesi, että sekä projektin solmut että laatutavoitteet saavutetaan.



