CNC-levyosien käsittelyssä tasaisuus on ydinlaadun indikaattori, joka vaikuttaa suoraan kokoonpanoväliin, tiivistyskykyyn ja visuaaliseen ulkonäköön. Insinööreille ja teknisille hankinnoille tässä artikkelissa analysoidaan systemaattisesti tasaisuusvirheiden lähteitä, 5-akselisen ja 3-akselisen jyrsinnän prosessieroja sekä materiaalivalinnan vaikutusta muodonmuutokseen. Se tarjoaa myös käytännöllisiä avainkohtia prosessin suunnittelusta kuljetuksen tarkastukseen, mikä auttaa sinua välttämään toleranssin ylittymisen riskin ja saavuttamaan erittäin tarkan erän johdonmukaisuuden.
Tasaisuuden toleranssivaatimukset ja yleiset vikatilat
Tarkkuuslevyosissa tasaisuustoleranssia säädetään yleensä 0,01–0,05 mm:n välillä käyttöskenaariosta riippuen. Esimerkiksi puolijohdelaitteessa perusvaatimus on ≤0,02 mm, kun taas 3C-kotelon koristelevy voidaan löysätä 0,05 mm:iin. Yleisiä vikoja ovat: paikallinen vääntyminen (sisäisen jännityksen vapautumisen aiheuttama), reunan kohoaminen (jäännöspuristusjännitys) ja aaltoilu (väärä työkalun rata tai karan juoksu). Nämä viat näkyvät usein karkean koneistuksen jälkeen ja ennen viimeistelyä. Jos prosessivaiheessa ei puututa asiaan, myöhempi kiillotus tai pintakäsittely lisää visuaalisia virheitä.
Materiaaliominaisuuksien vaikutus CNC-paneelien tasoon
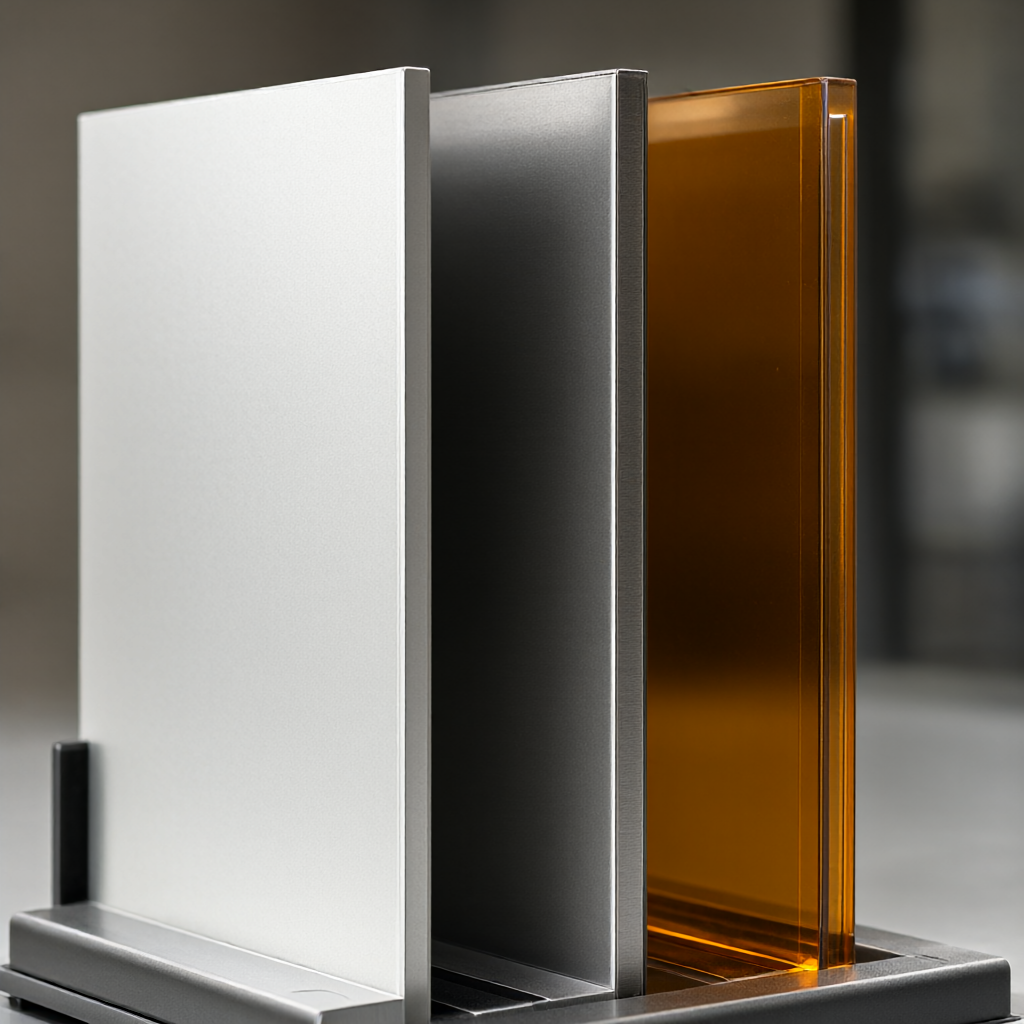
Eri metallien ja teknisten muovien lineaariset laajenemiskertoimet, kimmomoduuli ja leikkauslämpöherkkyys vaikuttavat merkittävästi tasomaisuuden vakauteen. Alumiinilla (kuten 6061-T6) on hyvä lämmönjohtavuus ja se on kevyt leikkausta varten, mutta se on taipuvainen elastiseen palautumiseen ja voi pomppia purkamisen jälkeen; ruostumattomalla teräksellä (kuten 303) on korkea kovuus ja sitkeys, ja leikkauslämpö voi helposti aiheuttaa lämpömuodonmuutoksia; messinki (kuten C360) on helppo kiinnittää veitseen, joten jäähdytys on optimoitava; teknisillä muoveilla (kuten POM, PEEK) on suuri lämpökutistuminen ja ne on esikompensoitava. Valittaessa paksuus, muodon monimutkaisuus ja lämpökäsittelyn tila on yhdistettävä mittapoikkeaman arvioimiseksi käsittelyn jälkeen.Yleisten CNC-levymateriaalien vertailu
Prosessien vertailu 3- ja 5-akselisen jyrsinnän välillä tasaisuussäädössä
5-akselinen samanaikainen koneistus voi optimoida työkalun akselin asennon siten, että työkalu on aina kohtisuorassa työkappaleen pintaan nähden, mikä vähentää sivuttaisvoimakomponentteja ja parantaa merkittävästi ohutseinäisten tai kaltevien levyjen tasaisuutta (≤15°). 3-akselinen jyrsintä on tehokas suurille tasoille, mutta syvissä onteloissa tai reuna-alueilla on helppo aiheuttaa "leikkausta" työkalun taivutuksen vuoksi, mikä johtaa kuperuuteen tai koveruuteen. Seuraavassa taulukossa verrataan näiden kahden ratkaisun suorituskykyä tyypillisissä skenaarioissa:
Tärkeimmät erot paneelin tasaisuuden hallinnassa 3-akselisessa vs 5-akselisessa jyrsinnässä
Mitat
3-akselinen pystyjyrsintä
5-akselinen samanaikainen jyrsintä
Soveltuva levyn paksuus
≥5 mm (parempi jäykkyys)
≥3 mm (tukee ohutta seinää)
Suurin tasaisuus voidaan saavuttaa
±0,03 mm (iso levy) / ±0,02 mm (pieni levy)
±0,01 mm (yhdenmukainen koko alueella)
Työkaluasenne
Kiinteä Z-akseli pystysuoraan
Dynaaminen kallistus, ylläpitää normaalia sisäänkytkentää
Reunan / viisteen ohjaus
Helppo tehdä portaat tai ylileikkaukset
Tasainen siirtyminen, ei askelten tunnetta
Kiinnityksen monimutkaisuus
Matala, sopii erille
Korkea, tarvitaan kiinnitys koordinoimaan paikannusta
Tyypillinen epäonnistumisriski
Kupera/kovera, aallotettu kuvio
Työkalupalkin häiriöt ja polun törmäys (CAM-vahvistus vaaditaan)
Käytännöllisiä kohtia puristamiseen ja jäännösjännityksen poistamiseen
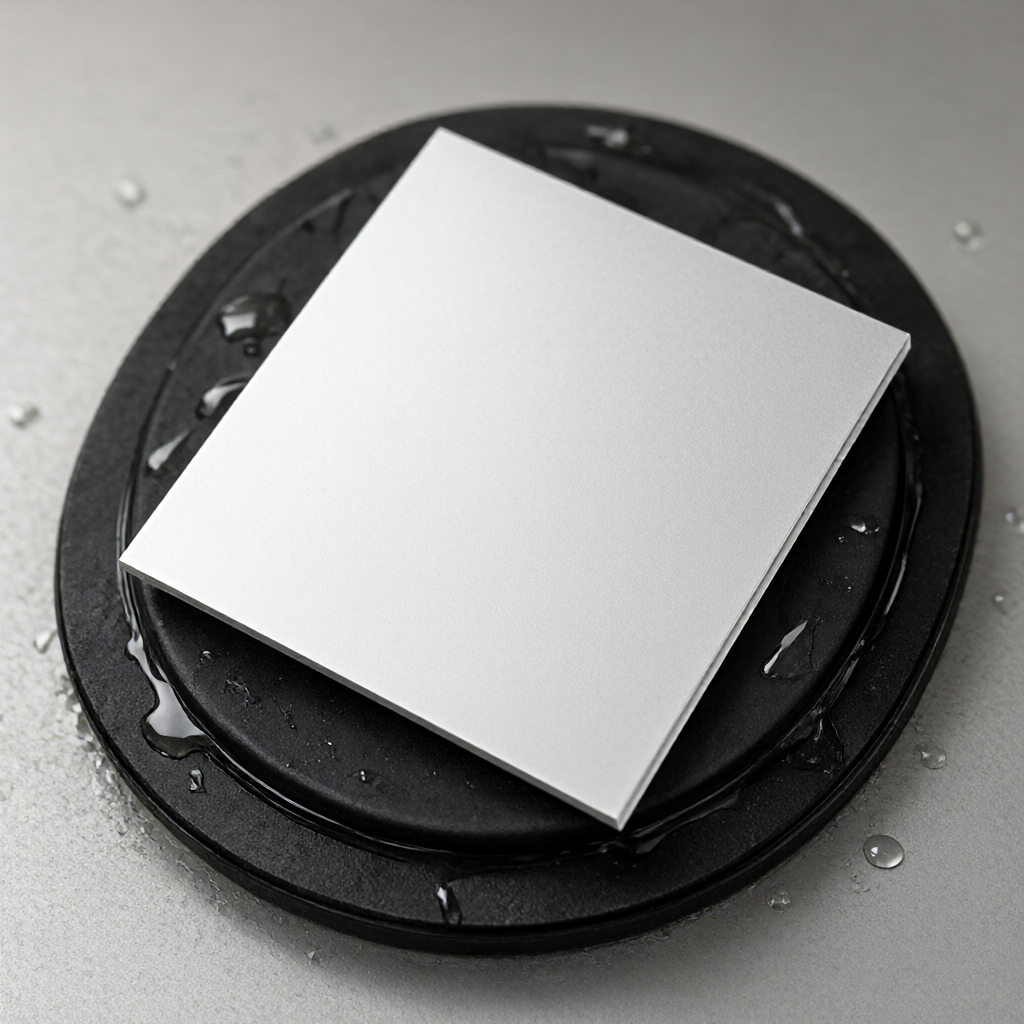
Kiinnitysmenetelmä määrittää suoraan työkappaleen muodonmuutoksen leikkausprosessin aikana. On suositeltavaa käyttää tyhjiöadsorptiota tai joustavia kiinnitystyynyjä paikallisen puristuksen aiheuttaman elastisen muodonmuutoksen välttämiseksi. Alumiinilevyille on suositeltavaa vapauttaa puristusvoima karkean koneistuksen jälkeen ja odottaa yli 30 minuuttia jännityksen tasaantumista ennen viimeistelyä. Lämpölaajenemiskompensaatiota voidaan käyttää ruostumattomille teräsosille: työkalun säteen kompensointiarvo on esiasetettu materiaalin lineaarisen laajenemiskertoimen perusteella (esimerkiksi 304 on 17,3×10⁻⁶/°C). Työstäessäsi koneita ja sorvaus-jyrsintäkomposiittilaitteita, joissa on akselityyppisiä rakenteita, tulee ensisijaisesti varmistaa, että peruspisteen kosketuspinta-ala on ≥ 80 % vääntymisen estämiseksi.Kaavio tyhjiöadsorptiopuristusmenetelmästä
Pintakäsittelyn ja tasaisuuden koordinoitu hallinta
Korkeaan tasaisuuteen liittyy usein korkeat viimeistelyvaatimukset (kuten Ra≤0,4 μm). Rouhintaan on varattava 0,1–0,2 mm:n marginaali, ja strategiana on pieni leikkaussyvyys (noin 0,2 mm), suuri nopeus (8000–12000 rpm alumiinille) ja suuri syöttösuhde (f/z 0,1–0,15 mm) viimeistelyssä lämmön kertymisen välttämiseksi. Teräsosiin sopivat työkalujen valinnassa pinnoitetut kovametallipääjyrsimet (kuten AlTiN) ja alumiiniosiin puhtaan alumiinin valkoreunaiset jyrsimet tarttumisen estämiseksi. Täysi mittainen tarkastus on suoritettava jokaisen viimeistelyn jälkeen kiinnittäen erityistä huomiota korkeuseroon neljän kulman ja keskikohdan välillä, ei vain yksittäisen pisteen tasaisuuteen.
Lähetyksen tarkastusstandardit ja yleiset hyväksymisloukut
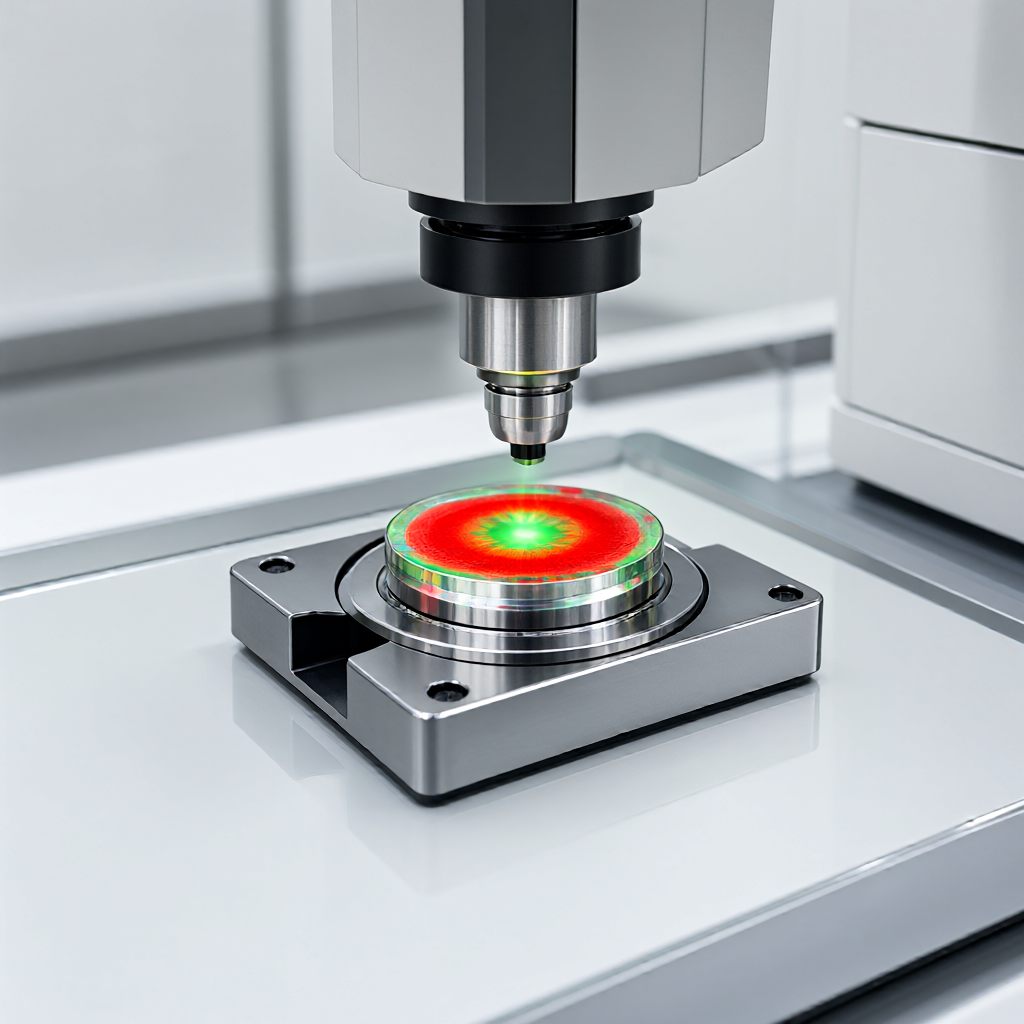
Hyväksynnän tulee perustua asiakkaan piirustuksissa määriteltyihin tasaisuussymboleihin (esim. ∧0.02) ja testausmenetelmiin. On suositeltavaa käyttää koordinaattimittauskonetta (CMM) tai optista tasointerferometriä pelkän tasaisen levyn + rakotulkin sijaan. Rakumittarimenetelmä on altis väärinarvioinnille keinotekoisen paineen vuoksi, erityisesti Ra:lleErittäin tarkka optinen tasaisuuden tunnistuskohtaus
Lähetä STEP / DWG / PDF -piirustuksesi, niin insinöörimme palauttavat 2 tunnin kuluessa yksityiskohtaisen tarjouksen, joka sisältää ilmaisen DFM-analyysin ja prosessisuosituksen, ilman sitoumuksia.
Lähetä STEP / DWG / PDF -piirustus ja saat 2 tunnin kuluessa yksityiskohtaisen tarjouksen ilmaisella DFM-analyysillä ja prosessisuosituksella. Ei minimitilausta — yhdestä kappaleesta alkaen.