





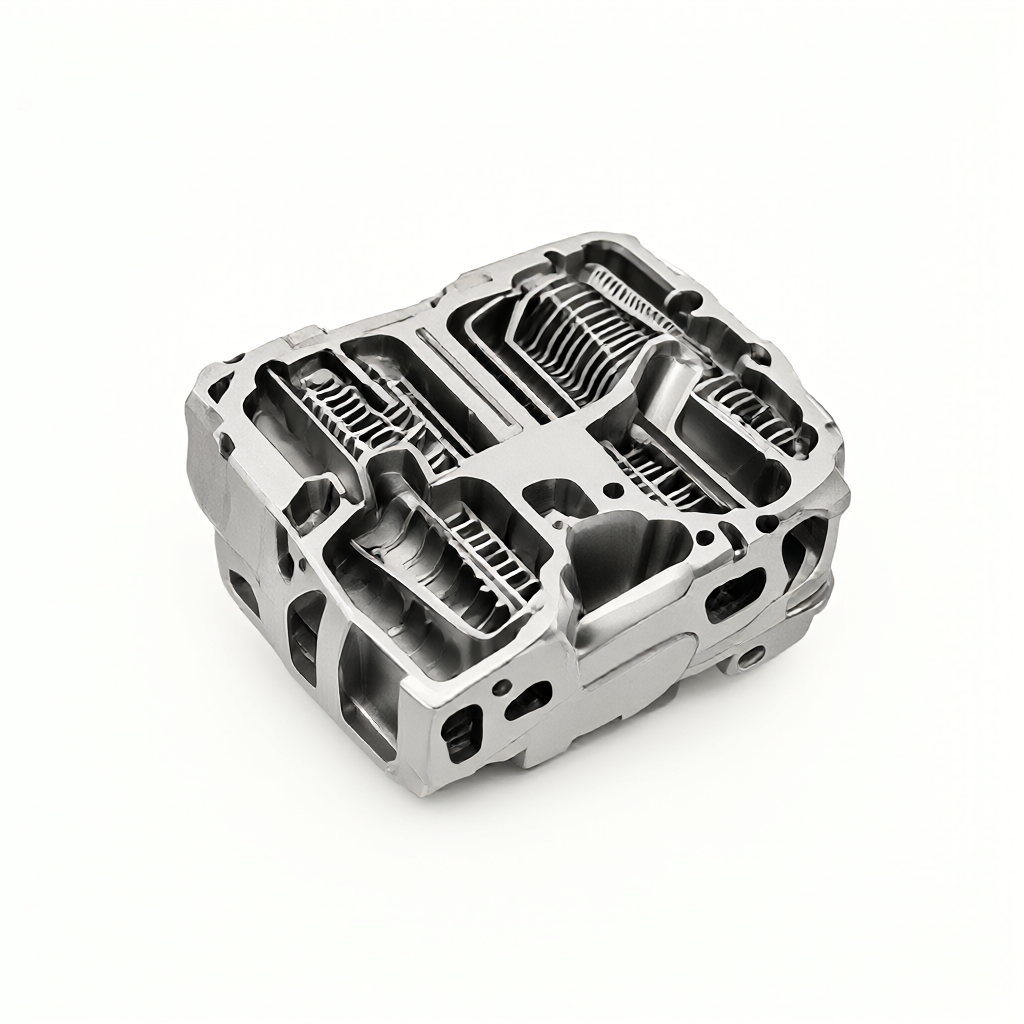
Terminen karkaaminen ja osan muodonmuutosten syyt Ti6Al4V-titaaniseoksen leikkauksessa
Ilmailun rakenneosissa Ti6Al4V:tä (titaaniseos TC4) käytetään laajalti sen korkean ominaislujuuden ja alhaisen tiheyden vuoksi. Sen lämmönjohtavuus on kuitenkin vain 26,9 W/(m·K), mikä on noin 1/4 alumiinista ja 1/5 teräksestä. Tämä tarkoittaa, että nopean jyrsinnän tai sorvauksen aikana yli 90 % leikkausenergiasta muuttuu lämpöenergiaksi ja suurin osa siitä keskittyy työkalun reunan ja lastun väliselle kosketusalueelle, jolloin paikallinen lämpötila nousee helposti yli 800°C. Tällä hetkellä työkalun kovuus laskee jyrkästi, mikä nopeuttaa kulumista; samalla työkappaleen pinta synnyttää jäännösvetolujuuden välittömän lämpöshokin vuoksi, ja ohutseinäiset osat ovat alttiita vääntymiselle, joka johtuu epäjohdonmukaisesta lämpölaajenemisesta ja kylmäsupistumisesta. Jos leikkauslämpöä ei voida tehokkaasti hallita ilmailu- ja avaruusosien räätälöinnissa, se aiheuttaa suoraan toleranssin ajautumisen yli ±0,05 mm:n ja pinnan karheuden heikkenemisen yli Ra1,6 μm:iin, mikä aiheuttaa koko erän romutuksen riskin.
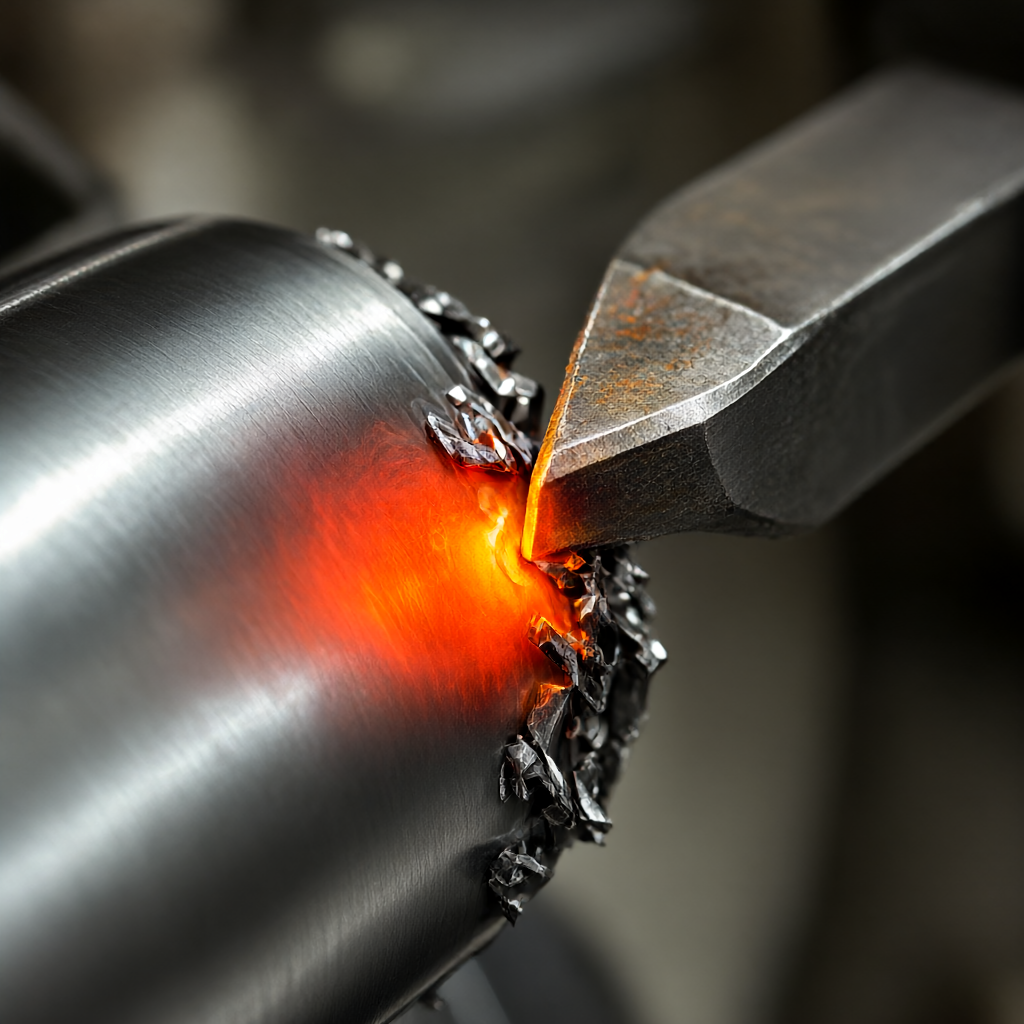
Leikkauslämmönsiirtotien ja työkalun käyttöiän välinen korrelaatiomekanismi
Lämmönhallinnan ymmärtäminen vaatii lämpövirran selventämistä. Titaaniseoksen leikkauksessa lämpö siirtyy pääasiassa kolmeen suuntaan: lastuihin, työkaluihin ja työkappaleisiin. Titaaniseoksen alhaisen plastisuuden ja korkean työstökovettuvuuden vuoksi lastut ovat lyhyiden nauhojen muotoisia, mikä vie noin 70 % lämmöstä; työkalu imee noin 20%, mikä on tärkein syy työkalun vikaantumiseen; työkappale imee vain 10 %, mutta pienen lämpökapasiteetin ja ohuen seinämän ansiosta siihen on helppo kerätä lämpötilan nousua. Kun työkalun harapinnan lämpötila ylittää 600 °C, TiC-pinnoitteessa tapahtuu diffuusiokulumista; kun se ylittää 800 °C, koboltti saostuu sementoidun kovametallin kiderajalle aiheuttaen halkeilua. Siksi lämmönhallinnan ydintavoite on alentaa työkalun rajapinnan lämpötilaa sen sijaan, että vain vähennettäisiin työkappaleen kokonaislämpötilan nousua. Tämä edellyttää, että jäähdytysaine on levitettävä tarkasti leikkausalueelle tulvimisen sijaan. Muuten syntyy lämpöshokkihalkeamia, kun matalan lämpötilan väliaine koskettaa korkean lämpötilan työkappaleen pintaa, mikä on erityisen haitallista ilmailun rakenneosille, jotka vaativat myöhempää matalan lämpötilan liuoskäsittelyä.
Kolmen yleisen jäähdytys- ja voiteluratkaisun vertailu ja valintalogiikka
Ti6Al4V-ilmailun osien osalta teollisuus käyttää pääasiassa kolmea strategiaa: kuivaleikkaus, vähimmäisvoitelu (MQL) ja korkeapainejäähdytys (HPC). Jokaisella kolmella on sovellettavat rajansa, ja kattavat päätökset on tehtävä osien ominaisuuksien, laitekokoonpanon ja kustannusrajoitusten perusteella.
| Suunnitelman tyyppi | Keskikokoinen muoto | Tyypilliset parametrit/paine | Sovellettavat skenaariot | Keskeiset edut | Tärkeimmät rajoitukset |
|---|---|---|---|---|---|
| kuiva leikkaus | Ei mediaa | Normaali lämpötilaympäristö | Karkea työstö, suuri varallisuus, paksut seinäosat | Edullinen, ei puhdistusprosessia, sopii nopeaan jyrsintään | Lyhyt työkalun käyttöikä, suuri pintapalamisvaara, ei sovellu viimeistelyyn |
| Minimivoitelumäärä MQL | Paineilma + öljysumu | 3-6 bar, 10-50 g/h | Viimeistely, ohutseinäiset osat, monimutkaiset profiilit | Tarkka kohdistus, hyvä jäähdytysteho, erinomainen pinnanlaatu, ympäristönsuojelu | Riippuu suuttimen asennon tarkkuudesta ja öljysumu on puhdistettava myöhemmin. |
| Korkeapainejäähdytys HPC | Emulsio/synteettinen neste | 30-60 bar | Suljetut urat, syvät reiät ja vaikeat leikkausprosessit | Vahva hankauskyky, tasainen lastunpoisto ja merkittävästi pidempi työkalun käyttöikä | Korkeat laitteiden muutoskustannukset, korkea hydraulijärjestelmän vikaantuminen ja saastumisriskit |
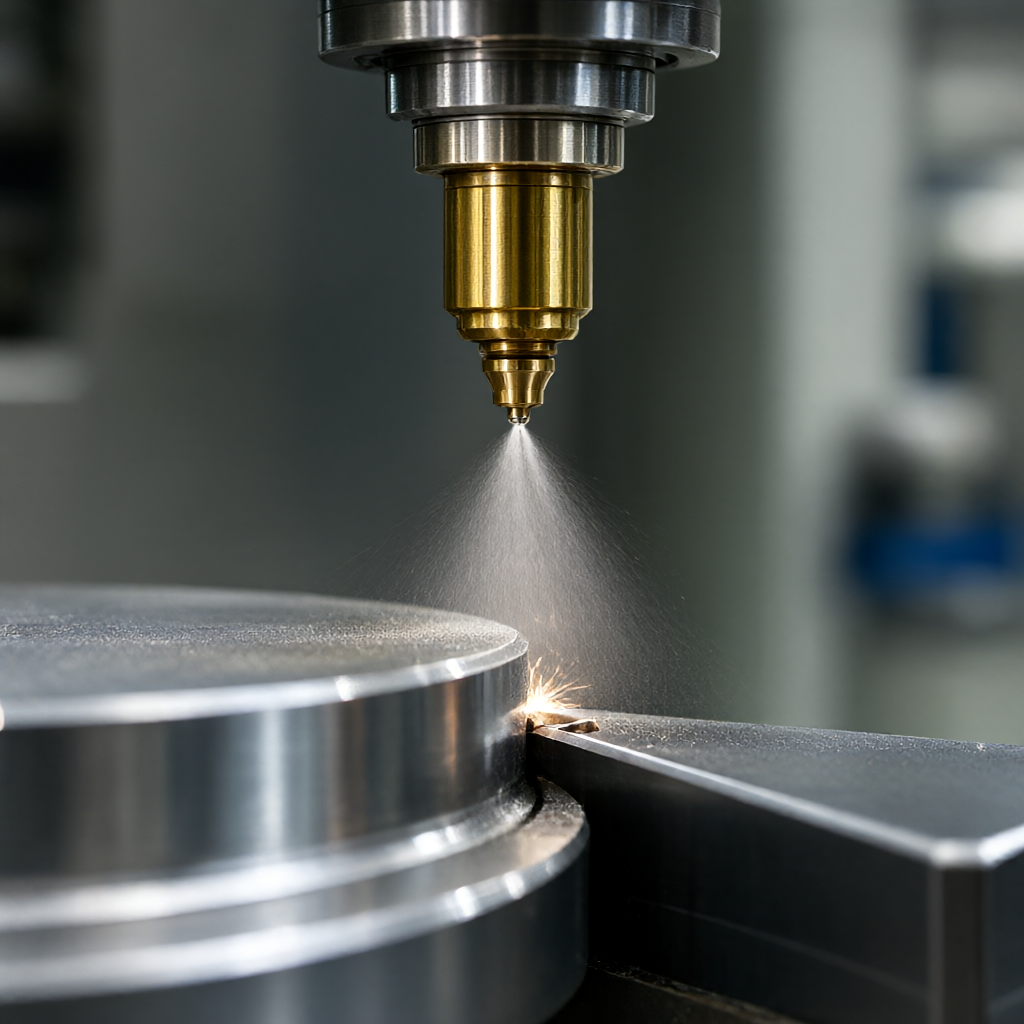
Monimutkaisille kaareville pinnoille ja ohutseinäisille tuille, jotka ovat yleisiä ilmailu-avaruusosissa, MQL on yleensä ensimmäinen valinta tasapainottamaan tarkkuutta, pitkäikäisyyttä ja puhtautta. Se sumuttaa leikkausöljyä paineilmalla ja ruiskuttaa öljysumua tarkasti leikkuureunaan, mikä ei ainoastaan vaimenna työkalun korkeaa lämpötilaa, vaan myös estää suuria määriä nestettä virtaamasta työkappaleen onteloon ja aiheuttamasta lämpöshokkia. Jos kappaleessa on syvä kiilaura tai umpiontelo ja leikkauslämpöä ei voida ottaa pois ilmakonvektiolla, tulee HPC:llä pakottaa hake purkamaan korkeapaineisella nestevirtauksella ja ottaa pois kertynyt lämpö, jotta lastut eivät takertuisi ja naarmuuntuisi koneistettuun pintaan.
MQL korkeapainejäähdytyksen toteutuksen avainkohdat ja laitekokoonpano
Avain MQL-lämmönhallinnan toteuttamiseen on suuttimen asennossa ja virtauksen ohjauksessa. Suuttimen tulee olla 3-5 mm etäisyydellä leikkauspisteestä ja mukana tulevan kulman tulee olla noin 45 astetta, jotta öljysumu peittää koko haravan pinnan. Virtausnopeus säädetään leikkausnopeuden mukaan: kun Vc=200m/min, suositellaan 15-20g/h; kun Vc>400m/min, se nostetaan 30-40g/h. Öljyvalinnan kannalta sillä on oltava korkea leimahduspiste (>200°C), alhainen viskositeetti ja äärimmäisen paineen lisäaineita muodostamaan suojakalvo titaaniseosten korkean lämpötilan rajapinnalle. 5-akselisella työstökeskuksella käsiteltyjen ilmailu- ja avaruusliitososien suutin on kompensoitava dynaamisesti työkaluradan kanssa moniakselisen liitoksen aikana, muuten syntyy jäähdytyskuollut alue. HPC-järjestelmä edellyttää, että työstökoneen karassa on sisäänrakennettu öljykammio tai sivulle asennettu korkeapainesuutin, paine on vakaa yli 40 bar ja virtausnopeus on suurempi kuin 5 l/min, jotta se tunkeutuu tehokkaasti lastukerroksen läpi. Molemmat ratkaisut edellyttävät online-lämpötilan seurantaa. Kun lämpötila leikkausvyöhykkeellä on edelleen korkeampi kuin 650 °C, virtausnopeus kasvaa automaattisesti tai hälytys laukeaa, jotta vältetään lämmön karkaaminen.
Leikkausparametrien ja työkalustrategioiden vaikutukset lämmön kertymiseen
Lämmönhallinta ei ole riippuvainen pelkästään jäähdytysaineista. Leikkausparametrit ja työkalun geometria ovat lähteen ohjausmenetelmiä. Ti6Al4V suosittelee kovametallisten päätyjyrsimien käyttöä suurella sisääntulokulmalla (60°-75°) aksiaalisen leikkaussyvyyden ja leikkausvoiman pienentämiseksi pituusyksikköä kohti, mikä vähentää lämmön muodostumista. Syöttönopeuden tulee olla kohtalaisen alhainen, Vf = 0,1-0,2 mm/kierros, jotta vältetään liiallinen leikkauspaksuus aiheuttamasta työkalun iskukuumenemista. Karan nopeus ei saa olla liian suuri. On suositeltavaa pitää se välillä 2000-4000 rpm karan jäykkyyden ja leikkaustehokkuuden tasapainottamiseksi. Työkalun pinnoite on valmistettu AlCrN:stä tai TiAlN:stä, jonka hapettumisenestolämpötila on yli 800°C ja joka säilyttää pidempään punaisen kovuuden MQL-ympäristössä. Lisäksi työkalun reunan modifiointi (D-muoto) voi hajottaa leikkauslämpöä ja vähentää jännityskeskittymää. Massatuotannossa tulee ottaa käyttöön työkalun käyttöikämalli, joka pakottaa vaihtamaan tai hiomaan 50 kappaleen välein, jotta vältetään halkeaman aiheuttama paikallinen ylikuumeneminen.
Lämpömuodonmuutosten esto ja tarkkuushyväksyntätarkastusstandardit
Lämpömuodonmuutosten estäminen on suoritettava koko puristus- ja käsittelyprosessin ajan. Kiinnityksen tulee minimoida kiinnityskohdat ja käyttää tyhjiöimukuppeja tai pehmeitä kynsiä paikallisten painaumien ja jäännösjännityksen välttämiseksi. Koneistusradan suunnittelussa noudatetaan periaatetta "rouhinta ensin, sitten hieno, ensin ulko, sitten sisäpuoli ja symmetrinen varauksien poistaminen". Jokainen kerros jättää 0,1-0,2 mm viimeistelyvaran. Lopullinen leikkaus suoritetaan vakiolämpötilaisessa ympäristössä sisäisen jännityksen vapautumisen aiheuttaman muodonmuutoksen eliminoimiseksi. Hyväksymisprosessissa on tavanomaisen kolmikoordinaatisen CMM-ilmaisun mittatoleranssin (±0,01 mm) lisäksi lisättävä pinnan jäännösmagnetismi ja lämpövaikutusten vyöhykkeen mikrorakenneanalyysi. Käytä karheusmittaria Ra-arvon tunnistamiseen, ja valmiin pinnan tulee olla alle Ra0,4 μm; tarkista optisella skannauksella, ettei siinä ole palamisen tai sinertymisen jälkiä. Ilmailun keskeisille osille vaaditaan myös fluoresoivien penetranttien testaus piilovaurioiden, kuten lämpöhalkeamien, poistamiseksi. Jos eräkoko poikkeaa toleranssista, tarkista ensin jäähdytyksen kohdistus ja työkalun tila sen sijaan, että syyttelet sitä vain koneen tarkkuudesta.
Miksi meidän on kiinnitettävä huomiota lämmönhallinnan leikkaamiseen Ti6Al4V-titaaniseoksen käsittelyssä?
Koska Ti6Al4V:n lämmönjohtavuus on alhainen (26,9 W/(m·K)), leikkausvyöhyke voi helposti saavuttaa yli 800 °C, mikä johtaa työkalun nopeaan kulumiseen, työkappaleen liialliseen lämpömuodonmuutokseen ja pinnan palovammoihin. Lämmönhallinnan huomioimatta jättäminen vaikeuttaa ±0,01 mm:n toleranssin saavuttamista vakaasti.
Mitkä ovat minimaalisen määrän voitelun (MQL) edut verrattuna perinteiseen märkäleikkaukseen titaaniseoksen käsittelyssä?
MQL kuluttaa vain 10-50 g/h leikkausöljyä, siinä on kohdennettu jäähdytys eikä nestejäämiä, mikä välttää ohutseinäisten osien lämpöshokkimuodonmuutoksia; se täyttää myös ilmailu- ja avaruusosien korkeat puhtausvaatimukset ilman myöhempää puhdistusta, mikä parantaa tuotantolinjan rytmiä ja ympäristöystävällisyyttä.
Millaiset ilmailun osat soveltuvat korkeapaineiseen jäähdytys-HPC:hen?
Se soveltuu monimutkaisiin rakenteisiin, kuten syviin kiilauriin, suljetuihin onteloihin ja jäähdytyselementteihin, joita on vaikea hajottaa lämpöä tai poistaa lastuja. Yli 40 baarin paine voi pakottaa lastun poistamisen ja tunkeutua lastukerroksen läpi estääkseen toissijaista leikkausta naarmuttamasta pintaa ja varmistaakseen sisäisten ominaisuuksien tarkkuuden.
Kuinka säätää leikkausparametreja lämmön kertymisen vähentämiseksi Ti6Al4V:ssä?
On suositeltavaa käyttää suuria sisääntulokulmatyökaluja, alhaista syöttöä (0,1-0,2 mm/kierros), keskinopeutta (2000-4000 rpm) ja käyttää AlCrN-pinnoitettuja työkaluja. Se on jaettu karkeaan ja hienokoneistukseen, johon on varattu viimeistelyvara, ja lopullinen viimeistely suoritetaan vakiolämpötilaisessa ympäristössä jännityksen lievittämiseksi.
Kuinka hyväksyä titaaniseososien lämpökäsittelyn laatu?
Mittatoleranssin (±0,01 mm) ja karheuden (Ra0,4 μm) kolmiulotteisen koordinaattitarkastuksen lisäksi tarvitaan visuaalinen tarkastus tai optinen skannaus sen varmistamiseksi, ettei sinertymistä ole, ja fluoresoivan tunkeutumisen tarkastus vaaditaan lämpöhalkeamien poissulkemiseksi. Eräosat on yhdistettävä ensimmäiseen vahvistukseen ja prosessin tarkastukseen työkalun käyttöiän ja jäähdytyksen kohdistuksen tilan seuraamiseksi.
Johtopäätös ja tutkimusehdotukset
Ti6Al4V-ilmailu-osien käsittelyn lämmönhallinta on pohjimmiltaan leikkausparametrien, työkalujen valinnan ja jäähdytysstrategian systemaattista suunnittelua. Kuivaleikkaus, MQL ja HPC eivät ole hyviä tai huonoja, vaan kyse on kohtauksen yhteensovittamisesta. MQL on parempi ohutseinämäisessä viimeistelyssä, HPC luotetaan suljetuissa ominaisuuksissa ja kuivaleikkausta voidaan kokeilla karkeassa koneistuksessa kustannusten vähentämiseksi. Lämpösäädön sisällyttäminen DFM-vaiheeseen voi parantaa merkittävästi erän yhtenäisyyttä ja työkalun taloudellisuutta. Jos projektiisi liittyy monimutkaisia titaaniseoksesta valmistettuja rakenneosia, voit lähettää piirustukset ShowyMetalin tekniselle tiimille, ja annamme prosessiarvioinnin ja tarjouksen sisältäen jäähdytyskaavion, työkalun konfiguraation ja toleranssivalvonnan 24 tunnin sisällä varmistaaksemme, että osat läpäisevät hyväksynnän ensimmäisellä kerralla.



