





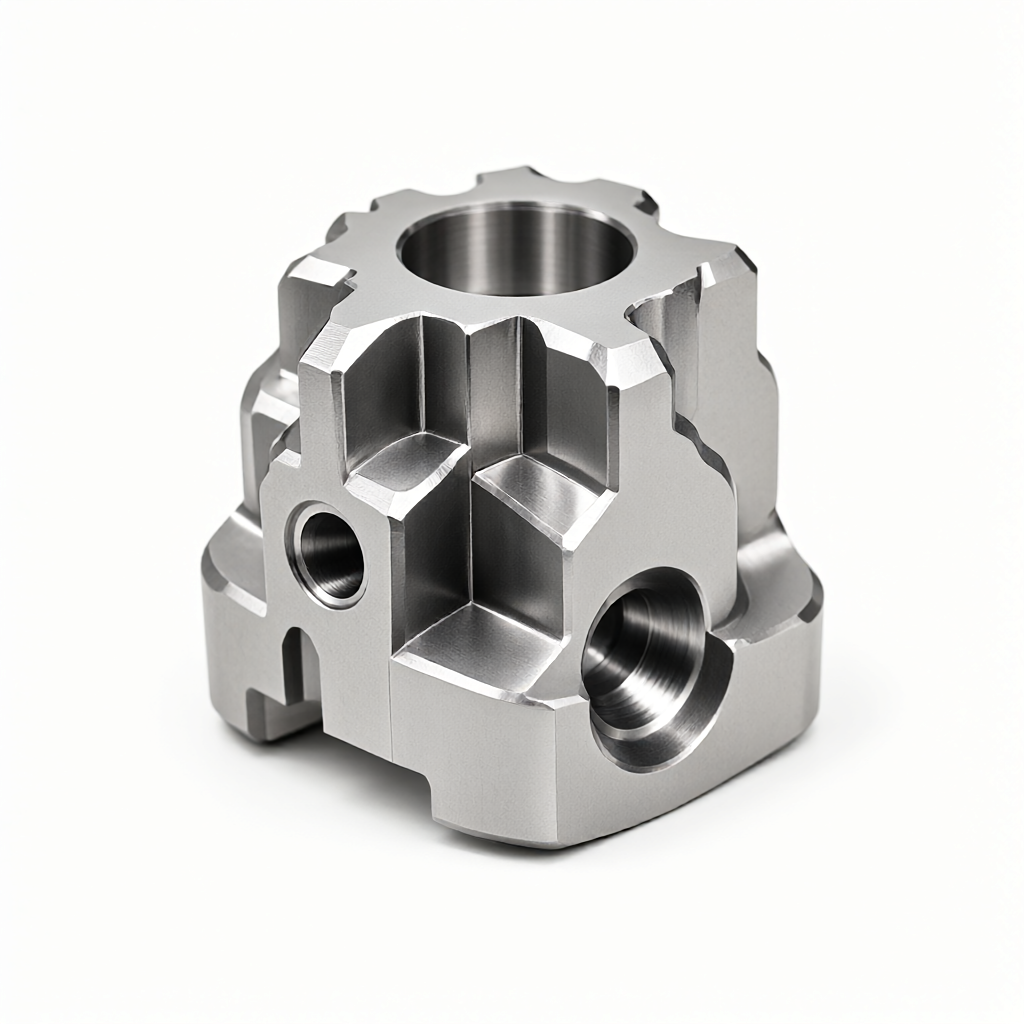
Kuivaleikkauksen ja vähimmäisvoitelun tekninen opas korkeakovien teräsosien CNC-työstöön ilmailu-avaruusosiin
Ilmailualalla titaaniseoksia ja erittäin lujia teräsosia käytetään laajalti tärkeimmissä rakenneosissa, kuten laskutelineissä ja moottorien kannattimissa, johtuen niiden erinomaisista lujuus- ja väsymisominaisuuksista. Tämän tyyppisellä materiaalilla on kuitenkin korkea kovuus ja huono lämmönjohtavuus. Perinteinen märkäleikkaus on vähitellen korvattu kuivatyöstyksellä ja minimimäärävoiteluprosesseilla (MQL) huonon lastunpurkauksen ja korkean lämpötilan jäännösriskin vuoksi. Tarkkuus-CNC-osien räätälöitynä valmistajana muotoilemme leikkausparametrit tiukasti materiaalilaatujen ja massatuotannon toleranssivaatimusten perusteella varmistaaksemme korkean viimeistelyn ja erän yhtenäisyyden samalla kun varmistamme ±0,01 mm:n mittatarkkuuden.
Erittäin kovien teräsosien leikkaushaasteet ja vikatilat
Avaruuskäyttöön tarkoitetun erittäin lujan teräksen (kuten 4340, 1540 jne.) kovuus on yleensä alueella HRC40-HRC60, ja lastujen kovettumistaipumus on ilmeinen. Jos leikkausparametrit ovat väärät, seuraavat vikatilat ovat alttiita esiintymään:
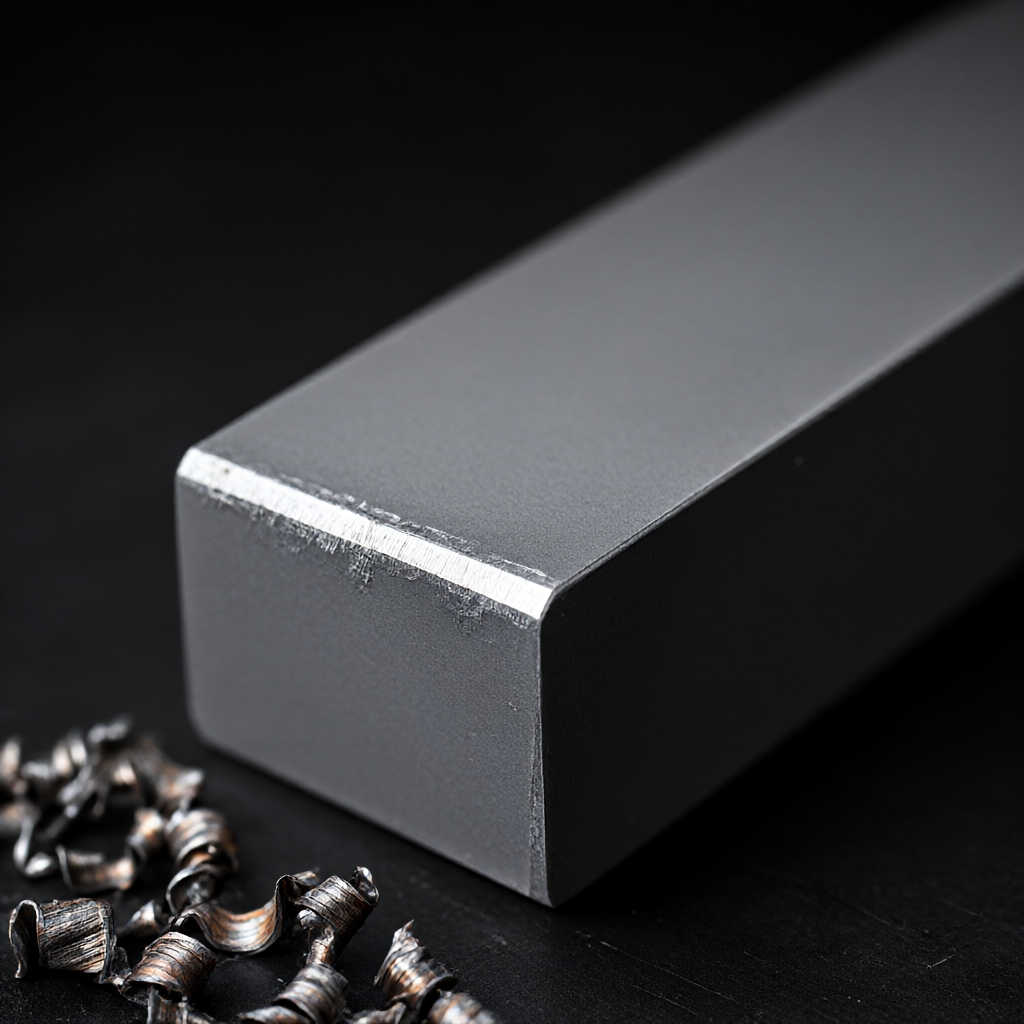
- Veitsen halkeamat ja puolikuun jäljet:Lämmönpoistoreitti on kuivaleikkauksessa yksittäinen ja lämpötila leikkausvyöhykkeellä nousee jyrkästi, jolloin työkalun kulutusta kestävä seospinnoite irtoaa tai matriisi pehmenee.
- Työkappaleen lämpömuodonmuutos:Jäännösjännitys jakautuu epätasaisesti, ja sen jälkeen, kun se on jätetty jonkin aikaa käsittelyn jälkeen, tapahtuu mittapoikkeamaa, joka ylittää ±0,01 mm:n toleranssialueen.
- Pinnan mikrohalkeamat:Lastujen kitka naarmuttaa toistuvasti koneistettua pintaa ja vaikuttaa väsymisikään, mikä on vakava puute erityisesti lentoliikenteen hyväksymisessä.
Kuivaleikkauksen ja minimivoitelun (MQL) periaatteiden vertailu
Kuivaleikkaus: tasapaino tehokkuuden ja ympäristönsuojelun välillä
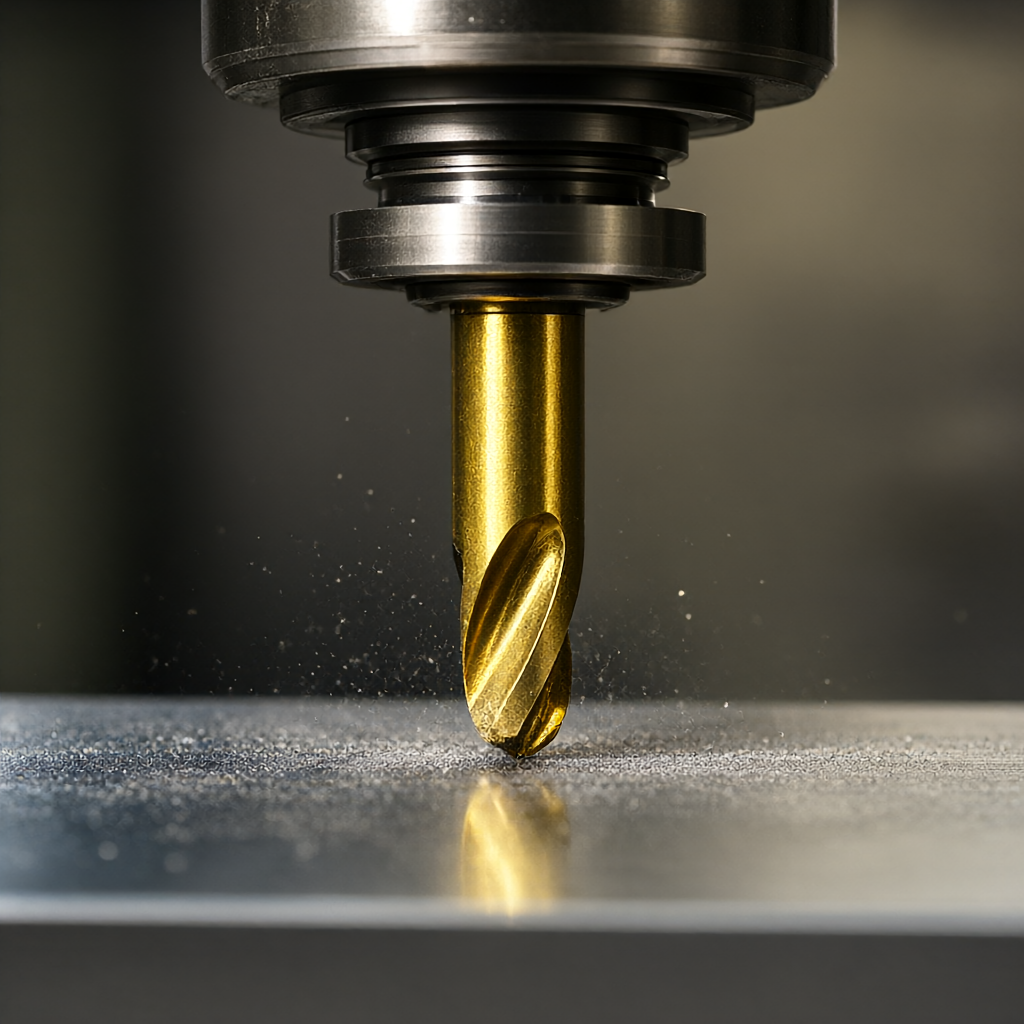
Kuivaleikkaus ei tuota jäähdytysainetta, ja se perustuu pääasiassa työkalupinnoitteiden lämmöneristysominaisuuksiin (kuten PVD-titaani-alumiinityppeen) ja nopean leikkauksen aiheuttamaan "lämpökarkaisu"-vaikutukseen, jotta lastut pääsevät nopeasti karkaamaan lämpövaikutusalueelta. Tämä menetelmä soveltuu alumiiniseosten ja keski- ja matalakovien teräsosien korkean hyötysuhteen karkeakoneistukseen. Korkeakovuuden teräksen viimeistelytyöstössä työkalun käyttöikä on kuitenkin rajoitettu, koska kitkakerrointa ei voida pienentää.
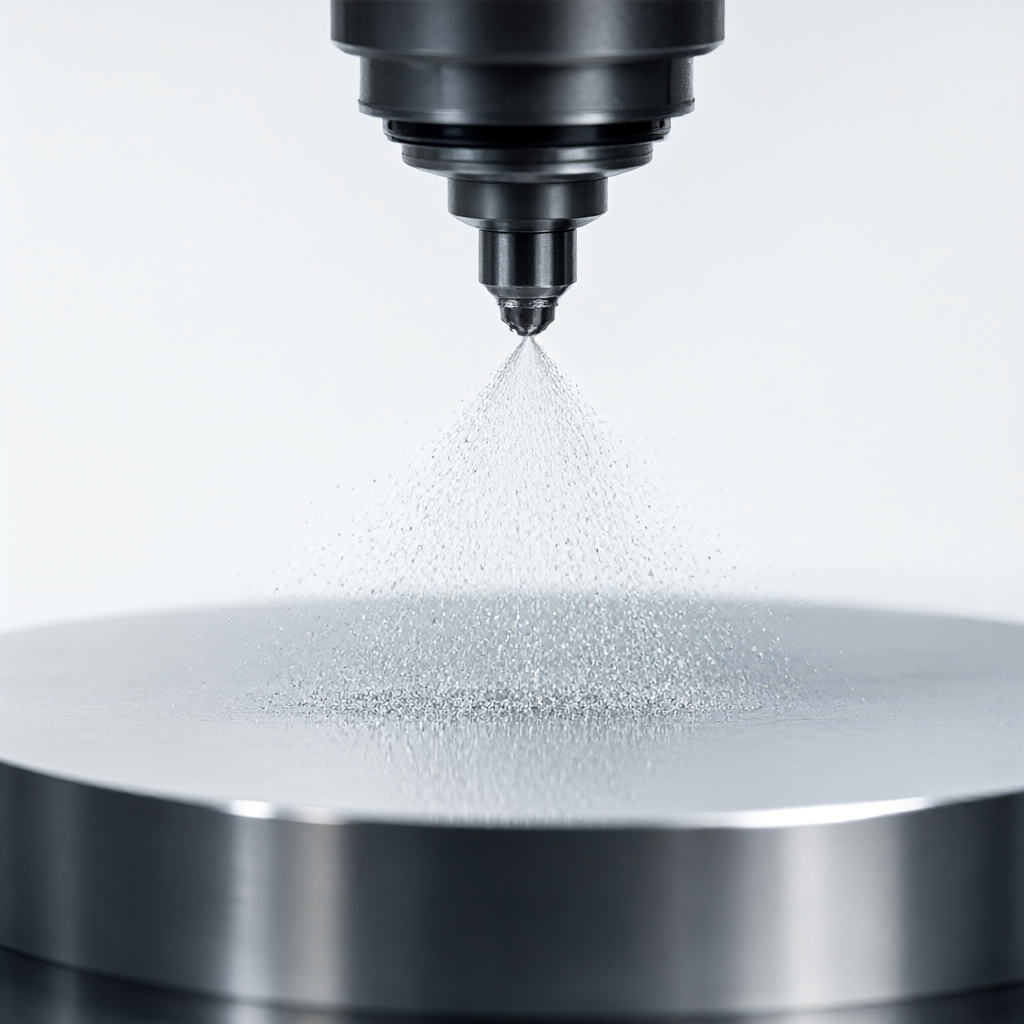
Vähimmäismäärä voitelu (MQL): tarkka lämpötilan säätö ja voitelu
Vähimmäismäärän voitelutekniikka käyttää ultraäänisumutusta ruiskuttamaan voiteluainetta (yleensä kasviöljyä tai synteettistä esteriä) leikkausalueelle muutaman kuutiosenttimetrin sekunnissa. Se ei vain ylläpidä kuivaleikkauksen ympäristönsuojelua ja nopeita etuja, vaan myös vähentää työkalun ja työkappaleen kitkaa öljykalvon läpi, mikä vähentää merkittävästi leikkausvoimaa ja leikkauslämpötilaa. Ilmailu- ja avaruusosien tarkkuusjyrsinnässä ja sisäisten reikien käsittelyssä MQL on avainkeino pinnan karheuden (Ra 0,4 μm - 0,8 μm) hallintaan.
Leikkausparametrien ja prosessisuunnitelmien vertailu
4340-teräksestä (HRC50) valmistetuille akseliosille, joissa käytetään 4-akselista jyrsintäkeskusta, ovat seuraavat suositellut parametrialueet kahdelle prosessille:
| Prosessin parametrit | Täysin kuivaleikkaus (kuiva) | Vähimmäismäärä voitelu (MQL) | Sovellettava vaihe |
|---|---|---|---|
| Karan nopeus | 1500-1800 rpm | 2000-2500 rpm | viimeistely |
| Syöttönopeus | 80-120 mm/min | 150-200 mm/min | viimeistely | leikkaussyvyys (ap) | ≤0,5 mm | ≤1,0 mm | Puoliviimeistely/viimeistely | Työkalun tyyppi | PVD TiAlN päällystetty kovametalli | CBN (kuutioboorinitridi) tai PVD TiAlN | viimeistely | pinnan karheus | Ra noin 1,6 μm | Ra 0,4 μm - 0,8 μm | Hyväksymiskriteerit |
| Työkalun käyttöikä | Lyhyempi (noin 20-30 kpl) | Pidempi (noin 40-60 kpl) | erätalous |
Tärkeimmät kohdat DFA-suositusten liittämiseksi suunnitteluun
Kun piirustukset vastaanotetaan, teemme DFM (Design for Manufacturability) -tarkistuksen, jossa keskitytään:
- Pienin seinän paksuus:Korkeakovuus teräs on altis värähtelylle viimeistelyn aikana. Suosittelemme, että avainten sijoituspintojen seinämän paksuus on vähintään 0,8 mm tai että siihen lisätään vahvistusrivat.
- Purseenpoistovaatimukset:Lentokoneen osat eivät yleensä vaadi välähdyksiä ja teräviä lastuja kuivaleikkauksen aikana. Ohjelmoinnissa on tarpeen lisätä kulman puhdistusprosessi tai varata purseenpoistovara.
- Geometrinen toleranssi:0,02 mm:n koaksiaalisuusvaatimuksessa on suositeltavaa käyttää sorvaus- ja jyrsintäyhdistelmäprosessia "saa kaikki pintakäsittely valmiiksi yhdellä kiinnityksellä", jotta vältetään toissijaiset asemointivirheet.
Laaduntarkastus ja erän yhdenmukaisuuden valvonta
Ilmailun osien luotettavuuden varmistamiseksi käytämme tiukkaa laadunvalvontaa:
- Saapuvan materiaalin tarkastus:Tarkista teräskelan/tangon materiaaliluettelo, suorita kovuustesti (Rockwell HRC) ja näytteiden spektrianalyysi varmistaaksesi, että materiaaliluokka vastaa navigointimerkintää.
- Ensimmäisen artikkelin vahvistus (FAI):Kolme ensimmäistä kappaletta mitattiin täysikokoisina käyttämällä kolmiulotteista koordinaattimittauskonetta (CMM) avainten paikkojen ja ääriviivojen tarkistamiseen ja perustietojen tallentamiseen.
- Prosessin tarkastus:Tarkasta satunnaisesti avainmitat 50 kappaleen välein seurataksesi työkalujen kulumista; kun mittapoikkeama lähestyy toleranssin alarajaa, vaihda työkalu välittömästi tai säädä kompensaatioarvoa.
- Lähetyksen täydellinen tarkastus:Pinnanlaadun varmistamiseksi käytä karheusmittaria Ra-arvon havaitsemiseen ja varmista silmämääräisellä tarkastuksella, ettei siinä ole naarmuja eikä öljyjäämiä (kuivaleikkausosat vaativat ultraäänipuhdistuksen).
Päätelmät ja toimintasuositukset
Korkeakovien lentoteräsosien käsittelyssä MQL:n valinta CBN-työkaluilla voi tasapainottaa tehokkuutta, pinnan laatua ja kustannuksia paremmin. 72 CNC-koneen klusterimme tukee 3/4/5-akselista samanaikaista työstöä, sillä on 15-25 päivän erätoimituskyky ja se on hyvä käsittelemään korkeakiiltoisia ulkonäkövaatimuksia.
Jos tarvitset ilmailu-avaruusosia, joissa käytetään erittäin lujaa terästä, titaaniseoksia tai korkean lämpötilan metalliseoksia, lähetä 2D-piirustukset tai 3D-mallit suunnittelutiimiimme. Tarjoamme ilmaisen DFM-analyysin ja tarjouksen, joka auttaa sinua optimoimaan suunnittelun ja lukitsemaan toimitussolmun.
Usein kysytyt kysymykset (FAQ) ilmailualan osien CNC-työstyksestä
Kuinka estää työkappaleen ylikuumeneminen ja muodonmuutos korkeakovien teräsosien kuivaleikkauksessa?
On suositeltavaa käyttää ajoittaista leikkausstrategiaa "pieni leikkaussyvyys, suuri nopeus ja suuri leikkausleveys" lastujen käyttämiseksi lämmön poistamiseen. tai lisää "karkaisun stabiloinnin" odotusaika kriittisten mittaprosessien väliin ja odota, kunnes työkappale on täysin jäähtynyt huoneenlämpötilaan ennen viimeistelyä.
Jääkö minimimäärävoitelussa (MQL) käytetty voiteluaine osan pinnalle?
Hyväksytyt MQL-öljyt ovat yleensä biohajoavia kasviöljyjä tai synteettisiä estereitä, ja niitä käytetään hyvin pieniä määriä (0,1-0,5 ml minuutissa). Käsittelyn jälkeen tarvitaan ultraäänipuhdistus tai haihtuvien liuottimien puhdistus öljykalvon poistamiseksi ja ilmailukokoonpanon puhtausvaatimusten täyttämiseksi.
Onko 500 kappaleen erissä koville akseliosille edullisempaa MQL tai perinteinen leikkausneste?
Yleensä MQL on taloudellisempi. Vaikka leikkausnesteen työkalun käyttöikä on hieman pidempi, MQL eliminoi jäähdytysnesteen vaihdon, suodatuksen ja ympäristökäsittelyn kustannukset ja voi tukea suurempia syöttönopeuksia ja lyhyempiä kokonaistyötunteja. Se sopii erityisen hyvin erätilauksiin, joiden toimitusaika on 15-25 päivää.
Voitko koneistaa ilmailu- ja avaruusteräsosia, joiden kovuus ylittää HRC55?
Voi. Meillä on CBN-työkalut ja 4/5-akselinen työstökeskus, jossa on vähimmäisvoitelutoiminto, joka pystyy käsittelemään osia noin HRC60:een asti. Yksityiskohdat on arvioitava osan geometrian ja toleranssitason perusteella. DFM-analyysiä varten on suositeltavaa toimittaa piirustukset.
Kuinka varmistaa, että koaksiaalisuustoleranssi on 0,02 mm:n sisällä käsittelyn aikana?
Suorita sorvaus ja jyrsintä jyrsintäkoneella yhdellä asennuksella tai käytä erittäin tarkkaa hydraulisten kiinnikkeiden paikoitusta 5-akselisessa työstökeskuksessa. Ennen käsittelyä kiinnitysleuan peruspiste mitataan CMM:n avulla ja kiinnitysvirhe kompensoidaan CAM-jälkikäsittelyssä, jotta varmistetaan, että geometrinen toleranssi on standardien mukainen.



