





Ilmailu- ja avaruusteollisuuden osien valmistuksessa monimutkaisten onteloiden CNC-jyrsinnässä on kaksi haastetta: työkaluradan optimointi ja materiaalin poistonopeus. Rouhinta- ja viimeistelyarvojen tieteellinen allokointi on keskeinen suunnittelupäätös tuotannon tehokkuuden, mittatarkkuuden ja pinnan eheyden tasapainottamiseksi. 5-akselisen samanaikaisen jyrsinnän ja 3-akselisen nopean jyrsinnän todellisen käsittelykokemuksen perusteella tässä artikkelissa analysoidaan lentoalumiinin (kuten 7075-T6) ja titaaniseoksen (kuten Ti-6Al-4V) osien marginaalien allokointistrategiaa keskittyen jäljellä olevan määrän hallintaan, työkalun valintalogiikkaan ja prosessien suunnitteluratkaisuihin, lämpö-, muodonmuutos- ja uudelleenjärjestelykriteereihin.
Monimutkaisten onteloiden rouhintaan ja viimeistelyyn päästöoikeuksien jaon suunnittelulogiikka
Marginaalin allokointi ei ole yksinkertaista kiinteän arvon asetusta, vaan järjestelmäsuunnittelua, joka perustuu periaatteeseen "poistaa raskas ja säilyttää kevyt". Karkea työstövaihe pyrkii poistamaan suurimman osan materiaalista, vähentämään työstökoneen karan kuormitusta ja välttämään työkalun pitimen häiriöitä; Viimeistelyvaiheessa keskitytään lopulliseen kokoon ja pinnan laatuun, mikä vaatii äärimmäisen pieniä leikkausvoimia työkalun mykistysilmiön estämiseksi.
- Karkea työstövara:Yleensä asetettu arvoon 0,5–1,5 mm. Syvissä ontelorakenteissa on tarpeen ottaa huomioon työkalun pituuden ja halkaisijan suhde ja varata suurempi sivumarginaali riittämättömän jäykkyyden aiheuttaman tärinän estämiseksi.
- Puoliviimeistelykorvaus:Jos ontelon syvyyden ja halkaisijan suhde on suurempi kuin 5:1, on suositeltavaa lisätä tämä prosessi ja asettaa marginaaliksi 0,2–0,4 mm jännityksen irtoamisen muodonmuutosten eliminoimiseksi karkean koneistuksen jälkeen.
- Viimeistelykorvaus:Yleensä ohjataan välillä 0,05–0,2 mm, riippuen työkalun halkaisijasta. Halkaisijaltaan pienille päätyjyrsimille (kuten alle 3 mm) on suositeltavaa, että marginaali ei saa ylittää 0,1 mm, jotta työkalu ei taipuisi.
Ilmailu-avaruusosissa ohutseinäiset piirteet deformoituvat helposti puristusjännityksen helpotuksen vuoksi. Siksi marginaalistrategia on yhdistettävä elementtianalyysin (FEA) ennustettuun muodonmuutokseen käänteisen kompensoinnin varmistamiseksi, jotta varmistetaan, että jännitys vapautuu viimeistelyn jälkeen ja mitat ovat edelleen toleranssialueen sisällä.
Suositeltujen arvojen vertailu valtavirran materiaalimarginaaleille ja prosessiparametreille
Eri materiaalien leikkausominaisuudet vaihtelevat suuresti. Alumiiniseoksella on pieni leikkausvoima ja se soveltuu suuren syötön rouhintaan; titaaniseoksella on huono lämmönjohtavuus ja se on helppo tarttua työkaluun, joten leikkausnopeutta on vähennettävä merkittävästi ja marginaalia on lisättävä. Seuraavassa taulukossa verrataan 7075-T6-alumiiniseoksen ja Ti-6Al-4V-titaaniseoksen parametrien vertailuarvoja tyypillisessä monimutkaisessa ontelotyöstössä.
| prosessivaihe | Materiaaliluokka | Suositeltu ylitys (mm) | Karan nopeus (rpm) | Syöttö hammasta kohti (mm/z) | Huomautus |
|---|---|---|---|---|---|
| rouhinta | 7075-T6 Al | 0,5 - 1,0 | 8000-12000 | 0,2 - 0,4 | Käytä karkeahampaisia työkaluja korostaaksesi korkeaa tehokkuutta |
| viimeistely | 7075-T6 Al | 0,05 - 0,15 | 12 000 - 15 000 | 0,02 - 0,05 | Kiiltävä pinta, Ra voi saavuttaa 0,4 μm |
| rouhinta | Ti-6Al-4V | 0,5 - 1,5 | 250-400 | 0,02 - 0,04 | Pieni nopeus ja suuri leikkaussyvyys, jotka vaativat voimakasta jäähdytystä |
| viimeistely | Ti-6Al-4V | 0,1 - 0,3 | 300-500 | 0,01 - 0,02 | Estä ylikuumeneminen ja valvo tiukasti Ra |
On syytä huomioida, että titaaniseosten viimeistelyvaraa on suurennettava sopivasti, koska hyvin pieni varallisuus voi helposti aiheuttaa työkalun ja työkappaleen välille leikkaamisen sijaan kitkaa, mikä vahingoittaa pinnan laatua. On suositeltavaa käyttää kolmiulotteista koordinaattimittauskonetta (CMM) mittatrendin tarkistamiseksi välittömästi viimeistelyn jälkeen ja dynaamisesti säätämään seuraavaa erämarginaalia.
Dynaaminen säätöstrategia 5-akselisen samanaikaisen koneistuksen säätövaralle
Ilmailu-avaruusosien, joissa on vapaamuotoiset pinnat tai syvät ontelot, umpireiät, muutokset 5-akselisen työstökoneen työkaluakselin vektorissa johtavat eroihin todellisissa leikkausolosuhteissa eri alueilla. Kiinteät marginaaliasetukset epäonnistuvat usein 5-akselisessa koneistuksessa, ja "tasavälin marginaali" tai "työkalun sädekorjaukseen perustuva marginaali" on otettava käyttöön.
- Työkaluakselin vektorin vaikutus:Syvän ontelon sivuseinässä, jos työkalun akselin kaltevuuskulma on liian suuri, leikkauspaksuus pienenee jyrkästi ja jopa lähestyy nollaa. Tällä hetkellä nimellisvara muunnetaan riittämättömäksi todelliseksi leikkauspaksuudeksi, mikä johtaa pintaan tärinäjälkiin. On suositeltavaa ottaa "minimileikkauspaksuus" -rajoitus käyttöön CAM-ohjelmistossa ja säätää syöttövaraa automaattisesti.
- Kylmä vs kuuma kompensaatio:Työstöprosessin aikana työkalun ja työkappaleen välinen kitka tuottaa lämpöä, mikä johtaa paikalliseen lämpölaajenemiseen. Tarkkuusosien kohdalla on suositeltavaa odottaa, että työkappale palaa ympäristön lämpötilaan (±2 °C:n sisällä) karkean työstön jälkeen ennen viimeistelyä, tai esiasettaa lämpömuodonmuutoksen kompensointiarvo CAM:ssa (yleensä 0,02–0,05 mm Z-akselin eteenpäinkompensointia pitkin).
Lisäksi ohutseinäisille kannatinosille on suositeltavaa käyttää "jaetun käsittelyn" strategiaa: käsittele päärunko ensin, jättäen 0,1 mm:n marginaalin; löysää kiinnitys, aseta peruspiste uudelleen ja käsittele toinen puoli; ja lopuksi irrota keskimmäinen yhdistävä ohut seinä kerrallaan. Tällä menetelmällä voidaan tehokkaasti kompensoida puristusvoiman aiheuttamaa muodonmuutosta ja tehdä varajakaumasta kohdistetumpaa.
Työkalun valinta ja marginaalien kompromissi työkalun rikkoutumisriskin kanssa
Ylityksen suuruus riippuu suoraan työkalun käyttöiästä ja työkalun rikkoutumisriskistä. Suuri marginaali tarkoittaa suurta leikkaussyvyyttä, ja työkalu kestää lisääntyneen vääntömomentin, mikä on kohtalokas uhka halkaisijaltaan pienille jyrsimille. Kun työstetään titaaniseoksia halkaisijaltaan pienillä työkaluilla (D≤6mm), on suositeltavaa rajoittaa viimeistelyvara 5–8 %:iin työkalun halkaisijasta, jotta vältetään työkalun taipuma riittämättömän jäykkyyden vuoksi.
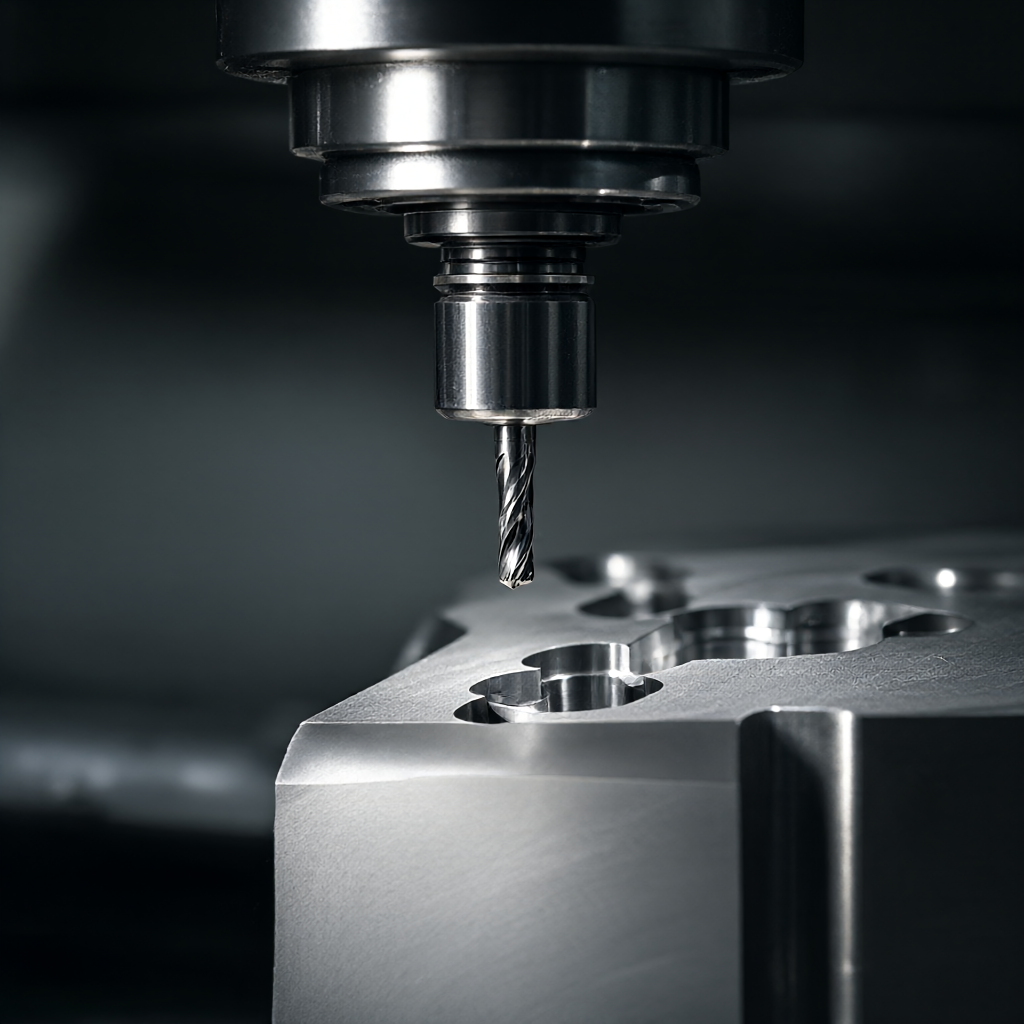
Toinen strategia on "palloveitsi + litteä veitsi" -yhdistelmä:Vaihtoehto A:Käytä palloleikkuria kaikkialla. Etuna on, että siirtyminen on sujuvaa ja portaatonta. Haittapuolena on, että kuulaleikkurin edistynyt leikkausnopeus on alhainen, leikkuureunat on helppo kerätä, marginaali on säädettävä erittäin pienelle tasolle (0,02-0,05 mm) ja tehokkuus on alhainen.Vaihtoehto B:Palloveitsi rouhinta/puoliviimeistely, tasainen veitsiviimeistely. Etuna on, että tasapohjainen veitsi on erittäin tehokas ja pystyy puhdistamaan palloveitsen jättämät pallomaiset jäljet; Haittana on, että se vaatii kaksi kiinnitystä tai monimutkaista työkalujen vaihtoa, ja marginaalijakauman on varmistettava, että tasapohjainen veitsi pääsee täysin sisään ilman häiriöitä.
Imukanaville tai polttokammion seinille, joilla on korkeat sileysvaatimukset, vaihtoehto B on yleensä parempi, mutta tasapohjaisen veitsen aksiaalivara on laskettava tarkasti, jotta se pystyy katkaisemaan kuulaveitsen jättämän noin 0,05 mm:n pullistuman kokonaan naarmuttamatta pohjakerrosta.
Pinnan eheyden tarkastus ja vikatilan välttäminen
Välitön seuraus epäasianmukaisesta päästöjen jakautumisesta on pinnan eheysvirheet. Yleisiä vikatiloja ovat: Chatter, Scalloping, mikrohalkeamat ja liian syvät työkarkaistut kerrokset. Hyväksyminen ei riipu pelkästään koosta, vaan myös pinnan laadusta.
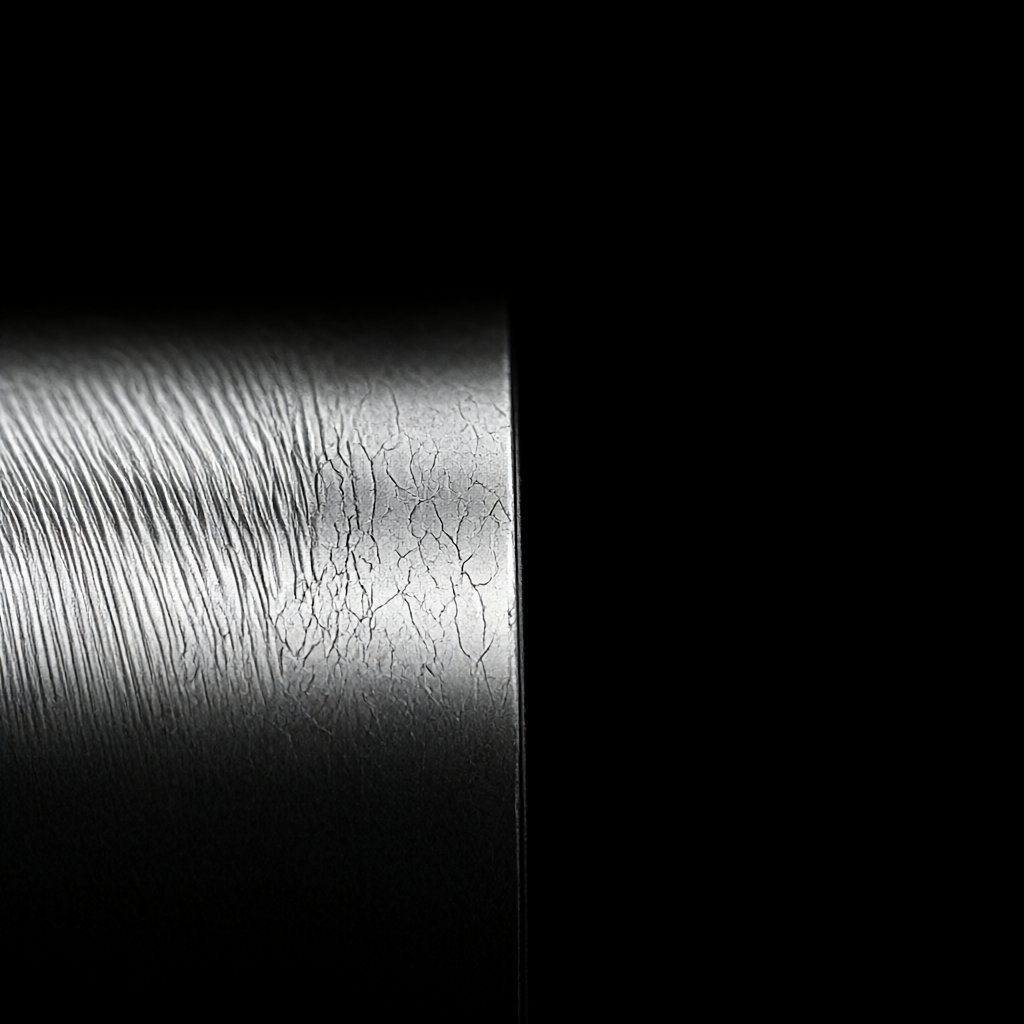
- Tärinämerkin tunnistus:Käytä karheusmittaria Ra-arvon mittaamiseen. Ilmailun alumiiniosien Ra:n tulee olla ≤0,8 μm; kiiltävä pinta vaatii Ra≤0,4μm. Jos havaitset säännöllisiä tärinäjälkiä, tarkista, onko marginaali liian suuri, mikä aiheuttaa epävakaa leikkausta tai onko karan laakeri kulunut.
- Veitsen jäljen ohjaus:Säätämällä viimeistelyvaraa alle 0,05 mm ja lisäämällä pyörimisnopeutta palloleikkurin jättämät pallomaiset leikkausjäljet voidaan minimoida. Näppäimien yhteenliittyville pinnoille on suositeltavaa lisätä "tasoitus" ja käyttää tarkkuushiomaveistä tai timanttikynäveistä pienen määrän (0,01-0,02 mm) poistamiseen.
- Kovuuden tarkistus:Työkarkaisu muuttaa materiaalin pintakovuutta ja vaikuttaa väsymisikään. Mikrokovuustestaus vaaditaan valmiille pinnalle, jotta voidaan varmistaa, että kovetetun kerroksen syvyyttä säädetään 0,1 mm:n sisällä ja kovuuden lisäys ei ylitä 10 % materiaalikappaleesta.
Massatuotannossa on suositeltavaa suorittaa täysikokoinen CMM-tarkastus ja pinnan karheusskannaus ensimmäiselle kappaleelle marginaaliulotteisen poikkeamamallin muodostamiseksi. Jos esimerkiksi havaitaan, että kun erän marginaali on 0,1 mm, todellinen koko on 0,02 mm pienempi, marginaali tulee säätää 0,12 mm:iin seuraaville erille suljetun silmukan ohjauksen saavuttamiseksi.
Yleisiä marginaalien allokointia ja suunnittelukäytäntöjä koskevat usein kysytyt kysymykset
Miksi viimeistelyvaran täytyy joskus olla paljon pienempi kuin rouhintavara?
Viimeistelyn tarkoituksena on varmistaa mittatarkkuus ja pinnan laatu, ja leikkausvoiman tulee olla minimaalinen työkalun taipuman ja lämpövaikutusten vähentämiseksi. Jos vara on liian suuri (esimerkiksi yli 0,2 mm), halkaisijaltaan pieni työkalu taipuu liiallisen leikkauskuorman vuoksi, mikä johtaa mittapoikkeamiin ja pinnan tärinäjälkiin. Siksi viimeistelyvara on yleensä vain 1/10 - 1/20 karkeatyöstövarasta.
Kuinka arvioida, tarvitaanko lisäpuoliviimeistelyprosessia 5-akselisessa koneistuksessa?
Kun onkalon syvyys-halkaisijasuhde ylittää 4:1 tai työkalun pituus-halkaisijasuhde (L/D) ylittää 4:1, jäykkyys heikkenee merkittävästi. Tällä hetkellä jännityksen muodonmuutosta ei voida poistaa vain kahdella prosessilla karkeasta hienoon, puoliviimeistely on lisättävä ja marginaali asetetaan 0,2-0,3 mm:iin, jotta suurin osa sisäisestä jännityksestä vapautuu ja mittavakauden varmistamiseksi viimeistelyn aikana.
Onko titaaniseoksen työstyksessä lisäyksen vaikutus työkalun käyttöikään herkempi kuin alumiiniseoksen?
Kyllä. Titaaniseoksen lämmönjohtavuus on alhainen ja leikkauslämpö keskittyy työkalun kärkeen, mikä voi helposti aiheuttaa diffuusiokulumista. Jos vara on liian suuri, syöttöä rajoitetaan, työkalun kitka kasvaa ja työkalun käyttöikä lyhenee jyrkästi. On suositeltavaa, että titaaniseosten viimeistelyvaraa valvotaan tiukasti 0,15 mm:n sisällä ja että käytetään mikromääräistä voitelutekniikkaa (MQL) työkalun käyttöiän ja pinnan laadun tasapainottamiseksi.
Takaisinjousi tapahtuu ohutseinäisten osien käsittelyn jälkeen. Kuinka korjata se marginaalistrategian avulla?
Muodonmuutoskorvaussumma on varattava ennen viimeistelyä. Jos esimerkiksi kappaleen ennustetaan kutistuvan 0,03 mm jännityksen purkamisen jälkeen, koolle tulee varata +0,03 mm marginaali viimeistelyn aikana (eli tavoitekokoa tulee suurentaa 0,03 mm). Tämä arvo on määritettävä ensikertaisella testauksella ja asetettava CAM:n "kompensaatiomarginaaliksi" yksinkertaisen "prosessimarginaalin" sijaan.
Kuinka varmistaa katteen jakautumisen johdonmukaisuus massatuotannossa?
Luo standardoidut prosessiasiakirjat selventämään kunkin prosessin työkalunumeroa, lisäyksen arvoa ja kompensaatioparametrit. Käytä CAM-ohjelmiston "kiinteä marginaali" -malleja välttääksesi manuaaliset muutokset. Samaan aikaan ensimmäinen artikkelin vahvistusjärjestelmä (FAI) otetaan käyttöön, ja kunkin tuotteen kolme ensimmäistä osaa tarkastetaan täysin marginaalistrategian tehokkuuden varmistamiseksi. Jos poikkeamia havaitaan, kone sammutetaan ja säädetään välittömästi.
Päätelmät ja toimintasuositukset
CNC-työstövaran jako monimutkaisille onteloille on pohjimmiltaan dynaaminen tasapaino tehokkuuden, tarkkuuden ja pinnan laadun välillä. Yleisesti sovellettavia kiinteitä arvoja ei ole, vain yksittäiset strategiat, jotka perustuvat materiaalin ominaisuuksiin, työkalun jäykkyyteen ja työstökoneen kuntoon. Insinöörien tulisi puuttua DFM:ään (Design for Manufacturability) suunnitteluvaiheessa arvioidakseen marginaalin toteutettavuutta; Käytä CMM-tietoja käsittelyvaiheen aikana marginaalin korjaamiseen suljetussa kierrossa varmistaaksesi erän johdonmukaisuuden.
Jos projektisi sisältää monimutkaisia ilmailu- ja avaruusteollisuuden alumiiniseoksia tai titaaniseoksia ja sillä on tiukat vaatimukset pinnan eheydelle ja mittojen stabiiliudelle, voit lähettää piirustuksia ja teknisiä tietoja. Yhdistämme 72 CNC-laitteen resurssit ja 7075/Ti-6Al-4V materiaalien käsittelytietokannan tarjotaksemme sinulle nopean tarjoussuunnitelman, joka sisältää marginaalisimuloinnin ja DFM-ehdotukset.



