





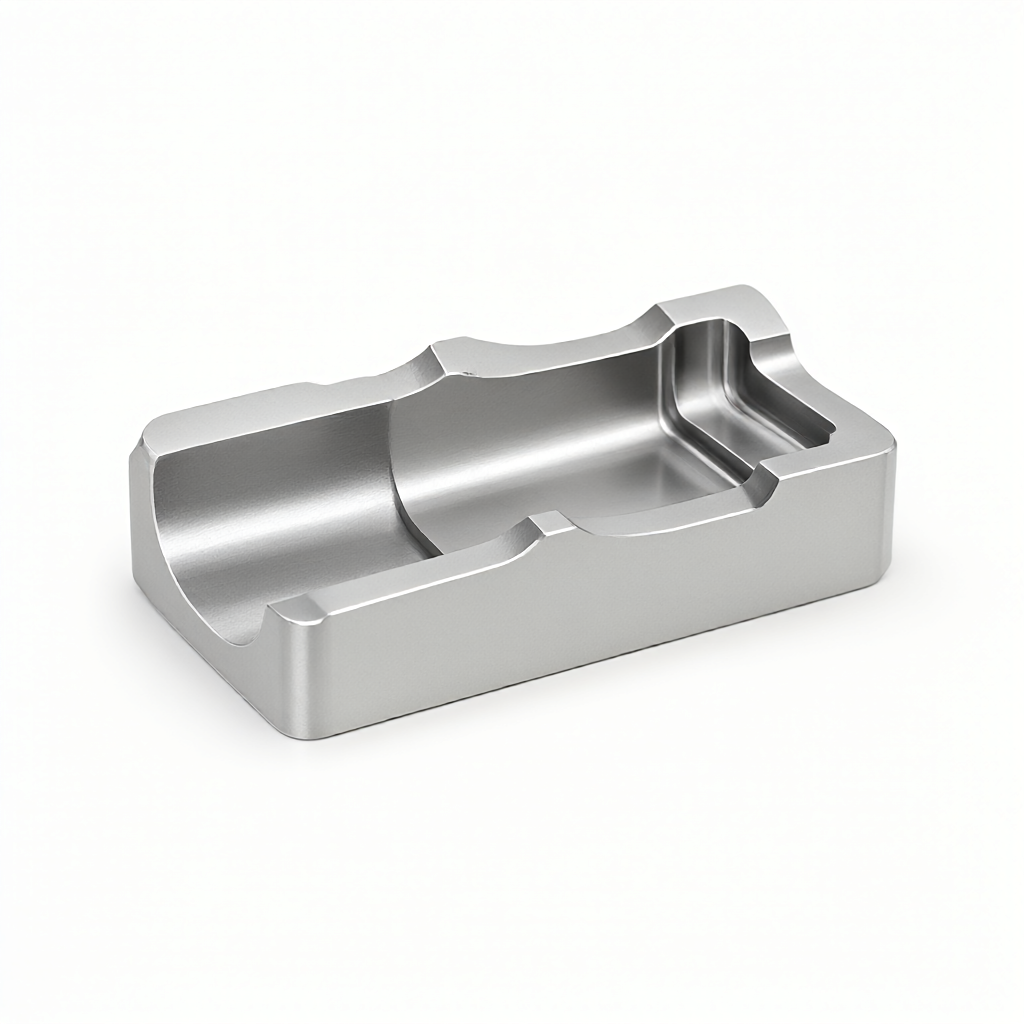
Ilmailualalla tiivistysurien jyrsintätarkkuus määrää suoraan hydrauli- ja pneumaattisten järjestelmien vuotoriskin. Tämä artikkeli tarjoaa syvällisen analyysin tiivistysurien geometrisista toleransseista ja pinnan karheuden vaikutuksesta tiivistyskykyyn ilmailu- ja avaruusosien CNC-työstyksessä sekä täydellisen teknisen oppaan työkalujen valinnasta hyväksymiskriteereihin. Kriittisten nestereittien suunnittelusta vastaavien insinöörien ymmärtäminen luotettavan tiivistyksen saavuttamisesta ±0,01 mm:n tasotoleranssin sisällä on avainasemassa asennusvirheiden välttämiseksi.
Analyysi lentokoneen tiivisteen uravaurion perimmäisistä syistä
Tiivistysuravauriot johtuvat usein geometrisista virheistä ja pinnan eheysongelmista. Perinteisessä kaksi- tai kolmiakselisessa työstössä kapeita uria, joiden syvyys-halkaisijasuhde on suurempi kuin 1:5, on helppo aiheuttaa epätasaisia urien pohjaa työkalun taipuman tai lämpömuodonmuutosten vuoksi.Yleiset vuotohäiriötilat
- Reunapurseet: Leikkausalueelle jää pieniä kuituja, jotka tuhoavat O-renkaan tai metallitiivisteen staattisen tiivisteen.
- Uran leveys toleranssin ulkopuolella: Jos leveys on liian suuri, tiiviste puristuu liikaa ja tiiviste vääntyy pitkään, kun puristussuhde on yli 40 %; jos leveys on liian kapea, esikiristysvoima ei riitä.
- Pinnalla mikrohalkeamia: Jos kovan alumiiniseoksen (kuten 7075-T6) jäähdytys on riittämätön nopean jyrsinnän aikana, uran seinämään syntyy helposti mikrohalkeamia, jotka laajenevat vuotokanaviin syklisen paineen alaisena.
Viisiakselinen kytkentä parantaa uran tarkkuutta
Ei-suorien urien, kierteisten urien tai monimutkaisten kaarevien pintojen urien tiivistämiseen 5-akselinen CNC-työstökeskus on ydinlaite tarkkuuden varmistamiseksi. RTCP (Real-time Tool Point Control) -toiminnon avulla leikkausalue voidaan aina pitää parhaassa kulmassa.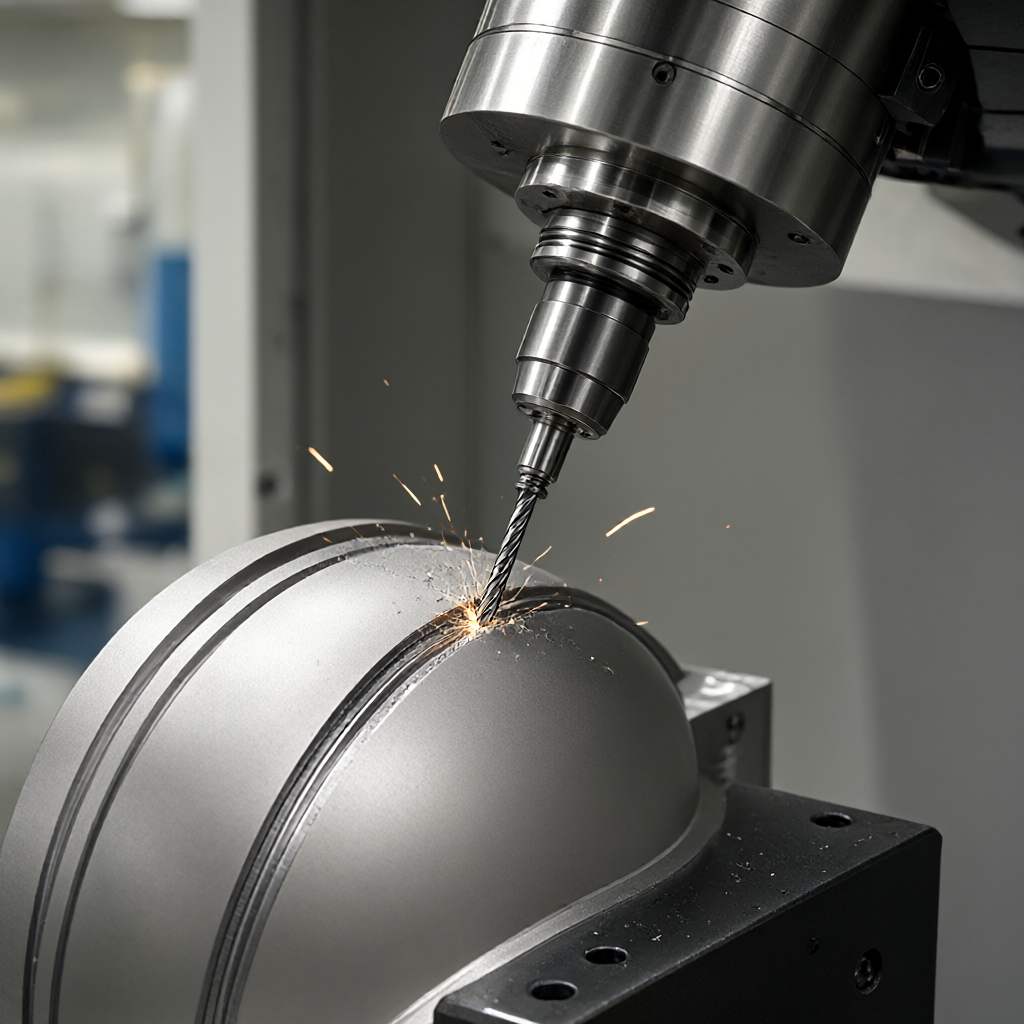
Keskeisten prosessiparametrien vertailu
| Käsittelysuunnitelma | Tyypillinen pinnan karheus (Ra) | Uran leveyden toleranssi (±) | Soveltuvat materiaalit | rajoitus |
|---|---|---|---|---|
| Kolmiakselinen pystysyöttö | 1,6 - 3,2 μm | 0,05 mm | Tavallinen alumiini/teräs | Syvän ontelon sivuseinämä vaatii useita työkalun vaihtoja ja leikkausjäljet vaikuttavat tiivistykseen |
| Neliakselinen sivujyrsintä | 0,8 - 1,6 μm | 0,02 mm | Titaaniseos/ruostumaton teräs | Pyörinnän säteen rajoittamat erittäin pitkät raot vaativat useita jatkoksia. |
| Viiden akselin dynaaminen kallistus | ≤ 0,8 μm | 0,01 mm | Inconel/korkean lämpötilan seos | Vaatii erittäin tarkkaa ATC:tä ja työkalumakasiinia ja vaatii paljon ohjelmointilaskelmia |
Tiedot osoittavat, että käytettäessä 5-akselista samanaikaista Inconel 718 -tiivisteurien käsittelyä pitämällä työkalun akselin ja työkappaleen pinnan normaalin linjan välinen kulma vakiona, pinnan karheutta voidaan vähentää Ra 3,2:sta Ra 0,8:aan, mikä vähentää merkittävästi mikroskooppisten ulkonemien aiheuttamaa tiivistyspinnan häiriötä.
Työkalun valinnan suora vaikutus uran seinämän laatuun
Työkalun geometriset parametrit ovat ensimmäinen taso geometrian tarkkuuden ohjaamiseksi. Kapeille tiivisteurille (leveys<2mm),建议使用整体硬质合金立铣刀,刃数3-5刃,螺旋角45°左右。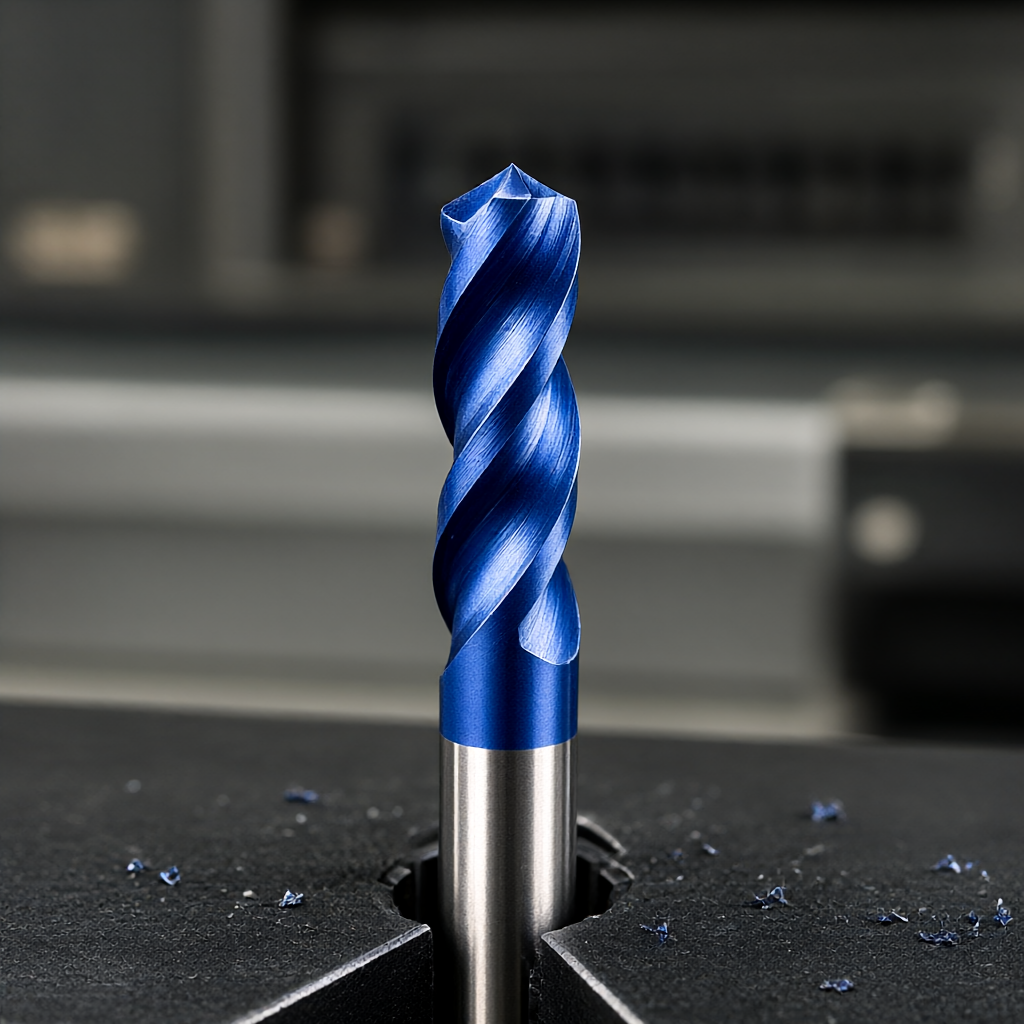
Syöttö- ja leikkausnopeusstrategiat
- Nopea alumiini: Mallissa 7075-T6 karan nopeus voi olla 8000-12000 rpm, syöttönopeus on 3-5 m/min ja jännityksen poistamiseen käytetään suurta leikkaussyvyyttä.
- Titaaniseos Ti-6Al-4V: Työkarkaisun estämiseksi käytä pientä leikkaussyvyyttä (0,2-0,5 mm/kierros), hidasta nopeutta (5000-7000 rpm) ja suurta syöttöä työkalun kärjen ylikuormituksen välttämiseksi.
- jäähdytysnesteen hallinta: Kapea tila tiivisteurassa johtaa usein riittämättömään jäähdytykseen. On suositeltavaa käyttää minimimäärävoitelua (MQL) tai korkeapaineisia sisäisiä jäähdytystyökaluja leikkuualueen lämpötilan säätämiseksi alle 50°C.
Pinoamisen toleranssi ja yhteensovituspinnan suunnittelunäkökohdat
Mitä korkeampi CNC-työstötarkkuus, sitä parempi. Toleranssipinoamisanalyysi on suoritettava tiivisteen ominaisuuksien perusteella. O-renkaat esimerkkinä ISO 3601-1 -standardissa on selkeät suositukset uran kokonaisleveydestä ja syvyydestä.Toleranssin jakoperiaate
Yleisen ±0,01 mm:n toleranssivaatimuksen mukaisesti toleranssi on kohdistettava pääasiassa tiivistystoiminnolle herkimpiin mittoihin. Esimerkiksi uran syvyyden toleranssi ohjaa esipuristuksen määrää ja uran leveyden toleranssi säteittäistä liiketilaa. Jos uran syvyyden toleranssiksi on asetettu ±0,02 mm, uran leveyden toleranssia voidaan lieventää ±0,03 mm:iin käsittelyvaikeuksien vähentämiseksi. On huomattava, että uran alakulman säteen R tulee olla ≥0,5 mm, muuten jännityskeskittymiskerroin Kt kasvaa merkittävästi ja lyhentää väsymisikää.
Pinnan eheys ja purseenpoistoprosessi
Tarkkuusuran jyrsinnän jälkeen pinnalla voi vielä olla 0,05-0,1 mm jäännösjäysteitä tai kuituja. Tämä on yleinen syy "väärä sinetti, todellinen vuoto".Purseenpoistoratkaisujen vertailu
- Mekaaninen purseenpoisto: Käytä uran muotoa vastaavaa erikoismuotoista viilaa tai housukiveä. Etuna on, ettei vaurioita ole, mutta haittana on alhainen hyötysuhde ja uran leveys on helppo muuttaa.
- Sähkökemiallinen purseenpoisto (ECC): Sähkökemiallisen liukenemisen periaatetta hyödyntäen se on erittäin tehokas metalliosien sisällä oleviin vaikeapääsyisiin tiivistysuran purseisiin. Se voi säilyttää alkuperäisen koon, eikä sen pinnalla ole kylmätyöstökovetuskerrosta. Sitä suositellaan titaaniseokselle ja ruostumattomalle teräkselle.
- Tärinähionta: Soveltuu pienille erille, joiden mitat eivät ole kriittiset, hiontaaikaa on valvottava tiukasti, jotta estetään uran seinämän liiallinen kuluminen.
Ilmailu- ja avaruusrakenteiden osissa ECC on edullinen, koska se ei ainoastaan poista purseita, vaan myös eliminoi leikkaamisen aiheuttaman jäännösvetolujuus, mikä parantaa tiivistepinnan korroosionkestävyyttä ja väsymiskestävyyttä.
Testausmenetelmät ja hyväksymiskriteerit
Perinteiset jarrusatulat eivät pysty havaitsemaan tiivistysuran pinnan tarkkuutta. Seuraavaa tunnistusmenetelmien yhdistelmää on käytettävä:Ytimen tunnistusilmaisimet
- Koordinaattimittauskone (CMM): Käytä mittapäätä uran sivun skannaamiseen uran leveyden, syvyyden ja suoruuden arvioimiseksi. Anturin halkaisijan on oltava alle 1/5 uran leveydestä, ja yleensä käytetään Φ0,8 mm tai pienempää neulan kärkeä.
- Optinen pinnan karheusmittari: Suorita kosketukseton mittaus uran pohjalle ja pääliitospinnoille, kirjaa Ra-arvon jakauma ja varmista, ettei paikallisia epänormaaleja korkeita kohtia ole.
- Vuodon havaitseminen (painetestaus): Ennen kokoamista suorita typen tai ilmanpaineen pitotesti osille, joissa on tiivisteet, nosta paine 1,5-kertaiseksi käyttöpaineeseen ja pidä paine 30 minuuttia. Jos painehäviö ei ylitä 1 %, se on hyväksytty.
FAQ
Mikä on lentotiivisteen uran käsittelyn vähimmäisleveys?
Työkalun lujuuden ja tärinän rajoittama tiivistysuran vähimmäisleveys perinteisessä CNC-jyrsinnässä on noin 0,5 mm. Kapeammille rakoille suositellaan vaihtoehtona laserleikkausta tai sähköpurkauskoneistusta (EDM).
Kuinka varmistaa Ra 0,4 μm 7075 alumiiniseoksesta valmistettu tiivisteura?
On tarpeen käyttää pinnoitettuja kovametallityökaluja (kuten TiAlN-pinnoitusta), hienojyrsintää pienin askelin (0,1-0,2 mm) ja kiillotusta loppuprosessissa. Varmista riittävä jäähdytysnesteen virtaus lämpömuodonmuutosten aiheuttaman mittapoikkeaman välttämiseksi.
Vaikuttaako ECC-jäysteenpoisto uratoleransseihin?
ECC on ensisijaisesti sähkökemiallinen liukenemisprosessi, jolla on lievä tasainen ohenemisvaikutus suojaamattomilla pinnoilla (yleensä<0.02mm)。因此,在加工前需预留此余量,或在去毛刺后进行尺寸复核。
Tarvitseeko titaaniseoksesta valmistettu tiivisteura lämpökäsittelyä käsittelyn jälkeen?
Yleensä ei vaadita. Titaaniseos on herkkä kuumuudelle. Jos muodonmuutos on suuri CNC-käsittelyn jälkeen, se voidaan käsitellä jännityksenpoistohehkutuksella. Tiivistysuran koon on kuitenkin oltava vakaa hehkutuksen jälkeen. On suositeltavaa suorittaa kaikki mekaaninen käsittely ensin loppuun, suorittaa sitten lämpökäsittely ja lopuksi hienohioa tiivistepinta.
Kuinka säilyttää tiivistysurien yhtenäisyys massatuotannossa?
Avain on työkalun käyttöiän hallinta. Luo työkalun kulumismalli ja vaihda tai hio työkalu uudelleen 50-100 käsitellyn kappaleen välein. Käytä SPC:tä (tilastollinen prosessinohjaus) raon leveyden ja syvyyden Cpk-arvon tarkkailemiseen. Tavoite Cpk≥1,33 varmistaa erän yhdenmukaisuus.



