





Ilmailun osien valmistuksessa,Mikrohalkeamien riskinarviointi ilmailu- ja avaruusosien CNC-työstön ja peilikiillotuksen jälkeenSe on laadunvalvonnan ydinlinkki. Titaaniseoksesta ja alumiiniseoksesta valmistettujen ohutseinäisten rakenneosien kohdalla, jos kiillotusprosessia ei valvota kunnolla, pintaan voi helposti jäädä vetojännitys, mikä aiheuttaa vetyhaurautta tai jännityskorroosiohalkeilua (SCC). Materiaalitieteeseen ja tarkkuustyöstötekniikkaan perustuva artikkeli tarjoaa syvällisen analyysin mikrohalkeamien syistä, havaitsemismenetelmistä ja riskien välttämisstrategioista koko ketjussa CNC-rouhinnasta ja viimeistelystä peilikiillotukseen, mikä auttaa insinöörejä ja ostajia luomaan tiukat hyväksymisstandardit.
Mikrohalkeamien syyt ja mekanismit lentokonepeilien kiillotuksessa
Peilikiillotus ei ole pelkkää fyysistä leikkaamista, vaan se sisältää yhdistelmäprosessin "mekaaninen hionta + kemiallinen passivointi". Ilmailussa yleisesti käytetyn 7075-T6-alumiiniseoksen tai Ti-6Al-4V-titaaniseoksen mikrohalkeamien riski johtuu pääasiassa seuraavista kolmesta fyysisestä mekanismista:
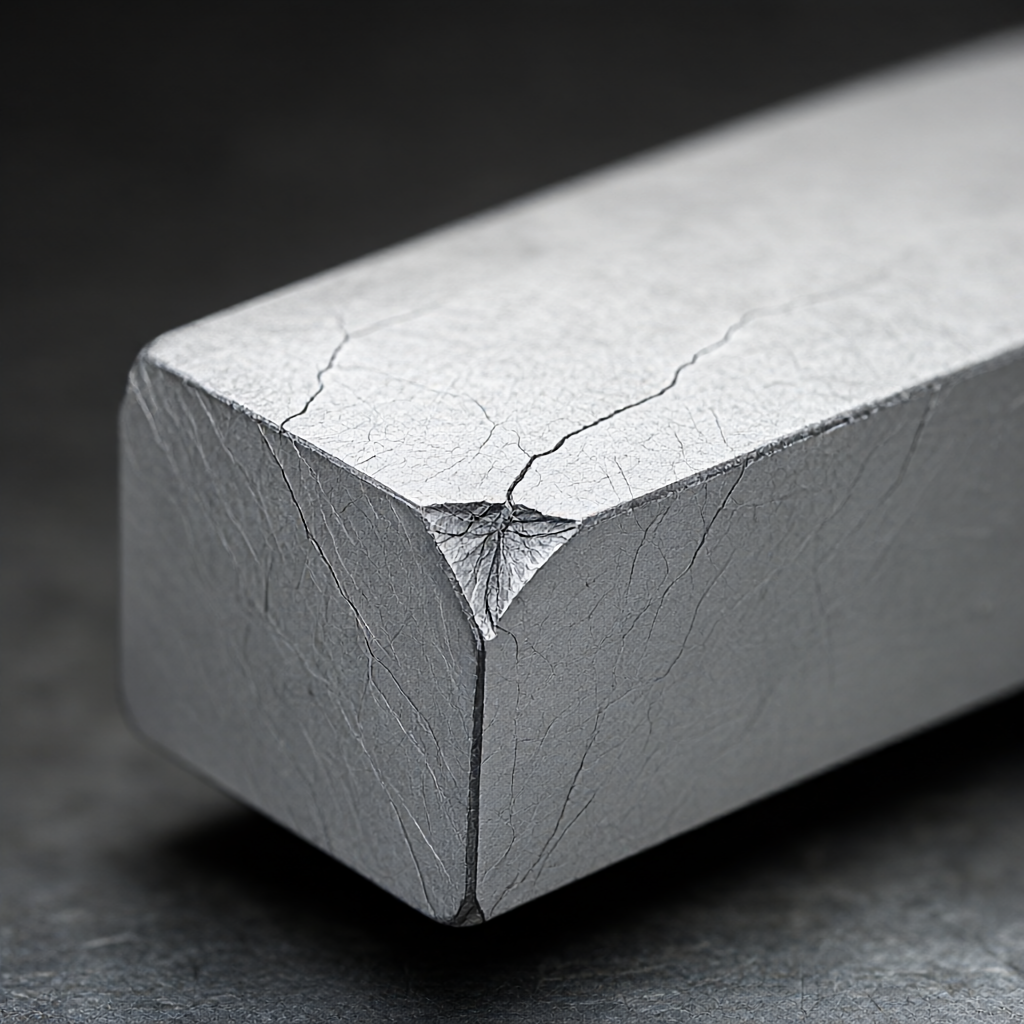
- Jäljellä oleva jännityskertymä: CNC-viimeistelyn jälkeen pinnassa on yleensä vetojännitys. Jos kiillotusvoima on liian suuri, pintaan upotettujen hiomahiukkasten muodostama plastinen muodonmuutoskerros lisää vetojännitystä entisestään. Kun paikallinen jännitys ylittää materiaalin myötörajan (esim. 7075-T6 on noin 505 MPa), muodostuu mikroskooppisia repeämiä.
- lämpömuodonmuutosvaikutus: Suurinopeuksisen kiillotuskoneen pään kitka tuottaa lämpöä. Jos jäähdytysneste on riittämätön, paikallinen lämpötila nousee välittömästi, mikä aiheuttaa epätasaista lämpölaajenemista ja materiaalin supistumista, mikä johtaa lämpöjännityshalkeamiin.
- Vedyn läpäisymateriaali (titaaniseokselle): Happamassa elektrolyyttisessä kiillotuksessa tai väärässä kemiallisessa kiillotuksessa vetyatomit tunkeutuvat hilan rajalle vähentäen materiaalin sitkeyttä ja muodostaen piileviä vetyhaurastumishalkeamia.
Eri materiaalien herkkyyden vertailu mikrohalkeamien kiillotukseen
Ilmailu- ja avaruusmetallien eri laatuluokilla on hyvin erilaiset pintavaurioiden toleranssit. Seuraavassa taulukossa verrataan kahden valtavirran ilmailu- ja avaruusmateriaalin riskiominaisuuksia ja prosessiparametrien herkkyyttä peilikiillotusprosessissa:
| Materiaaliluokka | Päävikatilat | Herkät prosessiparametrit | Suositeltava kiillotusaine | riskitaso |
|---|---|---|---|---|
| 7075-T6 alumiinia | Pinnan repeäminen ja passiiviset kalvovauriot johtavat korroosioon | Kiillotuspaine > 0,5 MPa; pyörimisnopeus > 6000 rpm | Neutraali vahva elektrolyytti + alumiinioksidiliete | keskikokoinen |
| Ti-6Al-4V | Vetyhaurastuminen, pistekorroosio, jännityskorroosiohalkeilu | Hapan kiillotusliuoksen pH-arvo<2;抛光时间>30s | Neutraali kemiallinen kiillotus tai ultraääniavusteinen hionta | korkea |
Huomautus: Titaaniseos on erittäin herkkä vedylle, ja kemiallisen kiillotusliuoksen valmistus- ja upotusaika on tarkistettava tiukoilla kuponkitesteillä.
Prosessipolun optimointi: karkeasta työstyksestä peilikiillotukseen
Mikrohalkeamien riskin minimoimiseksi prosessireitin suunnittelussa on noudatettava periaatetta "stressivapautus ensin". ShowyMetal käyttää yleensä seuraavaa prosessiyhdistelmää ilmailun osien massatuotannossa:
- Viimeistelyjyrsintävara: Varaa lopulliseen kokoon 0,05–0,1 mm:n kiillotusvara, mutta pinnan karheutta on valvottava siten, että se ei ylitä Ra1,6 μm, jotta vältetään liiallinen leikkaus myöhemmän kiillotuksen aikana.
- Värähtelyn ikääntymisen stressin lievitys: Tärinävanhenemiskäsittely suoritetaan osille ennen kiillotusta, jotta voidaan poistaa CNC-työstöstä aiheutuva jäännösjännitys, mikä vähentää osien muodonmuutosta ja halkeilua kiillotusvoiman vaikutuksesta.
- Lajiteltu kiillotus: Käytä 600#, 1000#, 2000# ja 5000# jauhatuslietettä peräkkäin. Puhdistus suoritetaan jokaisen vaiheen välillä, jotta karkeat hankaavat hiukkaset eivät sekoittuisi seuraavaan vaiheeseen ja aiheuta naarmuja. Naarmuuntunut pohja on usein halkeamien lähde.
Avaintunnistus tarkoittaa: Kuinka tunnistaa tarkasti mikrohalkeamat
Peilin osissa submikronisia halkeamia on vaikea havaita ihmissilmällä ja tavanomaisella silmämääräisellä tarkastuksella (VT). Ilmailustandardit edellyttävät usein kehittyneemmän ainetta rikkomattoman testauksen (NDE) käyttöönottoa:
- Fluoresoiva Penetrant Testing (PT): Soveltuu pintojen avautumiseen. Kapillaarivaikutusta käytetään fluoresoivan aineen tunkeutumiseen mikrohalkeamiin ja tarkkaillaan ultraviolettivalossa. Titaaniseoksille on kiinnitettävä erityistä huomiota siihen, että penetrantti ei aiheuta vedyn tunkeutumista.
- Magneettisten hiukkasten testaus (MT): Koskee vain ferromagneettisia ilmailuteräsosia (kuten A286 ja Inconel 718 eivät sovellu tietyissä hehkutusolosuhteissa, ja magneettisuus on vahvistettava). Tätä menetelmää ei voida käyttää ei-magneettisille alumiiniseoksille ja titaaniseoksille.
- Optinen mikroskoopin metallografinen havainto: Satunnaista tarkastusta varten osien kiillotetusta pinnasta otetaan metallografiset näytteet ja muodonmuutoskerroksen paksuus ja halkeamat tarkkaillaan 200x-500x suurennuksella. Muodonmuutoskerroksen paksuus on säädettävä 50 μm:n sisällä.
- Ultraäänitestaus (UT): Soveltuu pinnan lähellä olevien ja sisäisten halkeamien tarkasteluun, mutta peilin pinnasta on vaikea löytää erittäin matalia mikrohalkeamia. Sitä käytetään yleensä yhdessä PT:n kanssa.
Hyväksymisstandardit ja käytännön ehdotukset riskien välttämiseksi
Allekirjoittaessaan teknistä sopimusta ostajan tulee selventää kvantitatiivisia indikaattoreita ja välttää epämääräisiä "halkeamattomia" kuvauksia. On suositeltavaa ottaa käyttöön seuraavat indikaattorit:
- Karkeuden kaksoissäätö: Peilin kirkkautta (Ra≤0,2μm) ei vaadita, vaan myös Rz-arvoa (kymmenen pisteen korkeusero) on testattava samanaikaisesti paikallisten syvien kuoppien (hiomavaurioiden) estämiseksi. Rz≤1.0μm vaaditaan yleensä.
- Suolasumutestin korrelaatio: Jos osien työympäristö sisältää suolasumua, on suositeltavaa suorittaa 480-960 tunnin suolasumutesti (ASTM B117) kiillotetulle pinnalle. Halkeamat nopeuttavat korroosion laajenemista, ja kiillotuslaatu voidaan epäsuorasti varmistaa suolasuihkutestillä.
- Stressikorroosiotesti (SCC): Titaaniseososille, joissa on suuri jännitys, on suoritettava potentiostaattinen SCC-testi ASTM G36:n mukaisesti sen varmistamiseksi, että pinnassa ei ole vikoja, jotka aiheuttavat aukkoja kiillotuksen jälkeen.
Toimittajien tulee toimittaa täydelliset prosessinhallintatiedot "ennen kiillotusta - kiillotuksen jälkeen", mukaan lukien hiomahiekkaverkon numero, kiillotusnesteen ainesosien erä, kosketuspaine ja aikakäyrä, jotta jäljitettävyys voidaan jäljittää, kun erässä esiintyy mikrohalkeamia.
Usein kysytyt kysymykset (FAQ)
Miksi alumiiniseososat ovat alttiita korroosiolle peilikiillotuksen jälkeen?
Kiillotusprosessi tuhoaa alumiinipinnan luonnollisen oksidikalvon. Jos kiillotusneste on erittäin hapanta tai sitä ei neutraloida ja passivoida ajoissa kiillotuksen jälkeen, pinta menettää suojansa ja kosteassa ympäristössä syntyy helposti pistekorroosiota.
Voidaanko elektrolyyttistä kiillotusprosessia käyttää titaaniseoksen kiillotukseen?
Kyllä, mutta elektrolyytin lämpötilaa (yleensä ≤60°C) ja jännitettä on valvottava tarkasti. Ylikuumeneminen tai liiallinen jännite saa titaanin imemään vetyä ja aiheuttamaan vetyhaurastumishalkeamia. On suositeltavaa käyttää vakiolämpötilaista elektrolysaattoria ja seurata virrantiheyttä.
Kuinka erottaa kiillotusnaarmut mikrohalkeamista?
Naarmut jakautuvat lineaarisesti yhteen suuntaan ja kulkevat yleensä koko pinnan läpi; mikrohalkeamat ovat kaksihaaraisia, verkkomaisia tai epäsäännöllisiä, ja niiden syvyys on erittäin matala. Fluoresoivan penetrantin (PT) tarkastuksessa halkeamat osoittavat tyypillisesti tunkeutumisalueita, jotka ovat ohuempia ja ajoittaisempia kuin naarmut.
Kuinka varmistaa kiillotuslaadun vakaus massatuotannon aikana?
Luo SPC (statistical Process Control) -kaavio seurataksesi karheuden Ra-arvon ja Rz-arvon trendejä kiillotuksen jälkeen. Kunkin erän ensimmäisestä ja viimeisestä osasta on otettava fluoresoiva penetranttinäyte. Kun vaihtelu ylittää ohjausrajan, kone on pysäytettävä välittömästi kiillotuspaineen ja -ajan säätämiseksi.
Onko pinnan karheus Ra0,4μm riittävä peilin hyväksymiskriteeriksi?
Ra0,4μm kuuluu korkean tarkkuuden optiseen tasoon, mutta Rz on helppo jättää huomiotta keskittymällä vain Ra:han. On suositeltavaa, että hyväksymiskriteerit asetetaan arvoihin Ra≤0,4μm ja Rz≤0,8μm, ja 500x metallografista mikroskooppia tulisi käyttää varmistamaan, että mikroskooppisia muodonmuutosjuovia ei ole.
Päätelmät ja toimintasuositukset
Ilmailu- ja avaruusosien CNC-työstö ja peilikiillotus ovat olennaisesti kattavaa materiaalin sitkeyden ja jännitystilan hallintaa. Mikrohalkeamien riski ei ole hallitsematon, vaan riippuu prosessiparametrien (paine, nopeus, väliaine) ja havaitsemismenetelmien (PT, metallografia) jalostetusta yhdistelmästä. Tarkkuusvalmistajana ShowyMetal luottaa 72 moniakseliseen CNC-laitteistoon ja tiukoihin kolmikoordinaattisiin ja optisiin tarkastusjärjestelmiin varmistaakseen ±0,01 mm:n mittatarkkuuden. Se myös välttää tehokkaasti piileviä vikoja kiillotetussa pinnassa ensimmäisen artikkelin vahvistuksen ja prosessin tarkastuksen avulla.
Jos etsit jalostuskumppania, jolla on täydelliset pintakäsittely- ja tarkastusominaisuudet ilmailu- ja avaruuskäyttöön tarkoitettujen titaaniseos- tai alumiiniseosrakenneosien osalta, lähetä piirustukset ja tekniset tiedot suunnittelutiimiimme. Materiaaliominaisuuksien perusteella räätälöimme sinulle täydellisen prosessisuunnitelman, joka sisältää jännityksenpoiston, asteittaisen kiillotuksen ja tunkeutumistestauksen, ja toimitamme sinulle ilmailustandardit täyttävän tarkastusraportin.



