





Mitä tulee monimutkaisten kaarevien juoksupyörän siipien viimeistelystrategiaan ilmailu- ja avaruusteollisuuden osien CNC-työstyksessä, ydinvaikeudet ovat ohutseinämäisen rakenteen työkalun kahvan tärinänvaimennus, työkalun kulkureitin optimointi muuttuvapaksuisessa virtauskanavassa ja jäännösjännityksen poistaminen erittäin sileältä pinnalta. Useimmissa tapauksissa viimeistelyliuoksen käyttö välittömästi karkean työstön jälkeen aiheuttaa jännityksen keskittymistä terän juureen, mutta järkevällä moniakselisella työstöstrategialla voidaan hallita mittatoleranssia ±0,01 mm:n sisällä. Tässä artikkelissa yhdistetään 5-akselinen jyrsintätekniikka, työkaluradan suunnittelu ja materiaaliominaisuudet tarjotakseen joukon käytännöllisiä parannusteknologiaratkaisuja, jotka auttavat insinöörejä välttämään yleisiä vikatiloja ja varmistamaan erän yhdenmukaisuuden.
Monimutkaisten kaarevien pintojen juoksupyörien rakenteellisten ominaisuuksien ja käsittelyvaikeuksien analyysi
Lentokoneen siipipyörän lavat valmistetaan yleensä titaaniseoksista (kuten TC4/Ti-6Al-4V) tai korkean lämpötilan seoksista (kuten Inconel 718), ja niiden aerodynaamiset pinnat vaativat tiukkaa geometrista tarkkuutta. Tällaisilla osilla on kolme suurta haastetta CNC-työstössä: Ensinnäkin ohutseinäisen alueen jäykkyys (seinämäpaksuus on usein alle 2 mm) on riittämätön, mikä voi aiheuttaa helposti tärinää; toiseksi työkalun saavutettavuus muuttuvan paksuuden virtauskanavassa on rajoitettu, ja yksiakselinen tai kolmiakselinen koneistus vaatii usein kulman säätöjä; Kolmanneksi korkeiden viimeistelyvaatimusten (Ra≤0,4μm) koordinointi sekä purseenpoisto- ja jännityksenpoistoprosessit. Jos luotat vain tavalliseen kolmiakseliseen laitteistoon, se vaatii usein useita kiinnityksiä eri prosessien välillä, ja kumulatiivista virhettä on vaikea hallita. Siksi usean akselin samanaikaisesta käsittelystä on tullut valtavirran valinta.
5-akselisen samanaikaisen jyrsinnän tekniset edut juoksupyörän viimeistelyssä
Kolmiakseliseen koneistukseen verrattuna 5-akselinen koneistuskeskus käyttää A/C-akselin tai B/C-akselin kytkentää, jotta työkalu säilyttää aina paremman leikkauskulman ja vähentää merkittävästi leikkausvoimien häiriöitä ohuissa seinissä. Viimeistelystrategiassa on suositeltavaa käyttää "spiraalia alaspäin" tai "jatkuvaa säteittäistä leikkausta", jotta vältetään keskeytetyn leikkaamisen aiheuttamat vaikutukset. Titaaniseosmateriaalien alhaisen lämmönjohtavuuden (noin 6,7 W/m·K) ansiosta leikkauslämpö keskittyy helposti työkalun kärkeen. On tarpeen käyttää erittäin kovia pinnoitettuja työkaluja (kuten TiAlN-pinnoitettuja umpikovametallijyrsimiä). On suositeltavaa, että pyörimisnopeus on 8000-12000 rpm. Syöttönopeus säädetään leikkaussyvyyden mukaan. Yleensä 0,1-0,2 mm/kierros on sopivampi. Tämä prosessiyhdistelmä voi tehokkaasti vaimentaa pintavärähtelykuvioita ja luoda perustan myöhempään hienohiontaan.
Työkalun valinta ja parametrien sovitus: tehokkuuden ja pinnan laadun tasapainottaminen
Työkalun geometriset parametrit vaikuttavat suoraan juoksupyörän siiven lopulliseen muotoilutarkkuuteen. Viimeistelyvaiheessa suositellaan käytettäväksi pienen halkaisijan omaavaa mikrohalkaisijaltaan jyrsintä (halkaisija D≤6mm), jossa on 2-3 uraa ja leveä lastuura parantamaan lämmönpoistoa. Seuraavassa taulukossa verrataan kahden yleisesti käytetyn työkaluratkaisun suorituskykyä titaaniseoksesta siipipyörän viimeistelyssä:
| Kontrasti mitat | Vaihtoehto A: TiAlN-pinnoitettu mikrohalkaisijainen päätyjyrsin | Vaihtoehto B: Timanttipinnoitetut nopeat teräsleikkaustyökalut (saatavilla rajoitetuille materiaaleille) |
|---|---|---|
| Soveltuvat materiaalit | Titaaniseos, korkean lämpötilan seos, alumiiniseos | Vain ei-ferromagneettiset materiaalit, ei koske ilmailu- ja avaruustitaaniseoksia |
| Suositellut leikkausparametrit | Nopeus 10 000 rpm, syöttö 150 mm/min, ap=0,05 mm | Pyörimisnopeus 5 000 rpm, syöttö 300 mm/min (vain kovametallin vaihtoskenaariossa) |
| pinnan karheus | Ra 0,4 μm asti, vaatii hienon hionnan | Teoreettinen sileys on korkea, mutta se on kielletty ilmailun osissa ja sitä käytetään vain vertailuun. |
| Työkalun käyttöikä | Noin 2-3 tuntia, täytyy teroittaa uudelleen käytön jälkeen | Ilmailustandardeja ei voida soveltaa, tämä on vain prosessilogiikan vertailua varten. |
Huomautus: Pikateräksen käyttö ilmailu- ja avaruusosien viimeistelyyn on ehdottomasti kielletty. Kaaviota B käytetään vain havainnollistamaan logiikkaa pinnoitteen vaikutuksesta lämpökovuuteen. Varsinaisessa tuotannossa tulisi käyttää kaaviota A tai kovametalli- ja TiAlN-pinnoitetta. Tärkeintä on, että viimeistelyprosessin aikana ap (aksiaalinen leikkaussyvyys) on säädettävä arvoon 0,02–0,05 mm, ja ae (sivuttainen leikkaussyvyys) ei saa ylittää 10 % säteestä työkalun sivuttaiskomponentin minimoimiseksi ja terän vääntymisen estämiseksi.
Kiinnitystyökalun suunnittelu ja jäännösjännityksen poistostrategia
Kiinnitysmenetelmä määrää suoraan juoksupyörän paikannustarkkuuden. On suositeltavaa käyttää tyhjiöadsorptiotyökaluja tai mukautettuja pehmeitä kynsiä, jotta kovat kynnet eivät jätä puristusjälkiä ohutseinäisten lehtien juuriin. Halkaisijaltaan suuriin siipipyöriin voidaan suunnitella siipien takaosaan prosessireiät ja keskitystä apuna voidaan käyttää kohdistustappeja. Käsittelyn jälkeen sisäisen jäännösjännityksen vapautuminen on tärkein muotovirheiden lähde. On suositeltavaa järjestää jännityksenpoistoprosessi hienojyrsinnän jälkeen ja ennen purseenpoistoa: pidä osat 150-200°C:ssa 2-4 tuntia (titaaniseos) tai 400-500°C:ssa (alumiiniseos) ja jäähdytä sitten hitaasti. Tämä vaihe voi parantaa mittojen vakautta yli 30 % ja välttää osien hitaita muodonmuutoksia toimituksen jälkeen.
Pinnan viimeistely ja laaduntarkastus: Ra0,4μm:stä täysimittaiseen tarkastukseen
Jalostusstrategian viimeinen vaihe on pinnan eheyden varmistaminen. Lentokoneen siipipyörissä pinnan karheuden edellytetään yleensä olevan Ra≤0,4μm, veitsijäljet ja tärinäjäljet eivät ole sallittuja. Jos standardia ei saavuteta jyrsinnän jälkeen, kelluvaa kiillotuslaikkaa voidaan käyttää tahnahioma-aineen (alumiinioksidimikronilaatu) kanssa paikalliseen hienohiontaan, jotta vältetään liiallinen materiaalin poisto. Tarkastusprosessi vaatii täyden mittakaavan mittauksen: käytetään CMM (kolmen koordinaatin) avainpisteskannausta ja optista profilointia käytetään teräprofiilin havaitsemiseen. Yleisiä vikatiloja ovat: kärjen pyyhkäisy (työstövaraa ei ole riittävästi jäljellä), juuren ylileikkaus (työkalurata ei kompensoi materiaalin pomppimista). Kiertotapa on varata 0,1–0,2 mm:n hienohiontavara CAM-ohjelmistoon ja suorittaa ensimmäinen tarkistus ennen viimeistelyä varmistaaksesi, että työkalun kuluminen on sallitulla alueella.
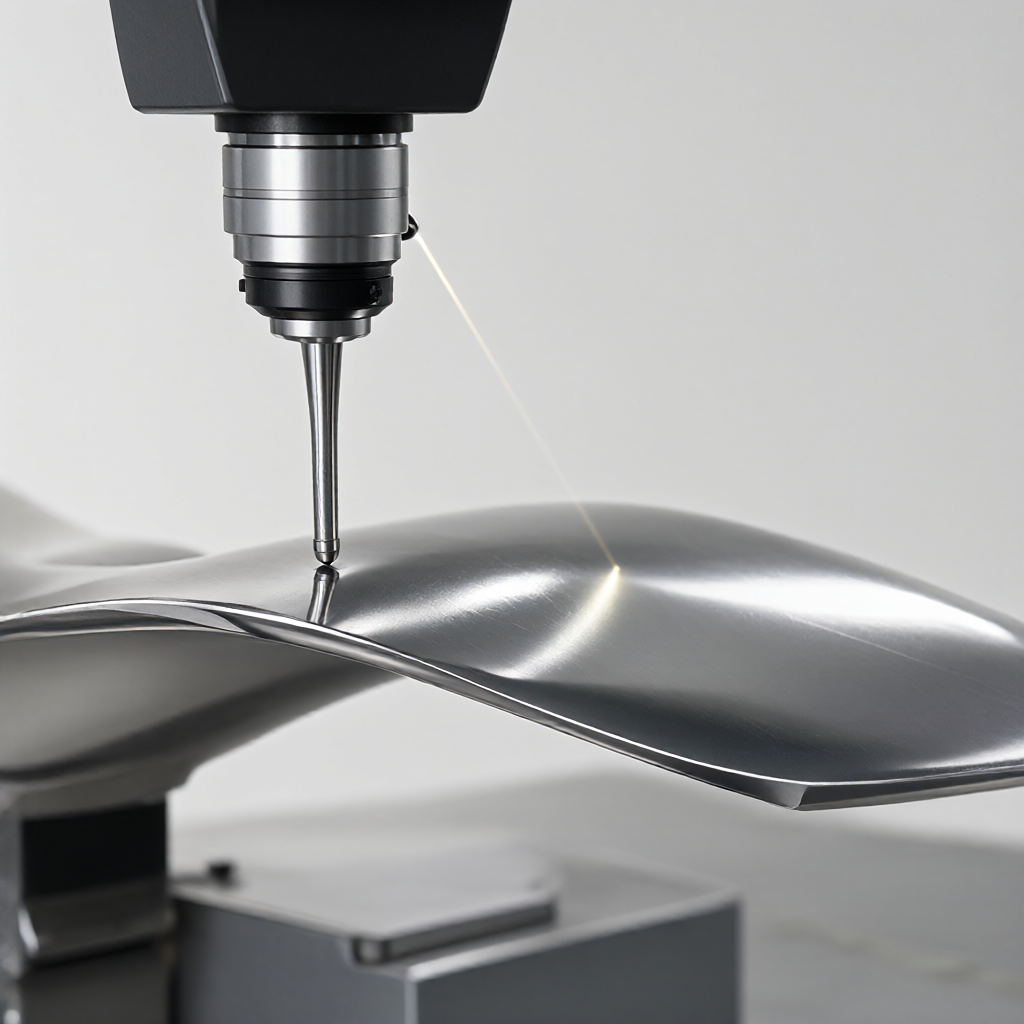
Erän johdonmukaisuuden valvonta ja DFM-tekniikan telakointi
Erätuotannossa (kuten 50-500 kappaletta) yhtenäisyyden säilyttäminen yksittäisten kappaleiden ja erien välillä on avainasemassa. On suositeltavaa perustaa työkalun käyttöikätietokanta, tarkistaa työkalun koko 20 tunnin välein ja vaihtaa tai hioa työkalu välittömästi, kun kuluminen ylittää rajan. Samaan aikaan SPC:tä (statistical Process Control) käytetään tärkeimpien mittojen (kuten terän paksuuden, ilmakalvovälin) seurantaan, ja prosessin katsotaan olevan hallinnassa, kun Cpk ≥ 1,33. DFM (Design for Manufacturability) -vaiheessa insinöörien tulee vahvistaa suunnittelijalle vähimmäisseinämäpaksuus, leikkuusäde ja terän toleranssi, jotta rakenne ei ylitä CNC-työstettävyysrajaa (kuten minimisäde on pienempi kuin työkalun säde). ShowyMetal tarjoaa yhden luukun palvelut suunnittelun tarkastelusta CNC-käsittelyyn, pintakäsittelyyn, tarkastukseen ja kuljetukseen. 72 CNC-laitteisto sisältää 5-akseliset työstökeskukset sekä sorvaus- ja jyrsinkoneet, jotka tukevat erätoimitusta 15-25 päivässä. Tarkkuus on ±0,01 mm ja pintakäsittely on Ra0,4 μm, mikä voi täyttää ilmailun toimitusketjun tiukat vaatimukset.
Kuinka välttää mikrohalkeamat ohutseinäisissä osissa, kun jalostetaan monimutkaisia kaarevia juoksupyörän siipiä?
Tärkeintä on hallita leikkauslämpöä ja jäännösjännitystä. Riittävän jäähdytyksen käyttäminen (mikrotippaus tai minimivoitelu MQL), syöttönopeuden vähentäminen alle 0,1 mm:iin/kierros ja matalan lämpötilan vanhenemisen jännityksenpoistoprosessin lisääminen viimeistelyn jälkeen voivat tehokkaasti estää mikrohalkeamien syntymisen aktiivisissa metalleissa, kuten titaaniseoksissa.
Kun koneistat 5-akselisia juoksupyöriä, kuinka suunnitella työkalun rata tasaisen viimeistelyn varmistamiseksi?
On suositeltavaa ottaa käyttöön "vakio normaali" työkaluratastrategia, jotta työkalun akseli on aina kohtisuorassa terän pintaan nähden, jotta vältetään viisteleikkauksen aiheuttama pintarakenne. CAM-ohjelmiston porrastuksen asettaminen alle 5 %:iin halkaisijasta ja dynaamisen vektorileikkauksen käyttäminen voi parantaa merkittävästi työkalun jälkiä ja tärinäjälkiä, mikä auttaa täyttämään Ra0,4 μm:n vaatimuksen.
Titaaniseoksesta valmistetun juoksupyörän koko on epävakaa viimeistelyn jälkeen. Mikä on tärkein syy?
Se on pääasiassa hidasta muodonmuutosta, jonka aiheuttaa jäännösjännityksen vapautuminen. Jos jännityksenpoistoa ei suoriteta viimeistelyn jälkeen tai sisäinen jännitysjakauma on epäsymmetrisen puristuksen vuoksi epätasainen, mitat ajautuvat toimituksen jälkeen. On suositeltavaa lisätä lämpökäsittelyn jännityksenpoistolinkki hienojyrsinnän ja hionnan väliin ja optimoida kiristysmenetelmä pakotetun muodonmuutoksen vähentämiseksi.
Kuinka varmistaa tasainen pintalaatu jokaiselle erälle massatuotannossa juoksupyöriä?
Luo työkalun elinkaaren hallinta, liipaisimen uudelleenhionta tai vaihto leikkausajan mukaan; toteuttaa SPC tärkeimpien geometristen toleranssien seuraamiseksi; suorittaa 100 % täysikokoinen tarkastus ja karheusnäytteenotto ennen lähettämistä. Parametrien lukitseminen standardoitujen käyttöohjeiden (SOP) avulla voi vähentää manuaalisten toimintojen eroja ja parantaa erän yhdenmukaisuutta.
Mitkä ovat pintakäsittelyn erityisvaatimukset ilmailu- ja avaruusosien CNC-työstyksessä?
Lentokoneen siipipyörät vaativat yleensä anodisointi- (alumiini) tai passivointikäsittelyn (titaani/teräs), eikä pinnassa saa olla oksidikalvohalkeamia tai naarmuja. Öljy ja epäpuhtaudet on poistettava perusteellisesti ennen käsittelyä ja kalvonpaksuus- ja tarttumislujuustestit on tehtävä käsittelyn jälkeen. Samanaikaisesti pinnan on säilytettävä viimeistelyn korkea viimeistely, jotta mekaaniset käsittelyt, kuten hiekkapuhallus, eivät vahingoittaisi puristustarkkuutta.
Päätelmä ja kehotus toimia
Monimutkaisten kaarevien juoksupyörän siipien jalostusstrategian ydin on materiaaliominaisuuksien, moniakseliteknologian ja prosessin ohjauksen systemaattinen suunnittelu. Kohtuullisen 5-akselisen työkaluradan suunnittelun, tiukan parametrien sovituksen ja jännityksenpoistoprosessien avulla ilmailu- ja avaruusosien pätevyysastetta ja mittojen vakautta voidaan parantaa merkittävästi. Jos sinulla on haaste tarkkuusavaruusteollisuuden osien, kuten juoksupyörien ja turbiinin siipien, käsittelystä, on suositeltavaa lähettää piirustukset ja tekniset vaatimukset suunnittelutiimimme. Tarjoamme DFM-periaatteisiin perustuvia prosessisuunnitelmia ja tarjouksia, joiden avulla voit varmistaa valmistettavuuden ja lukita erätoimituksen.



