





Inconel 718 materiaalin ominaisuuksien ja leikkausvaikeusanalyysi
Inconel 718 on nikkelipohjainen korkean lämpötilan metalliseos, jota käytetään laajalti lentokoneen turbiinien levyissä, kompressorin siivissä ja rakenneliittimissä erinomaisen virumislujuutensa ja korroosionkestävyytensä ansiosta. Mutta sen fysikaaliset ominaisuudet aiheuttavat merkittäviä työstöhaasteita CNC-jyrsinnän aikana.Materiaalin myötöraja on noin 770 MPa huoneenlämpötilassa ja sillä on vahvaTyön kovettuminenvaikutus. Kun lämpötila leikkausmuodonmuutosvyöhykkeellä kohoaa, tapahtuu raerajojen luistoa ja kovuus voi nousta nopeasti yli 600 HV:iin. Jos tätä kovettunutta kerrosta jää liikaa, se johtaa suoraan myöhempien leikkausvoimien lisääntymiseen ja työkalun halkeamiseen. Lisäksi Inconel 718:n lämmönjohtavuus on vain noin kymmenesosa puhtaan alumiinin lämmönjohtavuudesta, mikä vaikeuttaa leikkauslämmön poistumista työkappaleen tai lastujen kautta. Yli 80 % leikkauslämmöstä keskittyy lähelle työkalun leikkuureunaa, mikä nopeuttaa diffuusiokulumista.
- Vahva taipumus kiinnittyä:Korkeissa lämpötiloissa elementit, kuten rauta ja nikkeli, diffundoituvat ja tarttuvat helposti kovametallissa olevaan volframikarbidiin aiheuttaen puolikuun kulumista.
- Lämpöjännityksen pitoisuus:Paikalliset korkeat lämpötilat voivat helposti aiheuttaa jäännösvetolujuutta työkappaleen pintaan, mikä lyhentää väsymisikää. Avaruuskäyttöiset osat ovat erittäin herkkiä tälle.
- Jäännösstressin hallinta:Työkarkaistun kerroksen epätasainen jakautuminen johtaa ohutseinäisten osien liialliseen muodonmuutokseen myöhemmän lämpökäsittelyn aikana.
Eri materiaalitilojen vaikutus jyrsintäprosessiin
Inconel 718:n metallurginen alkutila määrittää suoraan leikkausparametrien ylärajan. Yleensä raaka-aineet jaetaanLiuos hehkutettu、Kiinteä liuos + vanhenemistila (vanhentunut)samoin kuinTakomisen/tangon pehmennetty tila.Parametrierot kiinteän liuostilan ja vanhenemistilan välillä
Vanhoilla materiaaleilla on korkea kovuus (HRC 35-42) ja korkea leikkauskestävyys, joten "pieni nopeus, suuri leikkaussyvyys ja voimakas jäähdytys" -strategia on otettava käyttöön. kun taas kiinteillä liuosmateriaaleilla on suurempi sitkeys ja voimakas työkalun tarttuminen, joten syöttönopeutta on lisättävä asianmukaisesti lastun rikkoutumisen helpottamiseksi. Varsinaisessa tuotannossa, jos tila ei ole selvä piirustuksissa, varmista materiaalin lämpönumero ja lämpökäsittelytietue ennen näytteenottoa, jotta vältytään erän uudelleenkäsittelyltä.
| Materiaalin tila | Kovuusalue (HRC) | Suositeltu leikkausnopeus (m/min) | Päävikatilat |
|---|---|---|---|
| Kiinteä liuos (SA) | 25-30 | 80-120 | Työkalun kärkien tarttuminen ja puolikuun kuluminen |
| Ikääntymistila (SA+Ikä) | 38-44 | 40-80 | Diffuusiokuluminen, mekaaninen lastu |
Työkaluvalikoiman ja pinnoitustekniikan vertailu
Työkalut ovat avain Inconel 718:n käsittelykustannusten hallintaan. Nykyinen valtavirtaratkaisu onKiinteäkovametalliset mikrohiukkasten leikkaustyökalutYhteistyötäTiAlN pinnoite. TiAlN-pinnoite voi muodostaa passivoidun alumiinioksidisuojakerroksen korkeissa lämpötiloissa, ja sen hapettumisenestolämpötila voi nousta yli 800°C:een, mikä pidentää merkittävästi työkalun käyttöikää. Syvien onteloiden tai moniakselisten nivelosien kohdalla on suositeltavaa käyttää päätyjyrsimiä, joissa on suuret kierrekulmat (30°-40°) lastunpoistokyvyn parantamiseksi ja aksiaalisten leikkausvoimien vähentämiseksi.
- Tavallinen kovametalli:Soveltuu karkeaan koneistukseen tai keskilämpötilaisiin työolosuhteisiin, korkeaan hintaan ja nopeaan kulumiseen.
- TiAlN-pinnoitettu kovametalli:Se soveltuu keski- ja hienokoneistukseen, tasapainottaa kulutuskestävyyttä ja leikkaustehokkuutta, on ensimmäinen valinta massatuotantoon.
- PCD/CBN superkovat leikkaustyökalut:Inconel 718 on metalli, ja PCD (timantti) käy läpi grafitointireaktion ja sen käyttö on ehdottomasti kielletty. Vaikka CBN (cubic boorinitridi) on saatavilla, se on kallis ja soveltuu vain äärimmäisiin viimeistelytarpeisiin.
Leikkausparametrien optimointistrategia: pieni nopeus ja suuri leikkaussyvyys
Perinteinen "suuri nopeus ja pieni leikkaussyvyys" -strategia epäonnistuu usein Inconel 718:ssa. Lämmön hajauttamisen vaikeuden vuoksi pyörimisnopeuden lisääminen nostaa työkalun lämpötilaa ja nopeuttaa kulumista. Insinöörikäytäntö osoittaa senMatala kierrosluku ja suuri leikkaussyvyys (suuri lastuja)Tämä strategia voi pitää leikkausvyöhykkeen lämpötilan suhteellisen vakaana samalla kun käytetään suurta lastunpaksuutta paremman lastunmurtovaikutuksen saavuttamiseksi.
Halkaisijaltaan 10 mm:n päätyjyrsimessä Aged Inconel 718:aa prosessoitaessa suositellaan, että karan kierroslukua säädetään 4000-6000 rpm ja syöttö hammasta kohti (fz) 0,15-0,25 mm/z. Tällä hetkellä leikkauslämpötilaa voidaan säätää ja työkalun käyttöikää voidaan pidentää yli 30 %.
Jäähdytys, voitelu ja pinnan eheyden varmistaminen
Jäähdytys ei tarkoita vain lämpötilan alentamista, vaan myös kitkakertoimen pienentämistä. On suositeltavaa käyttää ilmailun osia, jotka ovat herkkiä pinnan jäännösvetolujuuksilleTäyssynteettinen vesiliukoinen leikkausnestetaiMikroöljyinen puolisynteettinen leikkausneste. Täyskuivaleikkaus (Dry) soveltuu vain karkeaan koneistukseen, ja viimeistelytyöstö on pidettävä märkänä työkalun jälkien ja naarmujen estämiseksi.
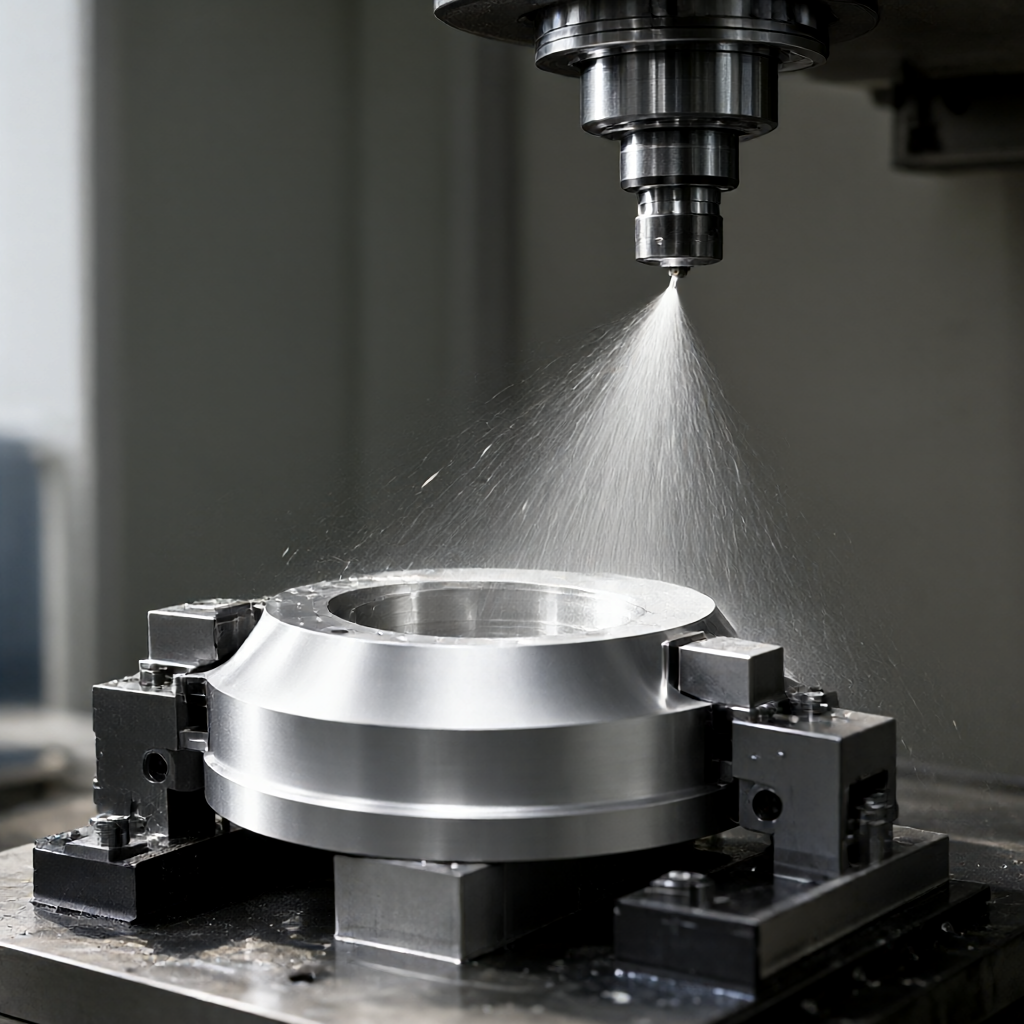
- Voiteluaineen virtaussuunta:Varmista, että leikkausneste osuu suoraan leikkuureunaan, jotta vältytään syöpymiseltä työstetylle pinnalle ja toissijaisen kulumisen välttämiseksi.
- Jäännösstressin hallinta:Leikkausvoiman vähentäminen viimeistelyvaiheessa auttaa hallitsemaan pinnan jäännösjännitystä puristusjännitysalueella, mikä täyttää NADCAP:n vaatimukset ilmailu-avaruusosille.
- Pinnan karheus:Yllä olevien prosessien yhdistelmällä voidaan saavuttaa Ra 0,4-0,8 μm viimeistely, joka täyttää useimpien lentomaskien ja rakenneosien standardit.
Testausstandardit ja erän johdonmukaisuuden valvonta
Tarkkuusvalmistuksessa on kyse toistettavuudesta. Massatuotannossa otamme käyttöön kolmitasoisen laadunvalvontajärjestelmän "ensimmäisen tuotteen vahvistus-prosessin tarkastus-täydellinen lähetyksen tarkastus".
Avaimen havaitsemisen mitat
- Mittojen tarkkuus:Kolmiulotteista koordinaattimittauskonetta (CMM) käytetään tärkeimpien ominaisuuksien satunnaiseen tarkastamiseen, ja toleranssia säädetään ±0,01 mm:n sisällä.
- Pinnan karheus:Kynän karheusmittaria käytetään keskittymään sisäontelon kulmien ja ohutseinäisten alueiden havaitsemiseen, jotta veitsen jälkiä ei jää.
- Mikrorakenne:Suorita tarvittaessa metallografinen mikroskooppitarkkailu varmistaaksesi, että työstökarkaistun kerroksen paksuus on tasainen eikä ylikuumenemista tai värjäytymistä esiinny.
- Tuhoamaton testaus:Piirustuksen vaatimusten mukaisesti toimita magneettisten hiukkasten testaus (MT) tai penetranttitesti (PT) raportti pinnan mikrohalkeamien poistamiseksi.
Usein kysytyt kysymykset (FAQ)
Kuinka parantaa työkalun lyhyttä käyttöikää Inconel 718 jyrsinnässä?
On suositeltavaa tarkistaa, ovatko leikkausparametrit liian korkeat, vähentää asianmukaisesti pyörimisnopeutta ja lisätä syöttöä hammasta kohti; ja varmista myös, vastaako pinnoitetyyppi. TiAlN-pinnoite toimii paremmin kuin TiCN nikkelipohjaisissa seoksissa. Leikkuutyökalujen säännöllinen teroitus on myös tehokas tapa pidentää niiden käyttöikää.
Kuinka välttää pinnan muodonmuutos Inconel 718 -jyrsinnän jälkeen?
Muodonmuutos johtuu pääasiassa jäännösjännityksen vapautumisesta ja lämpömuodonmuutoksesta. Ennen viimeistelyä on tarpeen varmistaa, että puolivalmiste on täysin vapautettu jännityksestä, käyttää alhaisia leikkausvoimaparametreja viimeistelyssä ja varmistaa, että jäähdytysneste on täysin voideltu paikallisen ylikuumenemisen välttämiseksi.
Mitä eroa on kiinteän liuoksen ja vanhentuneen Inconel 718:n jauhatusparametrien välillä?
Kovuus vanhenemistilassa on korkea, mikä vaatii pienemmän pyörimisnopeuden (4000-6000 rpm) ja pienemmän syöttönopeuden; kiinteässä liuostilassa on suuri sitkeys ja se on helppo tarttua työkaluun, ja hieman suurempaa syöttönopeutta tarvitaan lastun rikkoutumisen helpottamiseksi, mutta jäähdytystä on vahvistettava tarttumisen estämiseksi.
Miksi en voi työstää Inconel 718:aa timanttityökaluilla?
Inconel 718 sisältää rautaa, nikkeliä ja muita metallielementtejä, jotka reagoivat kemiallisesti timantin (hiilen) kanssa korkeissa lämpötiloissa, jolloin työkalun pinnoite putoaa nopeasti. Siksi PCD-työkalut ovat ehdottomasti kiellettyjä, ja niitä tulee käyttää kovametallia tai CBN:ää.
Kuinka varmistaa pintakäsittelyn yhtenäisyys massatuotannossa?
Standardoidun ohjelmoinnin, kiinteän työkalun käyttöiän valvonnan (perustuu karan kuormituksen valvontaan), automaattisten vaihtokaran kirjastojen (TSP) käytöllä ja ensimmäisen kappaleen karheuden vahvistuksen avulla jokaisessa erässä Ra-arvon vaihteluita voidaan ohjata ±0,2 μm:n alueella.
Johtopäätös ja tutkimusehdotukset
Inconel 718 korkean lämpötilan metalliseoksen jyrsintä ei ole yksittäinen prosessiongelma, vaan materiaalien, työkalujen, parametrien ja jäähdytyksen systemaattinen suunnittelu. "Alhaisen nopeuden ja suuren leikkaussyvyyden" ydinstrategian hallitseminen yhdistettynä TiAlN-päällystettyihin työkaluihin ja tehokkaaseen jäähdytykseen on avain työkalujen kustannusten ja pinnan laadun tasapainottamiseen.Jos sinulla on ilmailutason Inconel 718 -osien käsittelytarpeita, on suositeltavaa toimittaa piirustukset ja materiaalin tilakuvaukset. Voimme tarjota ilmaisia DFM-prosessin arviointi- ja työkalun käyttöiän ennusteraportteja, jotka perustuvat erityisiin ominaisuuksiisi (kuten ohuet seinät, syvät ontelot, monimutkaiset kaarevat pinnat) auttaaksemme sinua optimoimaan materiaalin kustannukset ja toimitusajat. Tervetuloa lähettämään piirustuksia suunnittelutiimille, ja tarjoamme sinulle kohdennettuja leikkausparametriehdotuksia ja erätarjouksia.



