





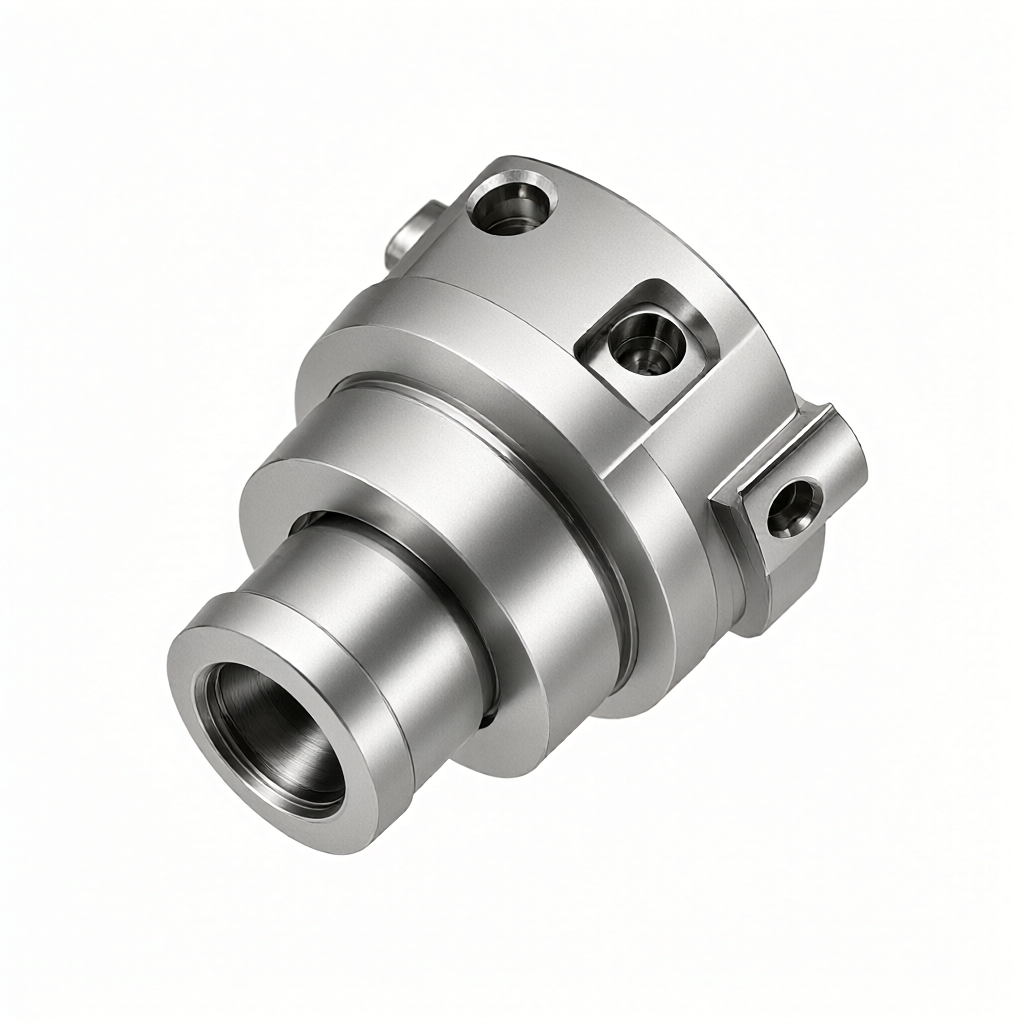
Ilmailu- ja avaruusosien CNC-koneistuksessa usean prosessin integrointi on keskeinen strategia kertyneiden virheiden hallitsemiseksi ja toimitussyklin lyhentämiseksi. Tarkoissa rakenneosissa sorvaus, jyrsintä, poraus, kierteitys ja muut toiminnot voidaan suorittaa yhdellä kiinnityksellä, mikä voi merkittävästi vähentää useiden paikoitusten aiheuttamaa virhesuperpositiota ja lyhentää läpimenoaikaa. Tämä artikkeli tarjoaa syvällisen analyysin 5-akselisen samanaikaisen koneistuksen, sorvaus-jyrsintäkomposiitin ja jaetun kiinnityksen prosessivalinnasta. Tiettyjen parametrien ja tapausten avulla se näyttää, kuinka ulkonäön ja toiminnan kaksoistakuu saavutetaan ±0,01 mm:n tarkkuusvaatimuksen alaisena.
Usean prosessin integroinnin keskeinen vaikutus ilmailu- ja avaruusosien tarkkuuteen
Perinteisessä dispergointiprosessissa asemointivirheitä tulee aina uudelleenkiinnityksen yhteydessä, mikä voi johtaa toleranssin ulkopuolisiin liitospintoihin toistuvan kerääntymisen jälkeen. Integroitu koneistus yhtenäistää peruspisteen vähentämällä kiinnitysten määrää ja tekemällä jakaumasta toleranssialueen sisällä keskitetymmin. Ilmailualalla osissa on usein monimutkaisia kaarevia pintoja ja ohutseinäisiä rakenteita, joiden jäykkyys on huono ja jotka voivat helposti johtaa muodonmuutokseen toistuvan puristuksen vuoksi. Kertamuovaus tai minimaalinen kiristysmäärä yhdistettynä puristimen esijännityksen kompensointiin voi tehokkaasti vaimentaa jäännösjännityksen vapautumisen aiheuttamaa mittapoikkeamaa, mikä on perusta lopullisen kokoonpanon tarkkuuden varmistamiselle.
- Paikannusvirheiden vähentäminen: Yhden kiinnityksen virhettä ohjataan yleensä 0,02 mm:n sisällä, ja useiden kiinnitysten kumulatiivinen virhe voi olla 0,05-0,08 mm.
- Vertailuarvojen yhdistäminen: Luo yhtenäinen koordinaattijärjestelmä eri prosessien välisen datapisteen muuntamisen aiheuttamien suuntapoikkeamien välttämiseksi.
- Muodonmuutosten hallinta: Vähennä puristusjännityksen muutoksia ja vähennä ohutseinäisten osien lopullista mittaepävakautta, joka johtuu jännityksenpoiston muodonmuutoksesta.
Prosessipolun valinta 5-akseliselle vivustolle ja yhdistettyyn sorvaukseen ja jyrsintään
Monimutkaisten ilmailu- ja avaruusrakenneosien osalta prosessipolun valinta määrää suoraan käsittelyn tehokkuuden ja pinnan laadun. 5-akselinen työstökeskus voi ymmärtää, että työkalu on aina kohtisuorassa leikkauspintaan nähden, ylläpitää jatkuvaa työkalun käärintäkulmaa, välttää alustaveitsiongelmia ja parantaa viimeistelyä. Sorvaus-jyrsintäyhdistelmä soveltuu osille, joilla on monimutkaiset ominaisuudet (kuten terät ja vinot reiät) pyörivässä rungossa. Pyörivän rungon ja ei-pyörivän kappaleen koko käsittely voidaan suorittaa yhdellä kiinnityksellä.
| Prosessin tyyppi | Sovellettavat osien ominaisuudet | Tärkeimmät edut | rajoitus |
|---|---|---|---|
| 3-akselinen moniprosessi | Tablettityyppi, yksinkertainen kokonaisuus | Suositut laitteet ja yksinkertainen ohjelmointi | Viistotukia reikiä ja syviä sivuseiniä ei voida käsitellä |
| 5-akselinen samanaikainen jyrsintä | Juoksupyörä, erikoismuotoiltu kannatin, monimutkainen kaareva pinta | Työkalun asennon optimointi, monimutkaisten ominaisuuksien yksipuolinen viimeistely | Jälkikäsittely on vaikeaa ja laitekustannukset korkeat |
| Sorvaus ja jyrsintä | Akselit vinoilla rei'illä/terällä | Tehokas, kertakäyttöinen kiinnitys täydentää koko prosessin | Erittäin korkeat jäykkyysvaatimukset työstökoneille ja suuri häiriöriski |
Työkalun saavutettavuus on arvioitava huolellisesti valittaessa. 5-akselisessa koneistuksessa on tarpeen varmistaa työkalun kahvan, työkappaleen ja kiinnittimen välinen häiriö kinemaattisen simuloinnin avulla. Erityisesti syväontelotyöstössä lyhyiden ulkonevien työkalujen saatavuus on keskeinen rajoite.
Materiaalin ominaisuudet ja leikkausparametrien optimointi
Yleisesti käytetyillä lentomateriaaleilla, kuten Inconel 718, Ti-6Al-4V ja Al-7075, on valtavia eroja lämmönjohtavuudessa ja vetolujuudessa, mikä vaikuttaa suoraan työkalun käyttöikään ja pinnan eheyteen. Titaaniseoksella on huono lämmönjohtavuus, ja korkeat lämpötilat leikkausalueella voivat helposti johtaa työkalun kiinnittymiseen ja kulumiseen. Siksi on käytettävä alhaista leikkausnopeutta (30-50 m/min) ja suurta leikkaussyvyyttä. Ruostumattomalla teräksellä on korkea sitkeys ja se on altis kylmäkovettumiselle. On tarpeen varmistaa, että leikkuureuna on terävä ja välttää lastujen murtumisvaikeudet.
- Inconel 718: Suositeltu jyrsintänopeus 80-120 m/min, syöttö 0,05-0,1 mm/kierros, käytä hienorakeisia kovametallityökaluja ja valitse TiAlN- tai AlTiN-pinnoite.
- Ti-6Al-4V: Suositeltu jyrsintänopeus on 30-60 m/min, ja minimivoitelu (MQL) vaaditaan, jotta estetään huonon lämmönhajoamisen aiheuttamat palovammat työkappaleen pinnalla.
- Al-7075: Nopeus voi olla 300-600 m/min. Kiinnitä huomiota lastun poistoon ja purseisiin. On suositeltavaa kiillottaa työkalun leikkuureuna alumiinilastujen kiinnittymisen estämiseksi.
Kiinnitysstrategia ja muodonmuutosten estotekniikka
Integroidussa koneistuksessa kiinnityskaaviossa on otettava huomioon sekä jäykkyys että jännityksen minimointi. Ohutseinäisille osille on suositeltavaa käyttää tyhjiöimukuppeja, pehmeitä kynsiä tai mukautettuja joustavia puristimia paikallisen korkean paineen aiheuttaman vääntymisen välttämiseksi. Useita pintoja käsiteltäessä on tarpeen suunnitella yhtenäinen vertailutaso ja käyttää tarkkuusasemointitapin reikiä sen varmistamiseksi, että toissijaisen kiinnityksen toistettava paikannustarkkuus on 0,01 mm:n sisällä. Puristusvoimalaskelman tulee perustua työkappaleen pienimmän poikkileikkauksen myötörajaan, jota yleensä ohjataan alle 50 % myötörajasta.
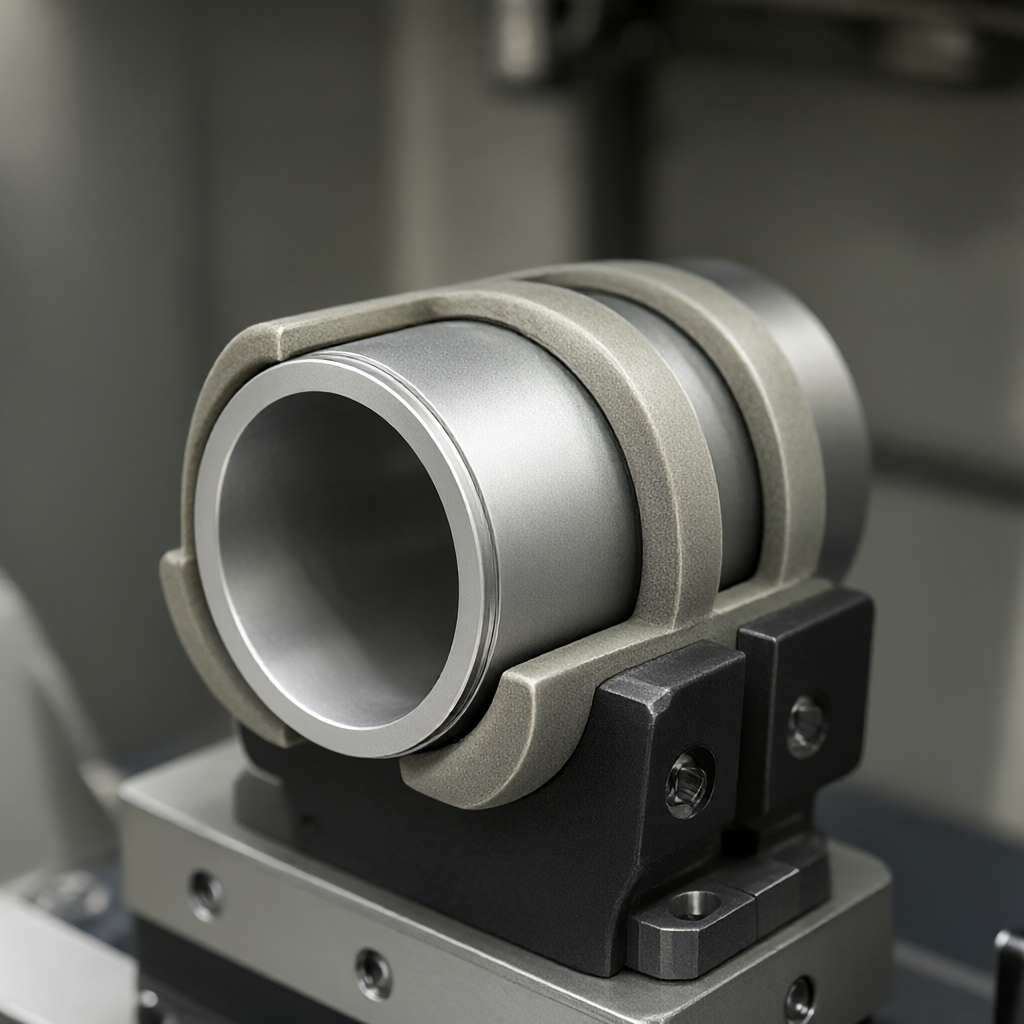
Pehmeä leuan hionta ja esijännityksen ohjaus
Yhdistetyssä sorvaus- ja jyrsintäprosessissa hienoksi jauhettujen pehmeiden kynsien käyttö voi parantaa merkittävästi pyörivien osien koaksiaalisuutta. Pehmeän leuan hiontatarkkuuden on saavutettava 0,005 mm, ja kiristysprosessin aikana käytetään jatkuvaa esijännitysvoimaa. Ohuille akseleille, joiden kuvasuhde on suurempi kuin 8, on suositeltavaa käyttää keskirunkoa tai kannatinta aputukena. On kuitenkin syytä kiinnittää huomiota kannakkeen kitkan vaikutuksiin pinnan laatuun ja tarvittaessa levittää kosketuspintaan rasvaa.
Pinnan laadun ja ulkonäön tasaisuuden valvonta
Ilmailu-avaruusosat keskittyvät koon lisäksi myös pinnan eheyteen. Käsitellyssä pinnassa ei saa olla palovammoja, halkeamia tai ilmeisiä tärinäjälkiä. Optimoimalla syöttönopeus ja karan nopeus dynaamisen vastuksen minimoimiseksi voidaan saavuttaa Ra 0,4-0,8 μm:n karheus. Erän ulkonäkö on avain toimitukseen. Ohjelmaan on lisättävä automaattinen työkalun asetus ja koon kompensointilogiikka, ja SP C (statistical Process Control) -valvonta on suoritettava säännöllisesti koordinaattimittauslaitteella. Jos mittatrendin poikkeama löytyy, työkalun kompensointiarvoa tulee säätää ajoissa, jotta vältetään erän romuttaminen.
- Puhumisen tukahduttaminen: Vältä käyttämästä syöttönopeuksia resonanssitaajuusalueella ja määritä turvallinen syöttöikkuna leikkaustesteillä.
- Stressin lievitys: On suositeltavaa suorittaa vanhenemis- tai jännityksenpoistohehkutus käsittelyn jälkeen, erityisesti titaaniseoksille ja erikoislujille teräksille jäännösjännityksen poistamiseksi.
Tarkastusmenetelmät ja hyväksymiskriteerit
Hyväksyminen ei rajoitu ulkonäköön, vaan se perustuu myös tarkkuustestaukseen. Avainten liitäntäpinnat tarkastetaan täysin käyttämällä kolmiulotteisia koordinaatteja (CMM), ja yleiset mitat tarkastetaan satunnaisesti jarrusatulat tai pass-and-stop-mittareiden avulla. Sisäisten onteloiden osalta anturin ohjelmointia voidaan käyttää sokean reiän syvyyden ja reiän halkaisijan mittaamiseen. Pinnan karheusmittauksessa käytetään stylus-karheusmittaria, näytteenottopituus L=12,5mm ja arviointipituus Lr=63mm. Kaikki tiedot on kirjattava täydellisen testiraportin muodostamiseksi jäljitettävyyden varmistamiseksi.
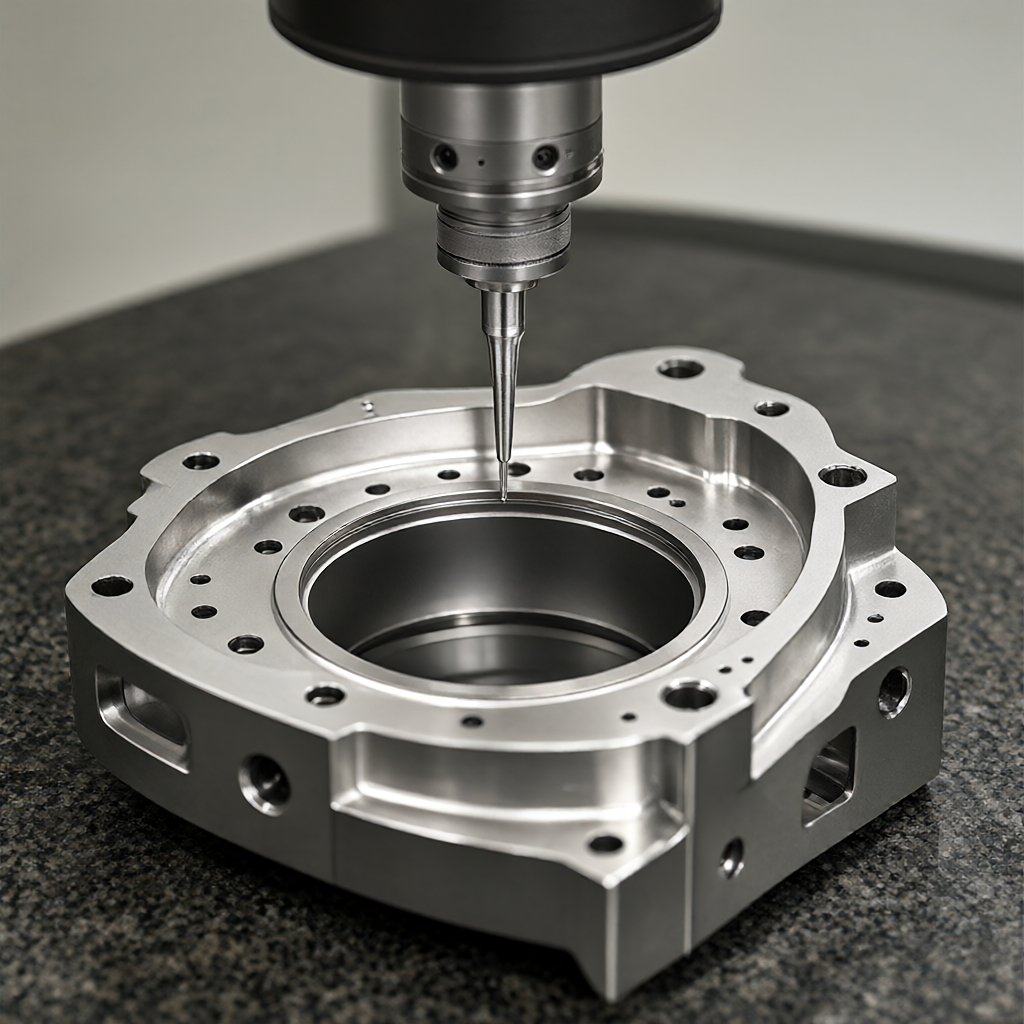
Massatuotannossa ensimmäinen artikkelitunnistus (FAI) on ratkaisevan tärkeä. AS9102-standardin tai asiakkaan vaatimusten mukainen kriittisten ominaisuuksien 100-prosenttinen täysimittainen tarkastus vaaditaan. Myöhemmät erät voidaan tarkastaa satunnaisesti AQL 2.5:n mukaisesti, mutta on suositeltavaa suorittaa täysi tarkastus avainliitospinnoille kokoonpanoriskien vähentämiseksi.
FAQ
Kuinka vähentää kumulatiivisia virheitä ilmailu- ja avaruusosien integroidussa moniprosessikäsittelyssä
Kaikki prosessit suoritetaan yhdellä kiinnityksellä, mikä eliminoi toistuvista paikoista aiheutuvat satunnaiset virheet. Käyttämällä erittäin tarkkoja puristimia ja pehmeitä kynsiä, kiristyksen toistettavaa asemointitarkkuutta säädetään 0,01 mm:n sisällä yhtenäisen vertailukohdan varmistamiseksi.
Kuinka estää pintapalovammoja titaaniseosten CNC-työstössä
Käytä matalan lämpötilan leikkausöljyä tai MQL-vähimmäisvoitelua ja vähennä leikkausnopeutta 30-50 m/min työkalun passivoitumisen välttämiseksi. Samalla syöttönopeus on optimoitu estämään kitkalämmön kertyminen lastun murtumisvaikeuksien vuoksi.
Millaiset ilmailu- ja avaruusrakenneosat soveltuvat sorvaukseen ja jyrsintään yhdistettyyn käsittelyyn?
Sopii akselin osiin, joissa on monimutkaisia ominaisuuksia, kuten vinot reiät, siivet, kiilaurat jne. Esimerkiksi turbiinin akselit ja laskutelineen tukiosat voivat suorittaa sorvauksen, jyrsinnän, porauksen, kierteityksen ja muut toiminnot yhdellä kiinnityksellä.
Kuinka varmistaa ulkonäön yhtenäisyys massatuotannossa
Luo SPC-prosessinohjaus kriittisten mittatrendien seuraamiseksi reaaliajassa. Yhdistä työkalujen hallinta- ja kompensointistrategiat, vaihda kuluneet työkalut säännöllisesti ja käytä automaattista lastausta ja purkamista vähentääksesi ihmisten toimenpiteitä.
Mitkä ovat ohutseinäisten osien 5-akselisen koneistuksen päähaasteet?
Suurin haaste on työkappaleen riittämättömän jäykkyyden aiheuttama tärinä ja muodonmuutos. On tarpeen optimoida työkalun rata, käyttää pientä lastuamissyvyyttä ja useita iskuja sekä varmistaa leikkausvoiman vaikutus puristusvakauteen simulaatiossa.
Johtopäätökset ja yhteistyöehdotukset
Ilmailu- ja avaruusteollisuuden osien tarkkuusvalmistus perustuu prosessien, materiaalien ja testauksen systemaattiseen integrointiin. Monen prosessin integrointi ei ainoastaan paranna tehokkuutta, vaan myös takaa tarkkuuden. ShowyMetalilla on 72 CNC-laitetta, jotka kattavat 3/4/5-akseliset ja sorvausjyrsinkoneet ja tukevat alumiinin, teräksen, ruostumattoman teräksen ja teknisten muovien käsittelyä. Olemme sitoutuneet auttamaan asiakkaita vähentämään romumääriä ja lyhentämään toimitusaikoja tiukkojen DFM-suositusten, tarkan parametrien optimoinnin ja täyden mittakaavan tarkastuksen avulla. Jos sinulla on eräkäsittelyvaatimuksia ilmailuluokan osille, voit toimittaa piirustukset ja tekniset tiedot. Toimitamme yksityiskohtaisen toteutettavuusanalyysin ja tarjouksen todellisten prosessiominaisuuksien perusteella.



