





Ilmailu- ja avaruusosien CNC-työstössä jyrsintävoiman ohjaus ja perustason lämpömuodonmuutosten estäminen ovat keskeisiä prosessiongelmia, jotka määräävät kokoonpanon tarkkuuden. Kun monet insinöörit merkitsevät piirustuksiin ±0,01 mm toleransseja, he usein jättävät huomiotta lastun muodon, työkalun kulumisnopeuden ja puristusjännityksen kumulatiivisen vaikutuksen lopulliseen tasaisuuteen. ShowyMetal luottaa 72 CNC-laitteiston klusteriin, joka hallitsee vakaasti tällaisten tarkkojen peruspistepintojen pinnan karheutta Ra0,4 μm:n sisällä optimoimalla takaisinleikkaus- ja leikkausparametrien määrän ja varmistaa erän johdonmukaisuuden tiukoilla prosessitarkastuksilla. Ilmailu- ja avaruusalan ostajille jyrsintävoimien aiheuttamien elastisten palautumis- ja mikrodeformaatiomekanismien ymmärtäminen on keskeinen indikaattori toimittajien prosessivalmiuksien arvioinnissa. Tässä artikkelissa analysoidaan mekaanista käyttäytymistä, muodonmuutosten välttämisjärjestelmiä ja hyväksymiskriteerejä korkean tarkkuuden perustason jyrsinnässä teknisten todisteiden näkökulmasta, mikä auttaa teknistä tiimiä paikantamaan tarkasti tiukat toleranssivaatimukset täyttävät prosessointiresurssit kyselyvaiheen aikana.
Leikkausvoiman lähde ja lämpövaikutusmekanismi perustason jyrsinnässä
Leikkausvoimakomponenttien vaikutus mikromuodonmuutokseen
Lentoalumiinimateriaalien (kuten 7075-T6) jyrsintäprosessin aikana pääleikkausvoima Fc ja normaalivoima Fn määräävät suoraan työkappaleen jännitystilan. Kun takaisinleikkauksen määrä ylittää 0,5 mm, elastisen muodonmuutoksen ja plastisen muodonmuutoksen osuus muuttuu merkittävästi. Jos työkalun rataa ei ole kohdistettu oikein, paikallinen jäännösjännityksen vapautus aiheuttaa tasaisuuspoikkeaman ylittävän 0,015 mm. Tarkkuustyöstö edellyttää, että sivuttaissyöttövoimaa ohjataan kriittisen tärinätaajuuden yli. Yleensä on tarpeen ennustaa jännityskeskittymisalue elementtisimulaatiolla ja säätää alas- ja ylöspäin jyrsinnän suhdetta leikkausvoiman vaihtelun minimoimiseksi.
Lämpömuodonmuutoksen ja työkalun kärjen kulumisen päällekkäinen vaikutus
Suurinopeuksisen jyrsinnän synnyttämä leikkauslämpö kertyy pääasiassa työkappaleen pintaan. Jos jäähdytys on riittämätön, lämpölaajenemiskertoimen ero aiheuttaa mikronitason siirtymän. Samaan aikaan jokaista 0,1 mm:n lisäystä työkalun kyljen kulumisessa (VB-arvo) leikkausvoima voi kasvaa noin 15 %. ShowyMetal käyttää online-sirun rikkoutumisen valvonta- ja työkalun käyttöiän hallintajärjestelmiä massatuotannossa. Esiasettamalla kulumiskompensointimäärän se varmistaa, että peruspisteen pinnan geometrinen toleranssi pysyy määrittelyn ylä- ja alarajoissa työkalun elinkaaren ajan, jolloin vältetään myöhemmän hionnan aiheuttamat peruspisteen muutokset.
Materiaalin valinnasta ja kiinnitysstrategiasta johtuvat tarkkuusrajoitukset
Ilmailun osissa käytetään yleensä 6061-T6, 7075-T6 ja titaaniseosta (Ti-6Al-4V). Eri materiaalien lämmönjohtavuudet vaihtelevat suuresti. Titaaniseosten alhainen lämmönjohtavuus nostaa leikkausvyöhykkeen lämpötilan erittäin korkeaksi, jolloin työstökarkaisu on erittäin helppoa. Kiinnitysmenetelmä vaikuttaa suoraan paikannusvertailutason yhtenäisyyteen: vaikka pneumaattisella puristimella on voimakas puristusvoima, se on altis elastiselle muodonmuutokselle ohutseinäisissä rakenteissa; alipaineimukuppi soveltuu litteisiin osiin, mutta sillä on rajallinen sopeutumiskyky monimutkaisiin osiin, joissa on ulkonemat. On suositeltavaa käyttää hydraulista itsekeskittyvää istukkaa tai erikoistyökaluja jäännösjännityksen poistamiseksi esikuormituksen avulla, jotta peruspisteen pinta pysyy "nolla jännityksessä" käsittelyn aikana.
Tarkkojen nollapistetason jyrsintäratkaisujen vertailu ja valinta
Saman ilmailutuen vertailutason käsittelyssä eri prosessireiteillä on merkittäviä eroja kustannuksissa, tarkkuudessa ja tehokkuudessa. Seuraavassa taulukossa on kahden pääratkaisun suunnitteluparametrien vertailu hankinta- ja teknisen tiimin päätöksenteon referenssiksi.
| Prosessin reitti | Laitteen tyyppi | Suvaitsevaisuuskyky | karheusaste | Sovellettavat skenaariot |
|---|---|---|---|---|
| Suunnitelma A: 3-akselinen nopea jyrsintä | Pysty työstökeskus | ±0,01 mm | Ra 0,8 μm | Vakioosat, joissa on korkea tasaisuus ja yksinkertainen rakenne |
| Suunnitelma B: 5-akselinen samanaikainen viimeistely | Viisiakselinen vivustokoneistuskeskus | ±0,005 mm | Ra 0,4 μm | Ilmailun rakenneosat, joissa on sivukorot ja monimutkaiset kaarevat pinnat |
Vaihtoehto A sopii suurille määrille säännöllisen rakenteellisia osia ja sillä on korkea hyötysuhde; Vaihtoehto B voi merkittävästi vähentää kiinnityskertojen määrää ja vähentää vertailumuunnosvirhettä, ja se soveltuu erityisen hyvin arvokkaille, pienimääräisille huippuluokan ilmailukomponenteille. ShowyMetalissa on 5-akseliset työstöominaisuudet, jotka voivat optimoida työkalun radan automaattisesti kappaleen topologian mukaan ylileikkausriskin vähentämiseksi. Samalla se voi suorittaa monitahoisen käsittelyn yhdellä kiinnityksellä eliminoiden lähteestä kertyneet virheet.
Lastun muodon ja lastun rikkoutumisen hallinnan epäsuorat vaikutukset pinnan laatuun
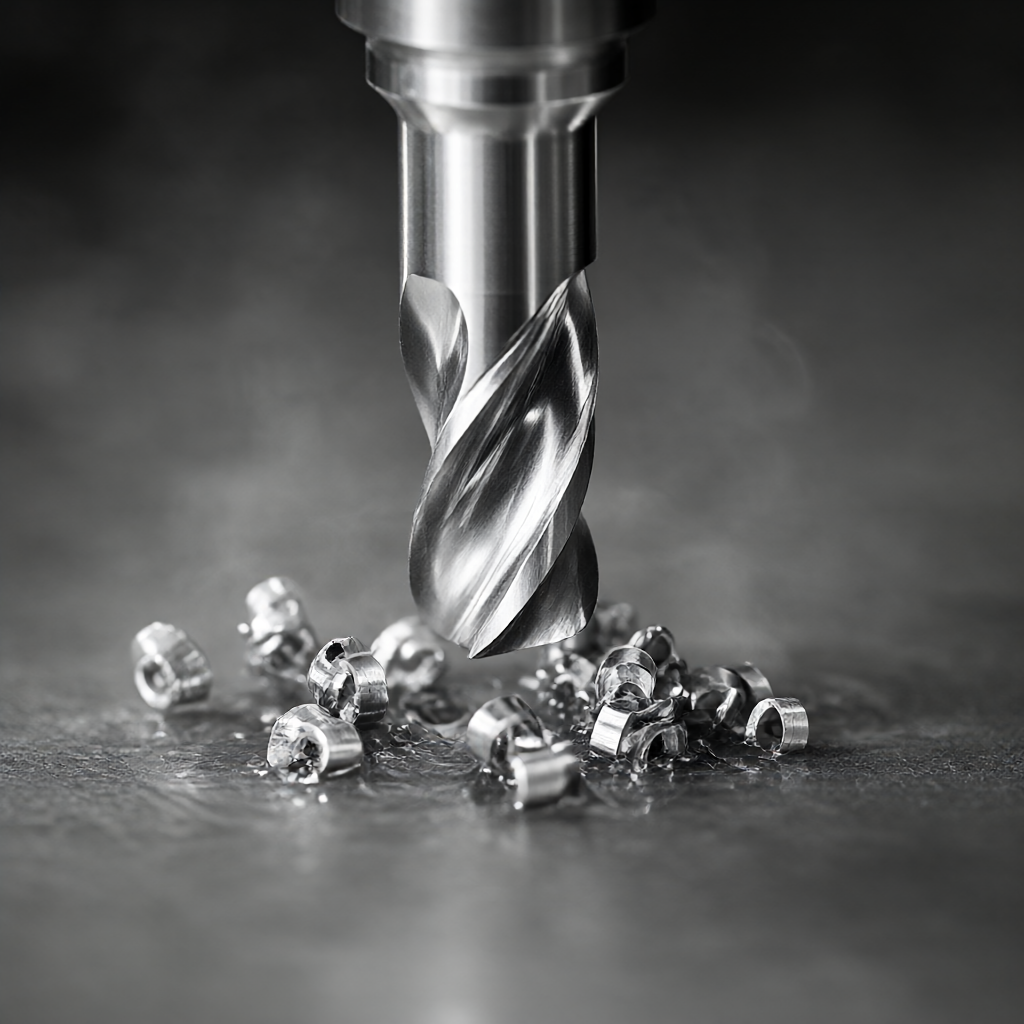
Jatkuvat pitkät lastut kietoutuvat työkalun ympärille ja vaikuttavat lastujen poistoon, vaan myös naarmuttavat koneistettua pintaa, mikä pahentaa karheutta. Suurinopeuksisessa jyrsimässä lastut voidaan pakottaa käpristymään ja murtumaan säätämällä jyrsimen hammasta kohti arvoon 0,1-0,2 mm/hammas. Ohutseinämäisille osille lastujen raapumisesta johtuvat mikrovapinat voivat aiheuttaa yli 2 μm:n tasaisuusvaihteluita. On suositeltavaa käyttää mikrosyöttötyöstöstrategiaa yhdistettynä karan nopeuden hienosäätöön lastun pituuden säätämiseksi välillä 5-10 mm, mikä takaa sujuvan lastunpoiston, mutta myös välttää pinnan naarmuja. Lisäksi lastujen poistama lämpö on myös yksi tärkeimmistä muodonmuutossyistä. Lastunmurtokyvyn parantaminen auttaa ylläpitämään vakaata lämpötilaa leikkausvyöhykkeellä.
Muodonvaimennus ja sakeuden hallinta massatuotannossa
Lentokoneen osilla on erittäin korkeat vaatimukset erän koostumukselle, eikä yhden kappaleen läpäiseminen tarkoita, että erä olisi vakaa. ShowyMetal toteuttaa kolmitasoisen laaduntarkastusjärjestelmän "ensimmäisen tuotteen vahvistus - prosessin tarkastus - täydellinen lähetyksen tarkastus". Erien 15-25 päivän toimitusjaksolle otamme käyttöön SPC:n (Statistical Process Control) avainmittojen seuraamiseksi ja ohjauskaavion ylä- ja alarajojen asettamiseksi. Kun jyrsintävoiman valvontatiedot poikkeavat keskiarvosta ±3σ, hälytys laukeaa automaattisesti ja kone pysäytetään työkalun tilan tarkistamiseksi. Tämä dataohjattu hallinta- ja ohjausmalli vähentää työkalun kulumisen tai lämpöryömymän aiheuttaman mittapoikkeaman todennäköisyyden hyväksyttävälle alueelle varmistaen, että ensimmäisen ja 1000. kappaleen korkeus pysyy tasaisena mikronitasolla vertailutasolla.
Ympäristötekijät ja työstökoneiden lämpökompensointi
Lämpötilan vaihtelut (>±1°C/h) koneistuspajassa aiheuttavat työstökoneen rungon lämpövenymistä, mikä vaikuttaa suoraan paikannustarkkuuteen. Huippuluokan koneistuskeskukset on varustettu lämpövirhemalleilla, jotka korjaavat automaattisesti koordinaatit ympäristön lämpötilan perusteella. Ilmailu- ja avaruusasiakkaille on suositeltavaa merkitä lämpötilavaatimukset (esim. 20±1°C) piirustuksiin ja odottaa, että työkappale palaa huoneenlämpöön ennen mittausta tarkastuksen aikana jäännöslämpövaikutusten eliminoimiseksi. ShowyMetalin konepajalla on vakiolämpötila ja kosteus yhdistettynä suljetun kierron ohjausjärjestelmään, jotta ympäristötekijöiden vaikutus lopulliseen kokoon jää alle ±0,002 mm.
Tarkastusstandardien ja hyväksymispisteiden analyysi
Peruspisteen hyväksyminen ei riipu vain tasaisuudesta vaan myös pinnan eheydestä. Yleisesti käytettyjä testausmenetelmiä ovat: kolmiulotteinen koordinaattimittauskone (CMM) tasaisuuden ja ääriviivojen mittaamiseen, optinen tasomittari pinnan aaltoilun mittaamiseen ja karheusmittari Ra-arvon mittaamiseen. Ilmailu-avaruusteollisuuden osien osalta vaaditaan myös visuaalinen tarkastus (VT) veitsien, naarmujen tai värimuutosten tarkistamiseksi lämmön vaikutuksen alaiselta vyöhykkeeltä. Jos pinnalla on kovettunut kerros tai jäännösjännitys, se voi aiheuttaa väsymishalkeamia. Hyväksymiskriteereissä on suositeltavaa määrittää tasaisuustoleranssi, karheuden yläraja ja visuaaliset kriteerit, joissa ei ole näkyviä vikoja. ShowyMetal tarjoaa CMM-tarkastusraportteja, jotka tulevat tavaroiden mukana, ja tiedot ovat jäljitettävissä, mikä auttaa asiakkaita suorittamaan saapuvat tehdastarkastukset nopeasti.
Yleisen vikatilan välttämisen tarkistuslista
- Tärinäjäljet: aiheutuu työstökoneen ominaistaajuuden ja karan nopeuden välisestä kytkennästä. On välttämätöntä välttää tärinänopeusaluetta ja vähentää takaisinleikkauksen määrää.
- Pinnan naarmut: johtuvat huonosta lastun rikkoutumisesta tai jäähdytysnesteen likaantumisesta. On välttämätöntä optimoida lastunmurtoura ja pitää jäähdytysneste puhtaana.
- Jäännösjännityshalkeamat: liiallisesta hionnasta tai väärästä lämpökäsittelystä johtuvat käsittelyreitti on standardoitava ja jännityksenpoistoprosessi on varattava.
FAQ
Kuinka tasapainottaa tehokkuus ja ±0,01 mm tarkkuus ilmailu- ja avaruusosien perustasoa jyrsimällä?
On suositeltavaa käyttää strategiaa "karkea jyrsintä + hieno jyrsintä yksi työkalu". Hienojyrsinnän leikkausmäärää säädetään 0,05-0,1 mm:iin ja syöttönopeus pienennetään 30 prosenttiin tavanomaisesta nopeudesta. Nopealla leikkauksella ja pakotetulla jäähdytyksellä voidaan ylläpitää kohtuullinen rytmi ja samalla varmistaa tarkkuus.
Titaaniseoksen peruspinnan työstö on altis korkeille lämpötiloille. Mitkä ovat tehokkaat jäähdytysratkaisut?
Titaaniseoksella on alhainen lämmönjohtavuus, joten on suositeltavaa käyttää minimimäärävoitelua (MQL) tai korkeapaineista matalan lämpötilan jäähdytysnestettä (



