





Tärinäjälkien syyt ja vaimennusstrategiat ilmailun ohutseinäisten osien CNC-työstyksessä
Ilmailualalla ohutseinäiset alumiiniseosrakenneosat (kuten moottorikopat, rungon rungot, polttoainesäiliön väliseinät) ovat erittäin herkkiä painolle ja jäykkyydelle, ja seinämän paksuutta ohjataan usein 1,5–4 mm:n välillä. Tällaiset osat ovat helposti alttiita tärinälle (värähtelyjäljet), jotka johtuvat työkalu-kappale-kiinnitysjärjestelmän riittämättömästä jäykkyydestä CNC-jyrsinnän aikana, mikä ilmenee jaksollisina kuoppina, pinnan aaltoilun heikkenemisenä (WR > 6,3 μm) ja jopa yli ±0,05 mm:n mittapoikkeamina. Tärinäjäljet eivät vaikuta ainoastaan aerodynaamiseen pinnan laatuun ja väsymisikään, vaan johtavat myös erän romumäärien kasvuun ja korjauskustannusten nousuun. Ydinmekanismi on: leikkausvoiman jaksollinen heräte on lähellä järjestelmän ominaistaajuutta (fn). Kun vaimennussuhde ζ< 0.05 时,振幅发散形成稳定 chatter。抑制路径并非单一“放慢转速”,而需从刀具参数、夹持方案、加工顺序三端协同优化。本文基于 ShowyMetal 72 台 CNC 设备群中 5 轴中心机对航空铝薄壁的量产经验,给出可复现的工程解法,帮助采购方在技术协议中明确验收基准。
Puristimen rakenne: jäykkyyden parantamisen logiikka "pistepaineesta" "pintakiinnitykseen"
Perinteisten tappi + välikappalekiinnikkeiden rajoitukset
Useimmat konepajat käyttävät edelleen Ø8 × 40 mm:n terästapin + 0,1 mm:n kuparivälikkeen yhdistelmää 2,5 kN:n alaspäin suuntautuvan voiman kohdistamiseksi 3 mm paksuiseen 6061-T6 alumiiniseospaneeliin. Mitattu FEA-malli osoittaa, että tämän rakenteen 8 kHz virityksessä jännityskeskittymiskerroin tapin juuressa on Kt = 2,8 ja paikallinen plastinen muodonmuutos kerääntyy kolmeen osaan, mikä johtaa 0,02 mm:n tiivisteen siirtymään, mikä johtaa suoraan liialliseen yhdensuuntaisuuteen X-Y-suunnassa. Piilotettu ongelma on: tapin työkappaleen kosketuspinta on pintaviivan likimääräinen kosketus, ja todellinen tehollinen tukialue< 15%,其余区域悬空,刀具高速飞切时薄壁段像“簧片”般颤动。这种夹具仅适用于厚壁(≥8 mm)或低转速(< 3000 rpm)粗加工场景,对航空薄壁精加工(转速 8000–15000 rpm,切深 ae ≤ 0.8 mm)几乎必然触发振纹。
Tyhjiöadsorption yhdistelmäratkaisu + paikallinen tuki
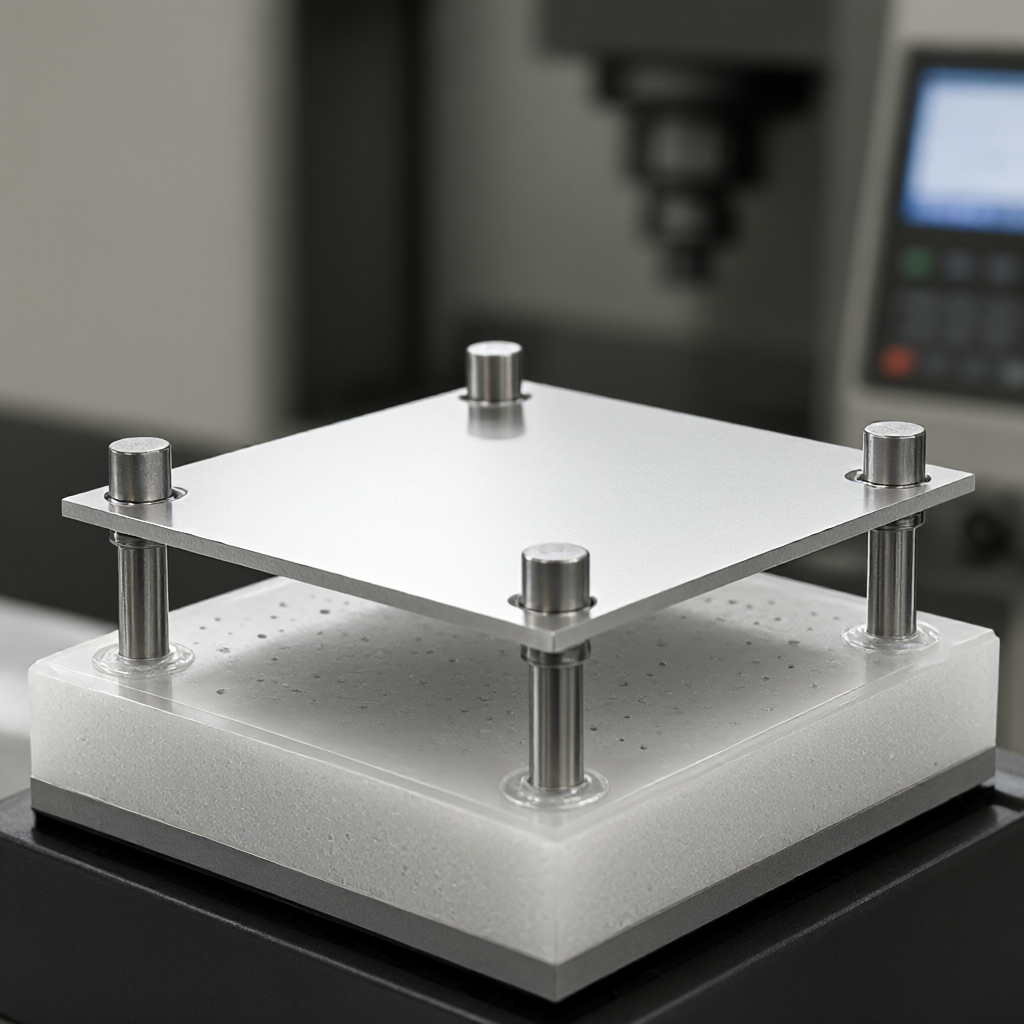
Ohutseinäisille osille, kuten 2–4 mm paksuille litteille levyille, suosittelemme "tyhjiöadsorptio + erillinen tappi" -komposiittikiinnikkeiden käyttöä. Pohjakerros on polyuretaanityyny, jossa on Ø2 mm:n mikroreikäryhmä (reikäväli 12 mm, peitto 8 %), peitetty 0,5 mm paksulla PTFE-eristekerroksella ja koko paneeli adsorboituu 60 kPa:n alipaineeseen; 4–6 Ø5 × 20 mm elastista tappia (materiaali 17-7PH) on kiinnitetty neljään kulmaan ja tärkeimpien ominaisuuksien H900, kimmomoduulisovituksen alla), toimii vain kohdistajana ja vääntymisen estona, eikä se kanna pääasiallista alasvoimaa. Tämä rakenne nostaa järjestelmän ominaistaajuutta fn 3,2 kHz:stä 9,8 kHz:iin välttäen karatyökalun lähetyksen päätaajuuskaistan (5–8 kHz) ja nostaa tärinäkynnystä noin 40 %. Mitattu 2,8 mm paksu 7075-T7351-laipio jyrsittiin tarkasti 5-akselisella keskuskoneella nopeudella 12000 rpm, ae = 0,5 mm, f = 0,12 mm/kierros. Pinnan aaltoilu WR oli stabiili 2,1–2,8 μm, yhdensuuntaisuus ≤ 0,008 mm ja CPK ≥ 1,33 200 kappaleen erässä. Tämä ratkaisu sopii erityisen hyvin runko-osiin, joissa on useita asennusreikiä ja tiheitä ripoja. On tarpeen varmistaa suunnittelijalta DFM-vaiheen aikana, että adsorptiopinta välttää myöhempiä kokoonpanokosketusalueita.
Työkaluparametrit ja leikkausstrategiat: Kvantitatiiviset menetelmät resonanssivyöhykkeiden välttämiseksi
Tärinämerkkien vaimennusta ei voida tehdä ilman sokeaa parametrien säätämistä ilman "Stable Machining Domain" -konseptia. Käytössä tietyn työkalu-kone-yhdistelmän tärinätaajuus fc tulee kalibroida ensin 0,2 mm:n mittapäällä tai laserinterferometrillä, jonka jälkeen voidaan päätellä turvallinen nopeusikkuna. Empiirinen kaava: turvallinen ∈ [fc/40, fc/25] × 60 rpm, pyöristetty ±10 % taajuuskaistan välttämiseksi. Jos esimerkiksi 5-akselisessa keskuskoneessa käytetään Ø10 mm päällystettyä kovametallipääjyrsintä, fc = 7,5 kHz, turvallinen nopeus on noin 11250–18000 rpm. Jos se on alle 10 000 rpm, se putoaa helposti aliharmoniselle värähtelyalueelle. Syötteen f valinnan on täytettävä: f ≥ 0,05 × Dc mm/kierros (Dc on työkalun halkaisija), jotta vältetään "hampaiden lukumäärä - pulssitaajuus" -resonanssi. 2–3 mm:n ohuiden seinien viimeistelyyn, suositellut parametrit:
- Työkalu: Ø6–Ø8 mm mikrohalkaisijalla päällystetty jyrsin (TiAlN tai AlTiN), 4E-urat, geometria positiivisella kallistuskulmalla 15°, terävyys Ra ≤ 0,2 μm
- Nopeus n: 10 000–14 000 rpm (hienosäätö fc-kalibrointitulosten perusteella)
- Leikkaussyvyys ae: 0,3–0,6 mm (viimeinen hienojyrsinnän sahaus ei ylitä 0,5 mm)
- Aksiaalinen leikkaussyvyys ap: ≤ 0,8 × Dc, vältä liian syvää uloketta
- Syöttö f: 0,08–0,15 mm/kierros, mikä varmistaa riittävän tunkeutumisen jokaiseen hampaan, mutta ei repeytymistä
Tärkeimmät tiedot: Ennen ohutseinäisten osien hienojyrsinnän viimeistä lastuamista, muista käyttää 0,2–0,3 mm:n marginaalia puoliviimeistelyn jyrsinnässä, ja työkalurata ottaa käyttöön "samakorkeus + mukautuva" hybridistrategian, joka pitää lastuamiskuorman tasaisena. Käytä kaaren R ≥ 1,5 mm tai B-kiila-siirtymää leikkaamiseen/sisäänvetämiseen ja poista G01 suora leikkaus käytöstä välttääksesi välittömän iskun aiheuttaman paikallisen tärinän. Jäähdytysmenetelmässä suositellaan käytettäväksi minimimäärävoitelua MQL (öljyn sumutus 0,1–0,3 l/h) suuren vesijäähdytyksen sijaan, jotta vältetään alumiiniseoksen ohutseinämän vääntyminen lämpötilan muutoksista (ΔT > 15°C, mikä tarkoittaa mahdollista 0,01–0,02 mm/100 mm jänneväliä).
Käsittelysekvenssi ja hehkutusprosessi: kumulatiivisen muodonmuutoksen hallinta
Suurin osa ilmailun ohutseinäisistä osista on jyrsitty tai uritettu rungon hitsauksen jälkeen, mikä johtaa epätasaiseen sisäiseen jännitysjakaumaan. Suositeltu järjestys: Karkea jyrsintä (jätä 0,8–1,2 mm marginaali) → Lepo jännityksen lieventämiseksi (luonnollinen vanhentaminen 24 h tai keinovanhennus 175°C×2h) → Puoliviimeistely (jätä 0,2–0,3 mm) → Hienojyrsintä (lopullinen 0,1–0,1 mm). Jokaisen jyrsinnän jälkeen havaitaan X-Y-Z kolmiulotteisen diagonaalin pituuden muutokset. Jos ΔL/L > 0,005%, on tarpeen lisätä lepo tai säätää leikkausparametreja. Vahvistetussa alumiiniseoksessa 7075-T7351 ae voidaan lieventää 1,0–1,5 mm:iin karkeajyrsinnässä, mutta äkillinen leikkaussyvyyden muutos (kuten rivan juuri) on leikattava 3 kerrokseksi, jokainen kerros on 0,5 mm, jotta vältetään jännityskeskittymät, jotka johtavat halkeamien alkamiseen. ShowyMetal toteuttaa neljä porttia massatuotannossa: "Saapuvan materiaalin tarkastus → Ensimmäinen tuotevahvistus → Prosessin tarkastus → Lähetyksen täydellinen tarkastus". Ensimmäisessä artikkelivaiheessa on käytettävä kolmikoordinaatista CMM:ää avaimen asennuspinnan asennon mittaamiseen. Jos poikkeama ylittää ±0,015 mm, se keskeytetään välittömästi ja jäljitetään kiinnittimen esijännitykseen tai työkalun siirtymään erän romuttamisen estämiseksi.
Erilaisten valaisinratkaisujen vertailu: soveltuvat skenaariot ja kustannustehokkuus
| suunnitelma | Sovellettava seinämän paksuus (mm) | Suurin turvallinen nopeus (rpm) | Tyypillinen aaltoilu WR (μm) | Jaksotettu hankintahinta per kaluste (suhteellinen arvo) | Erän johdonmukaisuus CPK | Tyypilliset vikatilat |
|---|---|---|---|---|---|---|
| Pin + tiiviste | ≥ 8 | ≤ 4000 | 4,5–8,0 | 1.0 | 1,0–1,2 | Tiivisteen kohdistusvirhe ja asennon poikkeama |
| Tyhjiöadsorptio + elastinen tappi | 2–6 | 10 000-15 000 | 1,8–3,2 | 3.5 | ≥ 1,33 | Adsorptiopinnan kontaminaatio ja PTFE-kerroksen vanheneminen |
| Joustava istuvuustyhjiö + paikallinen täyttö | 1,5–4 | 12000-18000 | 1,2–2,0 | 5.0 | ≥ 1,5 | Täyttöventtiili on tukossa ja tiiviste on huonontunut |
Huomautus: Suhteellinen hinta perustuu tappiin + tiiviste 1.0; WR on tarkkuusjyrsinnän mitattu keskiarvo nopeudella 12000 rpm; CPK perustuu 200 kappaleeseen massatuotantotietoa. Joustava laminointityhjiöratkaisu vaatii mittatilaustyönä valmistettuja kiinnikkeitä ja muotin alkukustannukset ovat korkeat, mutta se sopii yhteen materiaalinumeroon pitkällä aikavälillä; jos projektisykli on lyhyt ja materiaaliluvut ovat sekaisin, tyhjiöadsorptio + elastiset tapit ovat tasapainopiste. Ostopäätöksiä tehtäessä on suositeltavaa määrittää teknisessä sopimuksessa hyväksymisrajaksi WR ≤ 3,0 μm ja rinnakkaisuus ≤ 0,01 mm sekä sopia kolmen koordinaatin näytteenottotarkastuksen suhteesta (esim. 10 % kriittisten mittojen täysi tarkastus).
Hyväksymisstandardit ja havaitsemismenetelmät: värähtelykuvioiden tekeminen "näkyviksi"
Tärinäjälkiä ei voida arvioida pelkällä silmämääräisellä tarkastuksella, vaan ne on mitattava. Suositeltavat testiyhdistelmät:
- Pinnan aaltoilu WR: Valkoisen valon interferometri tai laserpyyhkäisyprofilometri, näytteenottopituus 10 mm, näytteenottoväli 0,01 mm, raportointi WRmax ja WRavg. Ilmailu- ja avaruusstandardit vaativat tyypillisesti WRavg:n ≤ 3,2 μm hienojakoisilla pinnoilla ja ≤ 2,0 μm korkeakiiltoisilla kokoonpanopinnoilla.
- Yhdensuuntaisuus/tasaisuus: Kolmikoordinaattinen CMM mittaa vähintään 9 pistettä ja maksimipoikkeamaarvon tason sovituksen jälkeen. Ohutseinäiset osat ovat alttiita "rummulle" poikkeamille kiinnittimen muodonmuutosten vuoksi, ja maksimi/minimiarvot on ilmoitettava keskiarvojen sijaan.
- Mitattoleranssi: Avainten kiinnitysreikien paikat on merkitty GD&T:n mukaan (esim. Ø0,02 A B C), ja ne on tarkastettu täysin CMM:llä; ei-kriittisiä mittoja voidaan valvoa verkossa pneumaattisella mittauslaitteella, ja ne voidaan vapauttaa vain, kun CPK ≥ 1,33.
- sisäinen jäännösjännitys: 20–50 μm:n pintakerroksen röntgendiffraktio (XRD), jäännösvetolujuusvaste 7075 alumiiniseoksesta ohutseinämäisille osille< 100 MPa,否则后续服役中可能应力腐蚀开裂。
ShowyMetal suorittaa 100 % täyden ulkonäön tarkastuksen ennen toimitusta (korkeakiiltävä pinta, ei naarmuja, ei vikoja) + 100 % täysikokoisen kriittisten mittojen tarkastuksen + 5 % aaltoilun satunnaisen tarkastuksen. CMM-tarkastusraportti ja karheusmittarin tiedot sisältyvät tavaran mukana. Ostaja voi määrätä sopimuksessa oikeuden kolmannen osapuolen uudelleentarkastukseen, ja riita-asioissa välimiehen mittaus on ensisijainen.
FAQ
Mikä on pienin seinämänpaksuus, joka voidaan saavuttaa ilmailun ohutseinäisten osien CNC-työstyksellä?
Perinteinen 3/5-akselinen jyrsintä voi työstää vakaasti 1,5 mm paksuista 7075- tai 6061-alumiiniseosta. Käytettäessä tyhjiöadsorptiota + joustavaa liitintä, alaraja voi olla 1,0 mm, mutta se on yhdistettävä alhaiseen pyörimisnopeuteen (≤ 8000 rpm) ja MQL-voiteluun. On suositeltavaa testata 3 kappaletta muodonmuutoksen määrän tarkistamiseksi.
Kuinka ennakoida tärinäjälkien riski piirustusvaiheesta lähtien ja kirjoittaa tekninen sopimus?
DFM-taso merkitsee kaikki seinämän paksuudet< 4 mm 的特征为“敏感面”,要求供应商提交夹具方案图与 chatter 频率标定报告;技术协议中明确 WR ≤ 3.0 μm、平行度 ≤ 0.01 mm、CPK ≥ 1.33 为验收硬指标,并约定 CMM 报告随货提供。
Soveltuvatko tyhjiöpuristimet ilmailun osiin, joissa on syvät ontelot tai suljetut rakenteet?
Ei suoraan sovellettavissa. Syvän ontelon osat vaativat sekaliuoksen "pistepaine + ilmatäyttö": tyhjiöadsorptio tasoon ontelon ulkopuolella ja paikallisen ilmarakon nostaminen ontelon sisällä. Tämä ratkaisu vaatii räätälöityjä kalusteita ja sillä on korkeat poistokustannukset. On suositeltavaa ottaa huomioon vain, kun yksittäisen materiaalimäärän vuosikäyttö on > 500 kappaletta.
Mitä eroja on ohutseinäisten osien 7075-T7351 ja 6061-T6 leikkausparametreissa?
7075:llä on korkeampi kovuus (HRC 35–40). Kulutusta kestäviin työkaluihin suositellaan käytettäväksi CBN- tai PCD-jyrsimiä. ae pienennetään arvoon 0,3–0,5 mm ja f on 0,06–0,10 mm/kierros; 6061:llä on hyvä sitkeys ja pinnoitettua kovametallia voidaan käyttää. ae relaksoidaan 0,5–0,8 mm:iin. Molempien on vältettävä tulvajäähdytystä ja asetettava etusijalle MQL.
Kuinka suunnitella toimitus- ja tarkastusjakso 200 kappaleen ilmailun ohutseinämäisten osien erälle?
ShowyMetal-bulkkitoimitus sisältää testauksen 15–25 päivässä. On suositeltavaa varata 3 päivää ensimmäiselle artikkelin vahvistukselle, 2 päivää kalusteen virheenkorjaukselle ja 1 päivä satunnaiselle tarkastukselle ja uudelleentarkastukselle. Jos WR on toleranssin ulkopuolella, uudelleentyöstöjakso on noin 2-3 päivää (uudelleenleikkaus + uudelleentarkastus), joten eräremontti voidaan välttää hyväksymällä WR ≤ 3,0 μm ensimmäisen kappaleen vaiheessa.
Päätelmät ja toimintasuositukset
Ilmailun ohutseinäisten osien tärinämerkkien hallinnan ydin on järjestelmäsuunnittelu: kiinnikkeen jäykkyys määrittää ylärajan, työkaluparametrit tehokkuuden, käsittelyjärjestys määrittää muodonmuutoksen ja tunnistusmenetelmä määrittää luotettavuuden. Jos yksi neljästä puuttuu, erän konsistenssi romahtaa. Toimittajana ShowyMetal pystyy räätälöimään 5-akseliset keskuskoneet, tyhjiöadsorptio + joustavat kiinnikkeet tarkkuudella ±0,01 mm, Ra0,4 μm ja erätoimituksen 15–25 päivässä. Jos sinulla on 2–4 mm paksuja 7075 tai 6061 ilmailun osia, jotka tarvitsevat massatuotantoa, voit lähettää 3D-malleja (STEP) ja piirustuksia (PDF). Toimitamme DFM:lle palautteen ja kalustesuunnitelmaluonnokset 24 tunnin sisällä. Prosessin vahvistamisen jälkeen voimme ajoittaa tuotannon ja testauksen. Kun ensimmäinen osa on vahvistettu, seuraamme erissä.



