





Suunnittele ilmailusarjojen lämpöasennusvalaisimien suunnittelulogiikka ja tarkkuusrajat
Ilmailu- ja avaruusalan tarkkuusholkkiosien (kuten laakerin istukat, ohjausholkit, ohutseinäiset sylinterit) työstyksessä tavanomainen kylmäistukan kiinnitys aiheuttaa usein työkappaleen säteittäistä muodonmuutosta puristusvoiman ja työstön jälkeen pomppimisen vuoksi, mikä johtaa liialliseen pyöreyteen tai koaksiaalisuuden poikkeamaan. Heat-Shrink Fixture käyttää periaatetta "lämmityskutistuminen-jäähdytyslaajeneminen" käyttääkseen lämpöjännitystä mekaanisen puristusvoiman sijasta muodonmuutosvapaan keskityksen saavuttamiseksi. Tämä artikkeli analysoi senIlmailun tarkkuussarjatValinta, prosessiparametrit ja vikojen välttämissuunnitelmat käsittelyn aikana auttavat insinöörejä ja ostajia luomaan todennettavissa olevan teknisen arviointijärjestelmän.
Kuumalataustelineen toimintaperiaate ja materiaalin sovitusmekanismi
Lämpöasennuksen ytimenä on käyttää metallin lämpölaajenemis- ja supistumiskertoimen (CTE) eroa pitovoiman tuottamiseen. Käytön aikana puristimen runko kuumennetaan 200 °C - 400 °C:seen ja sen sisähalkaisija laajenee alemman lämpötilan työkappaleen työntämiseksi sisään. Kun puristin jäähtyy ja kutistuu, sisähalkaisija pienenee ja muodostaa tasaisen säteittäisen peittovoiman työkappaleen ulkokehälle. Tämä pitovoima saavuttaa yleensä useita megapascaleita (MPa) ja jakautuu tasaisesti, jolloin vältetään kylmäistukan synnyttämä paikallinen kosketusjännitys.
Jotta varmistetaan riittävä pitovoima vahingoittamatta työkappaletta, kiinnitysmateriaalin lämpölaajenemiskertoimen on oltava hieman suurempi tai yhtä suuri kuin työkappaleen materiaali, eivätkä molemmat saa aiheuttaa liiallista jäännösjännitystä lämpötilan putoamisen jälkeen. Yleisiä yhdistelmiä ovat:
- Al6061-T6 kiinnike + Al7075 työkappale: Alumiini-alumiini-yhdistelmä, lämpölaajenemiskerroin on lähellä (noin 23,6 vs 23,4 μm/m·K), ja 0,05-0,1 mm:n häiriö voidaan saavuttaa 300 °C:n lämpötilaerolla. Se soveltuu keskijäykkille ohutseinäisille osille.
- Invar36 kiinnike + teräs/titaani työkappale: Invar-lejeeringillä on erittäin alhainen CTE (1,2 μm/m·K) ja se on lämmitettävä yli 300 °C:een kutistettujen teräsosien (CTE ~12 μm/m·K) varten. Se soveltuu erittäin jäykkille, halkaisijaltaan suurille raskaille sarjoille.
- Teräskiinnike + alumiininen työkappale: Teräs CTE ~12 μm/m·K, alumiini ~24 μm/m·K. Teräsosat laajenevat kuumentamisen jälkeen ja työnnetään jäähdytettyihin alumiiniosiin. Teräsosat kutistuvat ja kietoutuvat tiukasti alumiiniosien ympärille jäähtyessään. Se sopii halkaisijaltaan suurille alumiiniholkille, mutta huomaa, että alumiiniosien lämpötilan nousu ei saa olla liian korkea hehkutuksen välttämiseksi.
Suunnittelun keskeiset indikaattorit ovatMinimaalinen häiriö(δ_min). Riittämättömät häiriöt aiheuttavat löystymistä, kun kitkakerroin vaihtelee; liiallinen häiriö voi aiheuttaa pehmeän työkappaleen halkeilun. Suunnittelu vaatii yleensä δ_min ≥ (μ·τ_w·d)/ΔT_eff, missä τ_w on työkappaleen leikkauslujuuden raja.
Hot Set -kiinnikkeet vs. kylmäpitimet: tarkkuus vs. huollettavuus
Tarkkuussarjoissa eri keskitysmenetelmien tarkkuussuorituskyky vaihtelee huomattavasti. Seuraavassa taulukossa verrataan kuumalataavien kiinnittimien ja perinteisten kolmi-/nelileukaisten istukkaiden suorituskykyä avainindikaattoreissa. Tiedot perustuvat tyypillisten ilmailun ohutseinäisten alumiiniholkkien (seinämäpaksuus 3-5mm, halkaisija 80-150mm) todelliseen mitattuun prosessikokemukseen:
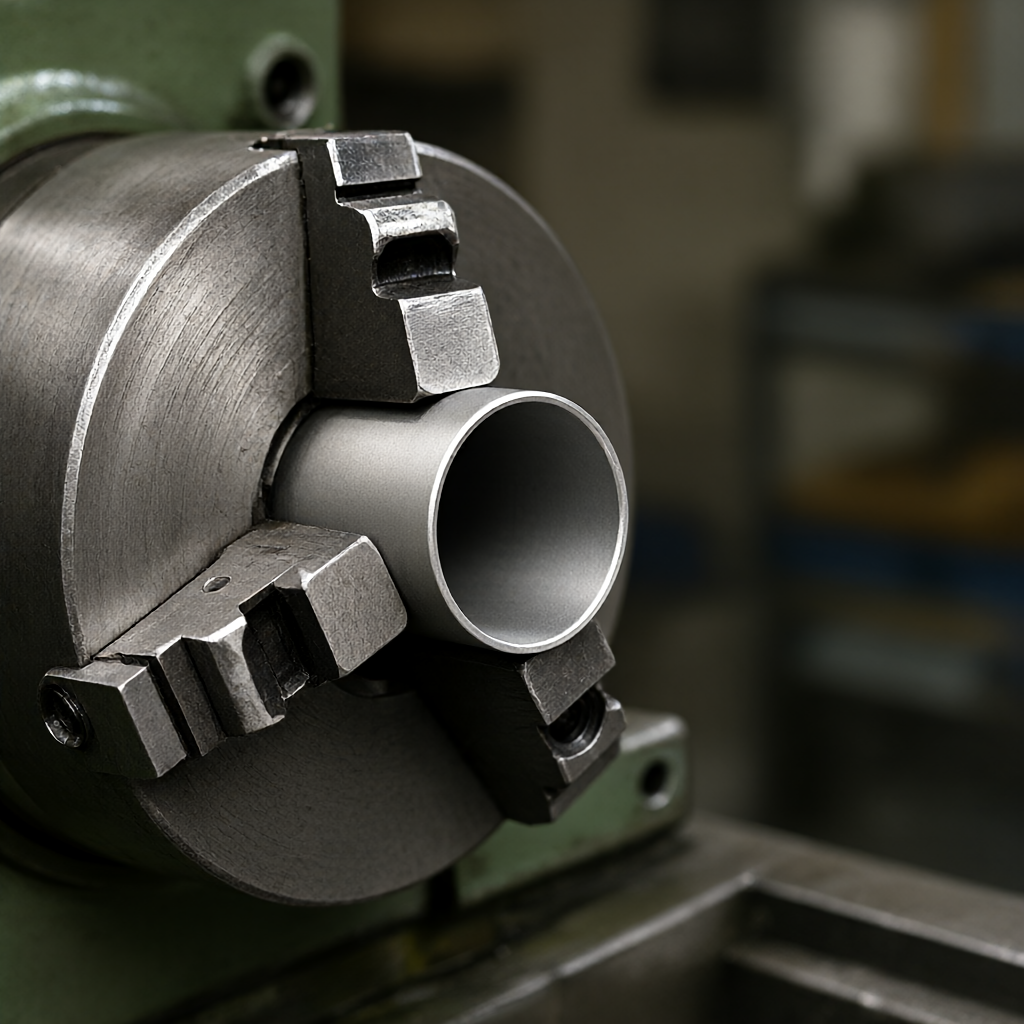
| Vertaa mittoja | Lämpökutistuva | Kylmä istukka (3-leukainen istukka) | Spring Collet |
|---|---|---|---|
| pyöreys säilynyt | Ra 0,4-0,8 μm, pyöreyspoikkeama< 0.005 mm | Helppo muotoilla, pyöreyspoikkeama 0,01-0,02 mm | Parempi, mutta riittämätön jäykkyys suurille halkaisimille |
| Koaksiaalisuus | Parempi kuin 0,005 mm (itsekeskittyvä) | Riippuen istukan tarkkuudesta, tyypillisesti 0,01 mm | 0,01-0,02 mm |
| Kiinnitysaika | Pitkä (lämmitys + jäähdytysjakso 10-20 min) | Lyhyt (sekuntia) | keskikokoinen |
| Sovellettava seinämän paksuus/halkaisija-suhde | Erittäin ohut seinämä (t/D< 0.05) | Jäykät osat (t/D > 0,15) | halkaisijaltaan pieni lyhyt varsi |
| Päävikatilat | Työkappaleen vetohalkeamia ja lämpöväsymishalkeamia | Muodonmuutoksia, reboundeja, naarmuja | Puristusvoiman vaimennus ja pomppiminen |
lopuksi: Osien sarjanaSeinän paksuus alle 3 mmtaiKorkeuden ja halkaisijan suhde (L/D) on suurempi kuin 5Kun kylmäpuristuksen muodonmuutos ylittää usein 30 % toleranssirajasta, tällä hetkellä kuumapuristuskiinnikkeen on varmistettava±0,01 mmKokonaispituustoleranssi jaRa0,4 μmLuotettava ja luotettava ratkaisu tasaiseen lopputulokseen. Kiinteille holkeille, joiden jäykkyys on suurempi, kylmäpuristus yhdistettynä pehmeän kynsien viimeistelyyn on edelleen tehokas valinta.
Tärkeimmät prosessiparametrit: lämmityslämpötila, häiriöt ja jäähdytysnopeus
Varsinaisessa tuotannossa kolme parametria määrää suoraan onnistumisprosentin:
- Lämmityslämpötilan säätö: Käytä induktiolämmitintä tai laatikkotyyppistä vastusuunia. Lämpötilagradientin on oltava tasainen. Paikallinen ylikuumeneminen (kuumat kohdat) aiheuttaa valaisimen paikallista muodonmuutosta ja epätasaista häiriöjakaumaa jäähtymisen jälkeen. Suositeltu lämmitysnopeus ≤ 50 ℃/min lämpöshokin välttämiseksi.
- Häiriön suunnittelumarginaali: Suunnitteluhäiriössä tulee ottaa huomioon kitkakerroin (μ=0,15-0,25 metalli-metallille) ja turvallisuuskerroin K=1,5. Esimerkiksi on tarpeen luoda kosketusjännitys 5 MPa, μ=0,2 ja tiukka tiivistysvoima F = μ·σ_c·A. Häiriön määrä on liian pieni (< 0.02mm)在机床振动下易松脱;过大(>0,15 mm), se on vaikea asentaa ja purkaa, ja alumiiniosat ovat helppo murtaa.
- Jäähdytysmenetelmä ja -nopeus:
- luonnollinen jäähdytys: Paras tasaisuus, mutta sykli on pitkä (30-60 min), sopii pienille erille arvokkaita osia.
- Ilmajäähdytys/ilmajäähdytys: Jakso on 10-20 minuuttia, ja ilmavirran tulee olla symmetrinen, jotta vältetään nopean jäähtymisen aiheuttama taipuma toisella puolella.
- Jäävesihaude: Erittäin nopea, mutta helposti altis paikallisille lämpöjännityshalkeamille,ehdottomasti kiellettyKäytä suoraan alumiiniseostyökappaleisiin (voi aiheuttaa mikrohalkeamia tai muodonmuutoksia).
Nyrkkisääntö: Alumiini-alumiiniyhdistelmillä laskettu teoreettinen lämpötilaero ΔT = (δ·E)/(α·d) vaatii yleensä 20-30 %:n turvamarginaalin lisäämisen kompensoimaan pinnan karheudesta johtuvaa todellisen kosketuspinnan pienenemistä.
Yleiset vikatilat ja tekniset välttämisratkaisut
Vaikka kuumaliitosvalaisimien edut ovat ilmeiset, todellisessa massatuotannossa on silti seuraavat vikariskit, joita on vältettävä suunnitteluvaiheessa:
- Venytysjälkiä/kuorintaa työkappaleen pinnassa
syy: Kiinnikkeen sisäseinän karheus Ra on liian suuri tai kuormituksen ja purkamisen aikana esiintyy suhteellista liukukitkaa.
välttää: Hio kiinnikkeen sisäseinäRa0,2-0,4μm; Käytä ohjauskartiota (kartioholkki) lastattaessa ja purkaessasi välttääksesi suoraa ruuvaamista; esimaalaa alhaisen kitkakertoimen rasvaa (vain lastaus- ja purkurajapinnassa, pidä käsittelyalue puhtaana). - Riittämätön puristusvoima aiheuttaa työkappaleen irtoamisen
syy: Häiriön laskennassa ei oteta huomioon lämpötilan vaihteluita tai kitkakertoimen pienenemistä.
välttää: Valmistettu ennen massatuotantoaEnsimmäinen artikkelin kitkatesti, todellinen mitattu vaadittu vääntömomentti johdetaan minimihäiriömäärästä; lämpötila-interferenssitietokanta perustetaan; arvokkaille osille käytetään "kaksoishäiriötä" (sisäinen kuumalataus + ulkoinen jäähdytyskortin kaksinkertainen keskitys). - Valaisimen lämpöväsymishalkeilu
syy: Toistuva nopea jäähdytys ja nopea lämmitys, erityisesti yli 300 ℃:n alueella.
välttää: Ohjaa jäähdytysnopeutta; käytä lujaa lämmönkestävää terästä tai Invar36:ta kiinnitysmateriaalina; havaitse säännöllisesti puristimen sisäseinän halkaisijan muutokset (seurataan laserpoikkeamaanturilla tai ilmatiiveysmittarilla) ja korjaa, jos se ylittää toleranssin.
Laadun hyväksynnän ja testauksen avainkohdat
Kuumakiinnitysvalaisimien hyväksyminen ei voi katsoa pelkästään ulkonäköä, vaan se vaatii myös huomiota sisäiseen jännitykseen ja keskitystarkkuuteen. On suositeltavaa suorittaa seuraava tarkastusprosessi:
- Staattisen keskityksen tarkkuuden tunnistus: Käytä laserautokollimaattoria tai erittäin tarkkaa juoksumittaria kiinnittimen asettamiseen vakioosaan ja mittaa päätypinnan ja sivun juoksu. Kelpoisuusehdot:Loppusyvyys ≤ 0,005 mm,Sivuväli ≤ 0,003 mm.
- Häiriöiden tarkistus: Käytä lasersiirtoanturia mitataksesi rako kiinnittimen sisäseinän ja työkappaleen ulkohalkaisijan välillä. Huoneenlämmössä raon tulee olla negatiivinen (häiriö). Tallenna 3 poikkileikkauksen tiedot 90°:n jakaumalla, laske häiriön enimmäismäärä δ_max ja pienin häiriömäärä δ_min ja varmista, että δ_min > 0.
- Syklin elinkaaren testi: Simuloi 50-100 lämmitys- ja jäähdytysjaksoa ja tarkkaile häiriön vaimennusnopeutta. Jos δ_min vaimennus ylittää 10 % alkuperäisestä arvosta, valaisin on korjattava tai romutettava.
- Työkappaleen pinnan eheys:Täydellinen täysikokoinen tarkastus (CMM) käsittelyn jälkeenKarkeusmittari, varmista, että kiristysalueella ja ei-kiinnitysalueella ei ole karhentumista tai muodonmuutoksia. Ilmailun osien osalta on myös välttämätöntäEddy CurrenttaiMagneettisten hiukkasten tarkastus, poistaa mikrohalkeamat.
Nämä tarkastustiedot tulee arkistoida erän mukana ja palauttaa T&K-päälle DFM:nä (Design for Manufacturability) myöhempien suunnitelmien ylimääräisen marginaalin optimoimiseksi.
FAQ: Usein kysyttyjä kysymyksiä tarkkuussarjojen kuumasta kokoonpanokäsittelystä
Mikä on kuumasovituksella käsiteltyjen ohutseinäisten alumiiniholkkien seinämän vähimmäispaksuus?
Teoriassa ei ole alarajaa, mutta se on suositeltavaa tekniikassaSeinämän vähimmäispaksuus ≥ 2 mm. Kun seinämän paksuus on alle 2 mm, työkappale on altis välittömälle plastiselle muodonmuutokselle lastaus- ja purkuprosessin aikana, mikä johtaa liialliseen koaksiaalisuuteen. Jos seinämän paksuus on 1,5-2 mm, on tarpeen käyttää imukuppeja tukemaan tai kasvattamaan ohjausholkin pituutta jännityksen hajauttamiseksi.
Miten lasketaan pienin häiriö alumiinityökappaleen ja alumiinikiinnittimen välillä?
Peruskaava on δ_min = (d·μ·τ_w)/(E·ΔT_eff). Niistä d on nimellishalkaisija, μ on kitkakerroin (otettuna 0,2), τ_w on työkappaleen leikkauslujuus (kuten 7075-T6 noin 250 MPa), E on kimmomoduuli ja ΔT_eff on tehollinen lämpötilaero. Varsinaisessa suunnittelussa on suositeltavaa nostaa turvakerrointa 20-30 % tämän teoreettisen arvon perusteella ja varmistaa se näytekoekokoonpanolla.
Sopiiko kuumasovitus titaaniseossarjoihin?
Sovellettavissa, mutta varoen. Titaaniseoksella on alhainen kimmokerroin (~ 100 GPa vs alumiini ~ 69 GPa, teräs ~ 200 GPa), ja jännitystila on erilainen samalla häiriöllä. SuositeltavaInvar36 kiinnike + titaaniseoksesta valmistettu työkappaleYhdistelmä johtuu siitä, että Invarin erittäin alhainen CTE vaatii korkeita lämpötiloja kutistuakseen ja kääriäkseen, kun taas titaaniseoksilla on vähemmän lujuushäviöitä korkeissa lämpötiloissa, eivätkä ne halkeile helposti. Kuumennuslämpötilaa säädetään yleensä välillä 250-300 °C titaaniseoksen hapettumisen välttämiseksi.
Kuinka varmistaa kuumaliitosvalaisimien johdonmukaisuus ja kiertotehokkuus massatuotannossa?
käyttääKahden aseman rinnakkaisprosessi: Kun ryhmän A valaisimet ovat lämmitys-/jäähdytysjaksossa, ryhmän B kiinnittimet kiinnitetään/koneistetaan odotusajan lyhentämiseksi. Varustettu automaattisella induktiolämmittimellä tarkan lämpötilan säädön ja nopean lämmityksen saavuttamiseksi. Luo kiinnityskirja, tarkkaile mittapoikkeamista jokaisen jakson jälkeen ja suorita laserverhouksen korjauksia tai toleranssin ulkopuolisten kiinnittimien uudelleenhiontaa erän johdonmukaisuuden varmistamiseksi.
Tarvitseeko hot-fit-valaisimen pinta erityistä pinnoitusta?
Kulutusta kestäviä pinnoitteita ei yleensä tarvita, koska kosketusjännitykset jakautuvat tasaisesti ja suhteellista liukumista ei ole (ihanteellinen). Jos työolosuhteet ovat kuitenkin monimutkaiset, voit harkita hakemistaDiamond-like Carbon (DLC)pinnoite, kitkakerroin alentaminen ja korroosionkestävyyden parantaminen. On kuitenkin huomattava, että pinnoitteen paksuus (~1-2μm) vaikuttaa häiriölaskelmaan ja se on vähennettävä toleranssista.
Päätelmät ja toimintasuositukset
Kuumasovitus on tekninen menetelmä ilmailun tarkkuusohutseinäisten osien "muodonmuutos-rebound" -ongelman ratkaisemiseksi. Sen ydinarvo onitsekeskeinenOminaisuuden vaihto±0,01 mmKokonaispituuden toleranssiRa0,4 μmpintakäsittely. Sen menestys perustuu kuitenkin tarkkoihin lämpölaskelmiin ja tiukkaan mittojen hallintaan. Ostajille ja suunnittelijoille on suositeltavaa puuttua DFM-arviointiin projektin alkuvaiheessa seinämän paksuuden, materiaalierän ja toleranssivyöhykkeen selvittämiseksi sekä ensimmäisen koeasennuserän häiriön varmistusprosessin määrittämiseksi.
Jos käsittelet ohutseinäisten sarjojen käsittelyn muodonmuutoksia tai koaksiaalisuuden toleranssin poikkeavia ongelmia, toimita piirustukset (CAD/PDF) ja materiaaliluokat. 72 CNC-laitteen tuotantolinjan kokemuksen perusteella voimme arvioida kuumaliitoskiinnikkeiden, häiriösuunnittelumarginaalien ja erän toimitusaikojen (15-25 päivää) toteutettavuuden puolestasi ja toimittaa täydellisen hyväksymisraportin, joka sisältää kolmen koordinaatin tarkastuksen. Lähetä piirustukset saadaksesi alustavat prosessisuunnitelmat.



