





Anodisoidun kalvon paksuuden ohjauksen suunnittelulogiikka ilmailu- ja avaruusosien käsittelyssä
Ilmailu- ja avaruusteollisuuden tarkkuusrakenneosien valmistuksessa,Ilmailun osien käsittelyLopullinen pintakäsittely määrää usein suoraan komponentin käyttöiän. Anodisointi on alumiinin ja sen seosten korroosionestomenetelmä. Sen kalvon laatu ei liity pelkästään ulkonäön tasaisuuteen, vaan sisältää myös tiukat korroosionkestävyysindikaattorit. Suunnittelijoille ja ostajille täyden linkin parametrien ymmärtäminen esikäsittelystä kalvon paksuuden säätöön on avain erän hylkäämisen välttämiseksi myöhemmissä vaiheissa. Todellisen CNC-työstö- ja pintakäsittelykokemuksen perusteella tämä artikkeli jakaa kalvon paksuuden tasaisuuden hallinnan tekniset yksityiskohdat ja selventää suolasumun kestävyyden testauksen arviointirajoja, mikä auttaa teknistä tiimiä määrittämään tarkat odotukset piirustuksen allekirjoitus- ja hyväksymisprosessissa.
Oksidikalvon paksuuteen vaikuttavat ydinprosessimuuttujat
Anodisoidun kalvon kasvu ei ole yksinkertainen lineaarinen prosessi, vaan seurausta virrantiheyden, elektrolyytin lämpötilan ja jännitteen aaltomuodon vuorovaikutuksesta. Massatuotantoympäristössä minkä tahansa muuttujan vaihtelut voivat johtaa kalvon paksuuden epätasaiseen jakautumiseen, mikä vaikuttaa myöhempään suolasuihkutestin suorituskykyyn.
- Virran tiheys: Yleensä säädellään välillä 1,0–2,0 A/dm². Jos tiheys on liian pieni, kalvo on löysä ja huokoisuus on suuri; jos tiheys on liian korkea, tapahtuu paikallista ylikuumenemista, mikä aiheuttaa kalvon palamista tai kalvon haurastumista. Paksuseinäisten osien ja ohutseinäisten levyjen tasaisuus on saavutettava katodisella suojauksella.
- Elektrolyytin lämpötila: Rikkihappotyyppinen anodisointi suoritetaan yleensä 15–25 °C:ssa. Jokaista 5°C lämpötilan nousua kohden kalvokerroksen kovuus laskee noin 10–15 %, kiteisyys kasvaa ja korroosionkestävyys heikkenee merkittävästi. Kylmän veden kiertojärjestelmä tarvitaan kesällä ja tasainen lämpötila talvella.
- Jännitteen aaltomuodot ja pulssit: Perinteinen vakiojännitetasasuuntaus sopii useimpiin vakioosiin. Jos on tarpeen lisätä kalvokerroksen tiheyttä, AC- tai pulssianodisointiprosessia voidaan käyttää poistamaan kaasun puristuminen kalvokerroksessa negatiivisen puolijakson aikana, mikä tekee kalvokerroksen rakenteesta kompaktimman, mikä lisää suolasuihkun kestävyystunteja.
CNC-tarkkuustyöstön jälkeen kappaleen pinnan karheus Ra-arvo vaikuttaa virran jakautumiseen. Jos koneistuksen jäännösveitsikuvio on liian syvä (Ra>1,6μm), sähkökenttä keskittyy huipulle, mikä voi helposti muodostaa paikallisen kalvon tai ylipalamisen. Siksi on suositeltavaa lisätä esikäsittelyvaiheeseen hieman kiillotus- tai valssausprosessia pinnan Ra säätämiseksi välillä 0,8–1,2 μm, mikä auttaa saavuttamaan tasaisen kalvon paksuuden jakautumisen.
Kalvon paksuuden tunnistusmenetelmät ja tietojen tulkintastandardit
Tarkat kalvon paksuustiedot ovat hyväksymisen perusta. Teollisuus käyttää pääasiassa sähköistä mittausmenetelmää (paksuusmittari) ja viipalointimenetelmää. Jokaisella on soveltuva skenaario, ja ostajan on valittava tarkkuusvaatimusten ja kustannusten perusteella.
| Havaitsemismenetelmä | Lyhyt kuvaus periaatteesta | Tyypillinen tarkkuus/virhe | Sovellettavat skenaariot ja edut ja haitat |
|---|---|---|---|
| Sähköinen mittausmenetelmä (pyörrevirta/beetasäde) | Pinnoitteen paksuuden mittaaminen ei-magneettisilta alustoilta käyttämällä sähkömagneettista induktiota tai beetasäteen vaimennusta | ±0,5–2,0 μm | Nopea, rikkomaton, sopii täydelliseen tehdastarkastukseen. Pienille osille tai monimutkaisille kaareville pinnoille voi kuitenkin olla mittauskuolemia pisteitä, ja tulosten keskiarvojen saamiseksi tarvitaan useita mittauksia. |
| Mikrotomimenetelmä (metallografinen havainto) | Kiinnitä näyte ja mittaa suoraan kalvokerroksen poikkileikkauksen paksuus mikroskoopilla hionnan ja kiillotuksen jälkeen. | ±0,1–0,5 μm | Hajottava testaus suurella tarkkuudella, käytetään riitojen välimiesmenettelyssä tai ensimmäisen artikkelin vahvistamisessa. Kalvon huokoisuus ja korroosion syvyys voidaan havaita samanaikaisesti |
| Painonpudotusmenetelmä (happoliuos) | Upota hapettuneet osat laimeaan happoon ja muunna kalvon tilavuus ja paksuus painon muutoksilla. | ±1,0–3,0 μm | Edullinen ja soveltuu suurten määrien näytteenottotarkastuksiin. Se ei kuitenkaan voi tarjota paikallista kalvon paksuuden jakautumistietoa, ja huokostäyteaineet vaikuttavat siihen helposti. |
Varsinaisessa hyväksymisessä suosittelemme seuraavien yhdistelmää: viipalointimenetelmää ensimmäisen kappaleen prosessiparametrien vahvistamiseen ja sähköisen mittausmenetelmän käyttöä massatuotantoerien tarkastamiseen 5 kappaleen välein ja maksimi-, minimi- ja keskiarvojen kirjaamiseen. Jos piirustukseen merkitty kalvon paksuus on 10±2 μm, satunnaistarkastustietojen tulee täyttää prosessikykyindeksi Cp≥1,33, jotta varmistetaan, että kalvon paksuusjakauma on keskittynyt tavoitealueelle ja vältetään liian ohuen reunakalvon aiheuttama suolasuihkuvaurio.
Kalvon paksuuden ja suolasumun kestävyyden välinen vastaavuus
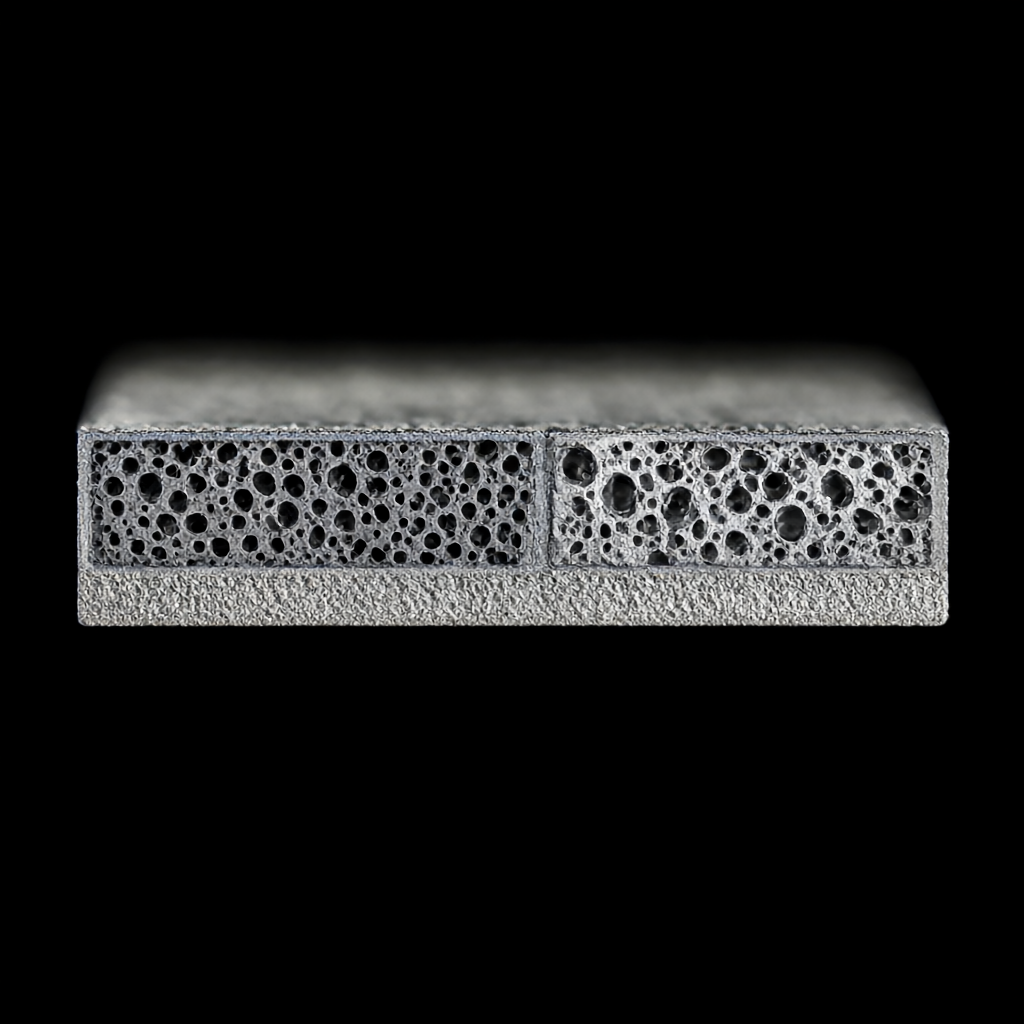
Kalvon paksuus ei ole aina parempi. Liian paksulla kalvokerroksella (kuten >30 μm) on suhteellisen korkea huokoisuus. Jos sitä ei ole suljettu kunnolla, siitä tulee kanava syövyttävien aineiden tunkeutumiselle. Lentoalumiiniosien tavanomainen kovaoksidikalvon paksuus on 25–35 μm ja tavallisen korroosionkestävän oksidikalvon paksuus 8–15 μm. Suolasumun kestävyys riippuu "kalvon paksuus × huokoisuus × tiivistyslaatu" kattavasta arvosta yhden kalvon paksuuden indikaattorin sijaan. Siksi huokosten sulkeutumisnopeus on vahvistettava ennen suolasumutestiä, joka vaatii yleensä huokosten määrän olevan alle 10/cm².
Suolasumun kestävyystestin tekniset tiedot ja vikatilan analyysi
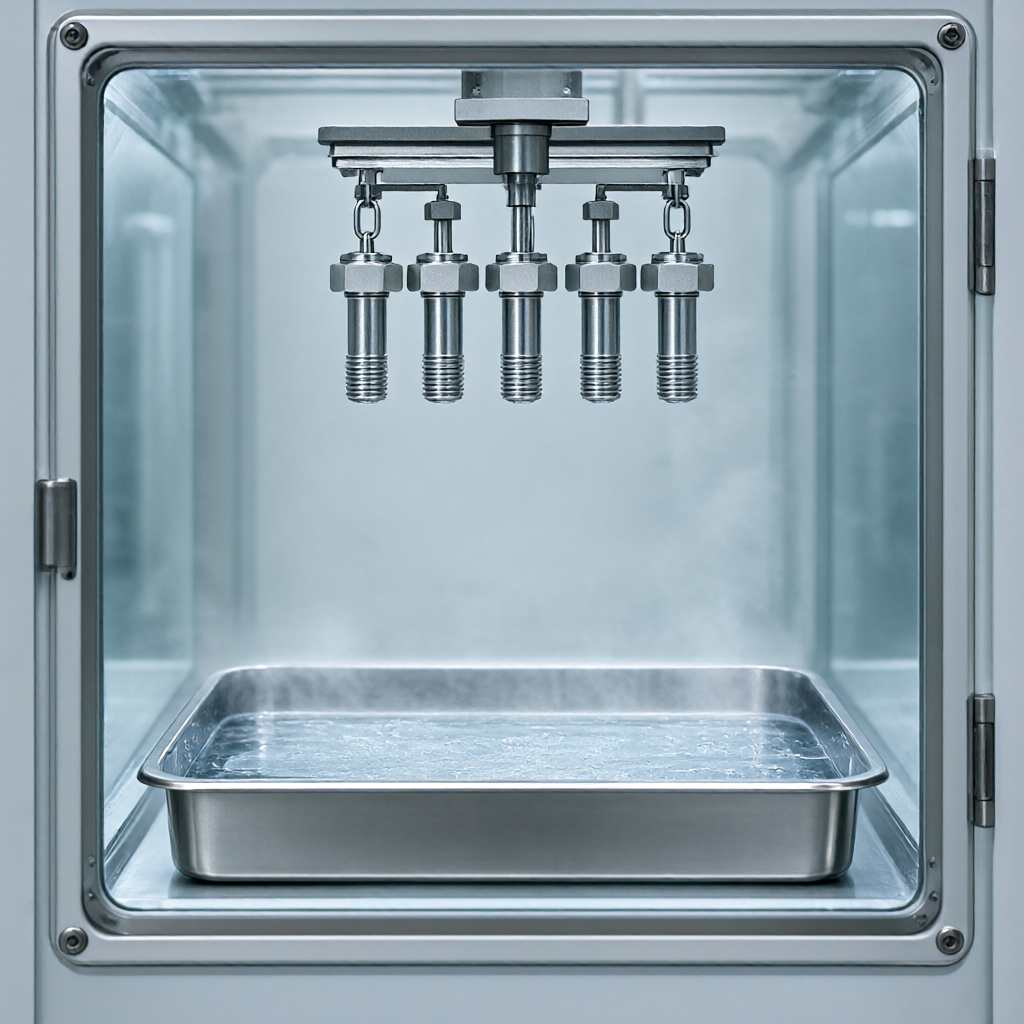
Suolasumutesti (NSS) on standardi kiihdytetty testi, joka simuloi meren ilmakehän korroosiota. Yleisesti käytettyjä standardeja ovat ASTM B117, ISO 9227 ja MIL-STD-810. Ilmailu-avaruusosien testin kesto vaihtelee tyypillisesti 96–500 tunnin välillä sovellusympäristöstä riippuen. Testiarvion ydin ei ole "ei valkoruostetta", vaan "korroosiopisteen halkaisija" ja "diffuusioetäisyys".
Yleiset vikatilat:
- reunavaikutteinen korroosio: Kalvokerros on ohuempi osien reunoissa ja kulmissa, ja suolasuihku kuplii ensisijaisesti terävissä kulmissa ja tunkeutuu sisälle rakoja pitkin.
- Pitting: Kalvossa on mikroskooppisia vikoja tai epätäydellinen tiivistys. Kloridi-ionit tunkeutuvat muodostaen paikallisen katodialueen aiheuttaen valkoisen suolahuurteen (Al(OH)Cl) laskeuman.
- Kalvon kuorinta: Esikäsittelyn rasvanpoisto ei ole puhdasta tai kalvokerroksen sidosvoima ei ole riittävä. Kalvokerros kuplii ja putoaa suolasuihkussa paljastaen matriisin.
Edellä mainittujen epäonnistumisten välttämiseksi suunnittelussa käytetään usein kahta toimenpidettä: toinen on lisätä kalvon esikäsittelyä (kemiallinen konversiopinnoitus) tiiviin passivointikerroksen muodostamiseksi ennen anodisointia suoran kosketuksen estämiseksi substraatin ja kalvokerroksen välillä; toinen on optimoida tiivistysprosessi käyttämällä kuumavesisaumausta (90–100°C) tai höyrysaumausta (>100°C) huokosten täyttämiseksi kalsiumaluminaattihydraatilla ja vähentämällä kalvokerroksen veden imeytymistä. Se on puhallettava kuivaksi välittömästi sulkemisen jälkeen, jotta vesikalvo ei jää kalvokerroksen alle ja muodosta korroosiolähdettä.
Kalvon paksuuden sakeuden hallintastrategia massatuotannossa
Erä-CNC-osien prosessointiskenaarioissa kalvon paksuus on laadukas kipukohta. Rakenteelliset erot alumiinisauvakiteiden eri erien välillä ja erilainen jäännösoksidikato koneistetulla pinnalla johtavat vaihteluihin hapetusvirran tehokkuudessa. ShowyMetal on luonut suljetun silmukan dataseurannan 72 CNC-laitteiston klusterin ja pintakäsittelykonepajan välille: ennen jokaisen osaerän varastointia koneistetun pinnan tila (Ra-arvo, veitsen jälkien esiintyminen tai puuttuminen) tallennetaan, virrantiheyden referenssiarvoa säädetään eräkohtaisesti pintakäsittelyn aikana ja paksuusmittareita käytetään kalvonpaksuuden, keskimmäisen viimeisen vaiheen poikkeaman seurantaan.
- erän eristäminen: Erimerkkisten alumiinimateriaalien (kuten 6061-T6 ja 7075-T6) hapettaminen samassa säiliössä on ehdottomasti kielletty. Erilaisista hilarakenteista johtuen kalvon muodostumisnopeus vaihtelee suuresti.
- Kylpyhuoneen huolto: Tarkista säännöllisesti rikkihapon pitoisuus ja vapaa happamuus, lisää deionisoitua vettä joka 200 dm² tuotetusta pinta-alasta ja säädä epäpuhtausionien (erityisesti kuparin ja raudan) pitoisuus alle 50 ppm.
- Riippuva muotoilu: Käytä titaaniseoksesta valmistettuja ripustimia, joilla on hyvä johtavuus, ja kosketuskohdat on päällystetty korkeita lämpötiloja kestävällä eristävällä liimalla, jotta ripustuspisteet eivät muutu paikallisiksi heikkovirta-alueiksi.
Yllä olevan ohjauksen avulla saman erän kalvon paksuuden standardipoikkeamaa voidaan säätää ±1,5 μm:n sisällä, mikä varmistaa suolasumuttumiskestävyystestin tulosten vakauden. Projekteissa, joilla on korkeat sakeusvaatimukset, on suositeltavaa selventää "kalvon paksuusjakauman tasaisuusvaatimukset" piirustuksissa, kuten "kalvonpaksuuden ero minkä tahansa kahden pisteen välillä samassa osassa ei saa ylittää 5 μm", jotta voidaan helpottaa kohdennettua optimointia tuotannon lopussa.
FAQ-analyysi
Miksi ilmailun osat on joskus kiillotettava kemiallisesti ja sitten anodisoitava käsittelyn jälkeen?
Jos osan ulkonäkö vaatii kiiltävää pintaa (kuten Ra



