Leikkausratojen optimointi erikoismuotoisten reikien ja syvien ontelourien CNC-työstöön ilmailu-avaruusosissa
Leikkausradan optimointistrategia erikoismuotoisille rei'ille ja syville ontelourille ilmailu- ja avaruusosien CNC-työstyksessä
Kun otetaan huomioon ilmailu- ja avaruusalan tarkkuus-CNC-osien tiukat vaatimukset, erikoismuotoisten reikien ja syvien onteloiden urien leikkauspolkujen optimointi on keskeinen linkki työstötehokkuuden, työkalun käyttöiän ja geometrisen tarkkuuden tasapainottamiseen. Tehokas polkusuunnittelu voi merkittävästi vähentää pinnan karheutta ja parantaa syvien ontelorakenteiden mittapysyvyyttä. Osien, joiden toleranssi on ±0,01 mm ja pinnan viimeistely Ra0,4 μm, tieteellinen työkaluradan suunnittelu määrittää suoraan lopputuotteen hyväksymisasteen.
Monimutkaiset geometriset rakenteet haastavat perinteisen koneistuksen
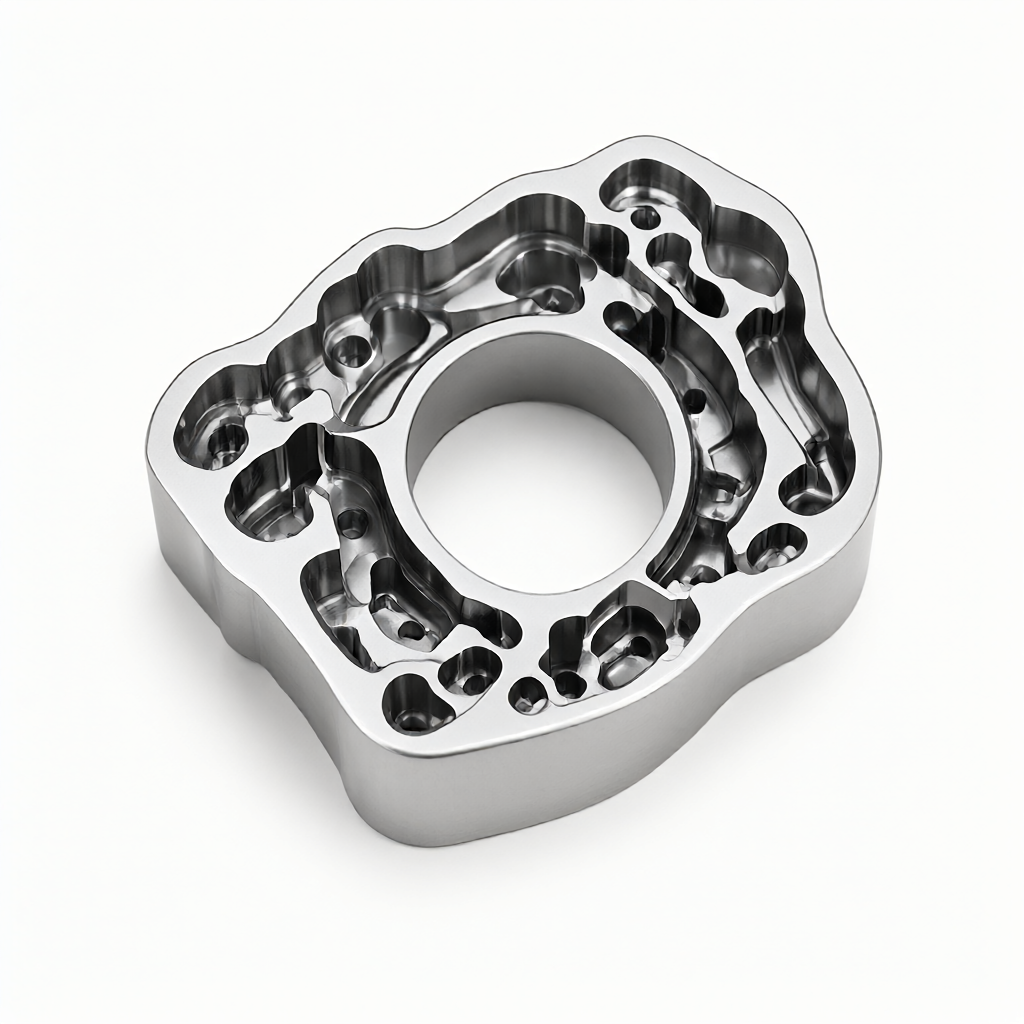
Avaruuskäyttöön tarkoitettuihin erikoismuotoisiin reikiin liittyy usein epäsymmetrisiä ääriviivoja, kapeita kulmia ja erittäin syviä umpireikärakenteita. Kun perinteisiä ala- tai ylösjyrsintästrategioita käytetään tällaisten rakenteiden käsittelyyn, työkaluun kohdistuva epätasainen sivuvoima saa usein työkalun taipumaan, mikä vaikuttaa reiän seinämän pystysuoraan. Samanaikaisesti ympäristössä, jossa lastunpoisto on rajoitettu, syvät ontelourat voivat helposti aiheuttaa työkalun lämpökulumista tai lohkeilua, jos polun syöttönopeutta ei säädetä vaiheittain. Arvioidessaan toimittajia ostajien on keskityttävä siihen, onko heillä moniakselinen kytkentäsimulaatiokyky tällaisiin vaikeuksiin, sen sijaan että luottaisivat pelkästään yleisiin parametritaulukoihin.
Moniakselisen vivuston ja työkalunpitimen jäykkyyden vaikutukset leikkaustehoon
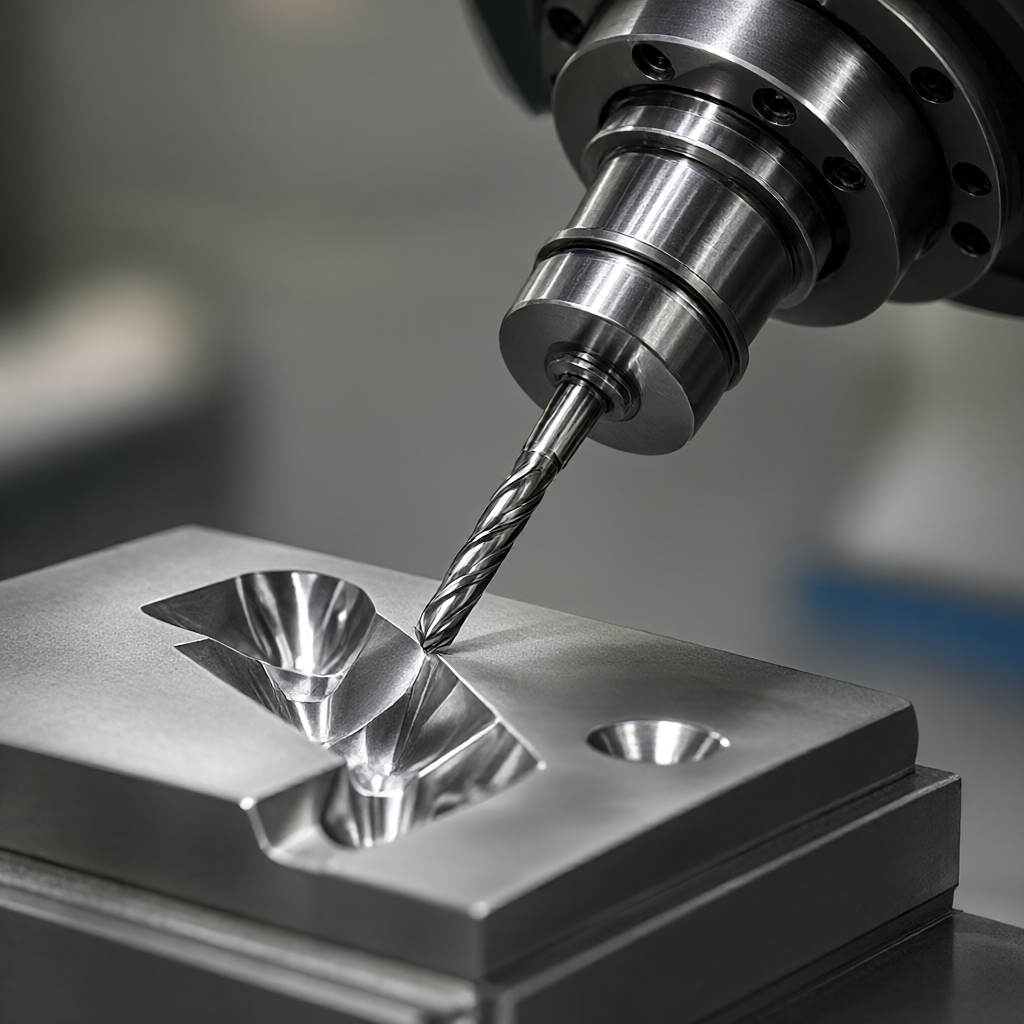
4- tai 5-akselisten työstökeskusten käyttö on tehokkaan optimoinnin edellytys. Moniakselisen vivuston ansiosta työkalu säilyttää aina paremman leikkauskulman ja vähentää ylitystä, mikä parantaa huomattavasti jäykkyyttä syväontelotyöstössä. Esimerkiksi kun työstetään syvää onkaloa, jossa on kalteva pinta, 5-akselinen työstökone kallistaa karaa minimoidakseen työkalun akselin ja koneistetun pinnan normaalin linjan välisen kulman, mikä vähentää tehokkaasti tärinää.Viisiakselinen vivusto parantaa syvien onteloiden urien jäykkyyttä
Keskeiset parametrit työkalumateriaalin ja pinnoitteen valinnassa
Materiaali kovametalli: Soveltuu nopeaan tarkkuusjyrsintään, vahva kulutuskestävyys, sopii alumiini- ja alumiiniseososille.
Kobolttia sisältävä pikateräs: Hyvä sitkeys, iskunkestävyys, soveltuu monimutkaisten muotoisten, muotoiltujen reikien karkeaan työstöön.
pinnoitustekniikka: TiAlN-pinnoite voi parantaa korkeiden lämpötilojen kestävyyttä ja soveltuu vaikeasti työstettäville materiaaleille, kuten ruostumattomalle teräkselle; DLC-pinnoite vähentää kitkakerrointa ja auttaa parantamaan pinnan viimeistelyä.
Porrastettu syöttö- ja lämmönpoiston hallinta syvään taskun leikkausreittejä varten
Syvien onkalourien (sivusuhde suurempi kuin 10) käsittelyssä yksikertainen täyssyvä leikkaus aiheuttaa lämmön kertymistä. Optimoitu strategia on jakaa kokonaissyvyys useisiin vaiheisiin ja suorittaa riittävä jäähdytys jokaisen kerroksen leikkaamisen jälkeen.
Spiraaliveitsi: Verrattuna Z-akselin suoraan tunkeutumiseen spiraalireitillä voidaan välttää jännityksen keskittyminen alkupisteessä ja suojata työkalun hieman tylppä kulma.
mukautuva marginaali: Säädä dynaamisesti seuraavan prosessin leikkaussyvyys käsitellyn alueen mukaan varmistaaksesi tasaisen leikkausmäärän ja välttääksesi paikallisen ylikuormituksen.
Lastuajon muotoilu ja leikkausnesteen suihkutuskulma
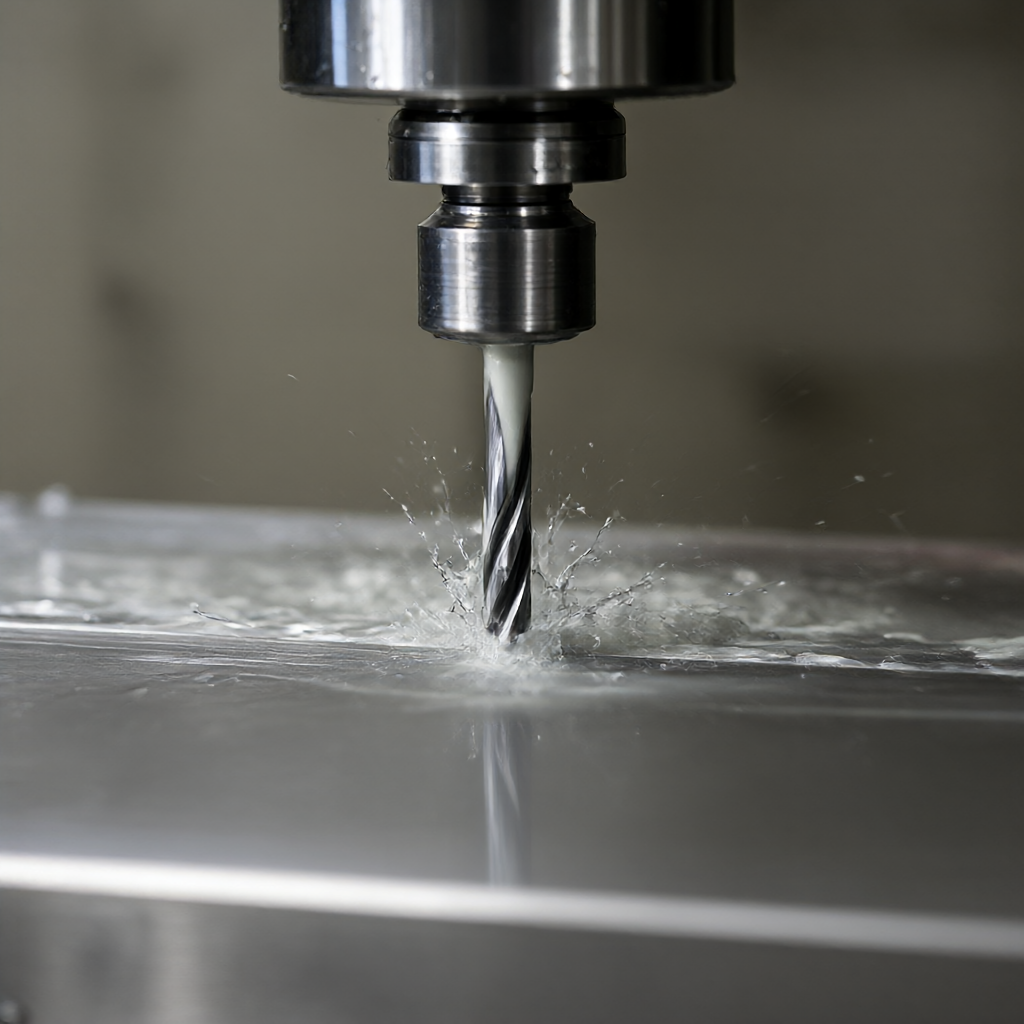
Kohtuullinen lastunpoistotilan suunnittelu voi estää lastujen takertumisen työkaluun. CNC-ohjelmia kirjoitettaessa tulee varata riittävästi tilaa sivuttaisvedolle. Samaan aikaan suuntaleikkausnestesuuttimella jäähdytysnestettä ruiskutetaan suoraan leikkuureunan ja työkappaleen väliseen kosketuskohtaan, mikä poistaa lastut ja vähentää lämpötilan nousua, mikä on ratkaisevan tärkeää Ra0,4 μm:n viimeistelyn säilyttämiseksi.Suuntasuihke optimoi lastunpoiston ja jäähdytyksen
Pinnan eheyden valvonta erikoismuotoisten reikien profiilien viimeistelyyn
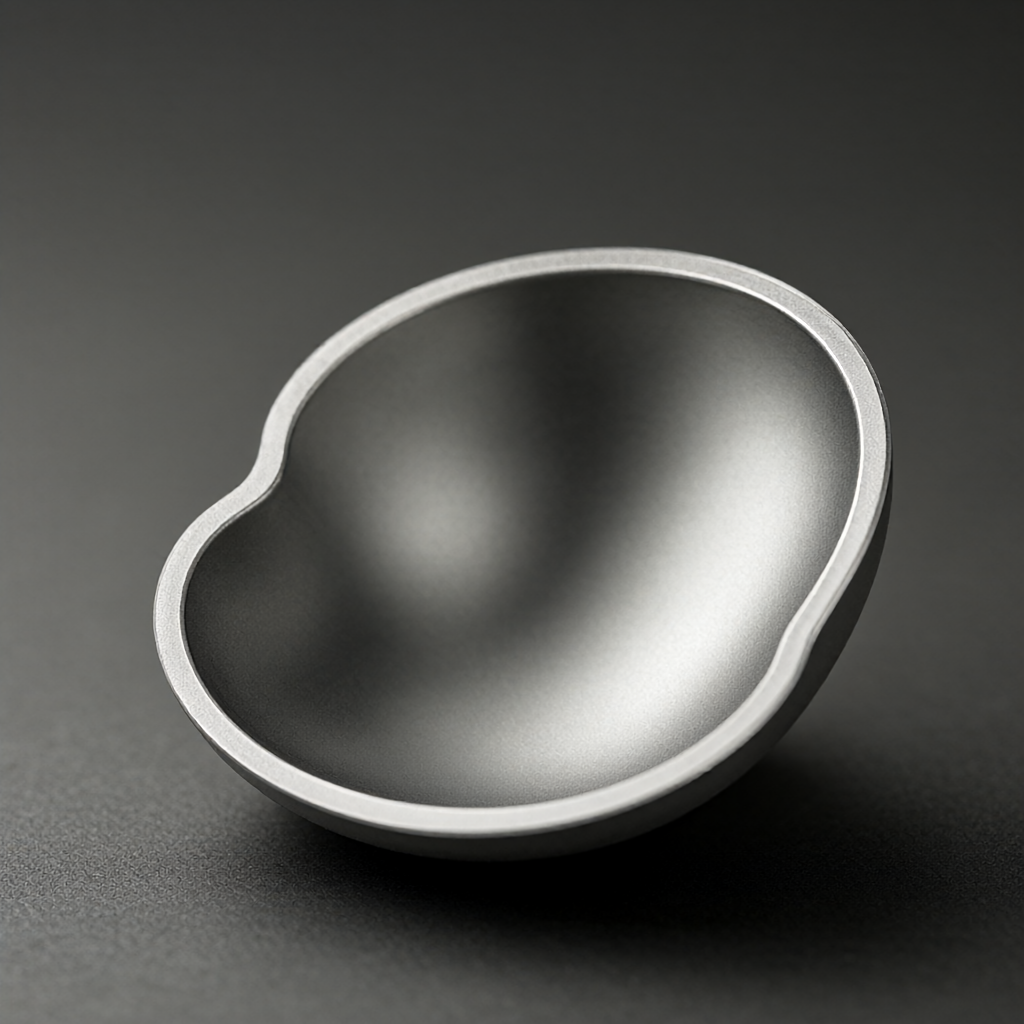
Erikoismuotoisten reikien viimeistelyvaiheessa keskitytään pinnan eheyteen, mukaan lukien jäännösjännitys, mikrohalkeamat ja sileys. Mikroleikkausstrategian käyttäminen pienellä leikkaussyvyydellä (kuten 0,1-0,2 mm) ja suurella pyörimisnopeudella (yli S12000) voi tehokkaasti estää plastisen muodonmuutoksen aiheuttaman toissijaisen kovettumisen.Mikroleikkaus saavuttaa Ra0,4 μm:n viimeistelyn
Työkalun kääntörata ja ylileikkauksen tarkistus
Käytä CAM-ohjelmiston 5-akselista jälkikäsittelytoimintoa työkalun kääntöratojen luomiseen. Kun käsittelet R-kulman siirtymävyöhykettä, muista suorittaa työkaluradan simulointi, jotta voit poistaa polut, jotka voivat aiheuttaa ylileikkausta tai häiriöitä. Erikoismuotoisissa reikissä, joissa on alle leikatut urat, on käytettävä erityistä kuulaleikkuria tai juuripuhdistusainetta sen varmistamiseksi, että uran pohjassa ei ole jäännösmateriaalia, joka täyttää kokoonpanon häiriövaatimukset.
Koneistusratkaisujen vertailu: jyrsinnän ja EDM:n välinen kompromissi
Tietyille rakenteellisille ilmailun osille sopivan käsittelyratkaisun valinta vaikuttaa suoraan kustannuksiin ja toimitusaikaan. Seuraavassa taulukossa verrataan CNC-jyrsinnän ja hitaan langanleikkauksen/EDM:n suorituskykyä erikoismuotoisten reikien ja syvien ontelourien käsittelyssä:
Arvioinnin mitat
5-akselinen CNC-jyrsintä
Hitaasti kulkeva lanka/sähkökipinä
Soveltuvat materiaalit
Alumiini, titaaniseos, nikkelipohjainen korkean lämpötilan seos
Johtavat materiaalit (mukaan lukien kovametalli, karkaistu teräs)
pinnan laatu
Ra0,4 μm, ei lämmön vaikutusaluetta
Mikroskooppisella pinnalla voi olla uudelleenvalettu kerros, joka vaatii jälkikäsittelyä.
Monimutkaiset kaviteettiominaisuudet
Rajoitettu työkalujen saavutettavuus ja jäykkyys
Voi käsitellä mitä tahansa johtavaa erikoismuotoista sisäonteloa ilman sirunpoistorajoituksia
Käsittelyn tehokkuus
Keskikokoinen tai suuri nopeus, sopii erille
Alempi, sopii erittäin koville pienille osille tai prototyypeille
Varsinaisessa tuotannossa titaaniseoksia sisältäville monimutkaisille osille käytetään yleensä pääratkaisuna 5-akselista jyrsintää. Äärimmäisen syvissä kapeissa saumoissa, joihin on vaikea päästä käsiksi jyrsintätyökaluilla, käytetään EDM-porausta alileikkauksen välineenä. Tämä hybridiprosessistrategia maksimoi käsittelyn vapauden ja takaa samalla tarkkuuden.
Laadun hyväksymisstandardit ja testausmenetelmät
Ilmailun osien luotettavan toimituksen varmistamiseksi on luotava koko prosessin tarkastusjärjestelmä ensimmäisestä tuotteesta lähetykseen asti.
Mittojen tarkkuus: Käytä kolmiulotteista koordinaattimittauskonetta (CMM) tärkeimpien erikoismuotoisten reikien ja syvien ontelourien mittojen täysimittaiseen tarkastukseen varmistaaksesi, että toleranssi on ±0,01 mm:n sisällä.
pinnan karheus: Käytä karheusmittaria valmiin pinnan tunnistamiseen varmistaaksesi, täyttääkö se Ra0,4 μm:n vaatimuksen.
Ulkonäön tarkastus: Varmista silmämääräisen tarkastuksen ja suurennuslasin avulla, ettei siinä ole naarmuja, purseita tai lämpövärjäytymiä korkeakiiltoisen pinnan johdonmukaisuuden varmistamiseksi.
Johtopäätös ja yhteistyöehdotukset
Erinomainen CNC-työstö ei ole vain laitteiden pinoamista, vaan myös leikkauspolkujen, työkalunhallinnan ja prosessiparametrien syvällistä integrointia. Vastauksena erikoismuotoisten reikien ja syvien ontelourien haasteisiin ainoa tapa parantaa laatua on ottaa käyttöön porrastettu syöttö, moniakselinen kytkentä ja hieno lastunpoistostrategia. Jos sinulla on ilmailu- ja avaruuskomponenttiprojekti, joka sisältää monimutkaisia sisäonteloita ja monimuotoisia erikoismuotoisia reikiä, on suositeltavaa toimittaa piirustukset, jotta voimme keskustella kanssamme tietystä työkalun ratasuunnitelmasta ja materiaalin valinnasta. Ammattimainen tekninen telakointi voi auttaa sinua välttämään mahdollisia käsittelyriskejä ja varmistamaan vakaan tarkkuuden ja ulkonäön yhdenmukaisuuden erätoimituksen aikana. Tervetuloa lähettämään piirustuksia saadaksesi yksityiskohtaisen prosessiarvioinnin ja tarjouksen.
Lähetä STEP / DWG / PDF -piirustuksesi, niin insinöörimme palauttavat 2 tunnin kuluessa yksityiskohtaisen tarjouksen, joka sisältää ilmaisen DFM-analyysin ja prosessisuosituksen, ilman sitoumuksia.
Lähetä STEP / DWG / PDF -piirustus ja saat 2 tunnin kuluessa yksityiskohtaisen tarjouksen ilmaisella DFM-analyysillä ja prosessisuosituksella. Ei minimitilausta — yhdestä kappaleesta alkaen.