





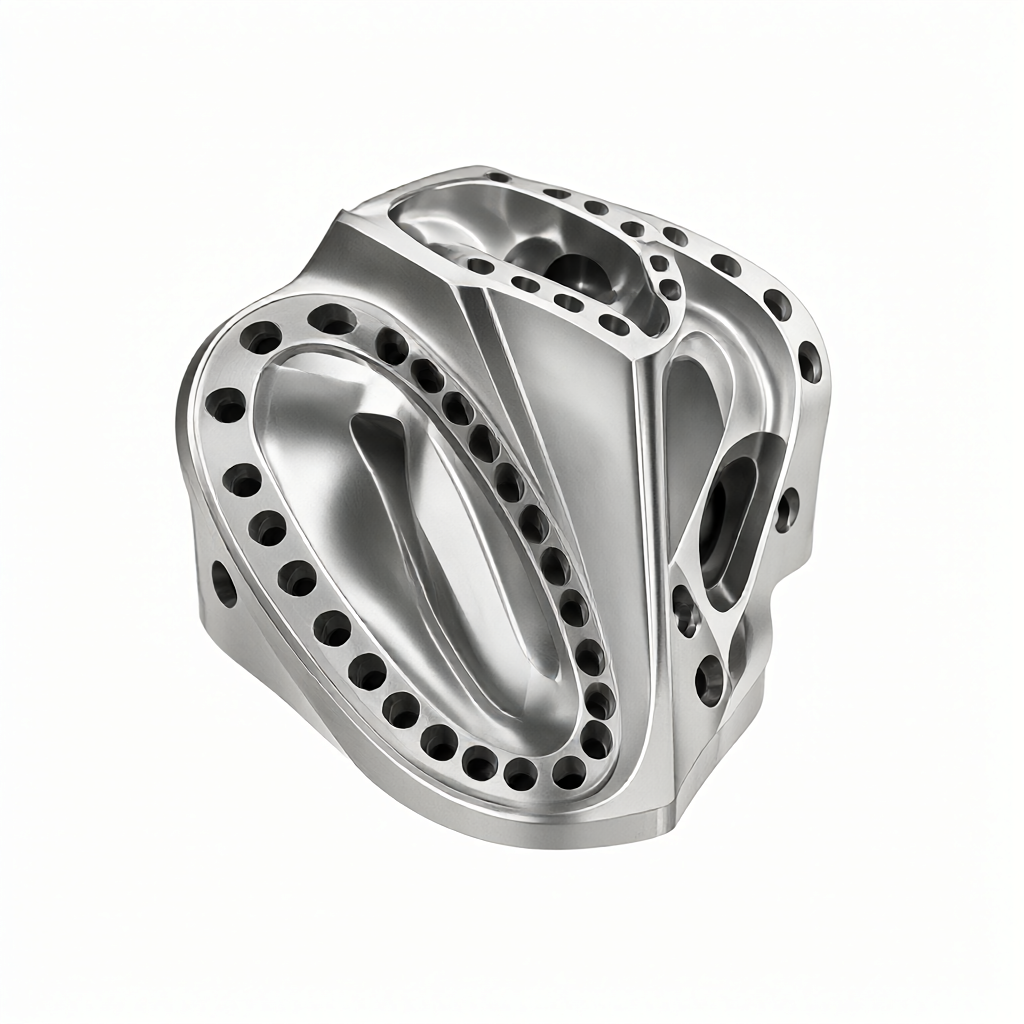
Viisiakselinen liitos- ja kiinnitysstrategia monimutkaisten ilmailu- ja avaruusalan rakenneosien CNC-työstöön on ydinteknologia, joka ratkaisee ohutseinäisten, erikoismuotoisten ja syväonteloisten osien tehokkaan ja tarkan valmistuksen. Vaikeasti työstettävien materiaalien, kuten titaaniseosten ja korkean lämpötilan metalliseosten, kohdalla perinteinen kolmiakselinen koneistus kohtaa usein toleranssin ulkopuolisia mitta-ongelmia, jotka johtuvat työkalun häiriöistä, työkalun jäännösjäljet, puristuksen muodonmuutos ja jännityksen vapautuminen. Viiden akselin samanaikainen koneistus voi ylläpitää parhaan leikkauskulman työkalun ja työkappaleen välillä työkalun koordinoidulla liikkeellä viiden vapausasteen verran, mikä optimoi merkittävästi leikkausolosuhteet, parantaa pinnan viimeistelyä ja lyhentää työkalun vaihtoaikaa. Tämä artikkeli tarjoaa perusteellisen analyysin siitä, kuinka saavuttaa korkea yhtenäisyys ja luotettavuus massatuotannossa prosessipolun suunnittelun, kiinnityskiinnikkeiden suunnittelun, virheen kompensoinnin ja hyväksymiskriteerien perusteella, ja auttaa insinöörejä ja ostajia arvioimaan toimittajien teknistä vahvuutta.
Viisiakselinen liitostyöstöperiaate ja ilmailu-avaruusalan rakenneosien tekniset edut
Ilmailun rakenneosissa, kuten rungon rungoissa, laskutelineiden kannakkeissa ja moottorien lisävarustekoteloissa, on yleensä monimutkaisia vapaamuotoisia pintoja ja tiheitä reikäjärjestelmiä. Näitä ominaisuuksia käsiteltäessä kolmiakselinen koneistus vaatii usein useita käännöksiä ja kiinnityksiä. Kumulatiivinen paikannusvirhe on yleensä suuri, mikä vaikeuttaa tiukkojen geometristen toleranssivaatimusten täyttämistä piirustuksissa.
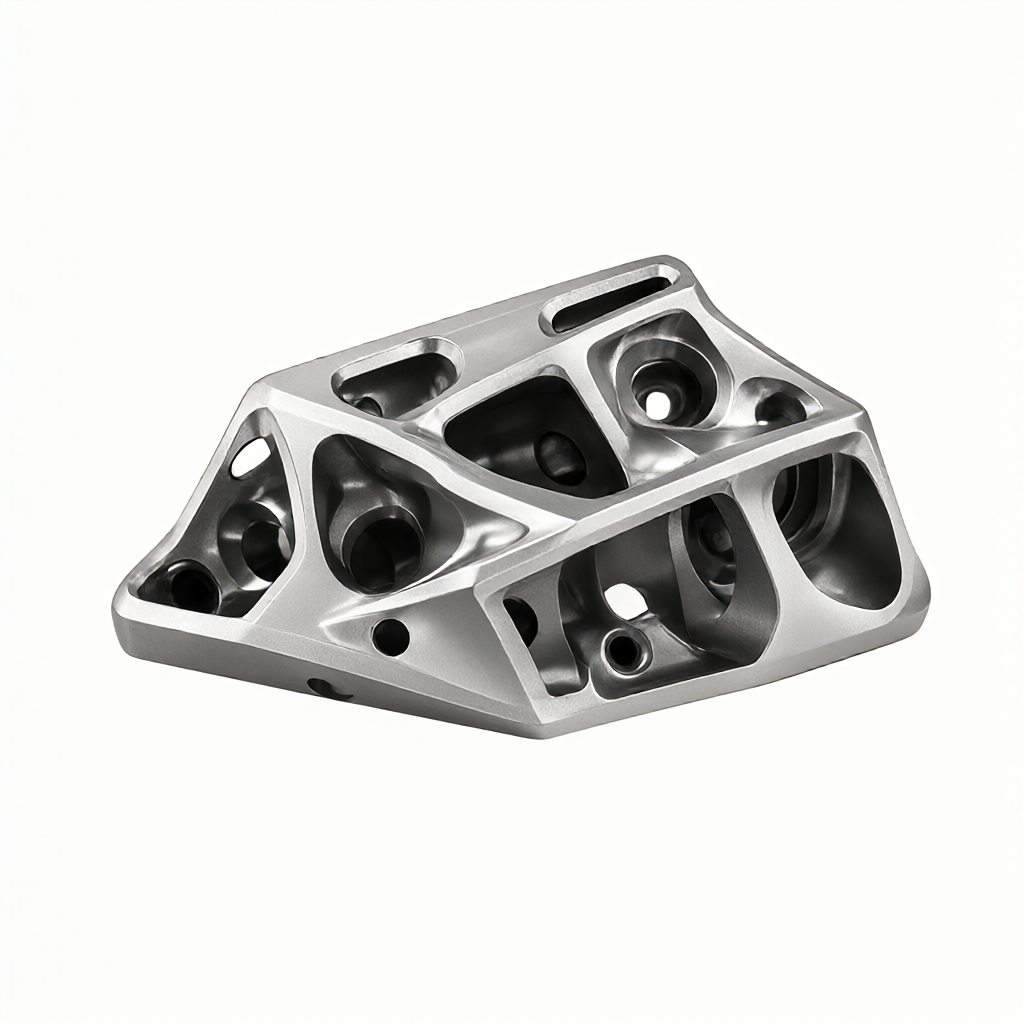
Viisiakselinen koneistusjärjestelmä sisältää kolme lineaarista akselia (X, Y, Z) ja kaksi pyörivää akselia (yleensä merkitty A/C- tai B/C-akselit). Sen ydinetu on siinä"Jatkuva leikkaus"kyky. Työkalun akseli voi aina osoittaa työkappaleen pinnan normaaliin suuntaan tai säilyttää kiinteän kulman estääkseen terän tai työkalun kahvan osumisen työkappaleen käsittelemättömään pintaan. Tällä liikekuviolla on seuraavat tekniset edut:
- Paranna pinnan laatua:Säilyttämällä vakiona leikkauskulman leikkauspaksuus on tasainen ja leikkaussyvyyden muutoksista aiheutuvat tärinäjäljet vähenevät. Pinnan karheuden Ra-arvoa voidaan yleensä säätää 0,8 μm:n sisällä ja se voi saavuttaa Ra0,4 μm viimeistelykäsittelyllä.
- Optimoi työkalun käyttöikä:Työkalun kahvan häiriöiden välttäminen mahdollistaa työkalun pidennyksen lyhyemmän ja paremman jäykkyyden. Samalla työkalun kuluminen on tasaisempaa ja käyttöikä pidennetään 30–50 %.
- Vähennä kiinnityskertojen määrää:Monipuolinen käsittely saadaan päätökseen yhdellä kiinnityksellä, mikä eliminoi useiden paikoitusten aiheuttamat kertyneet virheet, mikä on erityisen kriittistä kiinteässä rakenneosissa.
Vaikeasti työstettäville materiaaleille, kuten Inconel 718 tai Ti-6Al-4V, viisiakselinen vivusto tuo riittävän jäähdytyksen ja sujuvan lastunpoiston, mikä vähentää entisestään työkarkaisuriskiä ja varmistaa mittavakauden.
Tärkeimmät kiinnitysstrategiat: jäykkyys, asemointi ja jännityksenpoiston hallinta
Viisiakselinen kytkentä ratkaisee ongelman "voidaanko sitä käsitellä", kun taas kiinnitysstrategia määrittää, " voidaanko prosessoinnin tarkkuus säilyttää". Useimmat ilmailun osien materiaalit ovat jännitystä lievittävässä hehkutustilassa. Jos kiinnitys on virheellinen käsittelyn aikana, jäännösjännityksen vapautuminen aiheuttaa osien muodonmuutoksia puristamisen jälkeen. Tämä on ensisijainen syy erän romuttamiseen.
On noudatettava tehokasta kiinnitysstrategiaa"Kello kuuden paikannus"periaatteita ja tehdä säätöjä materiaalin ominaisuuksien perusteella:
- Tyhjiöadsorption ja mekaanisen puristuksen yhdistelmä:Ohutseinämäisille osille yksinkertainen mekaaninen puristus voi helposti aiheuttaa pinnan painaumia. On suositeltavaa käyttää tyhjiöadsorptiolevyä perustukena pohjajännityksen poistamiseksi ja käyttää vain pientä määrää mekaanisia puristuslohkoja leikkausvoimaan nähden kohtisuorassa suunnassa. Puristusvoima on laskettava FEM-simulaatiolla ja sitä ohjataan yleensä välillä 0,5-1,5 MPa.
- Pehmeiden puristimien käyttö:Osien, jotka vaativat korkean viimeistelyn ja jotka eivät salli puristusjälkiä, pehmeä puristusvara voidaan jyrsittää ennen ensimmäisen kappaleen koeleikkausta. Viimeistelyvaiheessa käytetään jyrsittyjä pehmeitä puristimia kovien puristuslevyjen sijasta, jotta varmistetaan paikoitustarkkuus ja vältetään koneistetun pinnan vaurioituminen.
- Lämmön vaikutusalueen hallinta:Työkalun kitka ja materiaalin muodonmuutos koneistuksen aikana synnyttää lämpöä. Suurille laatikon osille on suositeltavaa käyttää jäähdytysnestettä suoraan leikkauspisteen suihkuttamiseen ja karan tehon rajoittaminen alle 80 prosenttiin nimellisarvosta, jotta lämpö muodonmuutos vaikuttaa mittatarkkuuteen.
Kiinnitintä valittaessa on otettava huomioon myös viisiakselisen koneen pyörimisakselien alue. Jotta vältytään häiriöiltä työkalun ja kiinnittimen välillä äärimmäisissä kulmissa, täydellinen kiinnittimen törmäyksen havaitsemissimulaatio on suoritettava CAM-ohjelmistossa.
CAM-polun suunnittelu: työkaluradan optimointi ja simulaation todentaminen
Se, saadaanko viisiakselisen linkityksen edut käyttöön, riippuu suurelta osin CAM-ohjelmiston strategian valinnasta ja parametrien asetuksista. Ilmailu-avaruusalan rakenneosien yleisiä reititysstrategioita verrataan seuraavasti:
| Käytännön nimi | Sovellettavat ominaisuudet | Edut ja haitat analyysi |
|---|---|---|
| Vallankumouksen pintakäsittely (Swarf) | Vapaamuotoiset pinnat, monimutkaiset muodot | erinomainen:puute: |
| Monitahoinen viimeistely | erinomainen:Korkea tehokkuus ja yksinkertainen aikataulutus;puute: | |
| Pora/poraus | Syvä reikä, kalteva reikä, paikkareikä | erinomainen:Viisiakselinen automaattinen paikannus, pystysuora syöttö, vältä poranterän siirtymistä, hyvä reiän seinän viimeistely;puute:Puristimen aukkotilalle on vaatimuksia. |
| Kulman puhdistuskäsittely | Sisäinen suora kulma, syvä ura | erinomainen:puute:Käytä halkaisijaltaan pientä veistä, jonka jäykkyys on heikko ja joka on helppo rikkoa. Rehua on valvottava huolellisesti. |
Ennen käsittelyä on suoritettava"Offline-simulaatiovahvistus". Työkalun ja työkappaleen törmäyksen lisäksi on tarkastettava myös työkalun, työkalun pidikkeen, kiinnikkeen ja itse työstökoneen välinen fyysinen häiriö (mukaan lukien kara, luisti ja pyörimisakseli). Avainerille on suositeltavaa luoda aikaratatiedosto syöttökäyrällä ja suorittaa koneen kuivakäyntivarmistus varmistaaksesi, että G-koodilogiikka on oikea.
Testausmenetelmät ja toleranssien hyväksymisstandardit
Hyväksyminen käsittelyn päätyttyä on avainasemassa prosessin tehokkuuden varmistamisessa. Suuren ±0,01 mm:n tarkkuusvaatimuksen vuoksi tavanomaiset jarrusatulat eivät enää pysty vastaamaan kysyntään, ja niiden on käytettävä seuraavia tunnistusmenetelmiä:
- Koordinaattimittauskone (CMM):Käytetään täysikokoiseen tarkastukseen, jossa keskitytään tasaisuuteen, reiän koaksiaalisuuteen ja geometrisiin toleransseihin. Viisiakseliselle työstöpinnalle on suunniteltava tiheä mittapään polku, joka sisältää rajapisteitä ja sisäisiä pisteitä pinnan muodonmuutoksen sieppaamiseksi.
- Laserskanneri:Soveltuu suurten ohutseinäisten osien yleiseen ääriviivojen vertailuun. Pinnoittamalla pistepilvitiedot piirustusmalliin, luodaan kromatogrammi paikallisten muodonmuutoskohteiden tunnistamiseksi nopeasti.
- Pinnan karheusmittari:Mittaa suoraan kriittisten liitospintojen Ra-arvo. Ilmailun osien pneumaattinen tiivistyspinta vaatii yleensä Ra≤0,8μm. Viisiakselisella kiillotusveitsellä sen pitäisi pystyä täyttämään standardi vakaasti.
Massatuotantovaiheessa on suositeltavaa toteuttaa"Ensimmäisen artikkelin täydellinen tarkastus + prosessin näytteenottotarkastus"strategia. Laatuinsinöörin on tarkastettava ensimmäinen kappale yksittäin GD&T-piirustusten mukaisesti, ja tarkastusraportti säilytetään; massatuotannon aikana täydellinen CMM-tarkastus suoritetaan tietyn määrän (kuten 50 kappaleen) välein, ja loput tarkastetaan satunnaisesti tärkeimpien mittojen suhteen AQL-standardien mukaisesti tehokkuus- ja laaturiskien tasapainottamiseksi.
DFM:n suositukset ja toimittajan tekniset arviointipisteet
Ostajille on erittäin tärkeää kommunikoida toimittajien kanssa DFM:n (Design for Manufacturability) avulla ennen käsittelyn uskomista. Arvioidaksesi, pystyykö CNC-käsittelytehtaalla valmistamaan monimutkaisia ilmailun osia, sinun tulee kiinnittää huomiota seuraaviin teknisiin indikaattoreihin:
- Laitteen kokoonpano:Halutaanko viisiakselinen nostokoneistuskeskus pelkän neliakselisen sivujyrsintäkeskuksen sijaan. Todellinen viisiakselinen kytkentä vaatii kaksi pyörivää akselia liikkumaan samanaikaisesti monimutkaisen pinnan tasoituksen saavuttamiseksi. ShowyMetalilla on 72 CNC-laitetta, jotka kattavat 3/4/5-akseliset työstökeskukset sekä sorvaus- ja jyrsintäkoneet, ja sillä on laitteistopohja tällaisille monimutkaisille osille.
- Jälkikäsittelyohjelma:Eri työstökonemerkeillä (DMG, Okuma, Haas jne.) on erilaisia G-koodimuotoja. Ohjelmoinnin tehokkuuden ja turvallisuuden määrää suoraan se, onko toimittajalla täydellinen jälkikäsittely tiettyä konemallia varten.
- Materiaalikokemus:Vaikeasti työstettävien materiaalien leikkausparametrit (nopeus, syöttö, leikkaussyvyys) vaativat suuren tiedon keräämisen. Aikuiset toimittajat voivat tarjota erityisiä leikkauskäsikirjoja TC4:lle ja Inconel 718:lle ja todistaa niiden erän yhtenäisyyden.
Lisäksi toimittajan ulkonäön prosessointikyvyt ovat myös tärkeitä erottamisindikaattoreita. Tarkkuus-CNC-osat vaativat usein pintakäsittelyjä, kuten anodisoinnin ja hiekkapuhalluksen. Jos pinnalla on puristusjälkiä tai naarmuja, myöhemmät pinnoitus- tai hapetusprosessit lisäävät vikoja. Siksi sen kyvyn tutkiminen suojella ulkonäköä käsittelyn aikana on avain lopputuotteen saannon varmistamiseksi.
Mitä minun pitäisi tehdä, jos ilmailun ohutseinäisten osien viisiakselinen koneistus on helppo muotoista?
Se ratkaistaan pääasiassa optimoimalla kiinnitysmenetelmä (kuten tyhjiöadsorptio paikallisen jännityksen vähentämiseksi) ja varaamalla prosessimarginaali. On suositeltavaa suorittaa jännityksenpoistokarkaisu ennen viimeistelyä ja käyttää "symmetristä leikkaussyvyys" -strategiaa CAM:ssa yksipuolisen leikkausvoiman vähentämiseksi.
Sopiiko viisiakselinen koneistus pienille erille monimutkaisia rakenneosia?
Erittäin soveltuva. Vaikka viisiakselisen ohjelmoinnin kustannukset ovat suhteellisen korkeat, monimutkaisten osien tapauksessa se voi lyhentää merkittävästi kiinnitysaikoja ja manuaalisten toimenpiteiden käsittelyaikaa, ja se voi itse asiassa heijastaa suurempia tehokkuusetuja pienissä eräskenaarioissa.
Kuinka varmistaa, ovatko toimittajan viisiakseliset koneistusominaisuudet aitoja?
Toimittajilta vaaditaan simulaatiovideoita, jotka sisältävät työkalun liikeradat (kuten Vericut-videot), tai todellisten esineiden karkea työstö/viimeistely pyörivien akselien liikkeillä ja tarkastettava ovatko työkalun liitoksen jäljet liitoskohdissa ilmeisiä. Tämä on intuitiivinen perusta viiden akselin kytkennän arvioimiseen.
Minkä tason voi saavuttaa viisiakselisen koneistuksen pinnan karheus?
Hyvässä työkalukunnossa ja oikeilla parametreilla viimeistelyn Ra-arvo voi yleensä olla vakaa välillä 0,4 μm - 0,8 μm. Jos tarvitaan parempaa laatua, voidaan lisätä viimeistelyprosessi. Tällä hetkellä työkalun akselin kulman merkittävää muuttamista on vältettävä työkalun jälkien estämiseksi.
Kuinka hallita viiden akselin koneistuksen johdonmukaisuutta massatuotannossa?
Ydin on valaisimien standardoinnissa ja automatisoinnissa. Käytä itsekeskittyviä kiinnikkeitä tai ilmalla laajenevia akseleita ja ota käyttöön tiukka työkalun käyttöiän hallinta (pakotettu työkalun vaihto kappalemäärän tai ajan perusteella) varmistaaksesi, että jokaisen osan leikkaustila on työkalun optimaalisella kulumisalueella.
Monimutkaisten ilmailualan rakenneosien käsittely ei ole vain leikkaustyökalujen ja työstökoneiden välistä kilpailua, vaan myös kilpailua prosessitietojen keräämisen ja laadunvalvontajärjestelmien välillä. Jos sinulla on massatuotantovaatimuksia tällaisille vaikeille osille, on suositeltavaa lähettää piirustukset ja erityiset prosessivaatimukset ammattitiimille DFM-tarkistusta varten. Osoittamalla erityisiä toleranssihaasteita ja materiaaliominaisuuksia voidaan saada nopeasti kohdennettuja teknisiä ratkaisuja ja tarjousarvioita, mikä vähentää yritys- ja virhekustannuksia ja varmistaa projektien toimituksen aikataulussa.



