





Toleranssin ulkopuolella olevien ilmailu- ja avaruusosien CNC-työstön taustalla oleva logiikka
Ilmailualalla tarkan CNC-työstön mittastabiilius liittyy suoraan lentoturvallisuuteen ja kokoonpanon luotettavuuteen. Monet insinöörit havaitsevat, että vaikka piirustustoleranssit on merkitty selkeästi, mittapoikkeamia esiintyy silti usein varsinaisessa massatuotannossa. Tämä ei yleensä ole yksittäisen linkin virhe, vaan materiaalin ominaisuuksien, prosessistrategioiden ja havaitsemismenetelmien yhdistelmän tulos. Lentokäyttöön soveltuvat alumiiniseokset (kuten 7075-T6) ja titaaniseokset (kuten Ti-6Al-4V) ovat erittäin jäykkiä, mutta helposti muotoutuvia. Jos leikkauslämpö- ja puristusjännityksen jälkeistä takajousta ei ole arvioitu oikein, lopulliset mitat voivat helposti poiketa teoreettisesta arvosta. Siksi mittojen poikkeamien systemaattisten syiden ymmärtäminen on tärkeämpää kuin pelkkä työstökoneiden parametrien säätäminen. Tärkeimmistä rakenneosista vastaaville valmistajille suljetun kierron järjestelmän perustaminen materiaalierän hallinnasta täyden mittakaavan tarkastukseen on kulmakivi sen varmistamiseksi, että jokainen ilmailun osa täyttää tiukat hyväksymisstandardit.
Materiaalin muodonmuutos ja leikkausjännityksen vapautusmekanismi
Epälineaarinen muodonmuutos, jonka aiheuttaa jäännösjännityksen vapautuminen
Ilmailun rakenneosissa käytetään usein paksuseinäisiä taonta- tai valuaihioita, ja niiden sisällä on monimutkaisia jäännösjännitysjakaumia. Kun CNC-jyrsintä poistaa pintamateriaalia, se tuhoaa alkuperäisen jännitystasapainotilan. Kun osa poistetaan kiinnikkeestä, jäännösjännitykset jakautuvat uudelleen, jolloin osa taipuu tai vääntyy. Tämä muodonmuutos on yleensä epälineaarinen ja kerääntyy koneistussyvyyden kasvaessa. Esimerkiksi kun käsitellään suuria alumiiniseoksesta valmistettuja siipien ripoja, jos liian paljon ylimäärää poistetaan kerralla, jännityksen vapautuminen pohjassa voi aiheuttaa siiven juuren pullistuman, jolloin siiven kärjen koko ylittää ylärajan. Tämän riskin välttämiseksi on omaksuttava kerrosjyrsintästrategia, joka jakaa kokonaisvaran kolmeen vaiheeseen: karkea, puolivalmisteinen ja hieno. Kunkin kerroksen väliin on varattu 2-5 mm:n "jännityspuskurikerros", jotta työkappale voi vakiintua täysin ennen kuin siirrytään seuraavaan leikkauskerrokseen.
Lämpökäsittelyn ja koneistuksen sekvenssivaikutukset
Materiaaliluokka määrittää sen muodonmuutosherkkyyden. 7075-T651-tila on anisotrooppinen. Jos jännityksenpoistohehkutusta tarvitaan koneistuksen jälkeen, mittamuutokset kasvavat merkittävästi. Yleensä suositellaan viimeistelytyöstöä jännityksenpoistokäsittelyn jälkeen lämpökäsittelyn aiheuttaman mittapoikkeaman eliminoimiseksi. Titaaniseososien alhaisen lämmönjohtavuuden vuoksi leikkauskitkasta muodostuva lämpö on helppo kerääntyä, mikä johtaa paikalliseen lämpölaajenemiseen. Jos syöttönopeus on liian suuri tai leikkaussyvyys liian suuri, lämpömuodonmuutoksen suuruus voi olla kymmeniä mikroneja, mikä ylittää selvästi tarkkuusmuottien vaatiman mikronitason säätöalueen. Siksi korkean lämpötilan leikkaustyökalujen käyttö ja suurten lastunmurtajien suunnittelu titaaniseoksille ovat prosessin ydinkeinoja lämpövirheiden hallinnassa.
Kiinnikkeen häiriön ja puristuksen muodonmuutosten analyysi
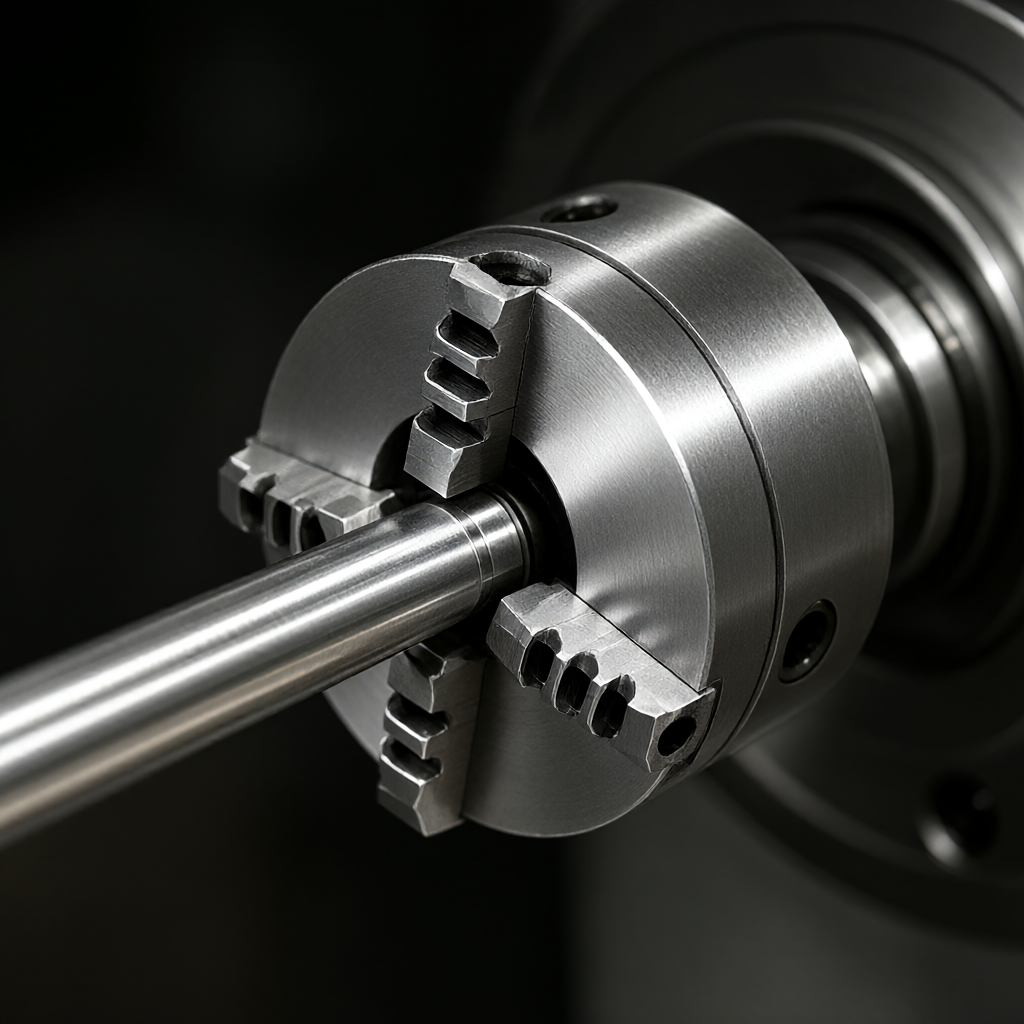
Ilmailu-avaruusosat ovat muodoltaan monimutkaisia ja vaativat usein monipuolista sorvauskäsittelyä. Virheellinen kiinnityssuunnittelu on yleinen syy mittapoikkeamiin. Puristimet, joilla on riittämätön jäykkyys tai epätasaiset kosketuspinnat, aiheuttavat elastista muodonmuutosta leikkausvoimien vaikutuksesta. Tämä muodonmuutos ei vaikuta vain nykyiseen prosessiin, vaan siitä tulee myös peruspisteen tasovirheen lähde kääntämisen jälkeen, toisin sanoen "pisteen muunnosvirhe". Esimerkiksi kolmikenistä istukkaa käytetään kapeiden akselin osien kiinnittämiseen. Itse kolmikenisen mekanismin koaksiaalisuusrajoituksen ja harvojen kynsien kosketuspisteiden vuoksi epätasainen puristusvoima vaikuttaa helposti akselin osien suoruuteen. On suositeltavaa käyttää hydraulisia puristimia tai erityisiä räätälöityjä puristimia kiristyksen muodonmuutoksen hallitsemiseksi 0,005 mm:n sisällä monipisteisen tasaisen paineen tai tyhjiön pitämisen avulla. Samanaikaisesti kiinnikkeen ja työkappaleen välinen kosketuspinta tulee pitää puhtaana, jotta vältetään Z-akselin siirtymä, joka johtuu epäyhtenäisestä tiivisteen paksuudesta. Ohutseinäisissä laatikon osissa käytetään ilmalaajenevaa karaa tukemaan sisäreiän seinämää, joka voi tehokkaasti kompensoida ulkoisten leikkausvoimien aiheuttamia kutistumismuodonmuutoksia ja varmistaa tasaisen seinämän paksuuden.
Työkalun kulumisen ja leikkausparametrien kompensointistrategia
Työkalun radan optimointi ja dynaaminen kulumisen kompensointi
Työkalujen kuluminen jatkuu nopean leikkauksen aikana, erityisesti leikkuureunan mikroskooppisen lohkeamisen ja pinnoitteen kuorimisen aikana. Ilmailualumiiniseoksilla työkalunpitimen huono dynaaminen tasapaino aiheuttaa korkeataajuista tärinää, nopeuttaa työkalun kulumista ja jättää pintaan tärinäjälkiä. Ohjelmointivaiheessa tulee ottaa käyttöön alasjyrsintästrategia, joka vähentää äkillisiä muutoksia lastuamispaksuudessa ja välttää työkaluun kohdistuvaa liiallista voimaa. Nykyaikaiset CNC-järjestelmät tukevat työkalun sädekompensointia ja työkalun kärjen kulumisen kompensointitoimintoja, mutta käyttäjän on säädettävä kompensointiarvoa reaaliajassa todellisten koeleikkaustulosten perusteella. Jos työkalun käyttöikä on epävakaa massatuotannossa, se johtaa gradienttiryömimään saman erän osien koossa. On suositeltavaa luoda työkalun käyttöiän seurantamalli, ennustaa jäljellä oleva käyttöikä karan virran tai akustisten emissiosignaalien perusteella ja pakottaa vaihto ennen kuin työkalun kuluminen saavuttaa kriittisen arvon sen sijaan, että luottaisi vain kiinteisiin lukemiin. Viimeistelyprosessia varten varataan yleensä 0,01-0,02 mm marginaali ja koon alaraja varmistetaan viimeisen uuden työkalun viimeistelyllä. Tämä "vakuutusmarginaali" -strategia voi tehokkaasti suojautua työkalujen kulumisesta aiheutuvilta mittavaihteluilta.
CNC-järjestelmävirhe ja lämpökompensointitekniikka
CNC-työstökoneiden geometriset virheet ja lämpövirheet ovat näkymättömiä liiallisten mittatoleranssien tappajia. Lämpövirheet johtuvat pääasiassa karamoottorin aiheuttamasta aksiaalisesta siirtymästä, ohjauskiskon kitkasta ja voiteluöljyn lämpötilan muutoksista. Pitkäaikaisessa työstyksessä karan lämpötila voi nousta jopa 10-20°C, mikä aiheuttaa systemaattisen siirtymän Z-akselin paikoitusvirheessä. Edistyksellinen lämpökompensointijärjestelmä käyttää laserinterferometrejä tai lämpötila-antureita jokaisen akselin ohjauskiskon lämpötilan tarkkailemiseen reaaliajassa ja korjaa koordinaattiarvoja dynaamisesti ohjelmistoalgoritmien avulla. Vanhoissa laitteissa työstökone voi siirtyä lämpötasapainotilaan asettamalla vakaan käynnistyksen esilämmitysohjelman (esimerkiksi jatkuva käyttö 30 minuuttia). Lisäksi seuraava CNC-järjestelmän virhe (Servo Lag) aiheuttaa ääriviivavirheitä kiihdytyksen ja hidastuksen aikana. Pienentämällä kiihtyvyyden asetusarvoa tai optimoimalla nopeuden myötäkytkentäparametreja voidaan vähentää seuraavien virheiden vaikutusta monimutkaisten kaarevien pintojen tarkkuuteen. Ilmailu-avaruusosien käsittelyssä, varsinkin kun kyseessä ovat monimutkaiset pentahedraaliset konfiguraatiot, on suositeltavaa suorittaa säännöllisiä Rayleigh-testejä akselien välisen kohtisuoran arvioimiseksi ja sen varmistamiseksi, että geometriset virheet ovat sallitulla alueella.
Yleisten syiden vertailu toleranssin poikkeamiseen ja korjaussuunnitelmiin
Erilaiset vikatilat vastaavat erilaista korjauslogiikkaa. Seuraavassa taulukossa on yhteenveto perussyyanalyysistä ja kohdistetuista ratkaisuista neljän tyypillisen mittasuhteen ulkopuoliseen ilmiöön ilmailu-avaruusalan CNC-koneistuksessa prosessiinsinöörien viitteeksi:
| Epäonnistumisen ilmiö | tärkein perimmäinen syy | Tyypillisiä ominaisuuksia | Korjaussuunnitelma ja varmennusmenetelmä |
|---|---|---|---|
| Keulan muodonmuutos vapaassa tilassa | Epätasainen jäännösstressin vapautuminen | Käännöksen jälkeen tasaisuus on erittäin huono ja keskiosa kupera. | Vaiheittainen jyrsintä + luonnollinen vanheneminen; V-muotoisten lohkojen käyttö tukemaan käsittelyä; kolmen koordinaatin täysikokoinen tarkastus |
| Eräkoot kasvavat vähitellen | Työkalujen kulumisen kertyminen | Saman erän ensimmäinen osa on hyväksytty, mutta viimeinen osa on toleranssin ulkopuolella. | Toteuta työkalun käyttöiän varoitus; varamarginaali viimeistelyä varten; Tarkista satunnaisesti avainten mitat 10 kappaleen välein |
| Mitat ovat normaalit kiristyksen jälkeen, mutta toleranssin ulkopuolella irrotuksen jälkeen. | Puristusvoima on liian suuri tai elastinen muodonmuutos | Koaksiaalisuusero kiinnittimen ja työkappaleen välillä | Optimoi puristimen jäykkyys; käytä hydraulisia/tyhjiöpuristimia; laske puristusmuodonmuutos ja käänteinen kompensointi |
| Paikkakohtainen jaksollinen virhe | Karan säteittäinen poisto tai laakerin esijännitys | Pinnalle ilmestyy ajoittain aaltoja | Laserinterferometri havaitsee karan aksiaali-/radiaalivirheen; hioi tai vaihtaa laakereita; tarkistaa työkalunpitimen kartiomaisen pinnan puhtauden |
Tarkka tunnistus ja suljetun silmukan laadunvalvontajärjestelmä
Kolmiulotteinen koordinaattimittaus ja ensimmäinen artikkelin vahvistus
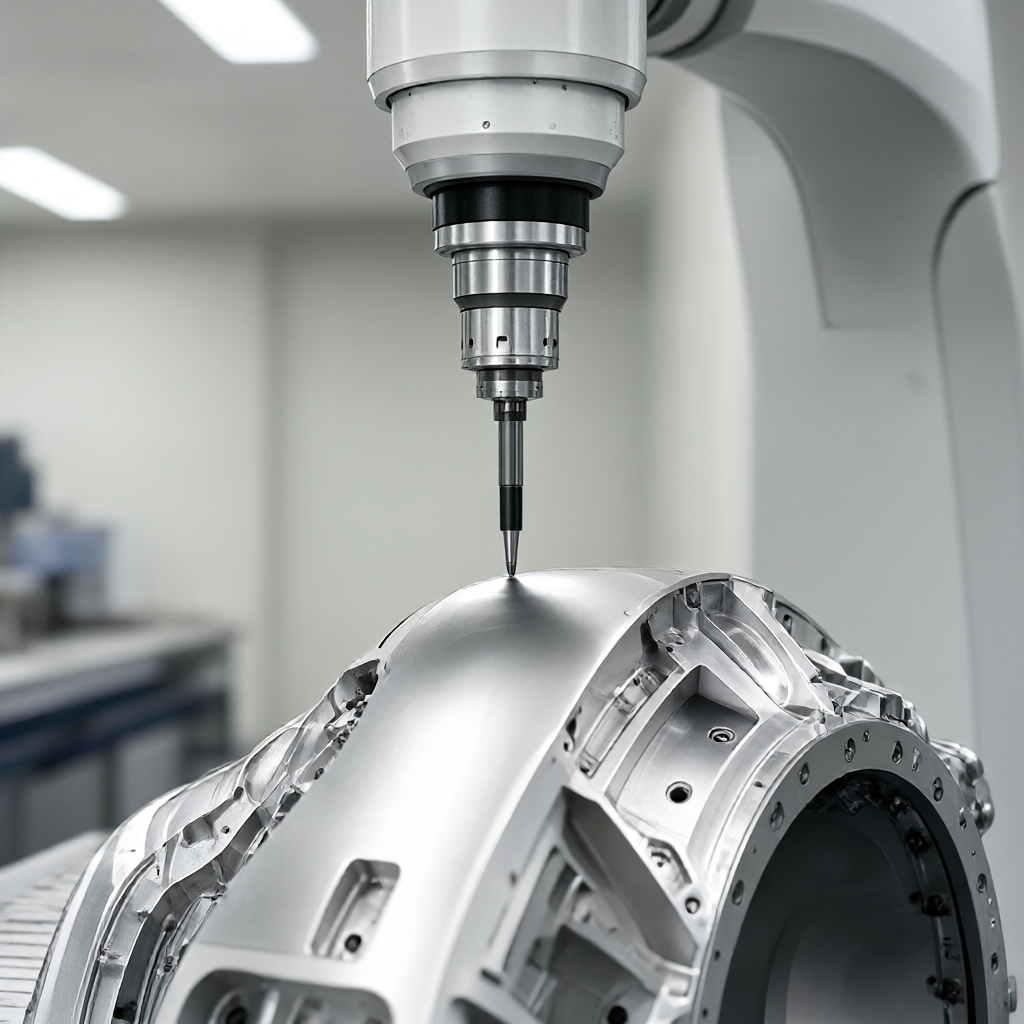
Ilmailun osien hyväksyntä perustuu yleensä AS9100-järjestelmän vaatimuksiin, joissa on 100 % avainominaisuuksien (KC) tarkastus. Viisiakselisen liitoksen CMM (koordinaattimittauskone) käyttö on luotettavampi tapa varmistaa monimutkaisten tilojen mitat. Jatkuva lämpötilan säätö vaaditaan ennen mittausta, ja ympäristön lämpötilaero tulee säätää ±0,5 °C:n sisällä lämpölaajenemisen ja -kutistumisen aiheuttamien lisävirheiden välttämiseksi. Ensimmäinen esineen tarkastus ei ole vain mittatarkastus, vaan se sisältää myös kokonaisvaltaisen arvion työkaluradan oikeellisuudesta, kiinnittimen häiriöriskistä ja pinnan laadusta. Avainmittojen mittauspisteet suositellaan kiinteäksi ohjelmointikoordinaatistoon automaattisen havaitsemisen saavuttamiseksi ja inhimillisten lukuvirheiden vähentämiseksi. Sisäisten piiloominaisuuksien osalta voidaan käyttää optista skannaustekniikkaa pistepilvitietojen saamiseksi, ja poikkeamapilvikaaviota voidaan verrata CAD-malliin paikallisten toleranssin ulkopuolisten alueiden visuaaliseksi näyttämiseksi ja datatuen tarjoamiseksi prosessin parantamiseksi.
Erän johdonmukaisuus ja prosessikapasiteettiindeksi
Pelkästään lopputarkastukseen luottaminen ei riitä, vaan on kiinnitettävä huomiota prosessikykyindeksiin (Cpk). Ilmailun kriittisten osien osalta vaaditaan yleensä Cpk≥1,33. SPC (statistical Process Control) -kaavioita analysoimalla voidaan tunnistaa, johtuvatko prosessin vaihtelut erityisistä syistä (kuten työkaluerojen eroista, materiaalin kovuuden vaihteluista). Massatuotannossa ShowyMetal lukitsee lastuamisparametrit standardoitujen käyttöohjeiden (SOP) avulla ja perustaa materiaalin kovuuteen ja työkalun käyttöikään liittyvän tietokannan. Kun prosessitrendissä havaitaan poikkeama, järjestelmä käynnistää automaattisesti sammutustarkistusmekanismin. Tämä tietopohjainen ennaltaehkäisevä laadunvalvonta voi tehokkaasti siepata mittapoikkeamien riskin ennen toimitusta ja varmistaa, että jokaisella asiakkaille toimitetulla ilmailu-avaruusosien erällä on korkea yhdenmukaisuus ja jäljitettävyys.
Yleisiä ilmailun CNC-kokoongelmia UKK
Mikä on lentokoneen alumiiniosien koon palautumisen normaali alue jyrsinnän jälkeen?
Takaisinjousituksen määrä riippuu aihion marginaalista, seinämän paksuudesta ja jäähtymisajasta. Yleensä koko on vakaampi, kun se on asetettu 24 tunnin ajan hienojauhatuksen jälkeen. Jos jännityksenpoistohehkutusta ei suoriteta, ohutseinäisten osien takaisinjoustomäärä voi olla 0,02-0,05 mm. On suositeltavaa määrittää tämän tietyn muodon palautuskerroin ensimmäisen kappaleen koeleikkauksella ja suorittaa käänteinen kompensointi seuraavissa prosesseissa.
Kuinka välttää viisiakselisten työstökeskusten ylileikkaus monimutkaisessa ilmailu- ja avaruusalan pintakäsittelyssä?
Ylileikkaus johtuu usein väärästä työkalun kannan pituuden määrittelystä tai välyskulman häiriöistä. CAM-ohjelmistoa on käytettävä tiukan törmäyssimuloinnin suorittamiseen ja työkalupallon ja työkappaleen normaalin linjan välisen kulman tarkistamiseen. Varmista, että pohjan pituusparametri on suurempi kuin työkalun ulkonema epäedullisimmissa työskentelyolosuhteissa, ja suorita kuivakäynnin tarkastus ennen varsinaista koneistusta, erityisesti syöttöreitti ontelon kulman lähellä.
Mitkä ovat tärkeimmät tekijät, jotka aiheuttavat mittapoikkeamia titaaniseoksen käsittelyssä?
Titaaniseosten suurimmat ongelmat ovat lämpömuodonmuutos ja työkalujen kuluminen. Alhainen lämmönjohtavuus johtaa korkeisiin lämpötiloihin leikkausvyöhykkeellä ja merkittävään työkappaleen paikalliseen lämpölaajenemiseen. Samalla työkalu kuluu nopeasti ja mittapysyvyys on huono. On välttämätöntä käyttää vahvaa jäähdytysnestettä (hieman vesiliukoista tai hivenvesivoitelua), vähentää leikkausnopeutta ja lisätä viimeistelytoimenpiteiden määrää lämpövirheiden ja kulumisen kertymisen hallitsemiseksi.
Voidaanko CNC-työstömitat korjata korjauksella, jos mitat ovat toleranssin ulkopuolella?
Ilmailun keskeisten osien korjaaminen on ehdottomasti kiellettyä. Mittojen poikkeava toleranssi tarkoittaa yleensä prosessin epäonnistumista. Pienet ylileikkaukset (pintakerros) voidaan peittää kiillottamalla tai hiekkapuhalluksella, mutta lujuuteen tai istuvuuteen vaikuttavat toiminnalliset mitat on romutettava ja uusittava. Sokkojen korjaus tuhoaa osien alkuperäisen jännityksen jakautumisen ja väsymisiän, mikä rikkoo lentoturvallisuusmääräyksiä.
Kuinka varmistaa pienien ilmailu- ja avaruusosien mittojen yhtenäisyys?
Pienet erät kohtaavat työkalujen käyttöiän hallinnan haasteita. On suositeltavaa ottaa käyttöön "yksi työkalu, yksi tarkastus" -strategia, käsitellä jokaista uutta työkalua yksi kappale ja tarkastaa se täysikokoisena kulumistrendin kirjaamiseksi. Tai jätä suuri marginaali ja käytä viimeistä erittäin vakaata työkalua yhtenäiseen viimeistelyyn. Samalla vahvistetaan kiinnittimen toistuvan paikannustarkkuuden tunnistusta useiden kiinnitysten johdonmukaisuuden varmistamiseksi.
Johtopäätös ja ammatillinen tuki
Ilmailu- ja avaruusteollisuuden osien CNC-koneistuksen mittojen poikkeavuuden ongelman ratkaiseminen edellyttää materiaalitieteen, kiinnitystekniikan, CNC-järjestelmien ja tarkkuustarkastuksen monitieteistä yhteistyötä. Ei ole olemassa universaaleja prosessiparametreja, on vain räätälöityjä ratkaisuja tietyille tuoteominaisuuksille. Jos kohtaat mittavakauden haasteita ilmailualan rakenneosien massatuotannossa, tervetuloa lähettämään piirustuksia ja teknisiä tietoja. Suunnittelutiimimme yhdistää 72 korkean suorituskyvyn CNC-laiteklusteria ja täyden prosessin laadunvalvontakokemuksen kehittääkseen sinulle tarkan koneistussuunnitelman, joka sisältää DFM-suositukset, kiinnityssuunnittelun ja riskien välttämisen, jotta projekti voidaan toimittaa aikataulussa korkealaatuisesti.



