





Jäähdytysnesteen valinta ja korroosionestostrategiat titaaniseosten ilmailu-osien CNC-työstöön
Ilmailuteollisuudessa titaaniseoksia (kuten Ti-6Al-4V) käytetään laajalti niiden korkean lujuus-painosuhteen ja väsymiskestävyysominaisuuksien vuoksi, mutta niiden alhainen lämmönjohtavuus (noin 6-7 W/m·K) ja vahva kemiallinen aktiivisuus tekevätCNC-koneistuksen jäähdytysnesteen valintaTule keskeiseksi prosessimuuttujaksi, joka vaikuttaa osan pinnan eheyteen ja sisäiseen metallografiseen rakenteeseen. Väärä jäähdytysneste voi aiheuttaa työkalun nopeaa kulumista, työkappaleen liiallista lämpömuodonmuutosta ja vakavammin piileviä vikoja, kuten vetyhaurastumista tai rakeidenvälistä korroosiota. Tässä artikkelissa käsitellään jäähdytysjärjestelmää, joka soveltuu titaaniseosten tarkkaan CNC-koneistukseen, joka perustuu leikkausvoimaan, lämpövuon tiheyteen ja materiaalin korroosiomekanismiin, ja analysoi tukevan korroosionestokäsittelyprosessin, joka auttaa insinöörejä tasapainottamaan käsittelyn tehokkuutta, tarkkuutta ja kustannuksia massatuotannossa.
Titaaniseoksen leikkausominaisuuksien jäähdytysvaatimusten taustalla oleva logiikka
Titaaniseosten leikkaamisen vaikeus johtuu pääasiassa sen ainutlaatuisista materiaaliominaisuuksista. Ensinnäkin titaani on vahva vetyä imevä alkuaine. Korkeissa lämpötiloissa se reagoi helposti leikkuunesteen kemikaalien tai ympäristön kosteuden kanssa, tunkeutuen rakeiden rajoihin ja aiheuttaenVetyhaurastumista, mikä vähentää materiaalin sitkeyttä. Toiseksi titaaniseoksen lämmönjohtavuus on vain 1/8 teräksen lämmönjohtavuus. Leikkauslämpö keskittyy pääasiassa työkalun etuosaan ja ohueen kerrokseen työkappaleen pinnalla. Jos jäähdytys on riittämätön, paikallinen lämpötila voi nopeasti kohota faasimuutospisteen yläpuolelle, mikä muuttaa pinnan metallografista rakennetta ja aiheuttaa jäännösvetolujuuden.
- Lämmönhallinnan prioriteetti:Jäähdytysnesteen ominaislämpökapasiteetin on oltava korkea, jotta se poistaa nopeasti lämpöä leikkausalueelta ja estää työkalun kuumenemisen.
- Kemiallisesti inertti:Kaavan tulee olla neutraali tai heikosti emäksinen, jotta vahvat hapot tai rikki- ja klooripitoiset yhdisteet eivät syövytä titaanimatriisia ja estetään jännityskorroosiohalkeilu.
- Voitelu- ja jäähdytystasapaino:Vaikka titaaniseokset riippuvat ensisijaisesti jäähdytyksestä öljyliukoisen voitelun sijaan, äärimmäisen paineen lisäaineet voivat auttaa vähentämään liiman kulumista.
Titaaniseoksen käsittelyssä yleisesti käytettyjen jäähdytysnestetyyppien vertaileva analyysi
Titaaniseosten CNC-työstössä yleisiä jäähdytysaineita ovat vesiliukoiset leikkausnesteet, minimimäärävoitelu (MQL) ja täyssynteettiset leikkausnesteet. Kun valitset, sinun ei pitäisi tarkastella vain ruosteenestokykyä, vaan myös kiinnittää huomiota sen syövyttäviä tietoja titaanimetalliin. Seuraavassa taulukossa verrataan kolmen pääratkaisun suorituskykyä Ti-6Al-4V-käsittelyssä:
| mediatyyppi | Tyypilliset ainesosat/pitoisuudet | Lämpötehokkuus (W/m²K) | Korroosioriski titaanille | Sovellettavat skenaariot, edut ja haitat |
|---|---|---|---|---|
| Vesiliukoinen puolisynteettinen/täyssynteettinen leikkausneste | Klooripitoinen ruosteenestoaine, pitoisuus 5-10 % | Korkea (500-1000) | korkea riski(jos sisältää vapaata klooria) | Nopein lämmönpoisto, sopii nopeaan 5-akseliseen jyrsintään. Kuitenkin on käytettävä klooritonta tai vähän klooria sisältävää kaavaa, muuten se aiheuttaa helposti pistekorroosiota. |
| Vähimmäismäärä voitelu (MQL) | Kasviöljypohja + hienoja sumuhiukkasia, virtausnopeus 10-50ml/h | Keskikokoinen (lämpöä haihduttaa pääasiassa ilmavirtaan) | pieni riski | Ympäristöystävällinen, ei jätenesteen hävityskustannuksia. Jäähdytysteho on kuitenkin rajallinen ja soveltuu vain poraukseen tai muotojyrsintään pienemmillä nopeuksilla. |
| Täyssynteettinen veteen liukenematon leikkausöljy | Äärimmäisen paineen lisäaine, puhdas öljy | Matala (50-100) | pieni riski | Erinomainen voitelevuus, estää veitsikasvainta. Sillä on kuitenkin huono lämmönpoisto, eikä se sovellu suuren kuormituksen uritukseen tai syvän ontelon käsittelyyn. Se on varustettava ilmajäähdytyksellä. |
Ilmailun keskeisille rakenneosille on suositeltavaa käyttääErityinen titaaniseoksen käsittelyneste. Tämän tyyppiset nesteet perustuvat yleensä kloorittomiin orgaanisiin ruosteenestoaineisiin, ja pH-arvoa säädetään välillä 8,5-9,5, mikä ei ainoastaan takaa titaanin passivointisuojaa, vaan sillä on myös riittävä äärimmäinen paineenkesto. Nitriittiä sisältävän yleisen ruosteenestoöljyn käyttö on ehdottomasti kielletty, koska nitriitti reagoi titaanin kanssa korkeassa lämpötilassa ja paineessa muodostaen epästabiileja yhdisteitä.
Korroosionestokäsittely- ja puhdistusvaatimukset käsittelyn aikana
Jos käsittelyn jälkeen titaaniosien pinnalle jäänyttä leikkausnestettä ei poisteta ajoissa, aukkoihin muodostuu sähkökemiallisia korroosiosoluja erityisesti kosteissa ympäristöissä. Korroosionestokäsittely ei ole vain yksinkertainen pyyhintä, vaan standardoitu puhdistusprosessi:
- Ultraääniöljyn poisto:Käytä neutraalia tai heikosti emäksistä rasvanpoistoainetta ja suorita ultraäänipuhdistus 40-60°C:ssa mikrohuokosiin ja kierteisiin kiinnittyneen leikkausnesteen jäännösten poistamiseksi.
- Huuhtelu puhtaalla vedellä:Huuhtelussa on käytettävä deionisoitua vettä, jonka ominaisvastus on suurempi kuin 1 MΩ·cm, jotta estetään vesijohtoveden sisältämien kalsium- ja magnesiumionien muodostuminen kalkkikerrosta titaanin pinnalle.
- Höyryfaasikuivaus/ilmakuivaus:Vältä luonnollisen ilmakuivumisen jättämiä vesijälkiä. On suositeltavaa käyttää paineilmakuivausta tai matalan lämpötilan kuumailmakuivausta kosteuden kertymisen estämiseksi.
- Passivointikäsittely (valinnainen):Osiin, joita on säilytetty pitkään tai jotka ovat alttiina syövyttävälle ympäristölle, voidaan levittää kromihappoa tai kromitonta passivointinestettä läpinäkyvän passivointikalvon muodostamiseksi ja suolasumun kestävyyden parantamiseksi.
Erityistä huomiota:Älä käytä teräsharjoja tai hiomakankaitaPuhdista titaaniosat käsin, koska pintaan upotettu kulumisjäämä voi muodostua jännityksen keskittymisen lähteeksi ja korroosion alkupisteeksi. Pintakäsittely tulee tehdä kemiallisella kiillotuksella tai elektrolyyttisellä hiomalla.
Jäähdytysnesteen valinnan vaikutus mittatarkkuuteen ja pinnan karheuteen
Jäähdytysteho vaikuttaa suoraan työkalun lämpövenymiseen. Vaikka titaaniseoksen käsittelyssä työkalun lämpölaajenemiskerroin on pieni, paikalliset korkeat lämpötilat saavat leikkuuterän hieman vetäytymään tai lisäämään kulumista, mikä vaikuttaa mittojen vakauteen. Tehokkaan jäähdytysnesteen käyttö voi pidentää työkalun käyttöikää 30–50 % ja säilyttää vakaamman pinnan karheustason Ra 0,4–0,8 μm.
Varsinaisessa koneistuksessa on suositeltavaa seurata leikkausnesteen lämpötilaa. Jos jäähdytysnesteen kiertolämpötila ylittää 40°C, lämmönpoistoteho heikkenee. Tässä vaiheessa virtausnopeutta tulee suurentaa tai jäähdytysputkilinjan asettelua parannella varmistaakseen, että suutin on suunnattu suoraan leikkauskohtaan. Käytä tarkkaan viisiakseliseen vivuston työstöönKorkeapaineinen suunnattu jäähdytys(Paine >70 bar) voi tehokkaasti poistaa lastut ja vähentää kitkakerrointa, mikä vähentää merkittävästi pinnan aaltoilua (Wt-arvo).
Hyväksymiskriteerit ja yleisten virhetilanteiden välttäminen
Ennen ilmailu-avaruusosien toimittamista säännöllisen mittatarkastuksen lisäksi on suoritettava rikkomaton tarkastus (NDI) mahdollisten vikojen tarkistamiseksi:
- Metallografinen tarkastus:Elektrolyyttisesti kiillota ja syövytä kriittiset osat tarkistaaksesi vedyn aiheuttaman halkeilun tai liiallisen työstökarkaistun kerroksen paksuuden. Karkaistun kerroksen syvyys on säädettävä 20-50 μm:n sisällä. Liian syvä lisää väsymishalkeaman alkamisen riskiä.
- Suolasumutesti:Jos osat vaativat korroosionkestävyyttä, vaaditaan neutraali suolaruiskutustesti (NSS), joka vaatii yleensä jatkuvan ruiskutuksen 48-96 tuntia ilman punaruostetta. Passivoimattomien titaaniosien pitäisi toimia paremmin kuin hiiliteräs tässä testissä, mutta jos niitä ei puhdisteta perusteellisesti, saumat voivat syöpyä ensin.
- Fluoresoiva Penetrant Inspection (FPI):Käytetään pinnan mikrohalkeamien, erityisesti lämpöjännityksen aiheuttamien rakeidenvälisten halkeamien havaitsemiseen.
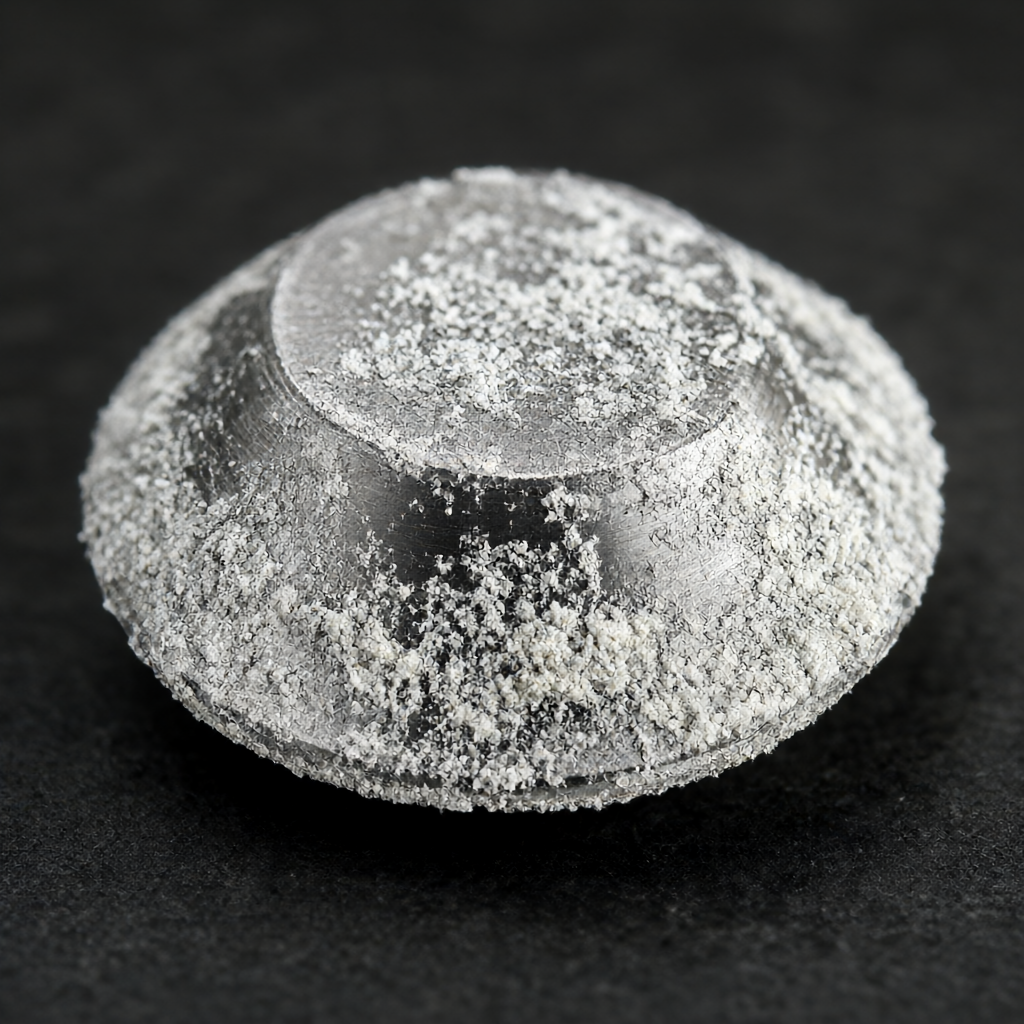
Jos osien pinnalta löytyy valkoisia jauhemaisia korroosiotuotteita (tunnetaan yleisesti nimellä "titaanihuurre"), se johtuu yleensä jäähdytysnesteeseen sekoittuneesta epäpuhtaudesta tai puutteellisesta puhdistuksesta. Tällä hetkellä kemiallinen puhdistus ja passivointi on suoritettava uudelleen. Älä hio liian syvälle, jotta suunniteltu seinämän paksuus ei vaurioidu.
Usein kysytyt kysymykset (FAQ)
Voidaanko klooripitoista leikkausnestettä käyttää titaaniseoksen käsittelyyn?
Erittäin suositeltavaa välttää. Vaikka klooria sisältävät leikkausnesteet ovat tehokkaita teräksessä, vapaat kloridi-ionit syövyttävät titaania erittäin voimakkaasti ja voivat helposti johtaa pistekorroosioon ja jännityskorroosiohalkeiluihin. Erityistä klooritonta titaaniseoksen käsittelynestettä tulee käyttää.
Sopiiko minimimääräinen voitelu (MQL) titaaniseosten nopeaan jyrsintään?
MQL:n lämmönpoistokyky on heikompi kuin nestejäähdytys, eikä se sovellu suuren kuormituksen ja nopean jyrsintäoperaatioihin. Se soveltuu paremmin hitaiden nopeuksien poraamiseen tai sorvaukseen, ja ruiskutusvirtausta ja sumutusvaikutusta on valvottava tiukasti, muuten riittämätön jäähdytys aiheuttaa työkalun nopean tylsymisen.
Kuinka säilyttää käsiteltyjä titaaniosia pitkään korroosion estämiseksi?
Titaaniset osat tulee pitää kuivina ja puhtaina. On suositeltavaa kääriä se höyryfaasin ruosteenestopaperilla tai ruosteenestokalvolla ja säilyttää ympäristössä, jonka suhteellinen kosteus on alle 40 %. Vältä suoraa kosketusta kuparin, alumiinin ja muiden metallien kanssa galvaanisen korroosion estämiseksi.
Kuinka seurata jäähdytysnesteen pitoisuutta tarkimmin?
On suositeltavaa käyttää refraktometriä rikasteen pitoisuuden seuraamiseen pelkän johtavuuden sijaan. Tarkista samalla pH-arvo joka päivä. Jos se poikkeaa perusarvosta ±0,5, leikkausnestettä on säädettävä tai vaihdettava, jotta happo- tai emäksinen epätasapaino ei syövyttäisi titaanimatriisia.
Missä olosuhteissa vetyhaurastuminen tapahtuu todennäköisimmin?
Vetyhaurastuminen tapahtuu pääasiassa jälkikäsittelyn lämpökäsittely- tai puhdistusvaiheissa. Jos osat pysyvät liian pitkään korkean lämpötilan ja painevesipuhdistuksen aikana tai jos jännitystä ei poisteta ajoissa hitsauksen/käsittelyn jälkeen, vetyatomit voivat tunkeutua raerajoille. Vakiokäytäntö on suorittaa perusteellinen puhdistus ja kuivaus välittömästi käsittelyn jälkeen ja tarvittaessa tyhjiöhehkutus vedyn hajottamiseksi.
Päätelmät ja toimintasuositukset
Titaaniseoksesta valmistettujen ilmailuteollisuuden osien työstölaatu riippuu kolmesta kolmasosasta leikkaustyökalujen laadusta ja 70 prosentista jäähdytys- ja puhdistusjärjestelmän käsittelyn laadusta. Oikean kloorittoman jäähdytysnesteen valinta ja standardoidun korroosionestopuhdistusprosessin toteuttaminen ovat keskeisiä tekijöitä piilovikojen poistamisessa ja erän yhtenäisyyden varmistamisessa. Erätilauksille, jotka tavoittelevat suurta tarkkuutta (±0,01 mm) ja korkeaa viimeistelyä (Ra 0,4 μm), on erittäin tärkeää luoda jäljitettävät jäähdytysnesteen hallintatiedostot.
Jos kehität titaaniosia tai kohtaat koneistuksen johdonmukaisuushaasteita, lähetä piirustukset ja tekniset vaatimukset suunnittelutiimiimme. Suosittelemme jäähdytysratkaisujen ja jälkikäsittelyprosessien yhteensovittamista osien geometristen ominaisuuksien (kuten syvät ontelot, ohuet seinät) perusteella ja tarjoamme koko prosessin teknistä tukea koeleikkauksen todentamisesta massatuotantoon.



