





Ilmailu- ja avaruusalalla alumiiniseososat kantavat usein monimutkaisia vaihtuvia kuormia, ja koneistuksen aikana syntyvä jäännösjännitys on pääasiallinen syy muodonmuutoksiin, mittapoikkeamiin ja jopa varhaiseen väsymisvaurioon. Siksi mestariAlumiinilejeeringin ilmailu-avaruusosien CNC-työstö ja jännityksenpoistohehkutusKäsityötaito on ratkaisevan tärkeää. Tämä artikkeli tarjoaa syvällisen analyysin lämpötilaikkunasta, jäähdytysnopeuden ohjauksesta, jäännösjännityksen havaitsemismenetelmästä ja yhdistelmästrategiasta hehkutuslämpökäsittelyn CNC-prosessin kanssa, jotta insinöörit ja hankintahenkilöstö kehittäisivät vankan prosessireitin sen varmistamiseksi, että rakenneosat säilyttävät erittäin korkean mittavakauden ja luotettavuuden koko elinkaaren ajan.
Stressiä lievittävän hehkutuksen fyysinen mekanismi ja ydintavoitteet
Alumiiniseosten leikkausprosesseissa, kuten jyrsinnässä ja sorvauksessa, työkalun ja työkappaleen välinen nopea kosketus tuottaa paikallisia plastisia muodonmuutoksia ja korkean lämpötilan vyöhykkeitä. Jäähdytyksen aikana pintarakenteen taipumus martensiittiseen tai vastaavaan faasimuunnokseen on rajoitettu ja sisäisen rakenteen kutistuminen estyy, mikä lukitsee veto- tai puristusjäännösjännityksen. Lentokonelaatuisille alumiiniseoksille (kuten 7055, 2024, 6061 jne.), jos nämä jännitykset ylittävät 20–30 % materiaalin myötörajasta, on helppo aiheuttaa halkeamia päällekkäisissä käyttökuormissa.
- Vähennä sisäisiä jännityshuippuja: Kuumentamalla materiaalia dynaamiselle palautusvyöhykkeelle hilavääristymä eliminoituu ja jännitystaso pienenee yleensä 80-95 %.
- Estä käsittelyn muodonmuutos: Poista jännitysepätasapaino, varmista tarkkuusprofiilien mittatarkkuus viimeistelyn jälkeen ja vältä yli 0,02 mm:n vääristymiä, joita voi esiintyä seuraavien kuukausien aikana.
- Parantaa väsymyksen elämää: Poistaa vetojännityksen lähteet ja parantaa väsymiskestävyyttä, mikä on yksi tärkeimmistä ilmailu- ja avaruusalan rakenneosien hyväksynnän indikaattoreista.
Huomautus: Stress Relief Hehkutusta ei yleensä käytetä alumiiniseosten makroskooppisten mekaanisten ominaisuuksien (kuten vetolujuuden) muuttamiseen. Sen ydin on "säilyttää koko" ja "säilyttää turvallisuus" materiaalin vahvistamisen sijaan.
Jännityksenpoistolämpötilaikkunat yleisesti käytetyille ilmailualumiiniseoksille
Erilaatuisilla alumiiniseoksilla on valtavia eroja lämpökäsittelyherkkyydessä. Väärä lämpötila voi aiheuttaa liiallista luonnollista ikääntymistä (ikääntymiskarkaistuvat metalliseokset) tai aiheuttaa karkeita rakeita. Seuraavat ovat suositellut jännityksenpoistoparametrit useille yleisille ilmailun alumiiniseoksille:
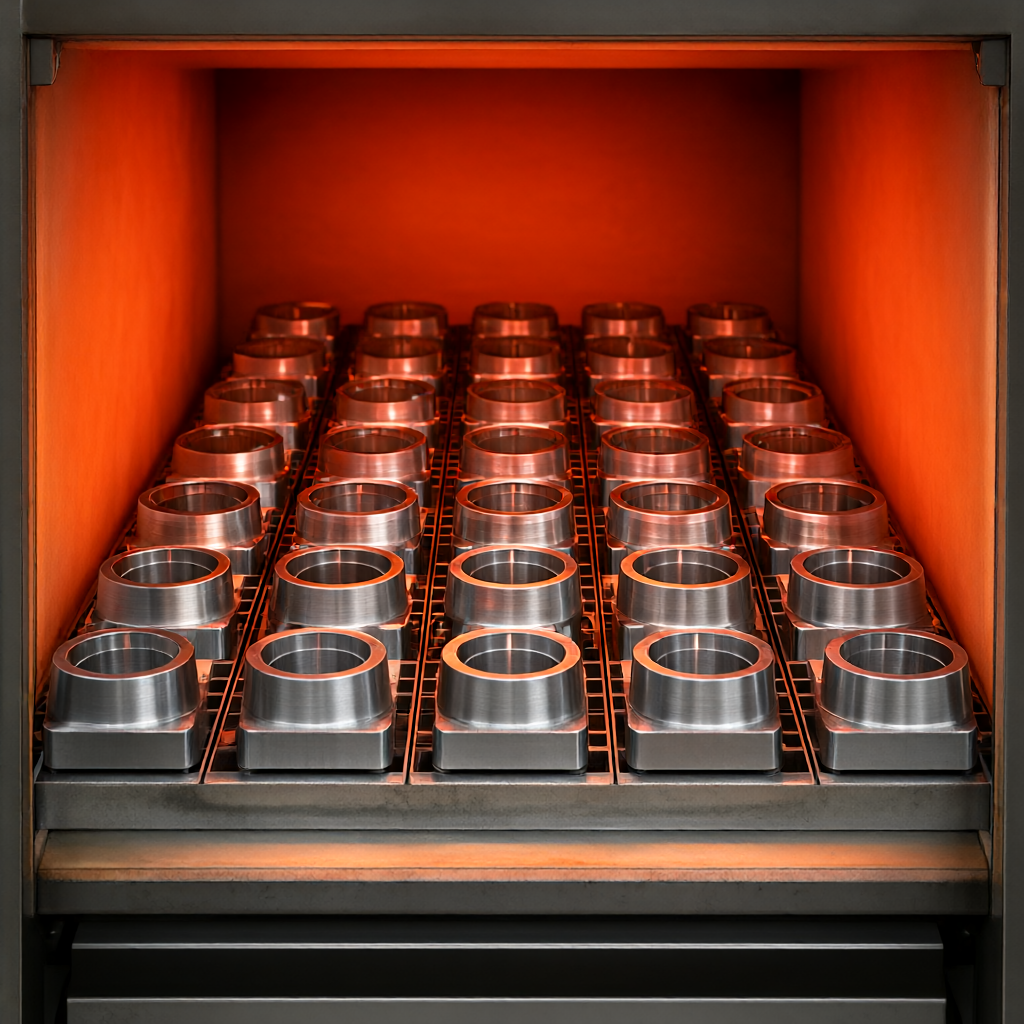
- 2xxx-sarja (kuten 2024-T3): Suositeltu lämpötila 250°C ± 10°C. Tämä seos sisältää kuparia ja on lämpötilaherkkä. On ehdottomasti kielletty ylittää 260 °C, muuten se aiheuttaa raerajakorroosiota ja vähentää korroosion väsymiskestävyyttä. Pitoaika on tyypillisesti 1 tunti/tuuman paksuus.
- 6xxx-sarja (kuten 6061-T6, 400 °C): Jäähdytä uunilla tai säädä puhaltimen nopeutta varmistaaksesi, että sisälämpötilan ja pintalämpötilan välinen ero ei ylitä 15°C.
- Pikajäähdytysalue (lämpötila 100 kpl
Poistaa täysin leikkausrasituksen; viimeistelymitat ovat vakaammat; sopii massatuotantoon Kovuus laskee hehkutuksen jälkeen ja viimeistelytyökalut kuluvat nopeasti; se on ehkä kiristettävä uudelleen, mikä johtaa kertyneiden virheiden riskiin. Suunnitelma B: Karkea puoliviimeistely, jota seuraa paikallinen hehkutus Tyhjennys → karkea/puoliviimeistely → paikallinen jännityksenpoisto (matala lämpötila ja lyhyt aika) → hieno Korkean kovuuden 7xxx alumiiniseos, pieni erä arvokkaita osia Säilyttää suurimman osan T6/T7 lujuudesta; pieni muutos leikkaussuorituskyvyssä; korkea tarkkuus epätäydellinen stressin lievitys; jos osassa on paksuuden siirtymäalue, se voi silti vääntyä; prosessiikkuna on kapea ja vaikeasti standardoitava Suunnitelma C: Kylmäpuristus hehkutuksen sijaan Aihio → Karkea koneistus → Syvävalssaus/suihkutus → Viimeistely Kantavat pultinreiät ja osat, joilla on korkeat väsymisvaatimukset Ota käyttöön hyödyllinen puristusjännitys; ei tarvita lämpökäsittelylaitteita; lyhyt prosessi Ei voi poistaa yleistä lämpörasitusta; sopii vain pintaväsymysherkille alueille; prosessiparametreja on vaikea säätää Useimpien ShowyMetalin valmistamien ilmailuvarusteiden (kuten anturikannattimet, putkiliitokset) on suositeltavaaSuunnitelma A. Vaikka viimeistelyteho heikkenee hieman hehkutuksen jälkeen, optimoimalla työkalujen pinnoitteet (kuten PVD TiAlN) ja mikrosyöttöstrategiat, vaikutus voidaan kompensoida ja vaihtaa lopputuotteen 100 %:n läpäisynopeudeksi ja mittastabiiliudeksi.
Usein kysytyt kysymykset (FAQ)
Tarvitseeko alumiiniseos ikääntymiskäsittelyä jännitystä lievittävän hehkutuksen jälkeen?
Tämä riippuu metalliseossarjasta. 1xxx- tai 5xxx-sarjoissa, jotka eivät ole ikääntyviä, ei vaadita lisävanhentamista stressin lievityksen jälkeen. Vanhenemiskarkaistuissa 2xxx-, 6xxx- ja 7xxx-sarjoissa, jos käytetään T6- tai T73-karkaisumateriaaleja, jännityksenpoistohehkutus voi osittain kääntää vahvistusvaikutuksen. Yleensä prosessi on asetettu "eristys-hidas jäähdytys" mieluummin kuin täydellinen saostusprosessi. Jos voimaa on palautettava myöhemmin, keinotekoinen vanhentaminen on suoritettava uudelleen, mutta tämä lisää stressiä. Siksi paras strategia on kontrolloida hehkutuslämpötilaa niin, että samalla kun eliminoidaan sisäinen jännitys, saostusvaihe (GP-vyöhyke jne.) ei karkene, jolloin alkuperäinen lujuustaso säilyy.
Kuinka arvioida, onko stressiä lievittävä hehkutus "riittää"?
Perustuu pääasiassa kahteen indikaattoriin: Ensinnäkin, onko röntgendiffraktiolla havaittu pinnan jäännösvetolujuus pienempi kuin spesifikaatioarvo (yleensä



