





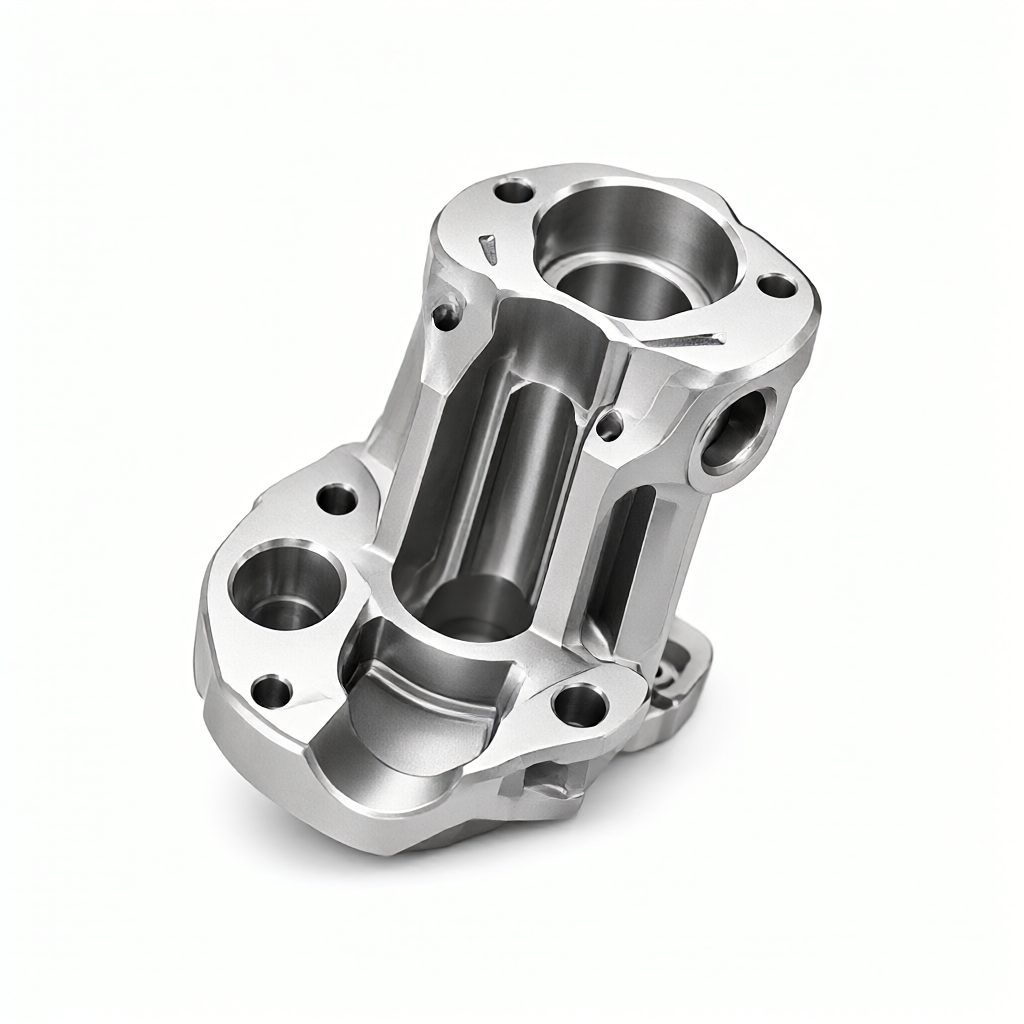
Ilmailualalla,Titaaniseosten osien käsittelyToleranssin hallinta ja pinnan oksidikerroksen laatu määräävät suoraan kokoonpanon tarkkuuden ja väsymisiän. Yleisesti käytetty TC4 (Ti-6Al-4V) esimerkkinä, lämpömuodonmuutosten hallinta leikkauksen aikana, työkalujen kuluminen ja kalvon paksuuden tasaisuus pintakäsittelyn jälkeen ovat ydinindikaattoreita, joista teknologian hankinnat ja T&K-henkilöstö ovat eniten huolissaan. Todellisen valmistuskokemuksen perusteella tämä artikkeli tarjoaa syvällisen analyysin toleranssien hallintastrategiasta raaka-aineista valmiisiin osiin ja kuinka varmistaa ohutseinäisten tai monimutkaisten kaarevien pintojen oksidikerroksen tasaisuus ja korroosionkestävyys prosessin optimoinnin avulla, mikä tarjoaa todennettavissa olevan teknisen perustan projektin valinnalle ja tarjouksen arvioinnille.
Titaaniseosmateriaalin ominaisuuksien vaikutus tarkkuustyöstötoleransseihin
Leikkausvaikeudet ja TC4-seoksen toleranssiryömintä
TC4 (Ti-6Al-4V) on yleisimmin käytetty titaaniseos ilmailuteollisuudessa. Sen lämmönjohtavuus on vain noin 1/7 teräksestä. Leikkauslämmön kerääntyminen voi helposti johtaa työkappaleen paikalliseen lämpötilan nousuun, mikä aiheuttaa mittapoikkeaman. Korkeissa lämpötiloissa titaaniseoksilla on vahva affiniteetti leikkaustyökaluihin ja ne ovat alttiita takertumaan, mikä johtaa työkalujen kiihtyvyyteen ja pinnan eheyden heikkenemiseen. Jos leikkausparametrit ovat virheellisiä ilmailu- ja avaruusalan rakenneosien kohdalla, erän mukana kertyy mikronitason mittapoikkeamia, jotka vaikuttavat lopulliseen kokoonpanoon.
- Tiukat vaatimukset:Ohutseinäisiä osia (seinäpaksuus < 2 mm) työstäessä on käytettävä erittäin jäykkisiä kiinnikkeitä ja tukia, jotta vältetään leikkausvoimien aiheuttaman taipuman aiheuttamat poikkeamat tasaisissa tai pystysuunnassa.
- Työkalun valinta:On suositeltavaa käyttää umpikovametallileikkaustyökaluja ja käyttää TiN- tai AlTiN-pinnoitetta kitkakertoimen vähentämiseksi ja leikkausvoiman häiriön vähentämiseksi mittatarkkuuteen.
- Toleranssi varattu:Kriittisten mittojen kohdalla on suositeltavaa varata 0,02-0,05 mm hionta- tai viimeistelyvara piirustuksen perusteella, jotta vältetään lämpömuodonmuutoksen jäännösjännitys jyrsinnän jälkeen.
Stressin lievitys- ja toleranssin stabilointistrategiat
Titaaniseoksesta valmistettujen takeiden tai valukappaleiden sisällä on suuria jäännösjännityksiä. Jos sitä ei vapauteta ajoissa käsittelyn jälkeen, hidas jännitysrelaksaatio tapahtuu viikkojen tai kuukausien kuluessa, mikä johtaa osien muodonmuutokseen. Erittäin tarkkojen ilmailu-avaruusosien osalta suositellaan prosessia "rouhinta - vanhentaminen - viimeistely - vanhentaminen uudelleen - lopullinen viimeistely". Yli 80 % jännityksestä vapautuu välilämpökäsittelyn kautta, ja lopullista mittavakautta voidaan säätää ±0,01 mm:n sisällä, mikä täyttää ilmailu- ja avaruuskokoonpanon tiukat vaatimukset.
Aerospace Grade Surface Oxide Layer Control Standard
Oksidikerroksen toiminta ja kalvon paksuuden valintaperusteet
Vaikka titaaniseoksen luonnollinen oksidikerros (passivointikalvo) on korroosionkestävä, se vaurioituu helposti korkeassa lämpötilassa, korkeassa kosteudessa tai iskuympäristössä. Anodisointi paksuntaa sähkökemiallisesti oksidikerrosta, mikä lisää kulutuskestävyyttä ja eristystä. Ilmailun osissa kalvon paksuuden valinta perustuu yleensä eristysvaatimuksiin tai kulutuskestävyysvaatimuksiin:
- Vakiokalvo (tyyppi II):Paksuus on noin 5-25 μm, mikä parantaa pääasiassa korroosionkestävyyttä ja sopii eristämättömiin johtaviin osiin.
- Kova hapetus (tyyppi III):Paksuus voi olla 50-250 μm, ja mikrokovuus paranee merkittävästi. Se soveltuu korkeakitkaisille ja kuluville osille, mutta kalvokerroksen haurauteen tulee kiinnittää huomiota.
On huomattava, että substraatin lämpötila vaikuttaa suuresti oksidikerroksen paksuuteen. Titaaniseokset johtavat lämpöä hitaasti. Jos kylvyn nestekierto on huono tai virrantiheys on asetettu liian suureksi, paikallinen ylikuumeneminen aiheuttaa kalvokerroksen löystymisen ja huokoisen, ja jopa matriisi pehmenee. Siksi suurissa osissa on käytettävä pulssivirtaa tai dynaamista jäähdytystekniikkaa tasaisen kalvon paksuuden varmistamiseksi.
Oksidikerroksen vikojen välttäminen ja laadunvalvonta
Yleisiä oksidikerroksen vikoja ovat paahtaminen, rakkuloituminen, kuoriutuminen ja epätasainen väri, jotka johtuvat useimmiten puutteellisesta esikäsittelystä, liiallisista epäpuhtauksista hapetuskylvyssä tai osien välisestä virtasuojauksesta. Tällaisten ongelmien välttämiseksi:
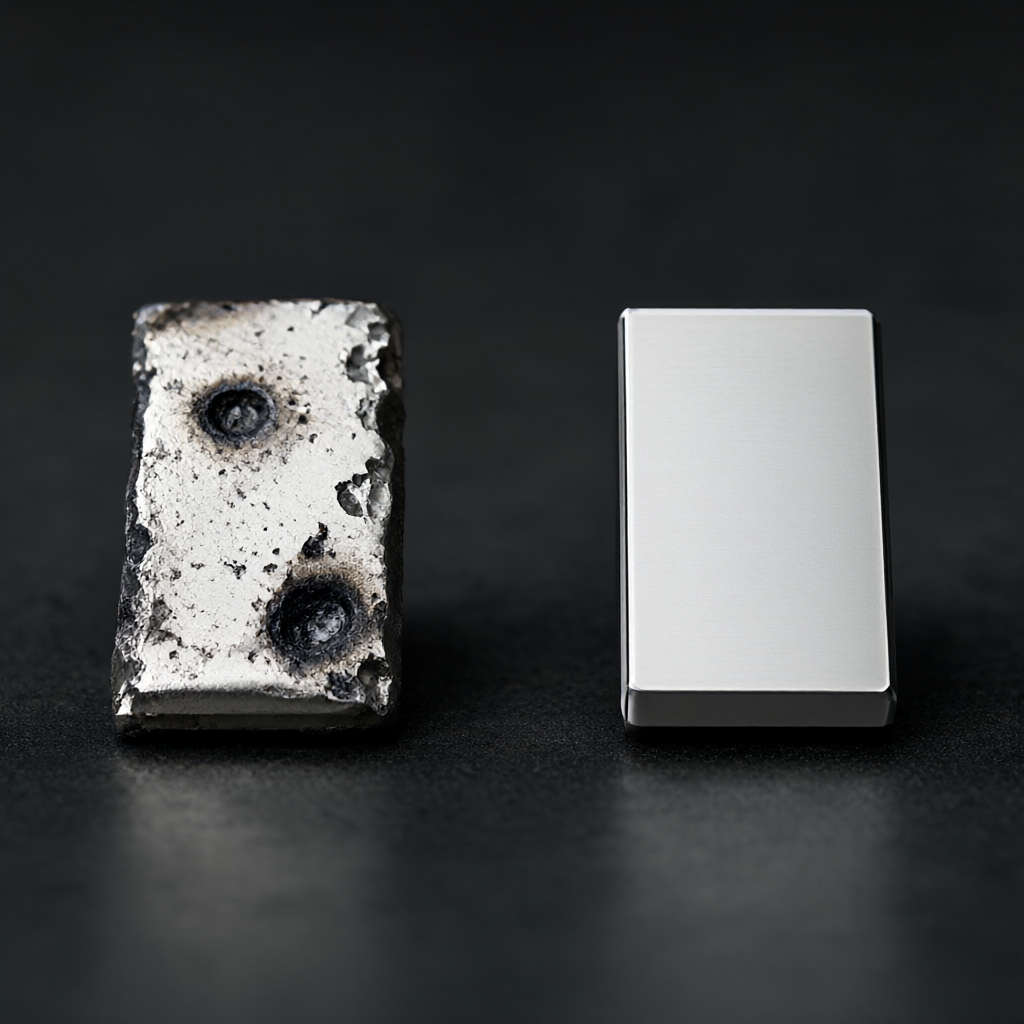
- Esikäsittelyavain:Öljylika ja passivointikalvo on poistettava kokonaan. On suositeltavaa käyttää alkalipesua + peittausta + passivointiprosessia tasaisen pintaaktiivisuuden varmistamiseksi.
- Valaisimen suunnittelu:Johtavalla kiinnittimellä on oltava riittävä poikkipinta-ala liiallisen paikallisen virrantiheyden välttämiseksi; sähköä johtamaton osa on käärittävä eristysmateriaaleihin oikosulun poistamisen estämiseksi.
- Prosessin seuranta:Jokaisen tuotantoerän on seurattava kylpynesteen johtavuutta, pH-arvoa ja lämpötilaa ja tallennettava jännite-aikakäyrä hapetusprosessin aikana varmistaakseen, että kalvon paksuus täyttää vetotoleranssin.
Keskeiset prosessiparametrit ja toleranssi/karheussovitus
Eri työstövaiheet ja pintakäsittelyprosessit vaikuttavat suoraan lopullisiin toleransseihin ja pinnan karheuteen. Seuraava on TC4-titaaniseoksen suositeltu parametrialue tyypillisessä ilmailu- ja avaruusteollisuuden osien käsittelyssä, jota voidaan käyttää referenssinä DFM-arvioinnissa ja prosessisuunnittelussa:
| prosessivaihe | Avainparametrit/alue | Vaikutus suvaitsevaisuuteen/laatuun | Sovellettavat skenaariot |
|---|---|---|---|
| karkea jyrsintä | Takaisinleikkausmäärä ap 1,5-2,5 mm, syöttö f 0,1-0,15 mm/hammas | Suurimman osan poiston jälkeen jännityksen purkaminen aiheuttaa suuria mittavaihteluita. | Tanko/taonta karhennus |
| Puoliviimeistelyjyrsintä/viimeistelyjyrsintä | Takaisinleikkausmäärä ap 0,1-0,2 mm, syöttö f 0,05-0,1 mm/hammas | Koko on yleensä vakaa, ja leikkaussyvyyssuhdetta on säädettävä, jotta vältetään tärinää, joka voi saavuttaa Ra 1,6-0,8 μm. | Ei-istuttavat pinnat ja yleiset rakennepinnat |
| Viimeistele sorvaus/hionta | Syöttö f ≤0,05mm/kierros, suuri määrä leikkausnesteen jäähdytystä | Eliminoi jyrsintämuodonmuutos, stabiloi koko ±0,01 mm, sileys Ra 0,4-0,2 μm | Tarkat yhteensopivat pinnat, kuten laakeripaikat ja tiivistyspinnat |
| anodisointi | Jännite 10-20V, lämpötila 20-35°C, virrantiheys 3-5 A/dm² | Kalvon paksuutta kasvatetaan 0,2-0,5 mm (varaus vaaditaan), kalvokerroksen kovuus kasvaa ja eristys paranee | Eristävät liittimet, kulutusta kestävät rakenneosat |
Huomautus: Oksidikerroksen paksuus kasvaa osan koon mukaan. Suunnittelupiirustuksissa on selkeästi ilmoitettava mitat "ennen hapetusta" tai "hapetuksen jälkeen" ja varattava vastaava koneistusvara. Yleensä tarvitaan 0,5-1,0 mm yksipuolinen vara kova hapettumiseen ja 0,2-0,5 mm standardikalvoihin.
Havaitsemismenetelmät ja vikatilan analyysi
Kriittiset mitat ja kalvon paksuuden tunnistusmenetelmät
Ilmailun osien laadun varmistamiseksi on perustettava monitasoinen tarkastusjärjestelmä:
- Koon tunnistus:Täysimittaiseen tarkastukseen käytetään kolmiulotteista koordinaattimittauskonetta (CMM) ja paineilmamittauslaitteita tai optisia projektoreita käytetään näppäinliitospinnoilla varmistamaan, että ±0,01 mm toleranssi on jäljitettävissä.
- Kalvon paksuuden tunnistus:Pyörrevirran paksuusmittaria (hajoamaton) käytetään mittaamaan osan useista kohdista (mukaan lukien kulmat ja urat), ja vähimmäisarvoa käytetään arvioinnissa AMS 2472 -standardien mukaisesti.
- Sitoutumistesti:Koville oksidikalvoille vaaditaan taivutuskoe tai sataristikkokoe sen varmistamiseksi, ettei kalvokerros irtoa.
Yleiset vikatilat ja välttämisratkaisut
- Filmin halkeilu:Se on yleisempää kovan hapettumisen jälkeen, koska kalvokerros on hauras ja kutistuu jäähtyessään. Vältä: Vähennä hapetusjännitettä, etene kalvoa vaiheittain ja pidennä hidasta jäähdytysaikaa; vältä myöhempää työstöä korkeissa lämpötiloissa.
- Oksidikerroksen ablaatio:Syynä on liiallinen paikallinen virrantiheys tai osien välinen kosketus. Vältä: Optimoi valaisimen eristys ja käytä pulssivirtaa varmistaaksesi kylpynesteen riittävän kierron.
- Toleranssin ulkopuolella koko:Riittämätön suoja termisen muodonmuutoksen tai hapettumisen käsittelyyn. Vältä: Toteuta välivanhentaminen, tarkista hapettumissuoja DFM-vaiheessa ja vahvista ensimmäisen kappaleen täysi koko.
Ratkaisuvertailu: CNC-jyrsintä vs. sorvausjyrsin yhdistelmä
Ilmailu- ja avaruusteollisuudessa käytettävien titaaniseososien, joissa on akselin kaltaiset ominaisuudet, valinta 3-akselin/5-akselin jyrsinnän tai sorvauksen ja jyrsinnän välillä vaikuttaa suoraan toleranssin säätöominaisuuksiin ja tuotannon tehokkuuteen. Seuraavassa on vertaileva analyysi kahdesta vaihtoehdosta:
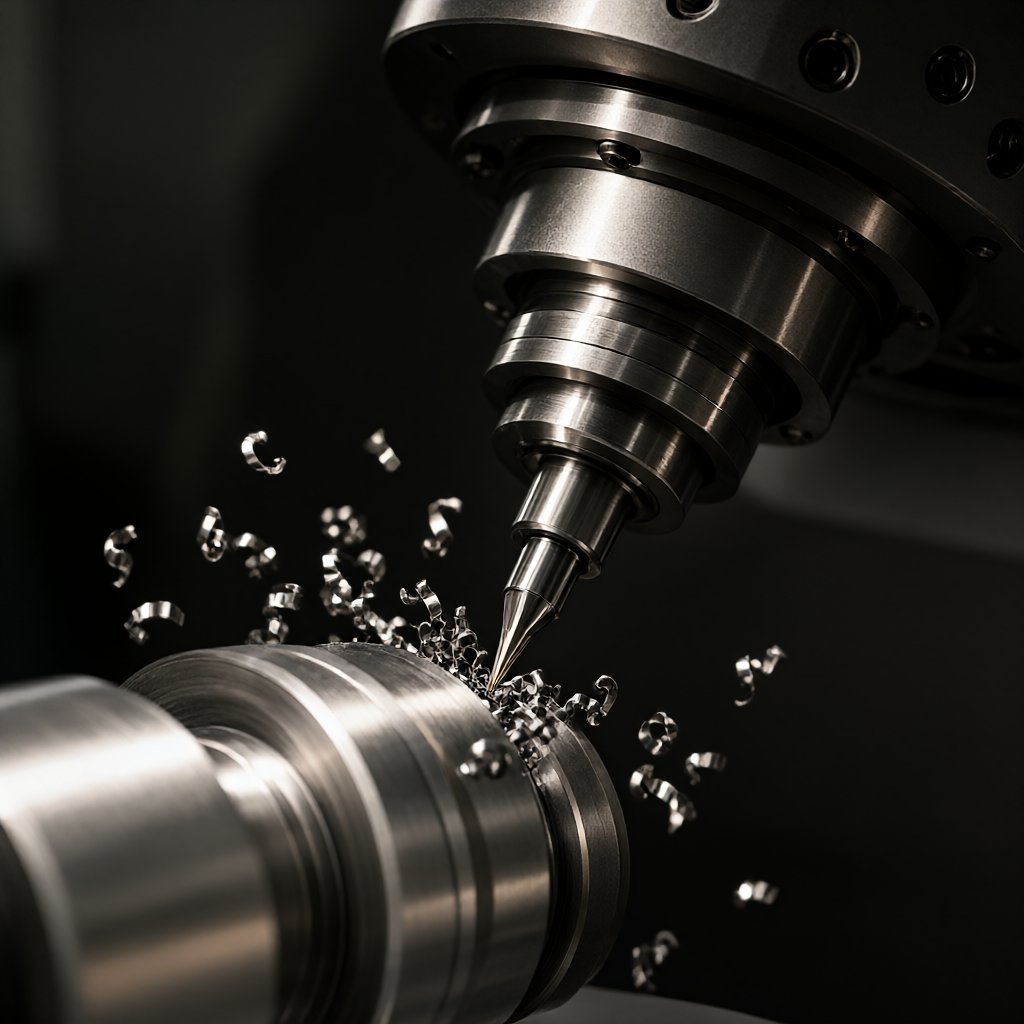
| Arvioinnin mitat | 3/5-akselinen CNC-jyrsintä | Sorvaus- ja jyrsintämassa (keskitys/jäykkä kara) |
|---|---|---|
| Toleranssin hallintamahdollisuus | Hyvä monimutkaisissa muodoissa, liitäntäpinta on puristettava kahdesti, ja kumulatiivinen virhe on hieman suurempi | Sorvaus, jyrsintä, poraus ja kierteitys voidaan suorittaa yhdellä kiinnityksellä paremmalla koaksiaalisella ja paremmalla sijoittelulla. |
| pintakäsittely | Kuulajyrsimen/päätyjyrsimen reitti on rajoitettu, Ra on yleensä 0,8-1,6 μm | Kääntymisreitti on jatkuva ja Ra voi saavuttaa 0,4-0,8 μm, mikä sopii paremmin pintojen tiivistämiseen. |
| Hapettumisen esikäsittely | Työkalujälkiä on vältettävä ja se vaatii korkeat esikäsittely- ja puhdistusvaatimukset. | Leikkauspinta on tiheä, vähemmän vaikea puhdistaa ja kalvokerros on tasaisempi |
| Soveltuvat osatyypit | Siipien rivat, liitokset, monimutkaiset kuoret, erikoismuotoiset rakenneosat | Turbiinin levyakseli, hydrauliventtiilin runko, voimansiirtoakseli, tarkkuusnivel |
| erän konsistenssi | Riippuen ohjelmasta ja kiinnityksen toistettavuudesta, vaihtelu on hieman suurempi, kun eräkoko on suuri. | Korkea jäykkyys, parempi eräkonsistenssi, sopii suurille määrille tarkkuusosia |
Johtopäätös: Ilmailu-avaruusosien, joilla on erittäin korkeat koaksiaalisuus- ja sileysvaatimukset, sorvausjyrsintää suositellaan. monimutkaisille erikoismuotoisille rakenneosille 3/5-akselinen jyrsintä on joustavampi. Varsinaisessa tuotannossa voidaan harkita hybridiprosessia "sorvausalusta + jyrsintäviimeistely" tehokkuuden ja tarkkuuden tasapainottamiseksi.
Hankinnan arvioinnin keskeiset kohdat ja usein kysytyt kysymykset
Kuinka arvioida titaaniseoksen prosessointitoimittajien toleranssinhallintakykyä?
Vaadi toimittajia toimittamaan CPK (Process Capability Index) -raportin, joka kohdistuu kriittisiin ulottuvuuksiin CPK ≥ 1,33; tarkastaa, onko niissä välivanhentamiskykyä ja kolmiulotteisia testauslaitteita; vahvistavat hapettumissäiliön nesteenhallinta- ja kalvonpaksuuden näytteenottotiedot.
Onko oksidin paksuus huomioitu osan kokonaiskokossa?
kyllä. Oksidikerros kiinnitetään pohjamateriaaliin ja "ennen hapetusta" mitat on ilmoitettava selvästi piirustuksissa. Yleensä on välttämätöntä jättää hapettumisvara liitäntäpinnalle, muuten hapettuminen aiheuttaa häiriöitä tai häiriöitä.
Vaikuttaako kovaoksidikalvo sähkönjohtavuuteen?
Kovaoksidikalvo (tyyppi III) on erittäin eristävä. Jos osien on oltava johtavia, on valittava standardikalvo (tyyppi II) ja kalvon paksuus on säädettävä 10 μm:n sisällä tai oksidikerros on poistettava osittain kosketuspinnasta.
Kuinka kauan kestää, että ohutseinäisissä titaaniosissa esiintyy jännitysmuodonmuutoksia käsittelyn jälkeen?
Vanhentamattomat takeet voivat muuttua merkittävästi 1-4 viikon kuluessa käsittelystä. On suositeltavaa suorittaa tyhjiövanhentaminen välittömästi käsittelyn jälkeen ja antaa sen olla vakaa 72 tuntia ennen viimeistelyä ja testausta.
Mitkä ovat seinämän paksuuden vähimmäisrajat pinnan esikäsittelyssä?
Kova hapetus sopii osille, joiden seinämän paksuus on > 2 mm; vakiokalvo soveltuu seinämäpaksuudelle >1mm. Erittäin ohutseinäisille osille (<1mm) on suositeltavaa käyttää PVD-pinnoitetta tai vahvistaa jäähdytystä ennen anodisointia lämpövaurioiden välttämiseksi.
lopuksi
Ilmailu- ja avaruusteollisuuden titaaniseososien käsittelyn laatu riippuu materiaaliominaisuuksien, prosessiparametrien ja pintakäsittelyn systemaattisesta valvonnasta. Marginaalivarauksesta DFM-vaiheessa, jännityksenpoistoon käsittelyn aikana ja hapetuskylvyn hallintaan, jokainen vaihe vaikuttaa lopulliseen toleranssiin ja kalvon eheyteen. Valitsemalla toimittajat, joilla on moniakselinen prosessointikyky, välivanhenemisprosessit ja tiukat kalvonpaksuuden tunnistusjärjestelmät, voidaan tehokkaasti vähentää eräriskejä ja varmistaa osien luotettavuus vaativissa huoltoympäristöissä.
Jos projektiisi liittyy titaaniseoksen tarkkuusosia tai pintaoksidikerroksen hallintaa, voit lähettää piirustuksia ja teknisiä vaatimuksia. Tarjoamme kohdennettuja DFM-ehdotuksia ja tarjouksia prosessin toteutettavuuden ja toleranssiominaisuuksien perusteella.



