





I forskning og udvikling af halvleder- og medicinsk diagnostisk udstyr er præcisionsbehandling af mikrofluidchips en kernevanskelighed. Traditionel 3-akset fræsning er svær at håndtere affasning af waferkanter og komplekse buede overflader.Fem-akset CNC-bearbejdningGennem multi-akse kobling opnås sub-mikron wafer-niveau behandlingsnøjagtighed. Denne artikel vil give en dybdegående analyse af, hvordan man bruger et fem-akset CNC-center til at fuldføre kantaffasning, kanalfræsning og overfladefinishkontrol af mikrofluidchips, der dækker materialevalg, procesparametre, almindelige fejlanalyse og acceptkriterier og giver praktisk teknisk reference til ingeniører og indkøbere.
Kernefordelene ved fem-akset CNC-bearbejdning af mikrofluidchips
Mikrofluidchips er normalt lavet af silicium, kvarts, glas eller højtydende ingeniørplast med små egenskabsstørrelser, tynde strukturer og snævre tolerancer. Fem-aksede bearbejdningscentre (såsom udstyret med roterende A-akse/C-akse) gør det muligt for værktøjet og emnet altid at opretholde en bedre vinkel, hvilket undgår vibrationer og deformation forårsaget af for stort værktøjsudhæng, som er almindeligt ved 3-akset bearbejdning.
- Kompleks overfladefræsning: Den kan behandle skrå kanaler eller sfæriske mikrostrukturer på én gang, hvilket reducerer antallet af fastspændingstider og reducerer kumulative fejl.
- Automatisering af kantaffasning: For 100 mm eller 200 mm waferkanten kan femakset forbindelse opnå en dybdeaffasning på 0,1 mm til 0,5 mm, og sidevæggens ruhed Ra kan kontrolleres inden for 0,4 μm.
- Høj stivhed og præcision: Med et højhastighedsmaskinhoved (maksimal hastighed 12000-24000 rpm) understøtter det højhastighedsfræsning med hårdmetalmikrodiameterværktøjer, hvilket forbedrer overfladefinish og reducerer termisk skade.
Til volumenproduktion er fem-akset bearbejdning mere konsekvent end manuel affasning eller traditionel 3-akset sidefræsning. Med DFM (Design for Manufacturing) anbefalinger kan værktøjsbaner optimeres for at undgå værktøjsudbytte i tyndvæggede områder.
Procesflow og parameterindstillinger til bearbejdning på waferniveau
Kernen i bearbejdning på waferniveau ligger i fastspændingsstabilitet og værktøjsbaneplanlægning. Typisk bruges en vakuumpatron eller en specialtilpasset armatur til at holde waferen, og det fem-aksede værktøjsværktøj fremfører værktøjet vinkelret på kanten af waferen gennem C-akse-rotation eller A-akse-tilt.
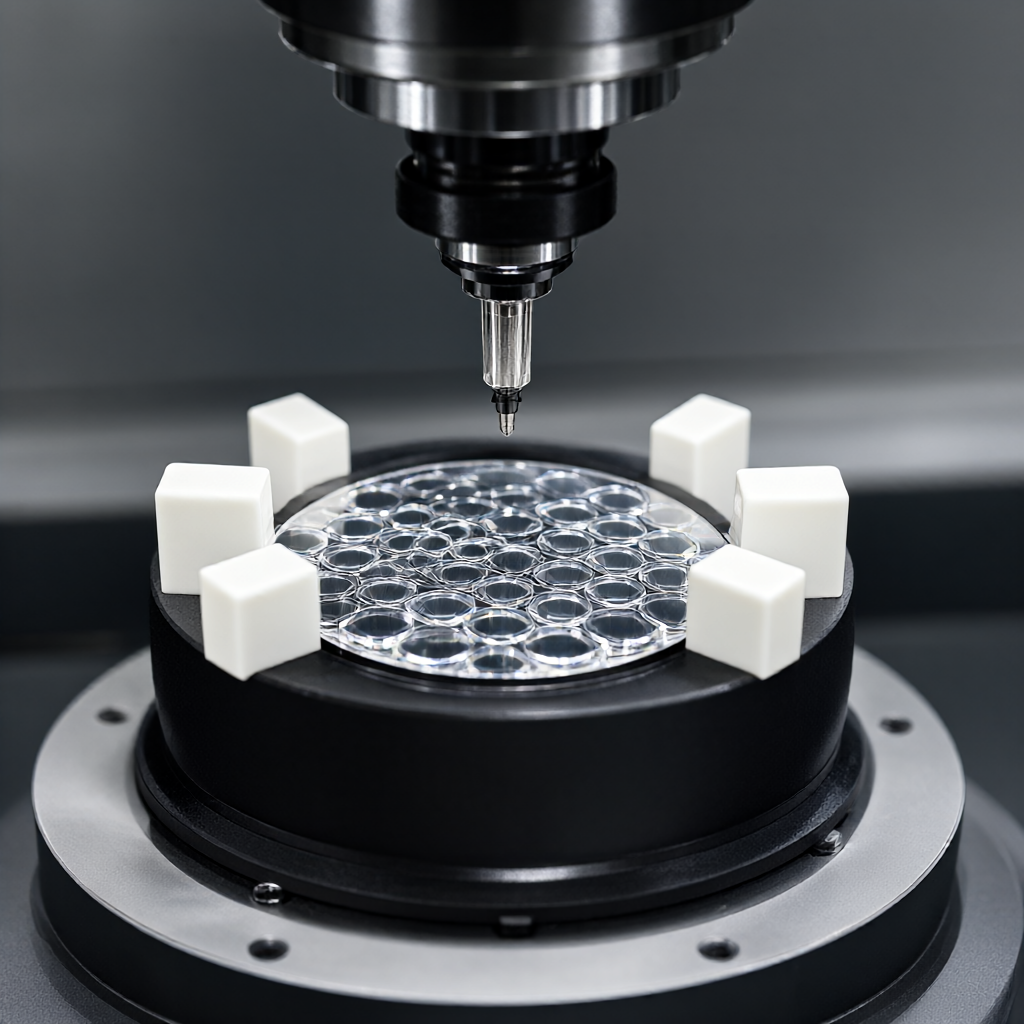
Nøgleprocesparametre
- Spindelhastighed: Justeret i henhold til værktøjets diameter kræver værktøjer med mikrodiameter (såsom 0,5 mm-2 mm) normalt højhastighedsskæring på 15.000-24.000 o/min.
- Foderhastighed: Z-aksefremføring er 5-10 mm/min ved grovfræsning og reduceret til 0,1-0,5 mm/omdrejninger under kantaffasning under finfræsning for at sikre glat finish.
- Værktøjsvalg: Det anbefales at bruge coatede hårdmetal-pindfræsere eller mikrokuglenæseskærere med en diameter på 0,5-3 mm og et klingelængdeforhold på L/D ≤3 for at reducere udhængsvibrationer.
Ved bearbejdning af siliciumwafers skal der lægges særlig vægt på brugen af kølevæske (MQL minimumsmængdesmøring) for at undgå for stort værktøjsslitage forårsaget af tørskæring. Til glas eller keramiske materialer skal du bruge diamant-mikrobor eller specialbelagte værktøjer og justere tilspændingshastigheden for at imødekomme den høje hårdhed.
Kvalitetskontrol af kantaffasning og overfladebehandling
Kantaffasningen af mikrofluidchips fjerner ikke kun skarpe kanter for at forhindre skærende hænder, men forbedrer også processens gennemførlighed af efterfølgende waferlimning eller emballering. Affasningsvinklen er normalt 45° eller 60°, og dybden er 0,1-0,3 mm. Fordelen ved 5-akset bearbejdning er, at den dynamisk kan justere værktøjsstillingen for at sikre en jævn overgang ved affasningsroden uden restglimt.
Overfladeruhed og inspektion
- Krav til ruhed: Kanalindvendig væg Ra ≤ 0,4μm, overfladeplanhed ≤ 2μm (til 100x100mm wafer).
- Detektion betyder: Brug en optisk overfladeruhedsmåler (såsom KLA-Tencor) til fuld overfladescanning; brug en tredimensionel koordinatmålemaskine (CMM) til at stikprøve nøglefunktionsdimensioner, og tolerancen styres til ±0,01 mm.
- Udseende inspektion: Brug et højeffektmikroskop til at kontrollere, om der er skår, ridser eller klæbemærker på de affasede kanter for at sikre, at de er fejlfri.
Efter overfladebehandling (såsom plasmarensning, anodisering eller galvanisering) skal overfladens integritet evalueres igen. For mikrofluidchips med aluminiumslegeringssubstrater kan anodisering forbedre korrosionsbestandigheden, men man skal være opmærksom på risikoen for tilstopning af mikroporer. Det anbefales at bruge tyndtlagsoxidation, når porediameteren er større end 50 μm.
Materialevalg og sammenligning af skæreydelse
Forskellige materialer har en enorm indflydelse på ydeevnen af mikrofluidchips. Silicium har fremragende termisk ledningsevne og kemisk stabilitet, men har høj hårdhed (Hv 1000+) og høje forarbejdningsomkostninger; aluminiumslegeringer er lette og nemme at behandle, men kræver overfladeisoleringsbehandling; polymerer såsom polyimid (PI) er velegnede til fleksible mikrofluidik, men har begrænset temperaturbestandighed.
| Materialekvalitet | Hårdhed (Hv) | Anbefalede knive | Vigtigste fordele | Behandlingsvanskeligheder og modforanstaltninger |
|---|---|---|---|---|
| Monokrystallinsk silicium / polykrystallinsk silicium | 1000-1300 | Diamant / CBN | Høj varmeledningsevne og god biokompatibilitet | Skærekraften er stor, og kanterne er tilbøjelige til at skære; lav hastighed, høj stivhed skæring er påkrævet, og tilstrækkelig køling er påkrævet. |
| 6061 aluminiumslegering | 70-90 | Belagt hårdmetal / højhastighedsstål | Let at behandle, let vægt, anodiserbar | Risiko for knivstikning; brug MQL-smøring, og værktøjet er belagt med TiAlN-belægning for at forhindre klæbning. |
| kvarts glas | 550-650 | Diamant mikro boremaskine | Høj transmittans, korrosionsbestandighed | Høj skørhed, let at knække; lille skæredybde, flere gennemløb for at undgå stødbelastninger. |
| PEEK (polyetheretherketon) | 200-300 | Hårdmetal/hurtigskifteværktøj | Højtemperaturbestandig, selvsmørende, medicinsk kvalitet | Den elastiske deformation er stor; klemmen skal forspændes for at forhindre tilbageslag i at påvirke tolerancen. |
Ved valg af materialer er det nødvendigt at overveje terminalapplikationsscenariet. For eksempel bruger medicinsk in vitro diagnostisk (POCT) udstyr for det meste PEEK eller kvarts på grund af dets høje biosikkerhed; mens halvledertestsockets foretrækker aluminiumslegering eller stål for at reducere omkostningerne og sikre elektrisk ydeevne.
Almindelige fejltilstande og undgåelsesløsninger
I den faktiske behandling lider mikrofluidchips ofte af følgende fejltilstande:
- Værktøjsvibration (Chatter): Giver krusninger på kanalvæggen og ruheden overstiger standarden. Undgåelse: Reducer skæredybden ap, øg værktøjets stivhed og optimer værktøjsholderens spændelængde.
- Termisk deformation: Højhastighedsskæring genererer varme, hvilket får tyndvæggede wafere til at deformeres. Undgåelse: Brug minimumssmøring (MQL) eller tågeafkøling for at undgå termisk stød forårsaget af store mængder skærevæske.
- Klemspændingsdeformation: Forkert klemkraft forårsager waferdeformation, og genopretning efter løsning forårsager dimensionsafvigelse. Undgåelse: Brug vakuumadsorption eller fleksible klemmer og forspændingstest for at bestemme den bedste klemkraft.
- resterende blitz: Metalspåner forbliver ved roden af affasningen, hvilket påvirker efterfølgende svejsning. Undgåelse: Brug højtoleranceværktøjer til finfræsning, øg antallet af tilbagetrækninger, eller brug efterbehandling med kemisk ætsning.
Etabler en første artikelbekræftelsesmekanisme (FAI) til at udføre målinger i fuld størrelse og overfladeinspektioner på de første tre prøver før masseproduktion for at sikre, at procesparametrene er stabile, før produktionen kan begynde.
Acceptkriterier og DFM-anbefalinger
For at sikre kvaliteten af mikrofluidchips anbefales det at etablere klare acceptkriterier:
- Dimensionel tolerance: Bredden af den kritiske strømningskanal er ±0,01 mm. Når billedformatet er ≥ 5:1, skal dybden og bredden aftales separat. Generelt er ±0,02 mm tilladt.
- overfladekvalitet: Ingen synlige ridser (under et 10x mikroskop), ingen skår og glatte affasninger uden grater.
- funktionstest: Udfør lufttæthedstest (lækagehastighed< 10⁻⁶ mbar·l/s)及流体通过性测试,确保无堵塞。
I løbet af DFM-fasen bør designingeniøren overveje værktøjets tilgængelighed. Undgå for eksempel at designe et 90° retvinklet indre hulrum. Det anbefales at bruge en bueovergang med en radius R, der ikke er mindre end værktøjsradius. For tykke plader (>5 mm) wafers anbefales det først at fræse den flade overflade og derefter affase for at reducere udkragningsvibration.
FAQ: Ofte stillede spørgsmål om mikrofluidisk chipbehandling
Hvad er den mindste funktionsstørrelse for en femakset CNC-bearbejdet mikrofluidisk chip?
Afhængigt af værktøjets diameter og værktøjsmaskinens stivhed kan den mindste kanalbredde normalt behandles til 0,1 mm-0,2 mm, og dybere behov skal kombineres med laserablation eller DRIE-proces. En minimumsbredde på 0,3 mm eller mere anbefales til konventionel fem-akset fræsning for at sikre tolerancestabilitet.
Vil affasning af siliciumwaferkanter påvirke waferbinding?
Korrekt affasning (0,1-0,3 mm) påvirker normalt ikke bindingen, men hjælper med stressaflastning og justering. Den affasede kant skal dog være fri for afslag. Det anbefales at polere det før limning for at sikre overfladen Ra< 0.2μm。
Hvordan kontrolleres værktøjsslid i fem-akset bearbejdning?
Brug et online værktøjsovervågningssystem (såsom en lasersonde) til at kompensere for ændringer i værktøjslængde og -diameter i realtid. Udfør værktøjsinspektion for hver 50-100 bearbejdede stykker, og udskift slidte knive omgående for at undgå dimensionsforskydning.
Hvilke overfladebehandlinger kan udføres på mikrofluidchips af aluminiumslegering?
Kan anodiseres (tykkelse 1-25μm), mikrobueoxidation (MAO) eller hårdanodiseret. Hvis isolering er påkrævet, anbefales det at bruge sandblæsningsrensning efterfulgt af galvanisering af nikkel eller guld. Bemærk, at overfladebehandling kan blokere mikroporer, så blinde huller skal reserveres på forhånd.
Hvor lang er leveringstiden for masseproduktion af 1.000 mikrofluidchips?
Afhænger af materialeindkøb og proceskompleksitet. Aluminiumslegering eller plastdele tager normalt 15-25 dage at fuldføre masseproduktion; fordi silicium wafers involverer specialværktøj og testning, kan leveringstiden forlænges til 30 dage. Det anbefales at reservere tid til DFM-gennemgang og første artikelbekræftelse.
Konklusion og forespørgselsforslag
Fem-akset CNC-bearbejdning giver en effektiv og højpræcisionsløsning til wafer-niveau kantaffasning af mikrofluidchips. Kombineret med fornuftigt materialevalg og DFM-optimering kan risikoen for fejl reduceres markant. Hvis du har behov for mikrofluidisk chip eller præcisionswaferbehandling, bedes du angive tegninger og specifikationer. Vi giver DFM-forslag og hurtige tilbud baseret på dine materialer, tolerancer og batchstørrelser.



