





Glathed og biofilmkontrollogik af fem-akset CNC-bearbejdning af medicinske ledkugler
Ledkugler i medicinske implantater (såsom hofte- og knæledskuglehoveder) har ekstremt høje krav til overfladeintegritet. Ved bearbejdning af sådanne dele ved hjælp af fem-akset CNC er kerneudfordringen, hvordan man afbalancerer bearbejdningsmærker og efterfølgende poleringsprocesser ved at kontrollere overfladeruheden (Ra 0,2-0,4 μm) og samtidig sikre geometrisk nøjagtighed (±0,01 mm). Ru overflader har en tendens til at tilbageholde proteiner, danne stabile biofilm og forårsage betændelse; mens for tynde overflader mangler ordentlig tekstur, hvilket påvirker knogleindvækst (Osseointegration). Denne guide er baseret på ingeniørpraksis og analyserer, hvordan man opnår en bedre balance mellem bearbejdning og biokompatibilitet gennem fem-aksede samtidige skærestrategier, værktøjsbaneoptimering og materialeegenskabsanalyse for at sikre ensartet masseproduktion.
Effekt af materialevalg og skæreydelse på overfladekvalitet
Almindeligt anvendte materialer til medicinske ledkugler omfatter kobolt-krom-molybdænlegering (CoCrMo), titanlegering (Ti-6Al-4V) og rustfrit stål med højt kulstofindhold (såsom 316LVM). Den skærende termiske ledningsevne og arbejdshærdningstendensen af forskellige materialer påvirker direkte tykkelsen af overfladens resterende spændingslag.
- CoCrMo: Høj hårdhed, dårlig varmeledningsevne, tilbøjelig til at hærde. Hvis skæreparametrene er uhensigtsmæssige, vil den resterende trykspænding være for stor, hvilket vil reducere udmattelseslevetiden. Det anbefales at bruge skarpt værktøj og reducere tilspændingshastigheden til 50-80 mm/min for at kontrollere overfladeskadelaget under overfladen.
- Ti-6Al-4V: Dårlig varmeabsorption og hurtig værktøjsslid. Højhastighedsskæring kan let føre til termisk slid på værktøjet og udseendet af opbygget kant på overfladen. For at opretholde konstant afkøling anbefales det at bruge mikrokrystallinsk diamantbelægning eller hårdmetalskæreværktøj, med rotationshastigheden styret til 3000-4500 rpm.
- 316LVM: Stærk sejhed, let at klæbe til kniven. Værktøjets spånbryder skal forstørres for at forhindre, at materialet strækkes og deformeres. "Washboard" krusninger er tilbøjelige til at dukke op på overfladen, og svingvinklen på værktøjsaksen skal optimeres.
Valget af materialekvalitet skal kombineres med patientens vægt og aktivitetsintensitet. Til high-end proteser er CoCrMo det første valg, fordi det har bedre slidstyrke end titanlegeringer, men det er også sværere at behandle. Ingeniører bør bekræfte materialekvaliteten og varmebehandlingstilstanden (fast opløsning eller ældningstilstand) på tegningsstadiet baseret på DFM-anbefalinger (Design for Manufacturability).
Fem-akset samtidig skærestrategi: fra skrubbearbejdning til halvfinish
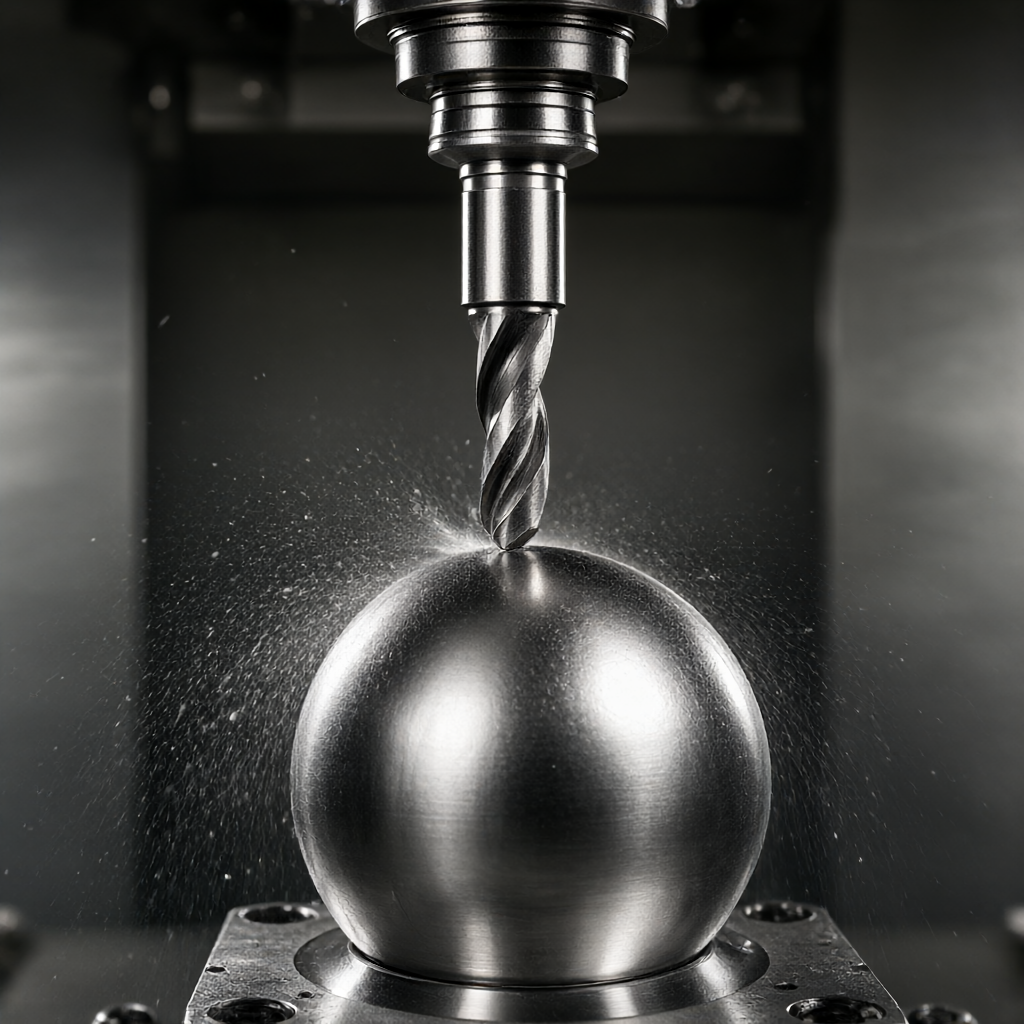
Fordelen ved den femaksede værktøjsmaskine er, at den altid kan opretholde den bedste skærevinkel mellem værktøjet og emnets overflade, og undgår "nulskæring"-fænomenet forårsaget af, at værktøjsaksen er vinkelret på den buede overflade. For sfæriske emner kan brugen af fireakset rotation eller femakset kobling forbedre overfladekontinuiteten betydeligt.
Nøglepunkter i værktøjsstioptimering
- Konstant skæring og dyb strategi: Ved traditionel tre-akset fræsning ændres skæredybden drastisk i det sfæriske polområde, hvilket forårsager udsving i skærekraften. Fem akser kan opretholde en konstant skæredybde (0,1-0,2 mm), stabilisere skærekræfter og reducere overfladerivning.
- normal justering: I højhastighedsfræsningstrinnet skal værktøjsaksen opretholde en vinkel på 30-45 grader med kuglens normale linje for at forhindre endekanten i at deltage i skæringen, og brug kantsidekanterne til efterbehandling for at reducere overfladebølger.
- Håndtering af knive: Knivmærker er tilbøjelige til at dukke op i samlinger med flere værktøjsbaner. En glat overgangsalgoritme skal bruges for at sikre, at filetens radius ved samlingen er R ≥ 0,5 mm for at undgå spændingskoncentration.
For standardfugekugler med en diameter på 28-36 mm anbefales det at lade 0,3-0,5 mm være til skrubning og 0,1-0,2 mm til semi-finish. Fem-akset kobling kan fuldføre komplekse buede overfladeovergange på et minut og er mere end 40 % mere effektivt end tre-akset.
Kontrol af overfladeruhed: grænsen mellem bearbejdning og polering
Den bearbejdede overflade er ikke den endelige brugsoverflade og skal poleres. Poleringsmålet er at reducere overfladeruheden fra Ra 0,8 μm til Ra 0,2 μm eller endda Ra 0,1 μm. Overdreven polering kan forårsage omlejring af overfladeatomer og øge korrosionsbestandigheden, men det kan også lukke mikroporer og påvirke knogleindvæksthastigheden.
Sammenligning af nøgleparametre
| processtadiet | Typisk ruhed (Ra) | hovedformål | Biofilm risikovurdering |
|---|---|---|---|
| CNC semi-finish | 0,8 - 1,6 μm | Fjern marginer, korrekt geometri | |
| 0,2 - 0,4 μm | Medium: Resterende trykspænding skal kontrolleres | ||
| Elektrokemisk polering (ECP) | < 0.1 μm | Dyb spændingsaflastning og forbedret korrosionsbestandighed | Lav: Overfladepassiveringsfilm er stabil |
Dataene viser, at når Ra< 0.2 μm 时,细菌(如金黄色葡萄球菌)的初始附着率降低,但长期生物膜形成能力取决于表面化学组成。五轴加工的高光洁度基底可大幅缩短后续抛光时间,减少热输入对材料晶粒的影响。
Inspektion og fejlanalyse: Sådan verificeres behandlingskvalitet
Medicinske dele skal passere strenge kvalitetsporte. Ud over tre-koordinat (CMM) inspektion af geometriske dimensioner, er overfladeintegritetsinspektion lige så kritisk.
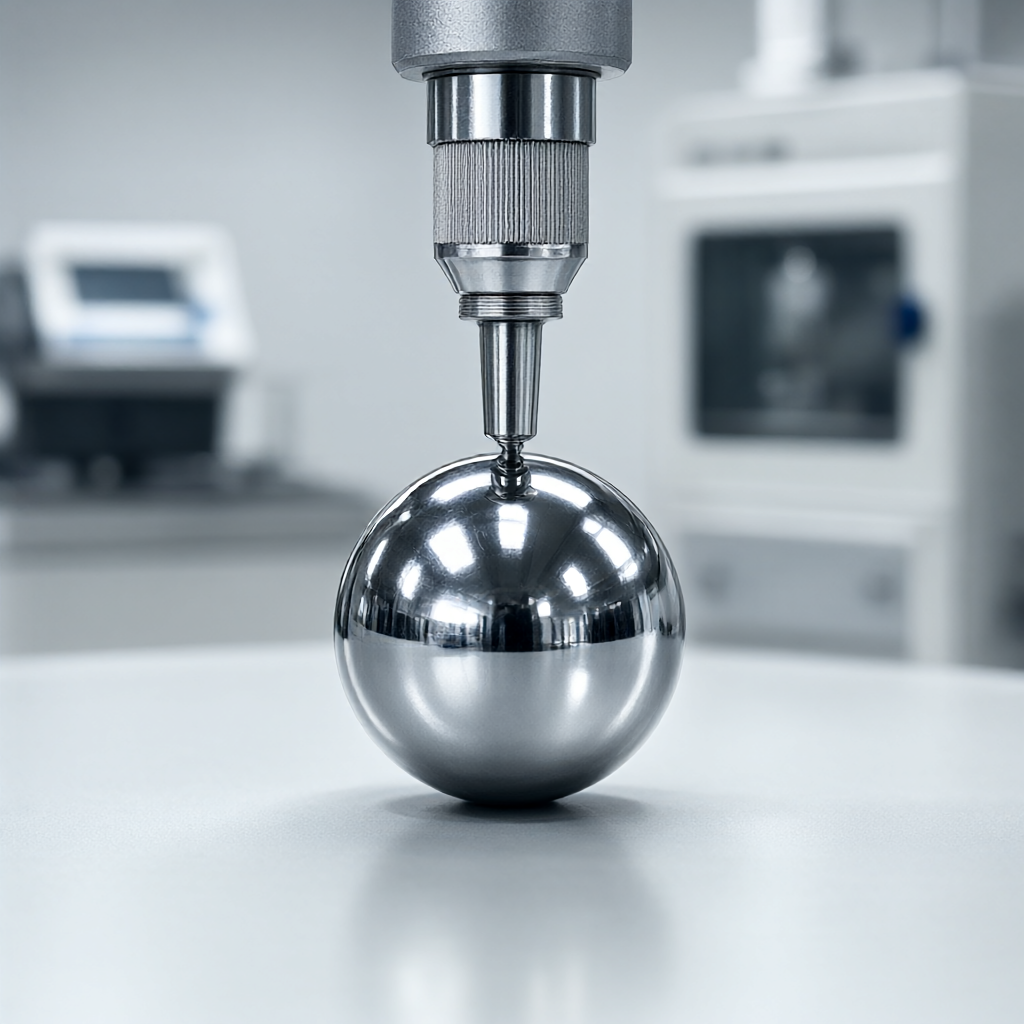
- Ruhedsmåler: Flerpunktsprøvetagning for at undgå lokale ekstreme værdier. Fokus på at detektere de sfæriske top- og sfæriske ækvatoriale områder for at sikre Ra-ensartethed og CV-værdi< 15%。
- hvidt lys interferometer: Berøringsfri måling kan opnå 3D overfladetopografi og identificere fine ridser eller bearbejdningsvibrationsmærker. For dele med høje krav til spejloverflader er det en bedre detekteringsmetode end den traditionelle berøringsruhedsmåler.
- Metallografisk analyse: Inspicer tilfældigt det underjordiske lag af overfladen for at bekræfte, at der ikke er mikrorevner og intet afkulningslag (for rustfrit stål). Dybden af det hærdede lag styres inden for 10-20 μm.
Almindelige fejltilstande omfatter: glansforskelle forårsaget af ujævn polering og vandpletter forårsaget af kølevæskerester. Det anbefales at tilføje ultralydsrensning og vakuumtørring før forsendelse for at sikre, at der ikke er nogen forurening på overfladen.
Batchkonsistens og ledetidsstyring
Medicinske implantater kræver ekstrem høj batchkonsistens. ShowyMetal har 72 CNC-maskiner, inklusive fleraksede bearbejdningscentre, og understøtter hurtig levering af partier på 15-25 dage. Gennem første artikelbekræftelse (FAI) og procesinspektion sikrer vi, at finishen og størrelsen af hver batch af dele er i midten af tolerancezonen.
Til storskala masseproduktion bruges et automatiseret læsse- og aflæsningssystem og en online lasersonde til at kompensere for værktøjsslid i realtid og opretholde stabiliteten af Ra-værdien. Det anbefales, at kunderne præciserer standarder for poleringskvalitet (såsom SPI-kvalitet eller specifik Ra-værdi) under korrekturfasen, så fabrikken kan udvikle et specielt proceskort.
Kan femaksede CNC-bearbejdede medicinske ledkugler poleres direkte til Ra 0,1 μm?
Normalt ikke. Den grundlæggende ruhed efter femakset fræsning er generelt Ra 0,4-0,8 μm, og mekanisk polering eller elektrokemisk polering er påkrævet for at opnå en spejleffekt på Ra 0,1 μm. Det er svært at fjerne mikroskopiske værktøjsmærker ved at stole på CNC-skæring alene.
Hvordan forhindrer man dannelsen af oxidskala ved behandling af fugekugler af titanlegering?
Tilstrækkelig skærevæske med høj renhed eller tør minimumsmængdesmøring (MQL) skal bruges gennem hele bearbejdningsprocessen for at undgå højtemperaturoxidation af overfladen. Bejdsnings- eller passiveringsbehandling udføres umiddelbart efter forarbejdning for at fjerne overfladeoxidlaget og opretholde metalaktivitet.
Sammenlignet med tre-akset bearbejdning, hvad er de specifikke fordele ved fem-akset bearbejdning på sfæriske overflader?
Fem-aksen kan opretholde den bedste normale vinkel mellem værktøjet og den buede overflade, undgå fremføringsinterferens og overfladevibrationsmønstre forårsaget af lodret skæring af værktøjets endekant, gøre skæringen mere stabil og forbedre overfladefinishen med 20%-30%.
Hvad er virkningen af resterende trykspænding efter behandling af medicinske ledkugler?
Resterende trykspænding hjælper med at forbedre udmattelsesstyrken, men overdreven trækspænding (fremstillet ved ukorrekt bearbejdning) kan inducere mikrorevneudvidelse. Fem-akse optimeringsbaner hjælper med at kontrollere overfladespændinger inden for et fordelagtigt kompressionsspændingsområde.
Hvordan ved man, om en del er egnet til biofilmstabilitetstest?
Sørg for, at overfladens ruhed overholder standarder (såsom ISO 13686), og at der ikke er synlige ridser eller grater. Det anbefales, at biokompatibilitets- og biofilmadhæsionssimuleringstest udføres, efter at CMM'en har bestået prøvetagningsinspektionen i fuld størrelse og ruhed.
Konklusion og invitation til samarbejde
Fem-akset CNC-bearbejdning af medicinske ledkugler er et omfattende projekt med geometrisk nøjagtighed, overfladeintegritet og biokompatibilitet. Gennem rimeligt materialevalg, fem-akset baneoptimering og streng poleringskontrol, kan poleringsglans og biofilmstabilitet afbalanceres. ShowyMetal leverer one-stop-service fra DFM-forslag til batchlevering med en nøjagtighed på ±0,01 mm og understøtter overfladebehandlinger såsom anodisering og galvanisering. Hvis du har specifikke tegninger, bedes du angive tekniske detaljer. Vi tilpasser en bedre procesplan for dig baseret på materialekvalitet og batchstørrelse og svarer hurtigt på din forespørgsel.



