





Inden for præcisionselektronik og kraftudstyr,Aluminiumslegering CNC fræsede kølepladedeleDet er kernekomponenten, der styrer effektiviteten af termisk styring. Når man står over for de høje temperaturudfordringer fra 5G-basestationer, højeffektlasere og elektroniske styreenheder til nye energikøretøjer, er det ikke længere nok at stole på materialer med høj varmeledningsevne til at løse lokale hotspot-problemer. Hvordan man opnår effektiv varmeledning og konvektion fra varmekilden til køleribberne gennem dobbelt optimering af strukturelt design og procesparametre er en teknisk vej, som ingeniører og indkøbere skal afklare. Denne artikel vil give en dybdegående analyse af de termiske ledningsevnekarakteristika for almindeligt anvendte aluminiumslegeringer såsom 6061 og 7075, kombineret med 5-akset fræseteknologi og optimering af luftkanalstruktur, for at give en teknisk eksekverbar referenceløsning til valg af køleplade og masseproduktion.
Fysisk indvirkning af aluminiumslegeringskvaliteter på varmeafledningsevnen
Udvælgelsen af basismateriale til kølepladen bestemmer direkte basiseffektiviteten af varmeledning. I industriel CNC-bearbejdning dominerer aluminium og aluminiumslegeringer på grund af deres lette og lette at bearbejde egenskaber. Imidlertid varierer de termiske ledningsevnekoefficienter af forskellige kvaliteter betydeligt, og de skal matches i henhold til varmeafledningseffekten og omgivelsestemperaturen.
Sammenligning af termisk ledningsevne og mekaniske egenskaber af almindeligt anvendte mærker
- 6061-T6 aluminiumslegering: Den termiske ledningsevne er omkring 150-180 W/(m·K), og flydespændingen er omkring 275 MPa. Dens fordele er god bearbejdelighed, fremragende svejsbarhed og fremragende bindingsstyrke af det anodiserede filmlag. Det er det første valg til generelle varmeafledningsstrukturdele. De fleste køleplader til forbrugerelektronik og kommunikationsudstyr bruger dette materiale.
- 7075-T6 aluminiumslegering: Den termiske ledningsevne er omkring 130-150 W/(m·K), og flydespændingen er så høj som 500 MPa eller mere. Selvom den termiske ledningsevne er lidt lavere end 6061, er dens specifikke styrke (styrke/densitetsforhold) ekstrem høj, hvilket gør den velegnet til højstyrke varmeafledningsbeslag, hvor pladsen er begrænset og skal modstå høj mekanisk belastning.
- Ren aluminium 1050/1100: Den termiske ledningsevne overstiger 200 W/(m·K), med fremragende varmeledningsevne, men lav mekanisk styrke, hvilket kræver øget vægtykkelse eller hjælpestrukturer. Det bruges hovedsageligt i højeffekt laservandkølende hovedkonnektorer, der ikke er følsomme over for vægt, men som har ekstremt strenge krav til termisk modstand.
ingeniørrådgivning: Hvis du skal opfylde både strukturel støtte og varmeafledning, foretrækkes 6061-T6; hvis du stræber efter fremragende varmeledningsevne, og strukturen allerede bæres af andre komponenter, kan du vælge rent aluminium eller 6101 legering. Ved forespørgsel skal du tydeligt markere status (såsom T6 eller H112), fordi varmebehandlingsstatus vil direkte påvirke den endelige varmeledningsevne.
Termodynamiske principper for det strukturelle design af varmeafledningsfinner
Højtydende varmeafledning handler ikke kun om stabling af aluminiumsmaterialer. Kernen i finnedesignet er at balancere termisk modstand og væskemodstand. Strukturelle designfejl kan forårsage "varmeafledningsflaskehalse" til at dukke op i strømningskanalerne i stedet for ledningsvejene.
Definition af centrale geometriske parametre
- Finneafstand: Sæt normalt til 6-10 mm. For tæt afstand vil hindre luftstrømmens turbulens og øge friktionsmodstanden, hvilket resulterer i et fald i luftvolumen; en for stor afstand vil få luft til at danne et grænselag på overfladen af finnerne, hvilket reducerer konvektionsvarmeoverførselskoefficienten.
- Finnetykkelse: CNC fræsning kan stabilt bearbejde til 0,5-1,0 mm. Forøgelse af tykkelsen vil hjælpe med at reducere termisk modstand undervejs, men for meget tykkelse vil resultere i dårlig køleeffekt i toppen af finnen og øge mængden af materiale og vægt.
- underlagets tykkelse: Anbefalet ≥2 mm. Matrixen er den vigtigste varmeledningsvej, og dens tykkelse skal opfylde kravene til temperaturstigning under steady-state varmeflux. Den almindeligt anvendte formel $T_{max} - T_{amb} = qL/k$ bruges til estimering, hvor $L$ er tykkelsen af matrixen og $k$ er den termiske ledningsevne.
Til komplekse buede overflader eller specialformede varmeafledningsmoduler, brugMikrokanal designVarmevekslingsområdet kan øges betydeligt, men det er nødvendigt at evaluere spånfjernelsesrummet i CNC-værktøjet for at undgå kortslutning eller påvirkning af konvektion forårsaget af resterende aluminiumsspåner på mikrokanalens indervæg.
Den afgørende rolle af præcisions CNC fræseproces i varmeafledningskvalitet
Designtegninger kan ikke direkte bestemme ydeevnen af det færdige produkt. Stabiliteten af forarbejdningsprocessen bestemmer direkte den termiske ledningsevneeffektivitet og pålidelighed af kølepladen. I masseproduktion er konsistens af procesparametre afgørende.
5-akse kobling og værktøjsbaneoptimering
For køleplader med komplekse buede overflader eller skrå finner kan 5-akset CNC-bearbejdning undgå deformation forårsaget af værktøjets sidekraft og opretholde konsistensen af finnevinklen. Følgende principper skal følges under behandlingen:
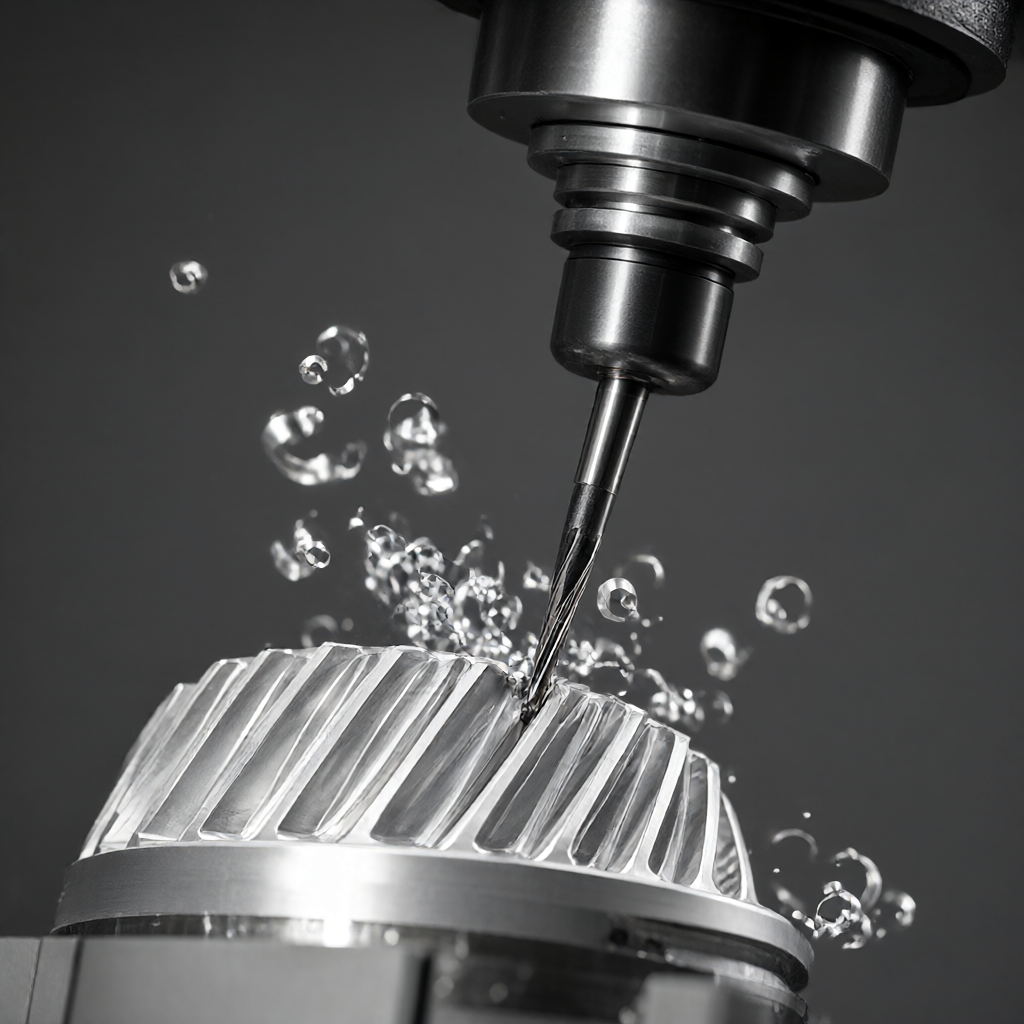
- Værktøjsvalg: Ved brug af hårdmetalpindfræsere skal skærekanten belægges (såsom TiAlN) for at reducere friktionsvarme, reducere lokal temperaturstigning i forarbejdningsområdet og forhindre aluminiumslegeringsoverflade i at blive påvirket af højtemperaturoxidation.
- Skæreparametre: For 6061 aluminiumslegering, under tør skæring eller luftkøling, anbefales skærehastigheden Vc at indstilles til 300-500 m/min. For høj skærehastighed vil reducere den termiske ledningsevne af aluminiumslegering (ca. 5%-10%) på grund af friktionsvarmegenerering.
- Ruhedskontrol: Varmeafledningsoverfladeruheden Ra bør kontrolleres til 3,2-6,3 μm. Overfladen er for glat (såsom Ra<0.8 μm)虽然降低了传导热阻,但会增加光线反射并可能降低流体湍流,反而不利于对流换热。粗糙度的微小起伏有助于打破层流边界层。
Behandling af stresslindring: Den resterende indre spænding efter CNC-fræsning vil forårsage en let deformation af delene under efterfølgende brug eller temperaturændringer, især tyndvæggede kølepladedele. Det anbefales at udføre ældningsbehandling eller vibrationsældning efter grov bearbejdning og derefter afslutte bearbejdningen for at sikre dimensionsstabilitet. Det anbefales, at tolerancen kontrolleres inden for ±0,01 mm.
Matchende analyse af materialekvalitet og forarbejdningsteknologi
Forskellene i opførsel af forskellige aluminiumslegeringskvaliteter under CNC-behandling påvirker direkte batchkonsistensen og omkostningerne ved køleplader. Det følgende er en teknisk sammenligning af de to almindelige løsninger:
| Kontrastdimensioner | 6061-T6 fræset køleplade | 7075-T6 fræset køleplade |
|---|---|---|
| termisk ledningsevne | Omkring 170 W/(m·K), fremragende varmeledningsevne | Omkring 140 W/(m·K), den termiske modstand er lidt højere end 6061 |
| Mekanisk styrke | Medium, velegnet til generel strukturel støtte | Ekstremt høj, velegnet til scener med høje trykbelastninger og høje krav til vibrationsmodstand |
| Behandlingsydelse | Lav skæremodstand, ikke let at spåne, lang værktøjslevetid, velegnet til masseproduktion | Høj hårdhed, høj skærevarme, let at fremstille opbygget kant, fremføringshastigheden skal reduceres, og forarbejdningseffektiviteten er lav |
| overfladebehandling | Fremragende anodiseringseffekt, ensartet og tæt filmlag | Anodiserede sorte pletter eller farveforskelle er tilbøjelige til at forekomme, og behandles normalt med sandblæsning + elektroforese eller naturlig hård belægning. |
| Gældende scenarier | 5G basestation, kommunikationsudstyr, generel printkort varmeafledning | Høj temperatur og høj vibrationsmiljø omkring robotled og bilmotorer |
Ud fra produktionsomkostninger og -cyklus er skærehastigheden på 6061 omkring 1,5 gange den for 7075, og værktøjets slidhastighed er lavere. For standard køleplader har 6061-T6 en højere omkostningsydelse. Hvis produktet skal fungere i et automotive OEM-miljø og skal modstå kraftige vibrationer og høje temperaturcyklusser, er den høje træthedsmodstand på 7075 en nødvendig investering. Det anbefales at låse materialet i DFM-stadiet (Design for Manufacturability) for at undgå skrotning på grund af bearbejdningsdeformation i det senere trin.
Ændringer i varmeafledningsevnen efter overfladebehandling og undgåelsesstrategier
Overfladebehandling er en standardproces for brugerdefinerede køleplader af aluminiumslegering, men nogle processer kan ændre de termiske ledningsevneegenskaber væsentligt. Forkerte efterbehandlingsvalg kan ophæve virkningerne af design af termisk struktur.
Termisk modstandseffekt af almindelige overfladebehandlinger
- anodisering: Oxidfilmen i sig selv er en isolator (den termiske modstand er omkring $10^{-4}$ K·m²/W), og tykkelsen styres normalt til 10-30 μm. Denne termiske modstand er ubetydelig for elektronisk køling. menForseglingsprocesDet er afgørende, at hvis den indre porøse struktur forbliver på grund af forkert tætning, vil oxidfilmen absorbere fugt og skalle af i omgivelser med høj temperatur og høj luftfugtighed, hvilket får varmeafledningsoverfladen til at svigte. Kogende vand resistent tætningsproces skal specificeres.
- Galvanisering (såsom nikkelbelægning, forkromning): Den termiske ledningsevne af metalbelægning er høj, men porøsiteten og bindingsstyrken af galvaniseringslaget er nøglen. Tyndt lag galvanisering (<5 μm)对散热影响较小,但镀层若出现裂纹,在热循环下易剥落,造成散热面粗糙度急剧恶化。
- Spraymaling/pulverlakering: Den termiske modstand er meget højere end for oxidfilm og elektropletteret film. Hvis varmeafledningsområdet er begrænset, og der skal anvendes belægning, skal finnedensiteten øges, eller varmefluxtætheden skal reduceres, ellers vil overgangstemperaturen blive væsentligt forøget.
For høj glathed og fejlfri krav,Sandblæsning + anodiseringKombinationen giver en overflade, der er både smuk og vejrbestandig. Under masseproduktion er det nødvendigt at etablere en standard for fuld udseende inspektion (AQL 2.5), der fokuserer på at teste ensartetheden af oxidfilmen for at sikre, at farven på varmeafledningsoverfladen og monteringsoverfladen er konsistente for at opfylde de strenge udseendespecifikationer for forbrugerelektronikkunder.
Kvalitetskontrol og batchkonsistenskontrol
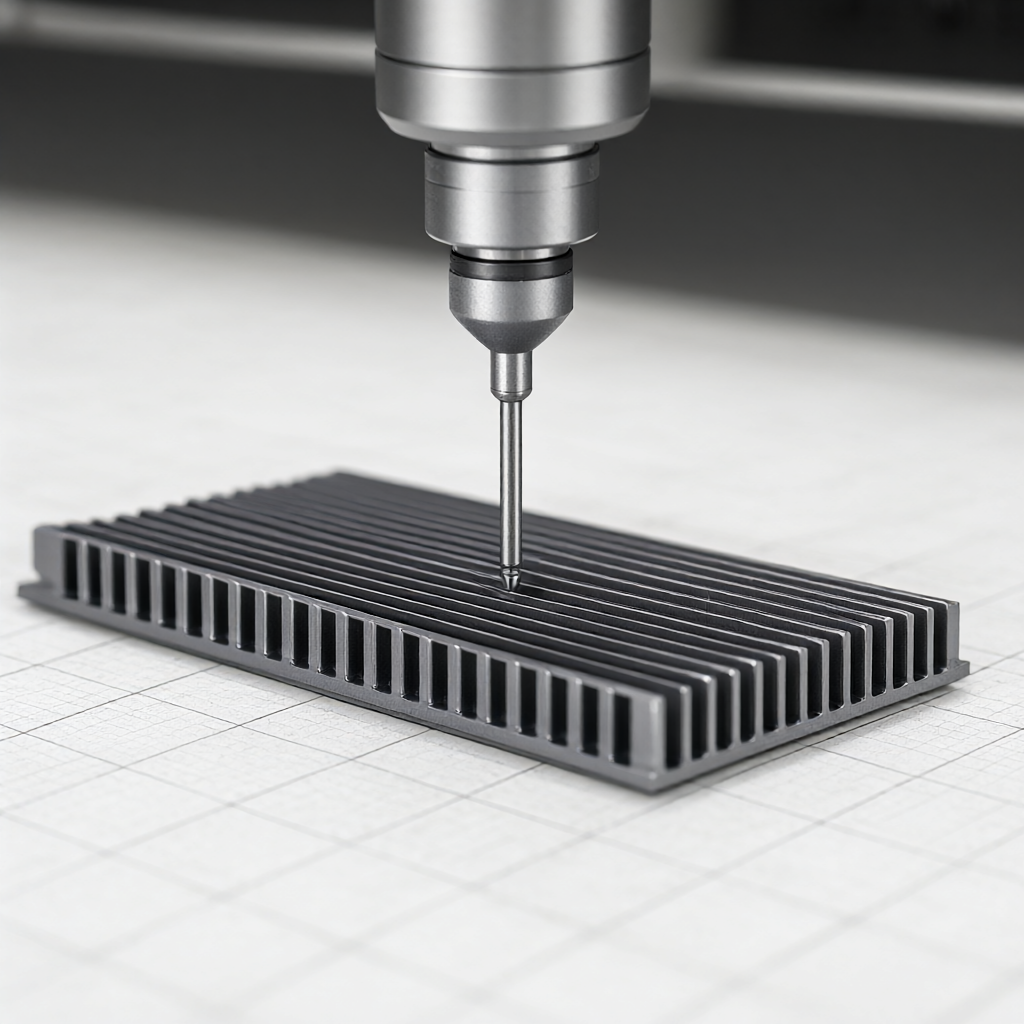
Selvom kølepladen ikke er en bærende kernekomponent, har risikoen for termisk svigt stor indflydelse på systemets pålidelighed. Ud over konventionel dimensionsinspektion (CMM tredimensionelle koordinater) skal der tilføjes en tilfældig inspektionsplan for varmeledningsevne.
Vigtige testelementer og standarder
- Termisk modstandstest: Brug laserblitzmetoden eller steady-state varmeflowmåler til tilfældigt at inspicere ≥3 stykker pr. batch for at verificere, om den termiske ledningsevne når mere end 95 % af mærkets teoretiske værdi (hvilket eliminerer påvirkningen af indre porer).
- Interface bindingsstyrke: Hvis kølepladen skal limes med termisk grænseflademateriale (TIM), skal bindingsstyrken mellem aluminiumslegeringssubstratet og den bearbejdede overflade testes for at forhindre mikroluftspalter i at blive genereret, efter at TIM er påført.
- Termisk cyklus test: Simuler ekstreme arbejdsforhold, såsom 1.000 cyklusser mellem -40°C og +85°C, og detekter, om der er mikrorevner ved roden af finnerne. Dette er en direkte afspejling af utilstrækkelig afspænding eller sprød brud på materialet.
I masseproduktion, da slid på fræseværktøjet vil få finnestørrelsen til at øges en smule (såsom 0,02 mm), anbefales det at indføre en værktøjsslidkompensationsmekanisme i forarbejdningsprogrammet og udføre selvmålingsområdebekræftelse for hver 100 stykker for at sikre, at finneafstandsfejlen kontrolleres inden for ±0,05 mm og opretholde ensartethed mellem batcherne.
Er 6061 det bedste materiale til CNC-fræsede kølepladedele i aluminiumslegering?
usikker. 6061 opnår en god balance mellem varmeledning og omkostninger, og er det almindelige valg til kommunikationskøleplader. Men hvis varmeafledningen af robotled er ekstremt tung (såsom at modstå flere gange tyngdeaccelerationen) eller kræver fremragende specifik styrke, er 7075 mere egnet; hvis varmeafledningsvejen er kort og ekstremt følsom over for termisk modstand (såsom halvlederlasere), er ren aluminium (1050) eller 6101 legering det første valg. Materialevalg skal beregnes omfattende baseret på strukturel belastning og varmefluxtæthed.
Kan 5-akset bearbejdning reducere den termiske modstand af køleplader markant?
5-akset bearbejdning i sig selv ændrer ikke materialets termiske ledningsevne, men ved at optimere værktøjsaksens retning og fremføringsvej kan aluminiumsspånerester og værktøjsfriktionsvarme reduceres betydeligt, samtidig med at den bearbejdede overflades mikrostrukturelle integritet bevares. For varmeafledningsblokke med mikroporer eller komplekse strømningskanaler kan 5-akse behandle mikro-nano-strukturer, der ikke kan opnås med 3-akse, hvilket øger varmevekslingsarealet og derved reducerer systemets overordnede termiske modstand fra det strukturelle niveau, snarere end materialets termiske modstand.
Hvordan evaluerer man virkningen af CNC-kølepladebehandlingens nøjagtighed på varmeafledningseffekten?
To tolerancer undersøges hovedsageligt: finneafstandsfejl og fladhed. Hvis finneafstandsafvigelsen overstiger ±0,1 mm, vil luftkanalen blive delvist blokeret, luftmængden falder, og konvektionsvarmeoverførselskoefficienten kan falde med 5%-10%. Hvis planhedsfejlen er større end 0,05 mm, vil monteringsspalten være ujævn, TIM (siliconefedt) kan ikke fyldes jævnt, og grænsefladens termiske modstand vil stige kraftigt. Derfor anbefales det, at CNC-bearbejdningens fladhed kontrolleres inden for 0,02 mm.
Hvordan løser man problemet med anodisering af farveforskel, når man masseproducerer køleplader?
Farveforskellen skyldes indholdet af urenheder i aluminiumlegeringen og regulering af oxidationsstrømdensitet. Leverandører skal udpeges til at bruge højrente aluminiumstænger (samlede urenheder<0.1%),并在阳极氧化槽内使用温度控制精度±1℃的纯水系统。对于批量件,务必要求供应商提供同批次氧化对比样板,执行首件确认制,并在每批次中增加10%的色卡抽检比例,避免整批货物因外观不一致导致退货。
Efter at kølepladen er behandlet, vil resterende spænding på overfladen forårsage et dimensionelt tilbagespring?
møde. CNC-fræsning vil efterlade resterende trækspænding på overfladen, især i tyndvæggede dele, som kan forårsage forvridning på 0,01-0,02 mm efter at have været efterladt i en periode. For at sikre langsigtet dimensionsstabilitet anbefales det at tilføje koldbehandling (-80°C kryogen afkøling) eller vibrationsældningsproces for at eliminere stress for præcisionskøleplader (især dem, der anvendes i optiske moduler eller halvlederemballage). Hvis delstrukturen er kompleks, og kravene er ekstremt strenge, bør der reserveres et slibetillæg på 0,02 mm, eller tilstrækkelig ældningsstabilisering skal udføres før CNC-finishing.
Kvaliteten af kølepladedesign afhænger i sidste ende af konsistensen af termisk modstandsdata, udseendespecifikationer og masseproduktion. CNC-fræseteknologi af aluminiumslegering giver et pålideligt fremstillingsgrundlag for komplekse termiske styringsstrukturer. For specifikke varmeafledningsapplikationsscenarier anbefales det at indsende detaljerede tegninger og tekniske specifikationer efter at have afklaret materialekvaliteten, overfladebehandlingsprocessen og tolerancekravene baseret på resultaterne af termisk væskesimulering. Ved at give kvantificerbare DFM-forslag og hurtige tilbudssvar kan cyklussen fra R&D-design til masseproduktionsverifikation forkortes væsentligt, og risikoen for termisk fejl i kølesystemet kan reduceres.



