





For aluminium CNC-drejede dele, der skal tage hensyn til både strukturel styrke og udseende, er en enkelt overfladebehandling ofte vanskelig at imødekomme slutkravet. Denne artikel vil give en dybdegående analyseAnodisering kombineret med sandblæsningEfterbehandlingsprocessen fokuserer på processekvensen, parameterstyring og typisk fejlundgåelse. Som et teknisk team, der har været engageret i præcision af CNC dele tilpasning i lang tid, understreger vi, at overfladebehandling ikke kun er "farvning", men også et nøgleled til at forbedre korrosionsbestandighed og taktilitet af dele gennem ændringer i mikrostruktur. Følgende vil give dig praktisk teknisk reference fra materialeegenskaber, proceslogik, parametersammenligning til acceptkriterier.
Overfladebehandlingslogik og smertepunkter i CNC-drejning af aluminiumsdele
Aluminium og aluminiumslegeringer (såsom 6061-T6, 7075-T6) er almindeligt anvendte strukturelle materialer inden for luftfart, medicinsk og forbrugerelektronik på grund af deres lave tæthed og høje specifikke styrke. Overfladen af bart aluminium oxideres dog let, og værktøjslinjerne og de små grater, der efterlades ved drejning, påvirker direkte monteringsnøjagtigheden og den visuelle kvalitet. Smertepunkter, som ingeniører ofte står over for, inkluderer:
- Utilstrækkelig korrosionsbestandighed: Den naturlige oxidfilm er tynd og skør og tilbøjelig til grubetæring i fugtige eller salte omgivelser.
- Svært at kontrollere udseendets konsistens: Drejede dele har komplekse buede overflader, og simpel polering kan nemt forårsage overbrænding eller producere orange skræl linjer i forskellige nuancer.
- Konflikt mellem funktionalitet og æstetik: Højglans anodisering er ekstremt følsom over for overfladefejl, og små ridser vil blive forstørret; mens mat overflade er holdbar, men kan påvirke visse optiske eller tætningskrav.
Derfor, ved at kombinere sandblæsning/Abraziv-blæsning med anodisering, kan det mikroskopiske diffuse reflektionslag, der dannes ved sandblæsning, bruges til at eliminere drejningshøjdepunkter, og derefter oxideres og forsegles for at danne et hårdt og tæt beskyttende lag for at opnå de dobbelte mål om "mat tekstur + høj vejrbestandighed".
Sammenligning af processekvens: sandblæsning først og derefter oxidation vs oxidation først og derefter sandblæsning
Valget af procesvej bestemmer direkte den endelige overfladetilstand. To almindelige løsninger i branchen og deres fordele og ulemper sammenlignes som følger:
| Kontrastdimensioner | Mulighed 1: Sandblæsning først og derefter anodisering | Mulighed 2: Anodiser først og sandblæs derefter |
|---|---|---|
| overflade mikrostruktur | Sandblæsningspartiklerne er indlejret i aluminiumsmatrixen, og oxidfilmen dækker mikroporerne. Efter forsegling har overfladen høj planhed og ensartet diffus refleksion. | Påvirkningen af sandkorn kan skalle af eller knække oxidfilmen, hvilket let kan føre til lokal eksponering af aluminium, beskadigelse af korrosionsbestandigheden, og overfladen kan let se plettet ud. |
| Udseende stabilitet | Farven er ensartet og farveforskellen mellem batches er lille, hvilket er velegnet til produkter med høje krav til udseende. | Det er svært at kontrollere ensartetheden og er tilbøjelig til hvide pletter eller dug. Det bruges mest i scenarier, hvor udseendet ofres for fremragende stressaflastning eller genrengøring (sjældent). |
| Bearbejdningsbesvær | Sandblæsningstryk og partikelstørrelse skal kontrolleres nøje for at undgå for store buler, der påvirker dimensionstolerancerne. | Operationen er forholdsvis enkel, men efterrensning er ekstremt vanskelig, og det er nødvendigt at forhindre, at resterende sandpartikler forårsager efterfølgende dårlig oxidation. |
| Gældende scenarier | Forbrugerelektronikhuse, håndtag til medicinsk udstyr, luftfartsinteriørdele og andre lejligheder, der kræver både visuel og korrosionsbestandighed. |
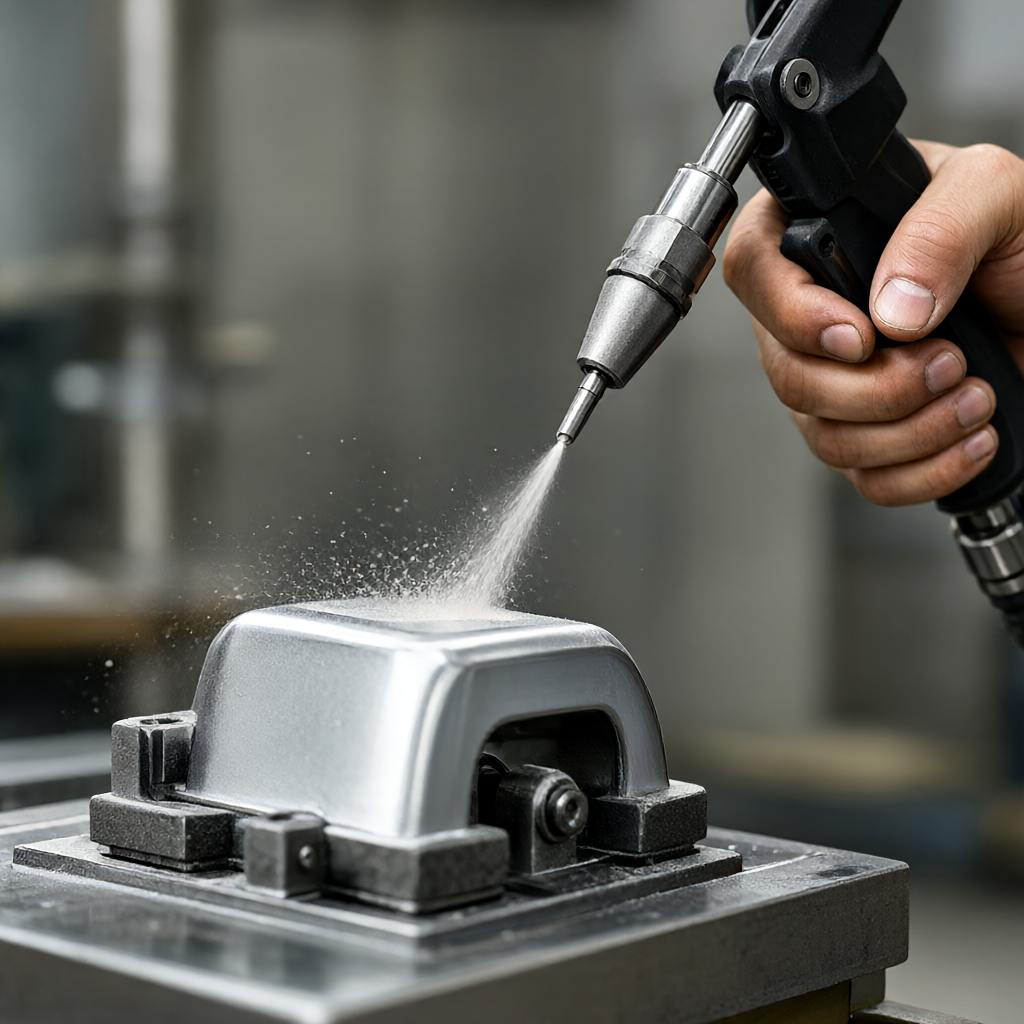
Dette er industristandardpraksis. Sandblæsning danner en mat base på aluminiumsoverfladen, som ikke kun maskerer drejeværktøjets linjer, men også øger vedhæftningsområdet, hvilket gør den efterfølgende anodiserede film tættere. Tværtimod kan sandblæsning af den oxiderede hårde film nemt ødelægge filmlagets integritet, hvilket forårsager, at efterfølgende korrosion spredes fra de udsatte punkter.
Overfladeruheden Ra-værdien efter sandblæsning bestemmer direkte den visuelle fornemmelse. Generelt råd:
- Fin mat (AA10-AA16): Partikelstørrelse 60-80 mesh, tryk 0,4-0,6 MPa. Ra-værdien er normalt 1,6-3,2 μm, bevarer en vis glans, og er velegnet til 3C-skaller, der forfølger en let tekstur.
- Ensartet frosting (AA15-AA22): Partikelstørrelse 30-50 mesh, tryk 0,6-0,8 MPa. Ra-værdien er omkring 3,2-6,3 μm, hvilket viser en ensartet mat effekt, som bedst dækker vendemærker, og er førstevalg til de fleste præcisionskonstruktionsdele.
- Grov mat (AA24-AA28): Partikelstørrelse 12-24 mesh, tryk 0,8-1,0 MPa. Ra-værdien er >6,3 μm og har en stærk kornet fornemmelse. Den er velegnet til billige produkter i store mængder, såsom skjolde til industrielt udstyr.
Særlig opmærksomhed skal udvises: For tynde vægtykkelser (1 MΩ·cm), udfør endelig skylning og overvåg pH-værdien og temperaturen af forbehandlingsbadvæsken.
Film afskalning eller blærer
Dette er den mest alvorlige fiasko. Det er normalt forårsaget af ufuldstændig affedtning i forbehandlingen og resterende oliefilm på overfladen af aluminiumssubstratet, hvilket resulterer i dårlig binding mellem oxidfilmen og substratet. Undgåelsesmetode: Styrk affedtningsprocessen, vedtag tre processer med alkali-iblødsætning + bejdsningsneutralisering + vandvask, og udfør en bindingsstyrketest (3M tapemetode eller hundred-grid knivtest).
Batch farvevariation
Farverne på forskellige partier af dele efter oxidation er inkonsistente, hovedsageligt på grund af ustabil oxidationsstrømtæthed eller store udsving i badets temperatur. Undgåelsesmetode: Brug en ensretter til nøjagtigt at kontrollere strømtætheden (normalt 1,0-1,8 A/dm²), hold tanktemperaturen konstant (18-22°C), og læs den samme batch i den samme tank for at undgå at blande tanke med forskellige batcher.
Lokaliseret ablation eller overdreven depression
Partikler springer tilbage eller akkumuleres lokalt under sandblæsning, eller strømtætheden ved kanten af elektroden er for høj. Undgåelsesmetoder: Kontroller sandblæsningsafstanden (normalt 15-20 cm) og vinklen, design et rimeligt læssearmatur for at undgå kantsamling, og isoler kanterne om nødvendigt.
Acceptstandarder og testmetoder: brug data til at definere "kvalificeret"
For B2B-indkøb er mundtlige aftaler upålidelige, og kvantitative acceptstandarder er garantien. Det anbefales, at følgende indikatorer specificeres i kontrakten:
- : Under D65 lyskilde, 45° synsvinkel, visuel inspektion fra en afstand på 30 cm, ingen ridser, hvide pletter eller flowmærker, visuel farveforskel ΔE≤1,5 (sammenlignet med samme batch).
Under den faktiske levering vil vi levere en komplet "Overfladebehandlingsinspektionsrapport", inklusive filmtykkelsesfordelingsdiagram, målt ruhedsværdi og fotos af udseende, som køberen kan gennemgå. Til første artikelverifikation anbefales det, at kunder udpeger et tredjepartstestbureau eller udfører tilfældige inspektioner på fabrikken for at etablere et grundlag for tillid.
FAQ: Ofte stillede spørgsmål om anodisering og sandblæsning af CNC-drejede dele
Q: Hvis sandblæst først og derefter oxideret, vil størrelsen af delene blive større og påvirke samlingen?
Det vil det. Oxidfilmen er duktil, og filmtykkelsen øges ensartet (filmtykkelsesværdien stiger på den ene side). Hvis filmtykkelsen for eksempel er 10 μm, vil diameteren stige med 20 μm. Denne værdi skal reserveres i den øvre tolerancegrænse under design. Hvis tolerancen er ekstremt stram (



