





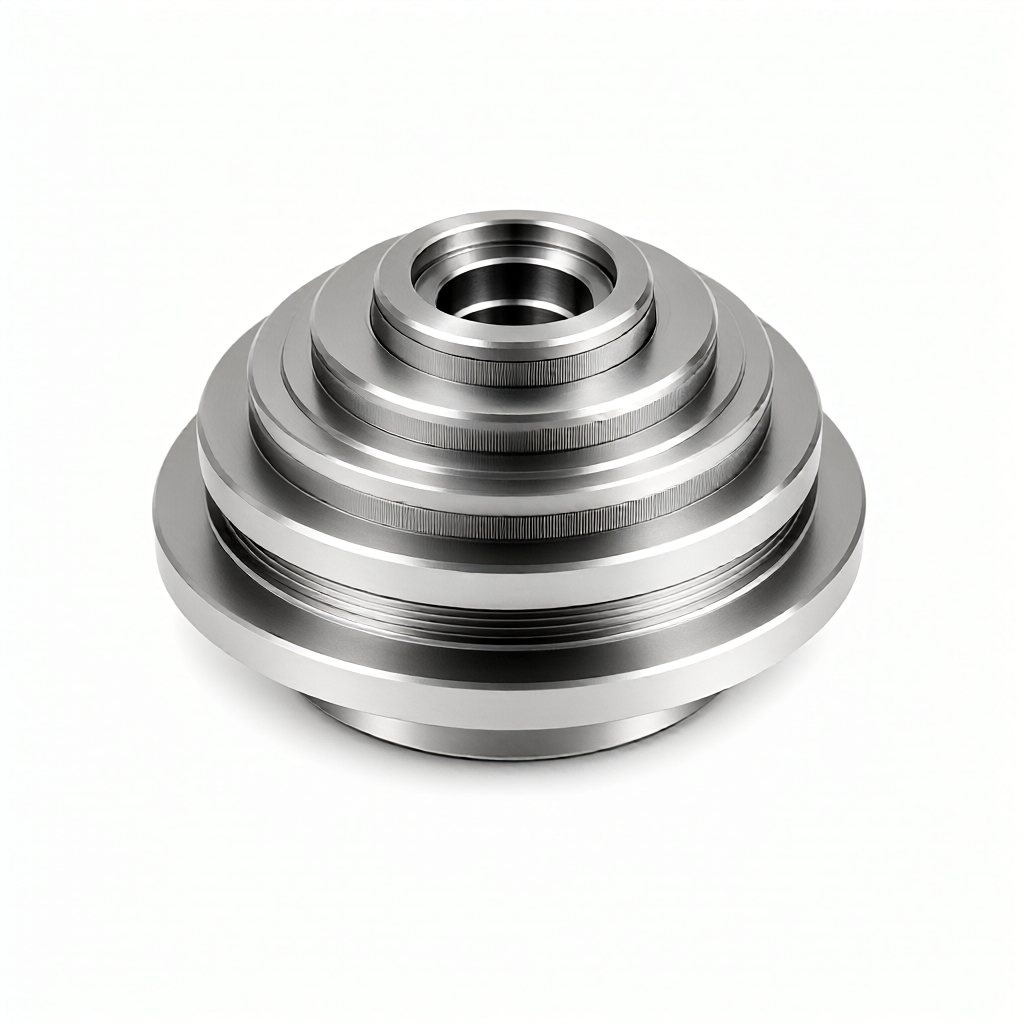
Design of complex CNC turning parts: key points for avoiding interference and deformation. In precision manufacturing, many scrap items caused by interference jams or thermal deformation stem from design oversights. This article analyzes the impact of rigidity, tool paths, and heat dissipation on turning precision, and provides engineering-level strategies for avoiding these issues.
Analysis of the core causes of interference and deformation
Tool interference refers to physical collisions between the tool path and the already-machined surface of the workpiece, the fixture, or the machine structure during the turning process. It is common in slender shaft parts or complex contours with deep cavities. Interference directly leads to tool breakage or machine alarms, interrupting production.
Thermal deformation and tool deflection
Cutting heat causes a local temperature rise in the workpiece, and differences in thermal expansion coefficients lead to dimensional drift. Simultaneously, cutting forces cause elastic deformation (tool deflection) in slender workpieces; subsequent contraction upon cooling leads to dimensional out-of-tolerance. The superposition of these two physical phenomena is the main reason why high-precision turning parts are difficult to stabilize.
Design limitations for length-to-diameter ratio and rigidity optimization
For CNC turning machining, the workpiece's length-to-diameter ratio (L/D) directly determines machining stability. General principles: 3-axis lathes process L/D less than 5; adding a center support can extend this to 8; lathe-turning machines or turning-milling multi-tasking machines can reach 10 or more. If the L/D exceeds 8 during design, auxiliary support (center support/camping) or structural modification must be introduced.
If the workpiece has deep holes or blind slots internally, when the wall thickness is less than 10% of the length-to-diameter ratio, vibrations and thermal stress during cutting are significantly amplified. It is recommended to increase the wall thickness in non-critical areas to 0.8-1.0mm or more, or to release stress through rough and finishing machining in separate passes.
Tool path planning and interference-free programming
When writing turning machining programs, the linked path of the Z and X axes must avoid the already machined precision surfaces. Special attention: when turning internal holes or stepped shaft ends, the tool withdrawal path must have sufficient margin (usually greater than the tool radius + 0.2mm).
- Contour tool radius compensation: Avoid sharp corner collisions; fillet with C0.5 or more; if sharp corners must be machined, split into multiple passes.
- Tool change point setup: Place away from the workpiece surface, reserving a 3-5mm safety gap to prevent scratching already machined surfaces during tool changes.
- Tool reference point: Establish a unified coordinate origin to avoid cumulative errors caused by reference point changes leading to interference.
Tool selection, cooling, and thermal control strategies
Tool selection directly affects deformation. Cemented carbide inserts (such as YG8/YG6) have high cutting speeds but poor thermal conductivity, while high-speed steel (HSS) has good thermal conductivity but lower strength. Diamond-coated inserts are often chosen for machining aluminum alloy parts to reduce cutting heat.
Regarding cooling, High-Pressure Minimum Quantity Lubrication (MQL) is superior to flood coolant when machining titanium alloys or heat-resistant steels. Although flood coolant cools quickly, the sudden temperature change on the workpiece surface leads to residual thermal stress, causing deformation of the turned part. Reasonably controlling feed rate and back engagement depth (ap) to keep cutting force stable is key to reducing tool deflection.
Comparison of turning and turning-milling multi-tasking solutions
When facing complex parts, simple 3-axis/4-axis turning may not avoid interference, requiring the introduction of 5-axis turning-milling multi-tasking. The table below compares the differences between the two in terms of interference control and deformation management:
| Comparison Dimension | 3/4-axis CNC Lathe | 5-axis Turning-Milling Multi-tasking Machine |
|---|---|---|
| Interference risk | High. Tool entry/exit paths are restricted, prone to collision with workpiece/fixture | Low. B-axis/C-axis linking allows large angles to avoid already machined surfaces |
| Workpiece deformation control | Relies on fixture design (center support), slow release of residual stress | Machining multiple faces in a single setup, uniform stress distribution, less deformation |
| Applicable parts | Stepped shafts, bushings, simple irregular parts (L/D < 5) | Complex housings, aviation joints, polyhedral parts (L/D > 8) |
| Machining accuracy limit | ±0.02mm approximately (without auxiliary clamping) | ±0.01mm (after thermal compensation) |
Conclusion: When a part involves multi-directional grooves, chamfers on end faces, or complex curved surfaces, if 3-axis turning interference verification fails, the solution should be directly upgraded to turning-milling multi-tasking. Although the unit cost is slightly higher, it saves cumulative errors from multiple setups.
Practical points: DFM review and first-article verification
In the engineering coordination phase, DFM (Design for Manufacturability) review is the last line of defense for intercepting interference and deformation risks. The following parameters must be checked:
- Minimal radius i spids: Falske indvendige spids kræver minimum R0.5, ellers kan værktøjet ikke forme overfladen korrekt, og der opstår let chipning.
- Varmespredevingshuller/lettelser: Design symmetriske varmespredevingsspor på tykvægtsdele (>20mm) for at reducere skævhed efter afkøling.
- Referenceflader forbeholdt: Kritiske dimensionsflader skal reserveres en slå- eller finishdrejefræserest (0.3-0.5mm), så spændinger fra grovrejning ikke direkte påvirker de endelige dimensioner.
Ved fremstilling af det første stykke skal proceskontrolinspektion udføres: Ud over totaldimensionsovervågning med CMM skal variationsforskellen mellem delens fri tilstand og spændt tilstand (fjedrening efter frigivelse) måles. Hvis fjedreningen er >0.01mm, skal klemmekraften ændres, eller parametrene for finishdrejning justeres (f.eks. reducere skæredybde til 0.05-0.1mm, og reducerer spilletilstand til 0.05mm/rev).
Mange spörsmål och svar (FAQ)
Hur man avgör om ett complex CNC-drejstycke behöver en mittspindel?
Den erfarenhetsbaserade regeln er, at hvis delens fri længde (afstand mellem de to primære understøtningspunkter) overstiger 5 gange dens mindste diameter, eller hvis værktøjsvibration er tydelig under bearbejdningsprocessen, skal der bruges en mittspindel. Ved drejefræse-miksering kan dette normalt udelades, da flaksakset erstatning af stivhed er tilgængelig.
Kort tilvarer deformation på varmebestandige legeringdrejstykker? Kan det reduceres?
Materiale som titanlegeringer og Inconel har lav termisk ledningsevne og opvarmes nemt. Det anbefales at anvende høj spilletilstand/lav skæredybde for at opretholde kontinuerligt skærekraft, suppleret med højtryks mikrospray-køling rettet direkte mod værktøjsspidsen. I finishdrejningsfasen skal spilletilstand reduceres til 0.02-0.03mm/rev for at kontrollere termisk overfladespænding.
Kan man undgå skrabning af bearbejdede præcisionsoverflader ved skifte af værktøj?
Brug en hurtig positionerings (G00) skiftspalte i programmet; denne punkt skal fastsættes inden for en sikker klarance langs værkstøjets rotationsakse, og skal være mindst 5mm fra delens overflade. Samtidig skal sikker højde for åbning/lukning af værktøjsmagasinet indstilles for at forhindre kollition med værktøjsarmen.
Er dreje-aksels krumning efter drejning et problem med maskinens præcision?
Det er ikke nødvendigvis et præcisionsproblemt. 90% af tilfældene skyldes frigivelse af elastisk deformation (værktøjsgiv) eller termisk deformation. Det kan verificeres ved at forbedre spændingen (f.eks. hydraulisk tre-jaw + højpræcisions tailstock), øge restmængden for finishdrejeværktøjsbaner, eller ved at lade dele hvile i 24 timer før inspektion (efter spændingsudledelse).
Kan design ændres for at undgå kollitterende værktøjslåsning?
Ja. Ændr komplekse dybe spor til trinformede, forøg vinklen for værktøjens indføring (f.eks. 15° guide hældning), eller erstat ikke-fittingspidser med skåner eller afrunding. Inden tegningen fremsendes, skal der udføres en full-path kollisionskontrol (Clash Detection) med CAM-softwaren.
Konklusion og aktionsforslag
For at undgå drejerkollisioner og deformation kræves koordination i fire faser: design, programmering, fremstilling, inspektion. ShowyMetal råder over 72 styk 3/4/5-akset CNC-udstyr og walk-through-maskiner, og kan håndtere krav om ±0.01mm præcision og maskeproduktion af højblankt overflade. Vi yder DFM-kollisionsrevision og samlingen af fremstillingsløsninger. Hvis du har CNC-drejetygninger med høj længde-diameter-forhold, termisk deformationsfølsomhed eller rum-kollisionskompleksitet, velkommer vi dit tegningssendelse og proceskrav til vores afdeling. Vi vil foretage en detaljeret fremstillingsevnerapport og masseleveringstid (normalt 15-25 dages levering for masseproduktion).



