CNC-præcisionsbearbejdningsmaterialevalg: styrkesammenligning mellem aluminiumslegering og titanlegering
CNC præcisionsbearbejdning materialevalgslogik: kerneforskellen mellem aluminiumslegering og titanlegering
Inden for CNC-præcisionsfremstilling bestemmer materialevalg direkte de mekaniske egenskaber, omkostningsstrukturen og bearbejdningsvanskelighederne for dele. Ingeniører og indkøb møder ofte forvirring: Når styrkekravene er ens, hvorfor vælges aluminiumslegeringer (såsom 7075) nogle gange i stedet for titanlegeringer (såsom Ti-6Al-4V) og omvendt? I stedet for blot at sammenligne "styrketal", er denne beslutning baseret påSpecifik styrke, skæreydelse, termisk stabilitet og overfladekonsistensomfattende balance. Til masseproduktion skal materialevalg tage højde for udstyrsudnyttelsesgrad, værktøjslevetid og kvalitetskontrolfunktioner for udseende.
Dybdegående sammenligning af mekaniske parametre: analyse af specifik styrke og stivhed
Forståelse af materialernes natur kræver at starte fra grundlæggende mekaniske indikatorer. Det følgende er en sammenligning af nøgleparametre for to typiske legeringer i CNC-behandlingsforhold:
Sammenligning af mekaniske egenskaber mellem aluminiumslegering 7075-T6 og titanlegering Ti-6Al-4V
Præstationsindikatorer
Aluminiumslegering 7075-T6
Titanium legering Ti-6Al-4V
Teknisk betydning
Massefylde (g/cm³)
2.8
4,43
Aluminium er omkring 37% lettere end titanium, velegnet til vægtreduktionsbehov
Trækstyrke (MPa)
570
950
Titanium er stærkere og har større bæreevne
Specifik styrke (MPa·cm³/g)
~204
~214
Den specifikke styrke af de to er tæt på, og titanium er kun lidt overlegen.
Elasticitetsmodul (GPa)
71,7
110
Titanium har højere stivhed og større modstand mod deformation
Termisk ledningsevne (W/m·K)
120
6.7
Aluminium afleder varme godt, men titanium akkumulerer let varme, hvilket påvirker værktøjets levetid.
Data viser, at selvom den relative trækstyrke af titanlegering er omkring 1,6 gange den for en aluminiumlegering, er dens tæthed også næsten 60% højere. Derfor, når det centrale designmål erLet og kræver en vis stivhedNår ansøgningsscenariet involvererHøjtemperaturmiljø eller ekstrem statisk trykbelastning, skal der tages hensyn til højtemperaturstyrkens retentionshastighed for titanlegeringer (styrken af aluminiumslegeringer falder betydeligt over 150°C, og ydeevnen af titanlegeringer er stabil under 300°C).
Forskelle i CNC skæreydelse: bearbejdningseffektivitet og værktøjstab
Materialebearbejdelighed er nøglen til CNC-omkostningskontrol. Der er et stort hul i skæreegenskaberne mellem aluminiumslegeringer og titanlegeringer, hvilket direkte påvirker forarbejdningscyklussen og værktøjsbudgettet.
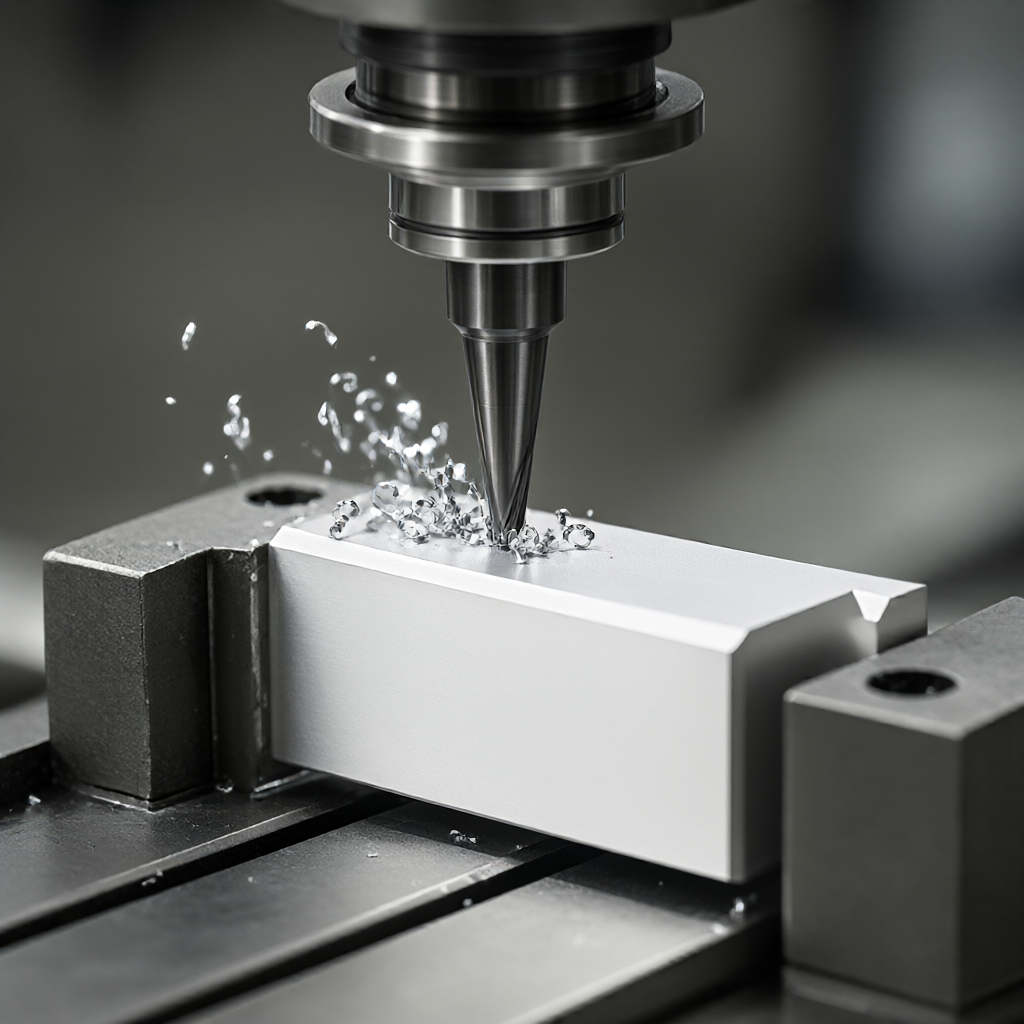
Skæreegenskaber af aluminiumslegering
Spåner af aluminiumslegering er bløde, lette at klæbe til kniven og kræver høj spånfjernelse. Men på grund af dens høje varmeledningsevne (ca. 120 W/m·K), fjernes skærevarmen let gennem spånerne, og værktøjstemperaturen er lav.
Anbefalede parametre: Spindelhastigheden er høj (op til mere end 10.000 rpm), fremføringen er hurtig, og den enkelt-aksede fræseeffektivitet er ekstrem høj.
Værktøjsvalg: Karbidskær skal bruge PVD-belægning eller ubelagt TiAlN, med en stor rygvinkel for at reducere kontaktområdet og undgå knuder.
Bearbejdning af risici: Knivklæbning resulterer i ru knivmønstre på overfladen. Det er nødvendigt at optimere kølevæskekoncentrationen og flowhastigheden for at forhindre "aluminiumsslam" i at ridse overfladen.
Titaniumlegering skæreegenskaber
Titaniumlegering er et typisk svært skærbart materiale. Dens varmeledningsevne er ekstremt lav (ca. 6,7 W/m·K), hvilket betyderMere end 90 % af skærefriktionsvarmen akkumuleres ved værktøjsspidsen, hvilket får værktøjet til at slides hurtigt eller endda svigter. Derudover har titanium høj kemisk aktivitet og er tilbøjelig til diffusionsslid med værktøjsmaterialer ved høje temperaturer.
Anbefalede parametre: Lav hastighed og stor tilførselsstrategi (spindelhastigheden er sædvanligvis mere end 50 % lavere end for aluminiumslegering), ved brug af skær med den mindste spånbryder.
Værktøjsvalg: Belagt hårdmetal (såsom TiCN, AlTiN) skal anvendes, og brugen af højhastighedsstål er strengt forbudt.
Bearbejdning af risici: Sandsynligheden for værktøjsspåner er høj, og spindelbelastningen skal overvåges i realtid; hvis fodermængden er forkert, vil der sandsynligvis forekomme "snak", hvilket påvirker dimensionsnøjagtigheden.
Til masseproduktion har aluminiumslegering indlysende fordele i materialeudnyttelse og forarbejdningseffektivitet, og prisen pr. enhed arbejdstime er normalt kun 1/3 til 1/5 af titanlegering.
Udseendekvalitet og overfladebehandlingskompatibilitet
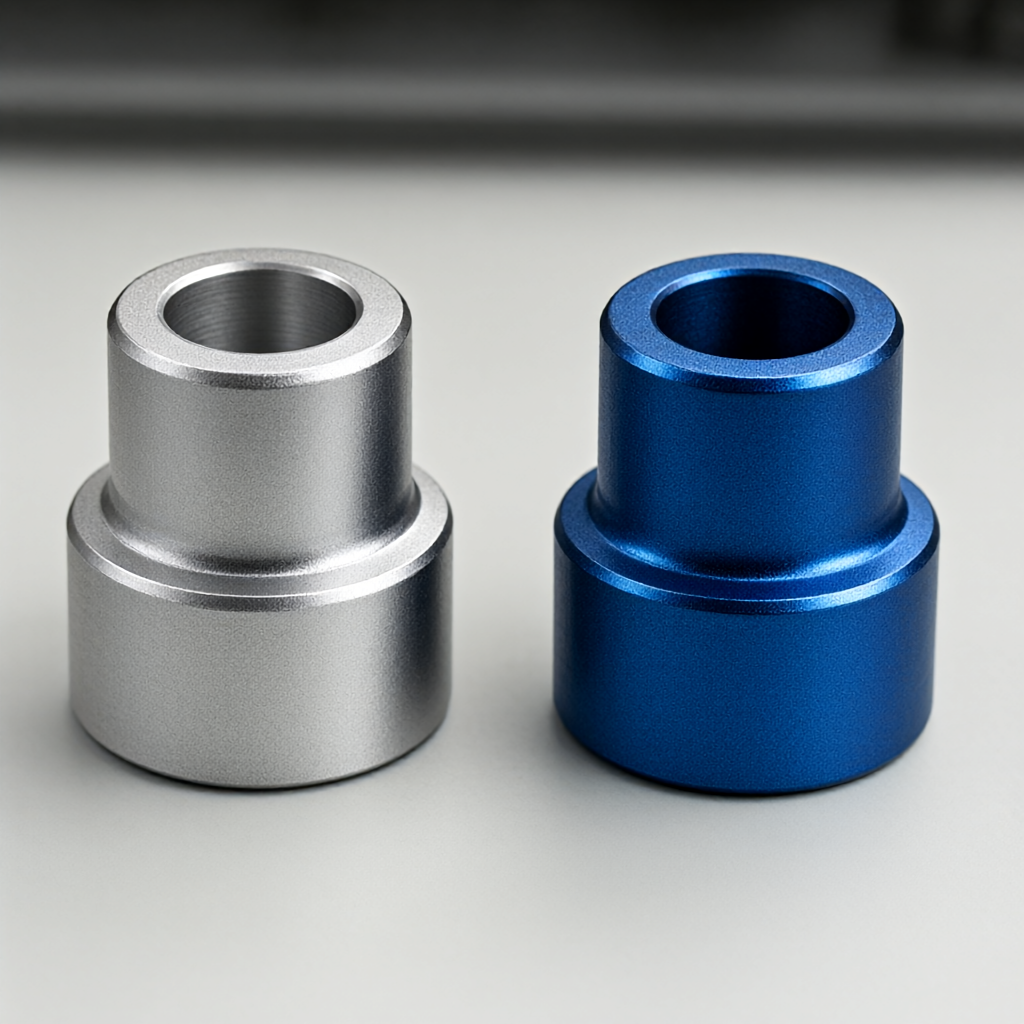
I mange scenarier med forbrugerelektronik, robotled eller medicinske implantater,Udseende konsistensPåvirker ofte den endelige accept mere end den ultimative styrke. Aluminiumslegeringer og titanlegeringer har helt forskellige overfladebehandlingsprocesser.Sammenligning af udseendet af overfladebehandling af aluminium titanlegering
Overfladebehandling af aluminiumslegering
Oxidfilmen af aluminiumslegering er tynd, og anodiseringsfarven er meget kontrollerbar (sort, guld, farveoxidation), men oxidlaget er porøst og tilbøjeligt til ujævn farvning.
Fordele: Højglans efter børstning og sandblæsning, let at opnå spejleffekt.
Ulemper: Hvis forbehandlingen ikke udføres korrekt, kan der let opstå batchforskelle, såsom hvide pletter og sorte pletter.
Titaniumlegering overfladebehandling
Titanium-legeringsoxidfilmen er tæt, gennemsigtig og naturligt korrosionsbestandig.
Fordele: Kemisk plettering eller oxidationsfarve (såsom blå, guld termisk oxidation) har ensartet og stærk farve og fremragende ridsebestandighed.
Ulemper: Den bearbejdede overflade er tilbøjelig til at producere et "arbejdshærdet lag", hvilket gør efterfølgende polering vanskelig; glansgenvindingen efter sandblæsning er langsom.
Til dele med høje krav til udseende, hvis de skal vedligeholdes i masseproduktionHøjglans overflade, ingen ridser, ingen pletterKonsistens, aluminiumslegering med fin efterbehandling (såsom elektrolytisk polering eller spejlpolering) er lettere at opnå streng CPK-værdi; titanlegering er mere afhængig af den endelige overfladebehandling i bearbejdningsfasen, hvilket kræver ekstremt høje operatørevner og maskinstivhed.
Omkostningsstruktur og batch-gennemløbstidsvurdering
Materialeomkostninger er kun toppen af isbjerget. Den reelle TCO (total cost of ownership) inkluderer blankt indkøb, behandlingstab, skrotsats og inspektionsomkostninger.
Blank pris: Prisen på Ti-6Al-4V stænger er normalt 8-12 gange prisen på 7075 aluminium (svinger med markedet).
Behandlingstab: Aluminiumslegering skærer hurtigt, så arbejdstiden for et enkelt stykke er kort, og værdiforringelsen af forme og udstyr deles lavt; titanlegering skærer langsomt, og arbejdstiden for et enkelt stykke kan være 2-4 gange højere end for en aluminiumslegering.
Testomkostninger: Titaniumlegeringsdele kræver normalt højere dimensionstolerancer (såsom ±0,005 mm), og på grund af stor termisk deformation skal der reserveres længere køletid, hvilket påvirker produktionslinjens rytme.
Inden for batchleveringscyklussen på 15-25 dage har aluminiumslegeringsdele større fleksibilitet i produktionsplanlægning på grund af moden teknologi og let tilgængelighed af materialer. Hvis projektknudepunktet er stramt, har aluminiumslegeringsløsningen en naturlig fordel i forsyningskædens stabilitet.
Vejledning til beslutning om materialevalg: anbefalinger baseret på anvendelsesscenarier
Når de står over for et specifikt projekt, bør ingeniører screene baseret på følgende dimensioner:
Scenario 1: Højstyrke letvægts konstruktionsdele
Hvis delene er udsat for høje vibrationer, høj stød og er vægtfølsomme (såsom dronearme, robotaktuatorer), prioriteresTi-6Al-4V. På trods af dens høje omkostninger er dens træthedsbestandighed og høje temperaturstabilitet uerstattelige.
Scenario 2: Forbrugerelektronikprodukter med stor omsætning
Hvis produktet itererer hurtigt, har et stort output og har høje krav til udseende (såsom 3C-tilbehør, kameramodulhuse), skal du prioritere det.7075-T6. Dens lave pris, lette forarbejdning og lette udseendebehandling kan reducere omkostningerne på et enkelt stykke betydeligt og forkorte tiden til markedet.Aluminiumslegering højeffektiv skærebehandlingsscene
Scenario tre: Medicinske implantater
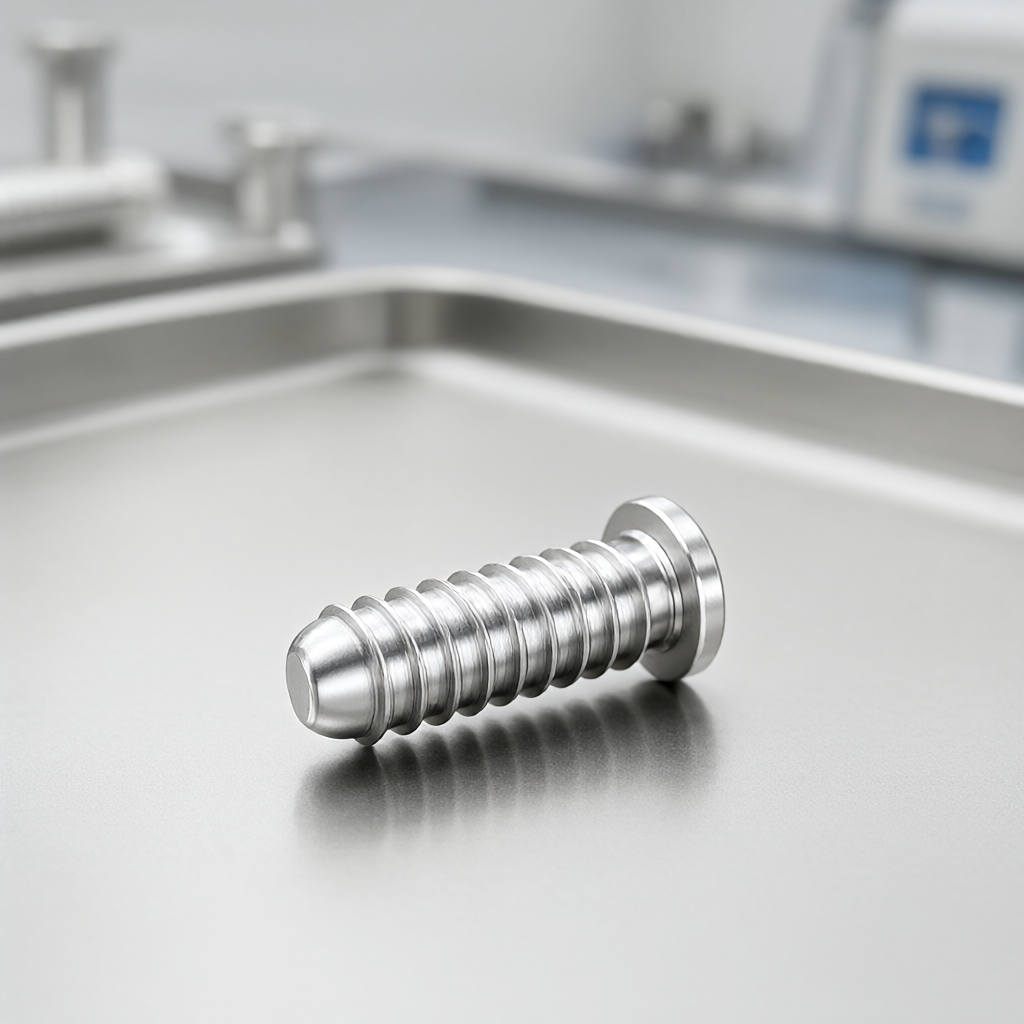
PåkrævetRent titanium (CP-Ti Grade 4)Eller Ti-6Al-4V. Aluminiumslegering er ikke biokompatibel og er strengt forbudt til brug i implantationsscenarier. Titaniums korrosionsbestandighed og ikke-magnetiske egenskaber gør det til et pålideligt valg.Nærbillede af test af titanlegering til medicinske implantater
Acceptstandarder og testpunkter
: Titaniumlegeringsdele er tilbøjelige til mikrorevner, så det anbefales at udføre penetranttest (PT) på bærende dele; aluminiumslegeringer fokuserer hovedsageligt på porer og indeslutninger, og røntgentest er mere effektivt.
Materiale bevis: Leverandører skal levere en komplet materialeliste (Mill Test Certificate), der afklarer legeringskvaliteten og varmebehandlingsstatus.
FAQ
Hvilken er mere tilbøjelig til at ridse overfladen under CNC-bearbejdning, aluminiumslegering 7075 eller titanlegering 6Al-4V?
Aluminiumslegeringer har en tendens til at klæbe til værktøjet, når der skæres. Hvis den ikke afkøles ordentligt, vil spånerne springe tilbage og let ridse den bearbejdede overflade. Titaniumlegering har høj hårdhed og er ikke let at ridse, men værktøjsspåner kan forårsage skår. Derfor skal aluminiumslegeringer være mere opmærksomme på spånfjernelse og afkøling, og titanlegeringer skal være mere opmærksomme på værktøjsovervågning.
Hvordan sikrer man udseendekonsistensen af dele af aluminiumslegering i masseproduktion?
Nøglen ligger i forbehandlingskontrol. Efter fjernelse af kalk og fedt, ens tegning eller sandblæsningsparametre (såsom sandantal, tryk, tid). Det anbefales at udføre en anodiseringsfarvetest på det første stykke for at bekræfte, at farveforskellen mellem batches er inden for ΔE
Send din STEP / DWG / PDF-tegning, så vender vores ingeniører tilbage inden for 2 timer med et detaljeret tilbud inkl. gratis DFM-analyse og procesrådgivning — uden forpligtelse.
Send din STEP / DWG / PDF-tegning og få et detaljeret tilbud med gratis DFM-analyse og procesrådgivning inden for 2 timer. Ingen minimumsordre — fra 1 stk.