





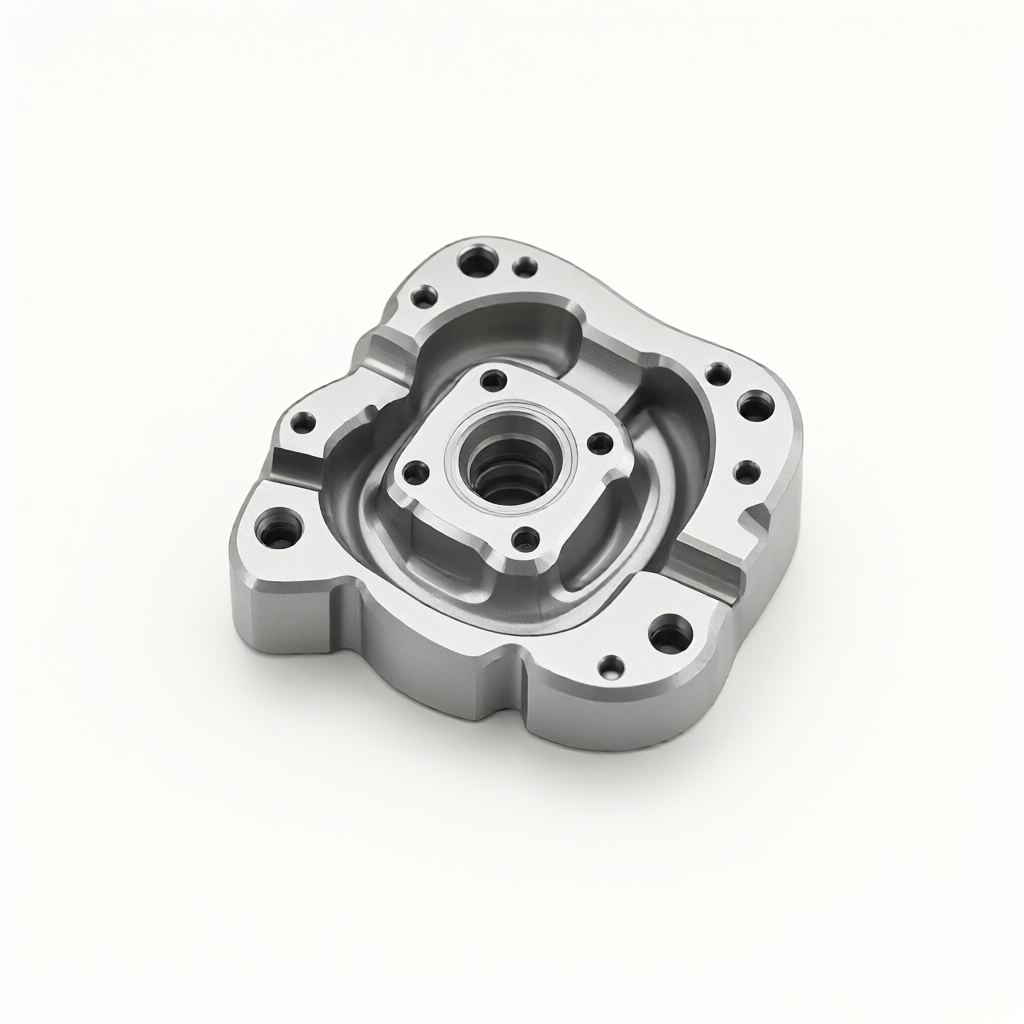
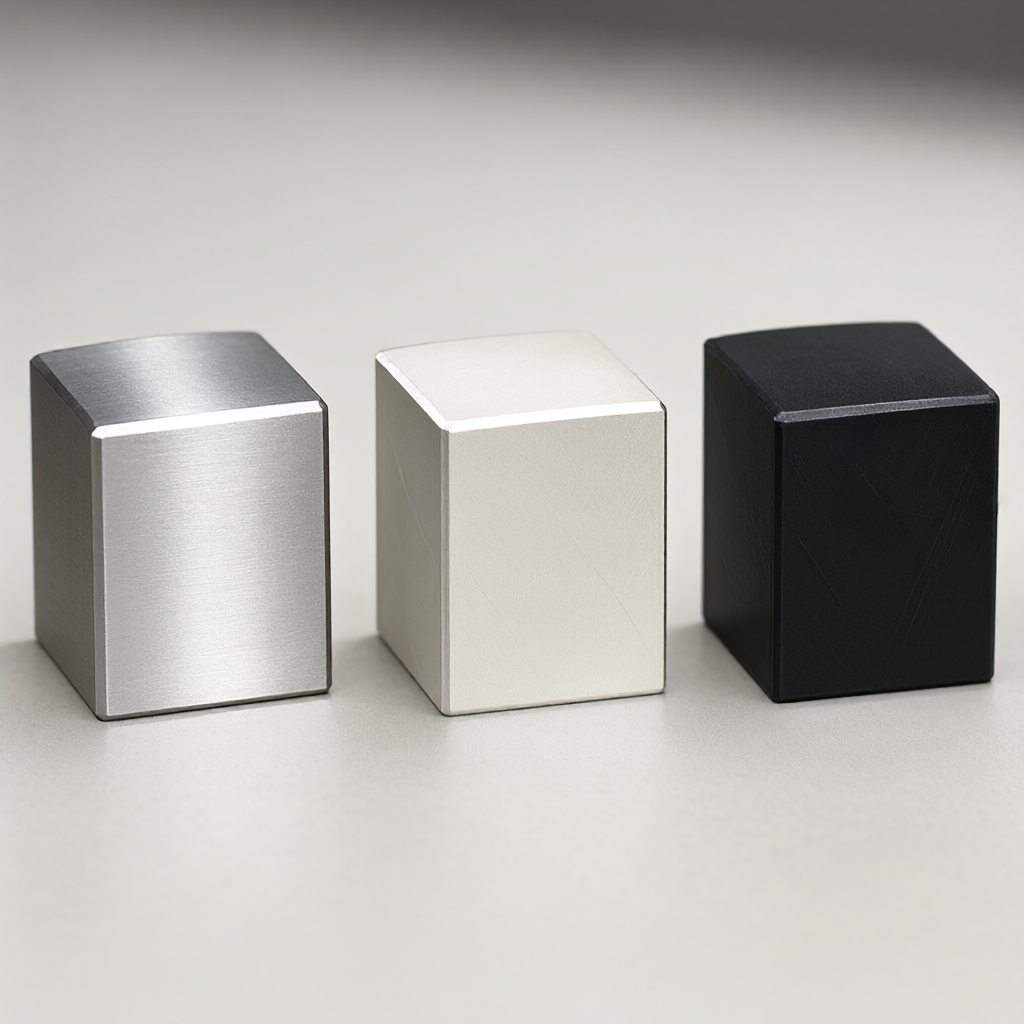
- 316L rustfrit stål: Høj sejhed, dårlig varmeledningsevne, let at producere opbygget kant. Det anbefales at anvende strategien med stor fremføring og lille skæredybde, med spindelhastigheden styret til 8000-12000 rpm og fremføringshastigheden 300-500 mm/min. Hårdmetalbelagte knive (såsom TiAlN-belægning) anbefales til skærende værktøjer for at forbedre slidstyrken og spånevakueringen.
- Titanium legering: Lavt elasticitetsmodul og let at deformere. Det er nødvendigt at reducere skærehastigheden (500-800m/min) og øge kølevæskestrømmen for at undgå termisk deformation forårsaget af varmeakkumulering. Det anbefales at bruge mikrobearbejdningsparametre med en trinafstand på 0,05-0,1 mm for at sikre overfladenøjagtighed.
- PEEK ingeniørplast: Smeltepunktet er omkring 343℃, og det er nemt at holde fast i kniven. Det er nødvendigt at bruge skarpe værktøjer (såsom enkeltkrystal diamant eller CBN), opretholde høj hastighed og lav fremføring (10000-15000 rpm, fremføring 200-300 mm/min) og bruge luftkøling for at forhindre termisk deformation.
Parameteroptimering skal kombineres med fem-akset koblingssimuleringssoftware til kollisionsdetektion og værktøjsaksestrategijustering for at sikre, at værktøjet altid holdes i den bedste skærevinkel i det dybe hulrum og undgår vibrationer og værktøjsudbøjning.
Fem-akset koblingsværktøjssti og inter-akse strategi
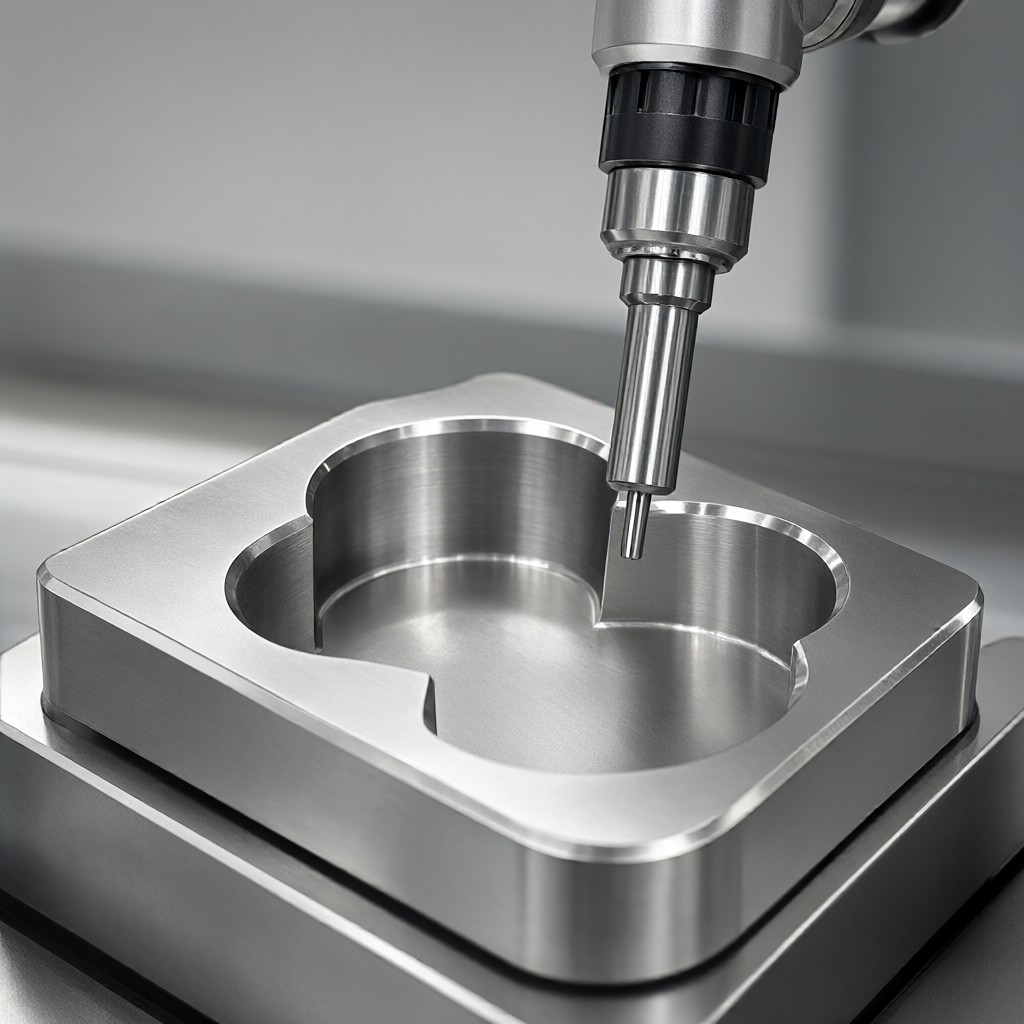
Når fem-akset CNC behandler komplekse medicinske hulrum, er værktøjsbaneplanlægning nøglen til at bestemme overfladekvalitet og effektivitet. Fælles strategier omfatter:
- spiralskæring: Velegnet til hulrumsfræsning, den kan opretholde konstant skærebelastning, reducere værktøjsspidsspænding, reducere overfladeresidualspænding og lette efterfølgende aseptisk rengøring.
- Z-retning offset fræsning: Velegnet til efterbehandling, opnåelse af overfladeruhed på Ra0,4μm ved at kontrollere skridtafstanden (normalt 0,02-0,05 mm). Det er nødvendigt at tilpasse værktøjsbanen med jævn overgang for at undgå værktøjsmærker.
- Fem-akset forbindelsesudjævning: Brug kontinuerlig fem-akset bevægelse i det buede overfladeområde for at holde spindelens hældningsvinkel konstant (såsom 45°-60°), forbedre værktøjets stivhed, reducere udhængsvibrationer og opnå mere ensartet profilkvalitet.
Værktøjsstioptimering skal også overveje at afgrate procesreservationer. Til skarpe kanter eller dybe hulrumshjørner kan præ-afgratningsriller eller affasninger designes for at undgå overfladeskader forårsaget af efterfølgende manuel afgratning. Den femaksede værktøjsmaskine behøver ikke at dreje emnet under positionering, hvilket reducerer klemspændingen og hjælper med at opretholde dimensionsstabiliteten.
Sammenligning af afgratningsprocesser og sterilitetsegnethed
Afgratning er en kvalificeret forproces til medicinske dele. Forskellige metoder har en betydelig indvirkning på overfladeintegritet, biokompatibilitet og egnethed af sterile emballagematerialer. Følgende tabel sammenligner tre almindelige afgratningsmuligheder:
| metode | Gældende scenarier | Overflade resterende risiko | Sterilt emballagemateriale egnethed | omkostninger og effektivitet |
|---|---|---|---|---|
| Vibrationsafgratning | Porøst, dybt hulrum, komplekst indre hul | Lav, men den slibende partikelstørrelse skal kontrolleres (≤325 mesh) for at undgå ridser | Høj, let at rengøre resterende slibemiddel | Middel, god batchkonsistens |
| Laser afgratning | Skarpe kanter, tynde vægge, højtemperaturlegeringer | Ekstremt lav, ingen kontakt, ingen varmepåvirket zone | Ekstremt høj, ingen rester af forbrugsstoffer | Høj, velegnet til medicinske dele med høj præcision |
| Elektrokemisk afgratning (ECM) | Dybe huller, slidser, ledende materialer | Lav, men elektrolytforholdet og strømtætheden skal kontrolleres | , skal elektrolytresten rengøres grundigt | Medium, velegnet til titanium/stål legeringer |
Når du vælger en afgratningsproces, er det nødvendigt at kombinere materialeegenskaberne med den efterfølgende steriliseringsmetode (såsom ethylenoxid eller strålingssterilisering). Da laserafgratning er berøringsfri og ikke kræver forbrugsstoffer, har den den laveste risiko for at forurene sterile emballagematerialer og er velegnet til høje krav til renlighed. Vibrationsafgratning er velegnet til komplekse indre hulrum, men den slibende partikelstørrelse skal screenes strengt for at forhindre mikropartikelrester i at påvirke biokompatibilitetstesten. Elektrokemisk afgratning er effektiv til ledende materialer, men elektrolytresten skal fjernes gennem flere ultralydsrensninger og skylning med rent vand, og det er nødvendigt at detektere, om ionresten er lavere end den medicinske standardgrænse.
Kompatibilitetsverifikation af overfladebehandling og sterile emballagematerialer
Efter afgratning kræver medicinske hulrum ofte overfladebehandling for yderligere at forbedre korrosionsbestandighed og biokompatibilitet. Fælles processer omfatter:
- sandblæsning: Ved hjælp af 150-325 mesh aluminiumoxid eller glasperler styres trykket til 0,3-0,5 MPa, og overfladeruheden er Ra0,8-1,6μm. Efter sandblæsning kræves bejdsning og passivering for at fjerne overfladeforureningslaget.
- Anodiseret (aluminiumslegering): Velegnet til aluminium-baserede medicinske dele, filmtykkelse 5-10μm, kan farves eller forsegles. Det er nødvendigt at sikre, at forseglingsprocessen er fuldført for at forhindre, at rensevæske forbliver i porerne.
- plettering: Såsom nikkel-fosfor-legeringsbelægning (2-5μm), som forbedrer slidstyrke og korrosionsbestandighed. Efter galvanisering kræves frigivelse af brintskørhed (såsom 200 ℃/4h) og saltspraytestverifikation.
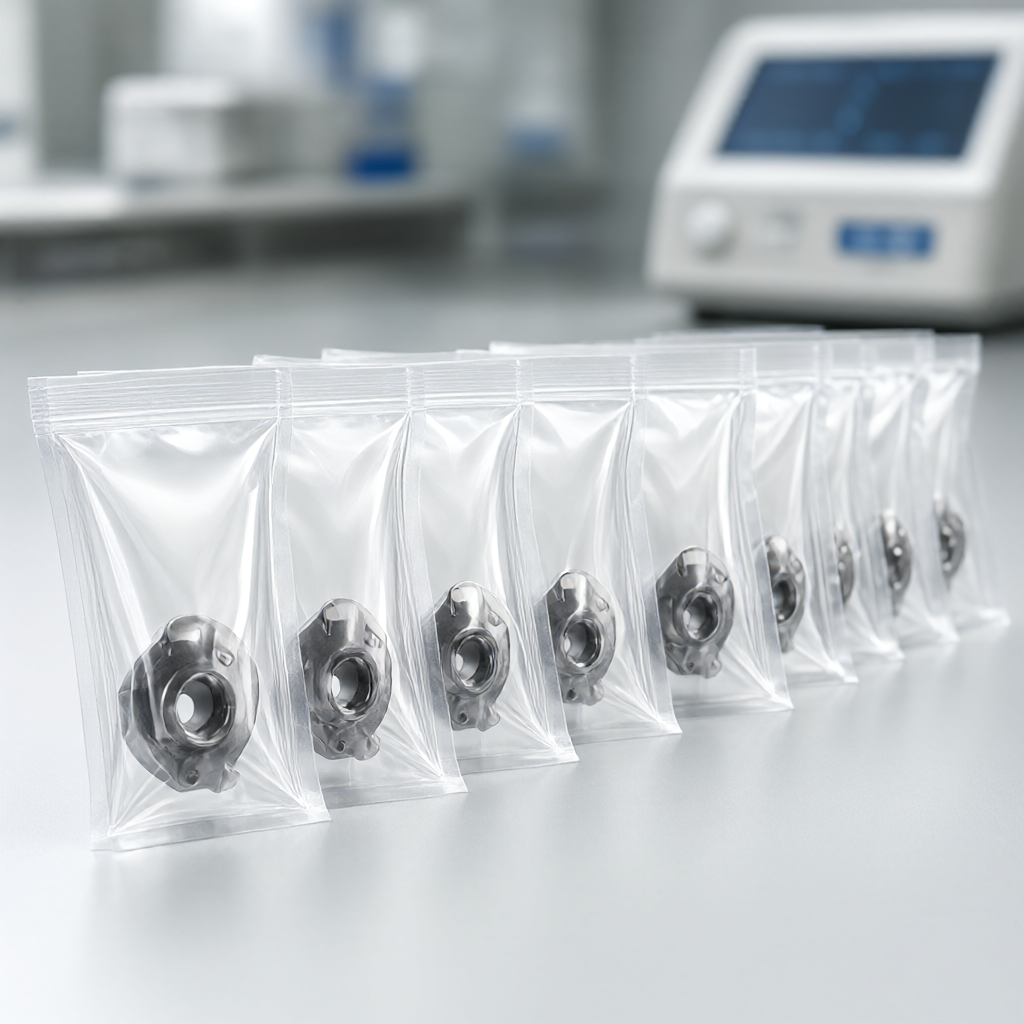
Når alle overfladebehandlingsprocesser er afsluttet, skal det sterile emballagemateriales egnethed verificeres. Emballagematerialer (såsom PE-poser af medicinsk kvalitet eller kompositposer af papir-plast) skal sikre, at de ikke beskadiges eller forurenes af mikrobuler, statisk elektricitet eller rester på overfladen af delene. Det anbefales at udføre transportsimuleringstest og tætningstest for at verificere, at delenes overfladeintegritet forbliver uændret efter steriliseringscyklussen, og at der ikke er nogen bundfald.
Teststandarder og undgåelse af fejl
Den endelige accept af medicinske hulrumsdele er underlagt strenge kvalitetsinspektionsstandarder. Nøgletestelementer omfatter:
- Dimensionel inspektion: Brug en tredimensionel koordinatmålemaskine (CMM) eller optisk projektor til at detektere nøglepunkttolerancer med et mål på ±0,01 mm. CMM-sonden skal bruge en rubinformet sfærisk diameter (R0,5 mm) for at forbedre nøjagtigheden af måling af dybe hulrum.
- overfladeruhed: Brug interferometer for hvidt lys eller kontaktruhedsmåler, mål Ra0,4μm (finish) eller Ra0,8μm (efter sandblæsning). Det er nødvendigt at måle på flere punkter i forskellige profilområder for at undgå lokale afvigelser.
- Renlighedstest: Udfør partikeltælling i henhold til ISO 16232-1 standarden eller kemisk restdetektion i henhold til VDA 19. Afgratede og overfladebehandlede dele skal rengøres med ultralyd for at sikre, at der ikke er metalspåner, slibemidler eller elektrolytrester.
- biokompatibilitet: Slutproduktet skal bestå ISO 10993-serien af tests (cytotoksicitet, sensibilisering, irritation osv.) for at sikre, at der ikke er nogen giftig udfældning fra materialerne og forarbejdningsteknikkerne.
Almindelige fejltilstande omfatter: resterende grater i dybe hulrumshjørner, bobler på overfladebehandlingslaget, overfladeridser efter afgratning og små dimensionsændringer efter steriliseringscyklusser. Undgåelsesplaner omfatter: at efterlade en margen til afgratning under fem-akset bearbejdning; udførelse af bejdsningsaktivering før overfladebehandling; brug af laser eller vibrationsafgratning til at erstatte manuelle operationer; og udførelse af dimensionsstabilitetstest ved høj temperatur før sterilisering (simuleret steriliseringstemperatur ±10°C).
FAQ: Nøglespørgsmål om femakset CNC-bearbejdning af medicinske hulrum
Kan fem-akset CNC-bearbejdning opfylde kravene til tilpasning af sterilt emballagemateriale til medicinske hulrum?
Kan. Femakset bearbejdning reducerer spændingsspænding og overfladefejl ved at optimere værktøjsbaner, og kombineret med laser- eller vibrationsafgratning og strenge rengøringsprocesser kan det sikre, at der ikke er rester af forurenende stoffer på overfladen af delen og opfylder kravene til tætning og renlighed for sterile emballagematerialer.
Hvilken afgratningsmetode er bedst til medicinske hulrum i 316L rustfrit stål?
Laserafgratning er den foretrukne løsning til medicinske hulrum i 316L rustfrit stål, fordi den er berøringsfri, har ingen rester af forbrugsstoffer og har en lille varmepåvirket zone. Hvis det indre hulrum har en kompleks struktur, kan vibrationer kombineres med afgratning, men den slibende partikelstørrelse skal kontrolleres og rengøres grundigt.
Hvordan opnår man overfladeruhed på Ra0,4μm i fem-akset bearbejdning?
Det er nødvendigt at vedtage efterbehandlingsparametre (trinafstand 0,02-0,05 mm, moderat skærehastighed), kombineret med en fem-akset udjævningsbearbejdningsstrategi og opretholde værktøjets skarphed og værktøjsmaskinens termiske stabilitet. Undgå sekundær fastspænding efter efterbehandling for at reducere risikoen for overfladeridser.
Hvordan kontrollerer man, om elektrolytresten når standarden efter afgratning?
Ionkromatografi eller ICP-OES kan bruges til at detektere overflade-ionrester, og målværdien skal overholde medicinske renhedsstandarder (såsom total restkoncentration).



