





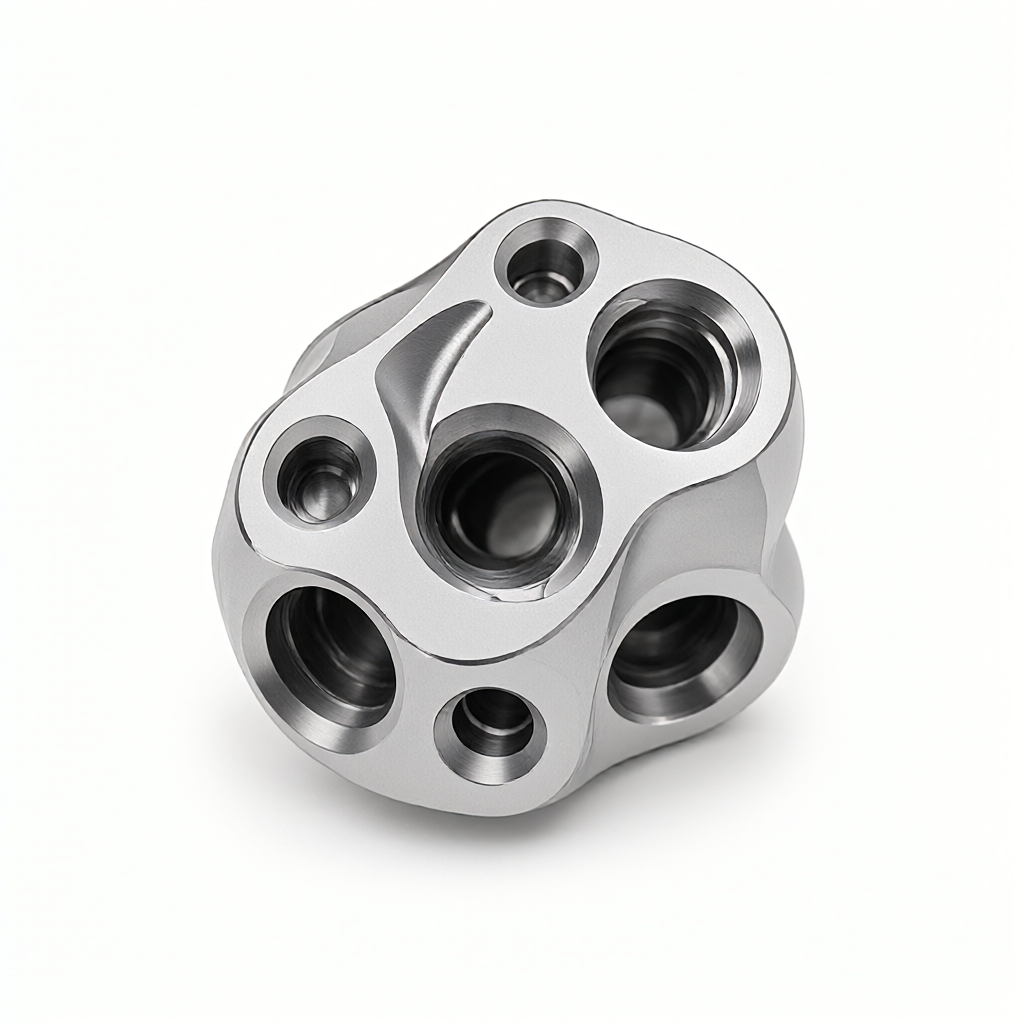
Udfordringer med forholdet mellem indre huldybde og diameter og værktøjsslankhedsforholdet ved fem-akset CNC-bearbejdning af præcisionsventilkerner
I pneumatiske, hydrauliske og halvledergaskredsløbssystemer,PræcisionsventilkerneDet er kernekomponenten til styring af væske on-off og flowregulering. Dens behandlingsvanskeligheder er koncentreret iFem-akset CNC-bearbejdningIsær når man har at gøre med dybe hulrum og specialformede skrå huller.Indre huldybde/diameter forhold (L/D)ogVærktøjets slankhedsforholdDe resulterende problemer omfatter utilstrækkelig stivhed, skærende vibrationer og vanskeligheder med at fjerne spåner. For indkøbs- og R&D-ingeniører er det vigtigt at forstå disse to parametreTolerance stabilitetogoverfladefinishEffekten er en nøgleindikator til at evaluere leverandørens sande procesevner. Hvis du kun stoler på tegninger til overdragelse og ignorerer værktøjsstikompensationsstrategien i processtien, vil det ofte føre til batchkonsistensfejl eller leveringsforsinkelse.
Fysiske begrænsninger af forhold mellem indre huldybde og diameter på ventilkernens nøjagtighed
Ventilkerner kræver normalt et forhold mellem huldybde og diameter (L/D) på 3:1 eller endda 5:1 eller mere. Når L/D overstiger 3,Fem-akset CNC-bearbejdningBore- og oprømningsprocesserne i CNC står over for betydelige udfordringer:
- Værktøjsafbøjning og værktøjsydelse:Når slankhedsforholdet øges, øges den elastiske deformation af værktøjet under tryk eksponentielt. Ved L/D=4, ved brug af konventionelle stive understøtninger, kan dimensionsafvigelser i diameterretningen overstige tolerancevinduet på ±0,01 mm.
- Varmeakkumulering og termisk deformation:Ved bearbejdning af dybe huller er skærevarme vanskelig at lede gennem skaftet, hvilket resulterer i lokal temperaturstigning, som igen forårsager restspænding i emnet og krympedeformation efter afkøling.
- Risiko for blokering af spåner:Især ved bearbejdning af rustfrit stål eller titanlegeringsmaterialer kan spånkrøller let samle sig i bunden af hullet, hvilket får værktøjet til at spåne eller endda knække.
Derfor skal ingeniører under DFM-fasen (Design for Manufacturability) klarlægge den øvre grænse for L/D. For eksempel, for et Ø6 mm ventilkernehul, hvis dybden overstiger 24 mm (L/D=4), anbefales det at bearbejde det i sektioner eller at bruge en boreproces i stedet for en enkelt boring for at kontrollere den kumulative fejl.
Værktøjets slankhedsforhold og strategi for tilpasning af skæreparametre
Værktøjets slankhedsforhold (S/L) påvirker direkte udførelsen af fræsning og boring.overfladeruhedogDimensionsstabilitet. eksistereFem-akset CNC-bearbejdningVed bearbejdning bruges en kugleskærer eller en rundskærer almindeligvis til affasning af buede overflader og åbninger, og dens S/L er normalt 5:1 til 8:1.
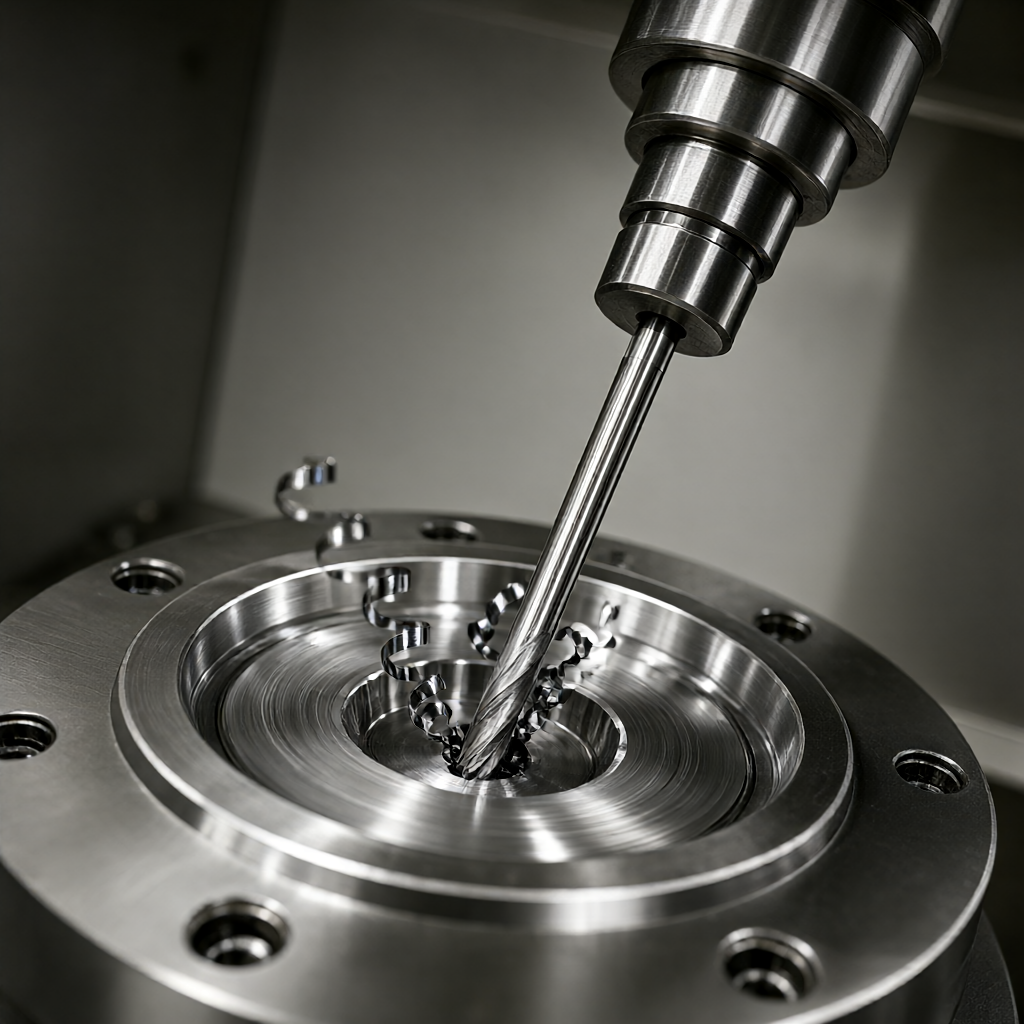
- Hastighed og foderoptimering:Højt S/L-værktøj skal reducere skærehastigheden (Vc) og fremføringen (Fz) for at undertrykke skravlen. For eksempel, ved bearbejdning af aluminiumslegering 6061 med en Ø4 mm kugleskærer (S/L=6), anbefales det, at Vc styres ved 60–80 m/min i stedet for de konventionelle 200 m/min.
- Værktøjsbelægninger og geometri:At vælge PCD (polykrystallinsk diamant) eller CBN (kubisk bornitrid) coatede værktøjer kan forbedre stivhedens levetid, men det skal matche spindelens termiske fejlkompensationsstrategi.
- Valg af spindelkonus:Til bearbejdning af dybe huller foretrækkes HSK eller BT50 konisk spindel med høj stivhed for at reducere virkningen af termisk afdrift på grænsefladen på hullets positionsnøjagtighed.
Fem-akset forbindelsesvejplanlægning og værktøjsaksekontrol
Ventilkerner indeholder ofte skrå huller, blinde huller og mangefacetterede positioneringsfunktioner.Fem-akset CNC-bearbejdningFordelen er, at den kan opretholde den bedste arbejdsvinkel på værktøjet gennem sammenkædet rotation og undgå hængende skæring på bundfladen. Nøglen ligger i strategien for styring af værktøjsakse (Tilt & Lead):
- Fast gulvmetode (gulvnormal):Værktøjet er altid vinkelret på bearbejdningsfladen og er velegnet til flade og lige vægoverflader, men hullet er tilbøjeligt til at skære mærker.
- Fast sidemetode (Side Normal):Værktøjet vippes 5°–10°, hvilket kan forbedre hullets rundhed og overfladefinish, men S/L-kravene til værktøjet er strengere.
- Dynamisk hældning:Juster automatisk hældningsvinklen i henhold til krumningen af værktøjspositionen, hvilket er velegnet til komplekse buede overfladeventilkerner. CAM-software kræver G5-akse kontinuerlig interpolationskapacitet.
For dybe huller med L/D > 3 anbefales det at indstille det i femakseprogrammetSkæring i lagogBoring og spånfjernelsehandling, hver gang den skærer 2-3 mm, løftes den 1 mm op for at forhindre spåner i at blive viklet ind. Samtidig bruges konstant temperatur skærevæske (tryk 40–60 bar) til direkte at skylle bunden af hullet for at reducere risikoen for termisk deformation.
Effekter af materialevalg og overfladebehandling på dybe hullers stabilitet
Almindeligt anvendte materialer til ventilkerner omfatter SUS316L rustfrit stål, Inconel 718 og lejestål GCr15. af forskellige materialertermisk ledningsevneogstyrkedirekte påvirkningFem-akset CNC-bearbejdningVærktøjsslid og emnedeformation i:
| Materialekvalitet | Typisk L/D-grænse | Vigtigste vanskeligheder | Anbefalet efterbehandling |
|---|---|---|---|
| SUS316L | 3,5-4,0 | Høj sejhed, let at klæbe til kniven | Sandblæsning + passivering |
| Inconel 718 | 2,5-3,0 | Høj hårdhed og lav varmeledningsevne | Vakuum varmebehandling + elektrolytisk polering |
| GCr15 | 3,0-3,5 | Stor varmebehandlingsdeformation | slibning + slibning |
Særlig bemærkning: Efter bearbejdning af ventilkernen i rustfrit stål kan den resterende spænding let få hulformen til at drive. Det anbefales at tilføje efter groft formalingTidseffektiv stresslindringProces (480 ℃/2t), derefter efterbehandling og endelig inspektion. Med hensyn til overfladebehandling er anodisering velegnet til aluminium ventilkerner, men er ikke effektiv til rustfrit stål; hvis en høj finish er påkrævet, kan elektrolytisk polering reducere Ra til under 0,2 μm, men vil indrykke størrelsen med 0,02–0,05 mm, og et kompensationsbeløb skal reserveres i CAM-programmet.
Testmetoder og acceptkriterier
Nøjagtighedsverifikationen af dybe huller og skrå huller kan ikke udelukkende stole på tre-koordinat (CMM) punktdetektion, men skal kombineres medPneumatisk måleinstrumentogOptisk sammenligning:
- Huldybde og position:Brug Ray's eller Keyence pneumatiske prober til at måle L/D-forhold og koaksialitet i realtid med en anbefalet tolerance på ±0,005 mm.
- Overfladeruhed:Ved brug af SJ-2100-seriens ruhedsmåler er prøveudtagningslængden 1,25 mm, ventilkernens tætningsflade Ra skal være ≤0,4 μm, og den ikke-tætnende overflade skal være ≤0,8 μm.
- Geometrisk tolerance:Det skrå huls rundhed og cylindricitet scannes med en laserprofiler for at generere en punktsky, og afvigelsen sammenlignes med CAD-modellen.<0.01 mm 判定合格。
100 % fuldskalainspektion udføres før afsendelse, med CMM-rapport og ruhedskort vedhæftet. For batchordrer anbefales det, at efter det første stykke er bekræftet af kunden, skal nøglehullernes placeringer inspiceres tilfældigt for hver 50 stykker, og der skal etableres et SPC-kontrolskema for at overvåge værktøjsslidtendenser.
Ofte stillede spørgsmål og forslag til procesundgåelse
Q1: Hvordan sikrer man konsistensen af det dybe hul i ventilkernen L/D=4 i masseproduktion?
brugeFem-akset CNC-bearbejdningDen lagdelte bore- og oprømningsstrategi i , fjernelse af spåner hver 2. mm og koaksialitetsfikstur-begrænsninger. Boret udskiftes for hver 200 stykker i batchen for at undgå spidsslid og gradvis udvidelse af huldiameteren.
Q2: Hvad skal jeg gøre, hvis det slanke værktøj med S/L=8 vibrerer under højhastighedsfræsning?
Reducer spindelhastigheden til et stabilt lobeområde (forespørg gennem værktøjsdynamikdatabasen), eller skift til et kortkantværktøj til to-trinsbearbejdning. Hvis der skal bruges et langt værktøj, er det nødvendigt at tilføje en mellemstøtte eller reducere skæretykkelsen (ap) til mindre end 0,5 mm.
Spørgsmål 3: Efter bearbejdning af ventilkernen i rustfrit stål opstår der grater og spændingskoncentrationer i åbningen. Hvordan fjerner man dem?
Udført med 0,5 mm kuglenæseskærerAfgratning og affasning, vinkel 15°–30°, fremføring Fz=0,02 mm/omdr. Undgå at bruge filer og anden manuel trimning for at undgå at beskadige overfladefinishen og dimensionsnøjagtigheden.
Spørgsmål 4: Hvad er hovedkilderne til positioneringsfejlen for skrå hul i femakset forbindelse?
Hovedsageligt på grund af den termiske drift af værktøjsmaskinens C-akse, emneopspændingsdeformation og værktøjsaksekompensationsafvigelse. Det anbefales at forvarme spindlen i 30 minutter før bearbejdning, bruge en hydraulisk ekspansionsklemme i stedet for en fjederklemme og aktivere den dynamiske opdateringsfunktion for værktøjsnæseradiuskompensation i CAM.
Spørgsmål 5: Hvordan vurderer man, om en leverandør har reelle fem-aksede dybe hulbehandlingskapaciteter?
Det er påkrævet at levere det samme materiale og L/D-parametre.Første artikelinspektionsrapport, herunder CMM-punktskydata og ruhedskort. Observer, om den har et konstant temperaturværksted, pneumatisk måleinstrument og værktøjsslidstyringsproces. Du kan henvise til vores overfladebehandlingsprocesinstruktioner for at bekræfte, om afspændings- og poleringsprocesserne er afsluttet.
Konklusioner og anbefalinger til handling
PræcisionsventilkerneFem-akset CNC-bearbejdningSucces afhænger afForholdet mellem indre huldybde og diameterogVærktøjets slankhedsforholdFin kontrol i stedet for udelukkende at stole på antallet af enheder. Tydeliggørelse af L/D-grænser, værktøjsvalg og kompensationsstrategier i DFM-stadiet kan reducere batchrisici betydeligt. Hvis din ventilkerne involverer dybe huller og slanke funktioner med L/D > 3 eller S/L > 6, anbefales det at sende 3D-tegninger og materialekvaliteter. Baseret på en klynge af 72 CNC-udstyr og ±0,01 mm nøjagtighedsevner, kan vi levere procesvejevaluering og hurtige tilbud for at sikre stabil levering og kvalitet.



