





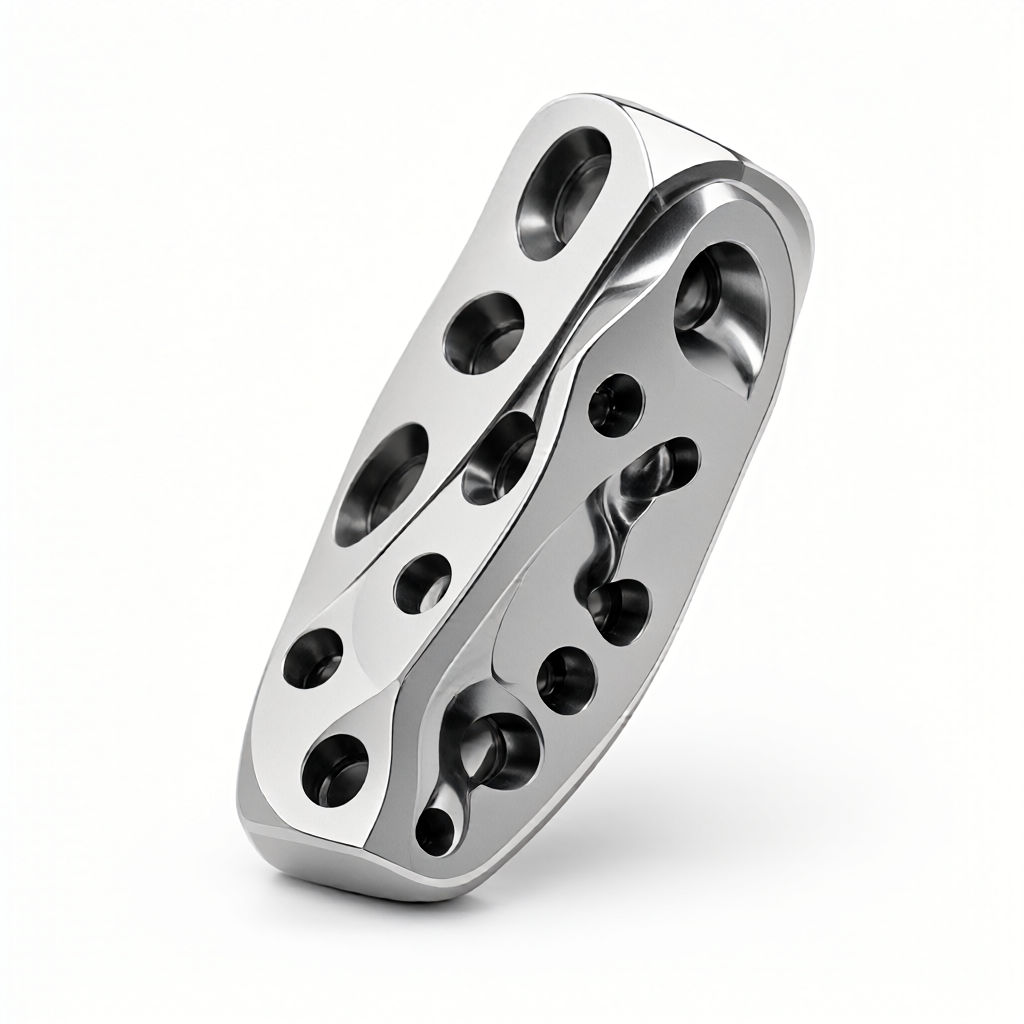
Flerakset samtidig bearbejdning af specialformede dele er en kerneproces, der bryder gennem begrænsningerne for traditionel 3-akset bevægelse og realiserer komplekse buede overflader og flervinklede funktioner i én spændestøbning. For R&D-ingeniører og tekniske indkøb bestemmer forståelsen af kapacitetsgrænserne for 3-akset, 4-akset og 5-akset bearbejdning i fremstillingen af specialformede dele direkte designmarginreservationen, procesrutevalg og endelig omkostningsregnskab i DFM-fasen (Design for Manufacturability). Forkerte fleraksestrategier kan føre til øget risiko for værktøjsinterferens, lav værktøjsudnyttelse eller dimensionsmæssig ude af tolerance på grund af klemdeformation under masseproduktion. Denne artikel vil give en dybdegående analyse af den tekniske logik ved multi-akse samtidig bearbejdning af specialformede dele, sammenligne fordele og ulemper ved forskellige aksenummerløsninger og give tekniske udførelsespunkter for at hjælpe dig med at undgå fremstillingsrisici under tegningsgennemgangen.
Kapacitetsgrænse og kinematisk grundlag for multi-akse forbundet bearbejdning af specialformede dele
Friformsdele refererer normalt til dele med komplekse buede overflader, dybe hulrum, skrå huller eller dele med ekstremt høje stivhedskrav. Traditionel 3-akset CNC-bearbejdning er afhængig af tre lineære akser, XYZ, og værktøjet kan kun fremføres i normal eller radial retning. For funktioner med hældningsvinkler større end 90 grader kræver 3-akset bearbejdning ofte flere fastspændinger, akkumulering af positioneringsfejl og risikerer at "underskære" (dvs. værktøjet kan ikke nå bunden af overfladen).
4-akset bearbejdning introducerer A-akse-rotation omkring X- eller Y-aksen og bruges hovedsageligt til kontinuerlig fræsning af cylindriske specialformede dele (såsom flyvehjul, automobil-ratstammer). Ved at rotere emnet i stedet for at flytte værktøjet, muliggør 4-akset kontinuerlig sidevægsbearbejdning, hvilket reducerer antallet af fastspændingstider og forbedrer overfladekontinuiteten. 5-akset bearbejdning tilføjer en B-akse eller C-akse, hvilket tillader værktøjet at fremføre i enhver retning, opnår ægte "én fastspænding for at fuldføre al bearbejdning" og fuldstændig løser interferensproblemet forårsaget af utilstrækkelig stivhed.
- 3-akset kobling: Velegnet til flade plader og enkle trindele. Værktøjsaksen er altid vinkelret på henføringsplanet.
- 4-akset kobling: Velegnet til roterende kroppe og aksler med skrå huller, hvilket eliminerer laterale fremføringsrestriktioner gennem A-aksens rotation.
- 5-akset kobling: Velegnet til komplekse skulpturoverflader, strukturelle dele til rumfart og medicinske implantater. Værktøjets stilling kan justeres vilkårligt for at undgå interferens.
Materialevalg og DFM-anbefalinger: Hvorfor 7075 aluminium vs. 304 rustfrit stål strategier er forskellige
Materialets termiske ledningsevne og arbejdshærdningsegenskaber påvirker direkte skæreparametrene for flerakset kobling. Ved bearbejdning af 7075-T6 aluminiumslegering i rumfartskvalitet tillader dens høje termiske ledningsevne brugen af højere skærehastigheder (Vc op til 300-500 m/min), men der skal udvises forsigtighed for at sprede værktøjsvarmen. Hvis 5-akset bearbejdning bruges til at behandle dens komplekse tyndvæggede struktur, skal værktøjets udhængslængde (Overhang) indflydelse på stivheden tages i betragtning. Det anbefales at kontrollere værktøjets udhæng inden for 1,5-2 gange stangens diameter for at undgå vibrationsbølger under skæreprocessen.
For 304 rustfrit stål har det en alvorlig tendens til at hærde, og dets varmeledningsevne er kun 1/3 af aluminiumslegeringens. Ved flerakset samtidig fræsning af dybe hulrum, kan den begrænsede spånevakueringsplads let føre til dannelsen af "opbygget kant", som kan beskadige værktøjet og reducere overfladefinishen. På dette tidspunkt bør DFM-stadiet anbefale at tilføje riller eller optimere værktøjsbaner for at undgå at lukke hulrum. Hvis delen har både høje krav til udseende og kompleks struktur, kan du overveje at bruge et 4-akset dreje- og fræsningskompositcenter. Drejeenden bruges til at færdiggøre hovedkonturen, og fræseenden bruges til at færdiggøre flerhulslayoutet, hvilket ikke kun sikrer koaksialitet, men også optimerer værktøjets levetid.
3-akse vs 4-akse vs 5-akse: Sammenlignende analyse af løsninger til behandling af specialformede dele
Før man beslutter sig for en procesrute, skal der foretages afvejninger baseret på delens geometriske kompleksitet, batchstørrelse og budget. Følgende tabel sammenligner ydeevnen af de tre løsninger i typiske scenarier med specialformede dele. Dataene er baseret på driftsparametrene for konventionelt industrielt CNC-udstyr.
| Kontrastdimensioner | 3-akset fræsning | 4-akset drejning/fræsning | 5-akset samtidig fræsning |
|---|---|---|---|
| Gældende geometriske funktioner | Plan, simpelt skråt hul, lavt hulrum | Roterende krop, kontinuerlig cylinder, sidevægsfunktioner | Enhver kompleks buet overflade, dybt hulrum, stive følsomme dele |
| Antal fastspændinger | 2-4 gange (skal vendes) | 1-2 gange (drej i stedet for at vende) | 1 gang (én fastspænding og støbning) |
| Kumulativ positioneringsfejl | Højere (kumulativ for mange værktøjskalibreringer) | medium | Meget lav (grundlinje ændres ikke) |
| Værktøjsudnyttelse | Lavere (kort værktøjsdiameter er begrænset) | medium | Høj (kan opretholde bedre indfaldsvinkel) |
| Udnyttelse af udstyr og omkostninger | Lav (lang behandlingstid, flere stationer påkrævet) | medium | Høj (enkelt programmering er kompleks og udstyrsinvesteringer er store) |
| batch konsistens | Afhænger af armaturets nøjagtighed, store udsving | Bedre, især velegnet til skafter | Ekstremt høj, specielt velegnet til præcision og komplekse dele |
Det kan ses af tabellen, at hvis hovedtrækket ved de specialformede dele er et roterende legeme (såsom et pumpelegeme, en turbine), er 4-akset drejning og fræsning en omkostningseffektiv løsning. Til friformede overflader (såsom robotled og medicinske guider) kan 5-akset kobling reducere risikoen for interferens betydeligt og forbedre overfladekvaliteten. Til masseproduktion, selvom den oprindelige udstyrsinvestering er høj, er de samlede omkostninger ved 5-akse ofte lavere end for 3-aksede multiværktøjsløsninger ved at reducere processammenlægning og kvalitetsinspektionstid.
Skæreparametre og værktøjsbaneoptimering: undgå interferens og vibrationer
Kernevanskeligheden ved multi-akse kobling ligger i "kollisionsdetektion" og "dynamiske begrænsninger". Under CAM-programmeringsfasen skal værktøjsaksestyringsstrategien (Tool Axis Control) være aktiveret. De almindeligt anvendte strategier omfatter "Down Projection" og "Ray Project".
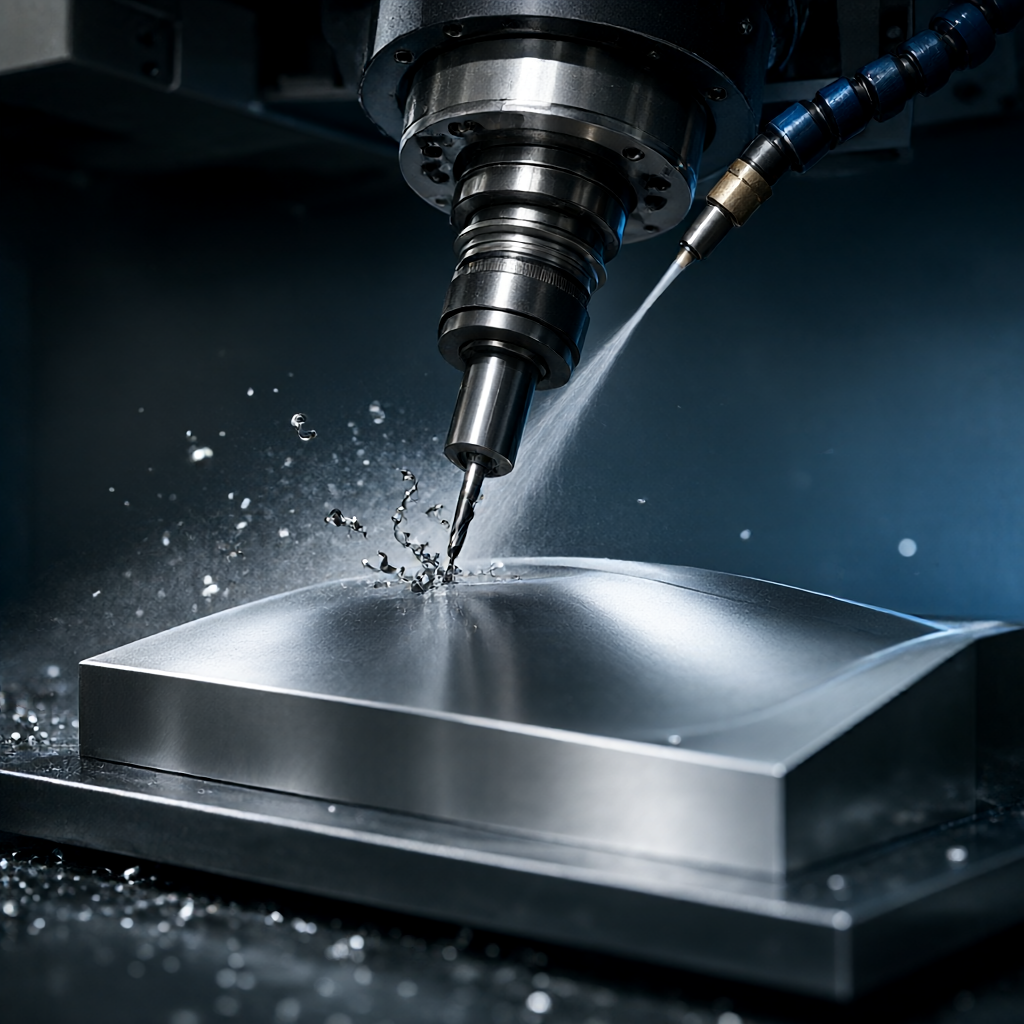
- Projekt nedad: Velegnet til de fleste fræsescenarier. Værktøjet peger mod den normale retning af emnets overflade, men det er nødvendigt at kontrollere, om den nederste værktøjsholder griber ind i fiksturen.
- Raycasting: Giver dig mulighed for at angive en fast retning (såsom vinkelret på et bestemt plan), egnet til at behandle træk parallelt med et specifikt datum, for at holde overfladens teksturretning konsistent.
For 7075 aluminiumlegering specialformede dele, anbefales det at anvende "adaptive fræsning" strategien (Adaptive Machining) for at opretholde en konstant ubearbejdet tillæg (normalt 0,5-1,0 mm), som kan stabilisere skærebelastningen ved 70-80% af værktøjets deltagelseshastighed og reducere vibrationer betydeligt. Tilspændingshastigheden (F) er normalt indstillet til 3000-6000 mm/min, afhængigt af værktøjets diameter (D): f = 10-20 D × Z (antal tænder) × RPM. Til 5-akset finishfræsning anbefales det at reducere fremføringen til 15-20 D og bruge kugleskæreren til overfladeudjævning for at opnå en overfladefinish under Ra0,8μm.
Overfladebehandling og præcisionsinspektion: Sørg for, at både udseende og størrelse er op til standarden
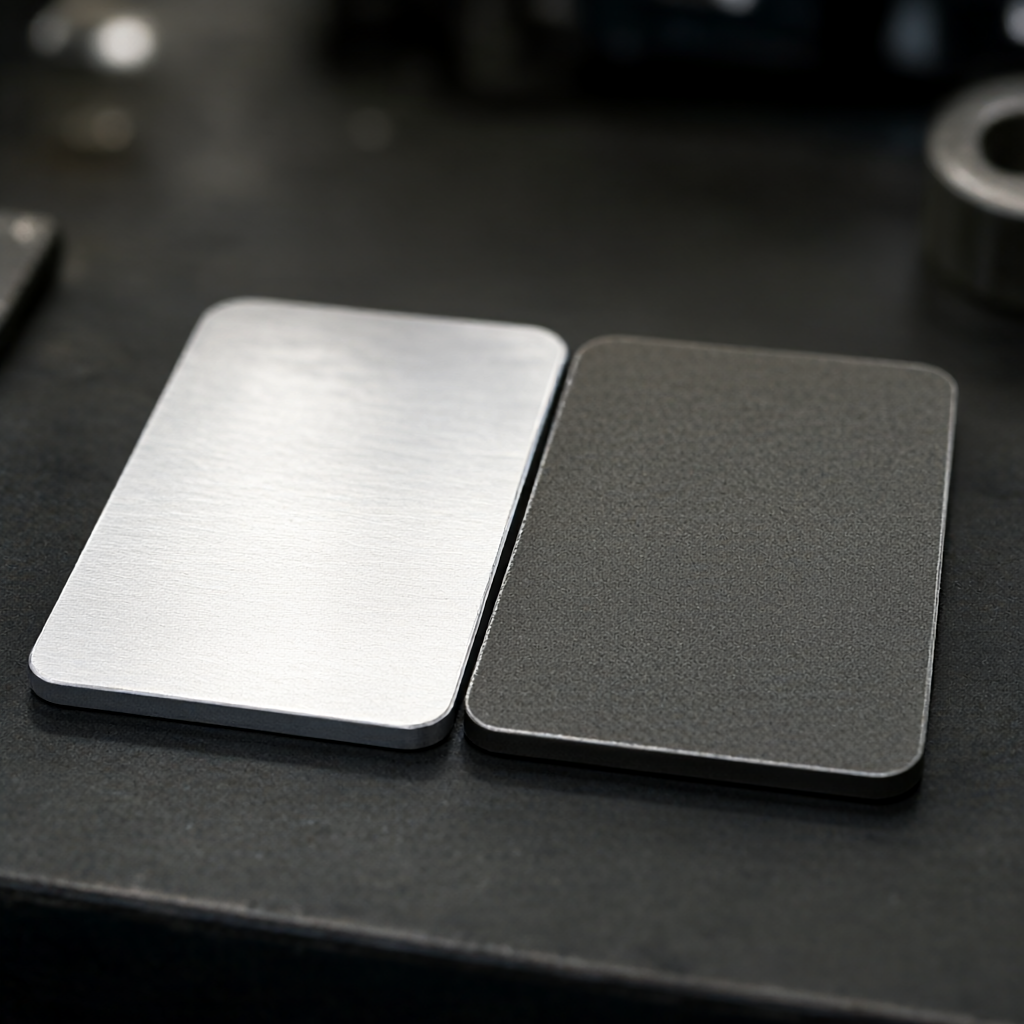
Specialformede dele har ofte krav til både funktionalitet og udseende. Tager man forbrugerelektronik eller lydhuse som et eksempel, har nøgne dele efter CNC-behandling normalt fræserlinjer. Hvis en højglans overflade eller spejleffekt er påkrævet, skal overfladebehandlingsprocessen bekræftes på DFM-stadiet: anodisering kan forbedre korrosionsbestandighed og farve; sandblæsning kan eliminere fræsning og opnå en mat tekstur; plettering kan øge ledningsevnen og give metallisk glans.
Inspektionsstrategien skal være forudinstalleret. For 5-aksede bearbejdede dele er kritiske dimensioner ofte placeret i dybe hulrum eller skrå overflader, hvilket gør det vanskeligt at bruge traditionel tredimensionel koordinatbearbejdning (CMM). På dette tidspunkt er det nødvendigt at kombinere den optiske scanner (Laser Scanning) til sammenligning i fuld størrelse, med fokus på overvågning af formularafvigelsen (Form Deviation). Hvis tolerancekravet når ±0,01 mm, skal der tilføjes et termisk kompensationsmodul til CNC-programmet, fordi lange skæreslag vil forårsage termisk drift af spindlen. Før forsendelse skal der udføres 100 % kritisk dimensionsinspektion, og CMM-inspektionsrapporter skal opbevares for at sikre batchkonsistens.
Almindelige fejltilstande og løsninger til ingeniørundgåelse
I den faktiske praksis med multi-akse koblingsbehandling af specialformede dele er følgende tre typer fejl de mest almindelige, og indkøb og ingeniører skal undgå dem på forhånd:
- Værktøjsinterferensbrud: Værktøjsholderen eller borepatronen kolliderer med emnet ved efterbehandling af trange pladser i 5-akset. Løsning: Indstil "Tool Lateral Allowance" og "Sed Knife Lateral Allowance" i CAM, og kør en tomgangssimulering uden et værktøj, før du prøver at skære det første stykke.
- Klemmedeformation: Bløde materialer (såsom aluminiumslegering) eller tyndvæggede dele mister deres rundhed under kraftig fastspænding. Løsning: Brug vakuumadsorption eller fleksible fiksturer (Sof-klemmer), eller brug en 4-akset vendeende til støttedrejning (Live Turning), hvor spindelsidens værktøjsholder giver støtte under bearbejdningsprocessen.
- Overfladesnak (Chatter): Ændringer i værktøjets stilling under flerakset kobling fører til udsving i skæredybden. Undgåelsesplan: Brug hårdmetalskær, optimer fremføringshastigheden for at undgå resonanszonen, og brug om nødvendigt dæmpende og vibrationsreducerende skærevæske.
Hvordan afbalanceres leveringstiden og minimumsordremængden til batchbehandling af specialformede dele?
Normalt er prøvetagningscyklussen for 1 stk. ca. 3-5 arbejdsdage (eksklusive programmering og DFM-analyse). Ved masseproduktion (500-5000 styk) kan leveringstiden komprimeres til 15-25 dage, hvis der anvendes 5-akset automatisk af- og pålæsning. Med hensyn til minimumsordremængde har CNC ingen hård minimumsgrænse. Et styk kan produceres, men prisen på et enkelt styk er højere. Hvis du tilstræber omkostningseffektivitet, anbefales det at bestille et parti på mindst 100 stykker for at fortynde udviklingsomkostningerne for formen/jiggene.
Er 5-akset bearbejdning mere nøjagtig end 3-akset?
Ikke sammenligneligt. Nøjagtighed afhænger af udstyrets nøjagtighed, termiske kontrolmuligheder og fastspændingsstabilitet. Fordelen ved 5-akse er "én fastspænding", som eliminerer de akkumulerede fejl ved flere positioneringer. For dele med stærk stivhed og komplekse funktioner kan 5-akser opretholde højere geometrisk konsistens; til simple flade dele kan højpræcisions 3-akse med præcisionsbeslag også opnå en tolerance på ±0,01 mm.
Hvordan evaluerer man leverandørens multi-akse simultane behandlingsevner?
Se ikke kun på antallet af udstyrsakser, se på den "effektive udnyttelsesgrad". Spørg leverandøren, om den har 5-aksede synkrone interpolationsmuligheder (ikke kun inter-akse interpolation), antallet af udstyr (såsom om den har mere end 72 CNC-klynger), og om den har fulde inspektionsmetoder såsom tredimensionelle koordinater og ruhedsmålere. Bekræft desuden, om det giver DFM-anbefalinger og en første artikelbekræftelsesproces (FAI), som er en nøglegaranti for batchkonsistens.
Hvor meget designmargin skal der reserveres før behandling af specialformede dele?
For anodiserede eller pletterede dele skal der tages højde for en pletteringstykkelse på 0,05-0,1 mm; for sandblæste dele skal du overveje 0,02-0,03 mm materialefjernelse. Ved design af vægtykkelsen, hvis 5-akset bearbejdning af dybe hulrum er påkrævet, anbefales den mindste vægtykkelse at være mindst 1,0 mm. Ellers er det let at forårsage forarbejdningsdeformation på grund af utilstrækkelig stivhed eller beskadigelse af overfladen efter efterfølgende overfladebehandling.
Kan specialformede dele af ingeniørkunst behandles ved hjælp af flerakset bearbejdning?
Kan. Det er dog nødvendigt at skifte værktøjsmaterialet (det anbefales at bruge højskarpt hårdmetal eller højhastighedsstål) og øge omdrejningshastigheden markant (op til 10000-15000 RPM) for at reducere skærekraften og forhindre plastikken i at smelte og klæbe til værktøjet. Når du behandler højtemperaturplast som PEEK eller PEI i 5-akset, skal du være opmærksom på kølemetoden. Tørskæring eller minimumssmøring (MQL) bruges normalt for at undgå forurening af overfladen med vandopløselig skærevæske.
Konklusion og Handlingsvejledning
Multi-akse forbindelsesbehandling af specialformede dele er ikke en simpel stak udstyr, men et sæt systematisk ingeniørarbejde, der dækker materialer, geometri, værktøjer, stier og inspektioner. For ingeniører anbefales det at præcisere 3/4/5-aksens arbejdsdeling på DFM-stadiet; i forbindelse med indkøb bør der lægges vægt på leverandørens procesdetaljer og batchkonsistenskontrol i stedet for blot at sammenligne antallet af udstyr. Hvis du har tegninger eller 3D-modeller (STEP/IGS-format) af komplekse specialformede dele, anbefales det at starte en forespørgsel med det samme for at indhente skæreparametersimulering og DFM-optimeringsforslag til dit specifikke materiale for at sikre, at både projektknudepunkter og kvalitetsmål nås.



