Når CNC-bearbejdning af pladedele, er fladhed kernekvalitetsindikatoren, som direkte påvirker montagegabet, tætningsydelsen og det visuelle udseende. For ingeniører og tekniske indkøb analyserer denne artikel systematisk kilderne til planhedsfejl, procesforskellene mellem 5-akset fræsning og 3-akset fræsning og indvirkningen af materialevalg på deformation. Det giver også praktiske nøglepunkter fra procesdesign til forsendelsesinspektion for at hjælpe dig med at undgå risikoen for ude af tolerance og opnå en batchkonsistens med høj præcision.
Fladhedstolerancekrav og almindelige fejltilstande
I præcisionspladedele styres fladhedstolerancen normalt i området 0,01–0,05 mm, afhængigt af anvendelsesscenariet. For eksempel er basiskravet i halvlederudstyr ≤0,02 mm, mens 3C-husets dekorative plade kan afspændes til 0,05 mm. Almindelige fejl omfatter: lokal vridning (forårsaget af frigivelse af intern spænding), kantløftning (resterende klemspænding) og bølgethed (ukorrekt værktøjsbane eller spindelløb). Disse defekter er ofte varslet efter grovbearbejdning og før efterbehandling. Hvis der ikke er indgreb på processtadiet, vil efterfølgende polering eller overfladebehandling forstærke de visuelle defekter.
Indflydelsen af materialeegenskaber på planet af CNC-paneler
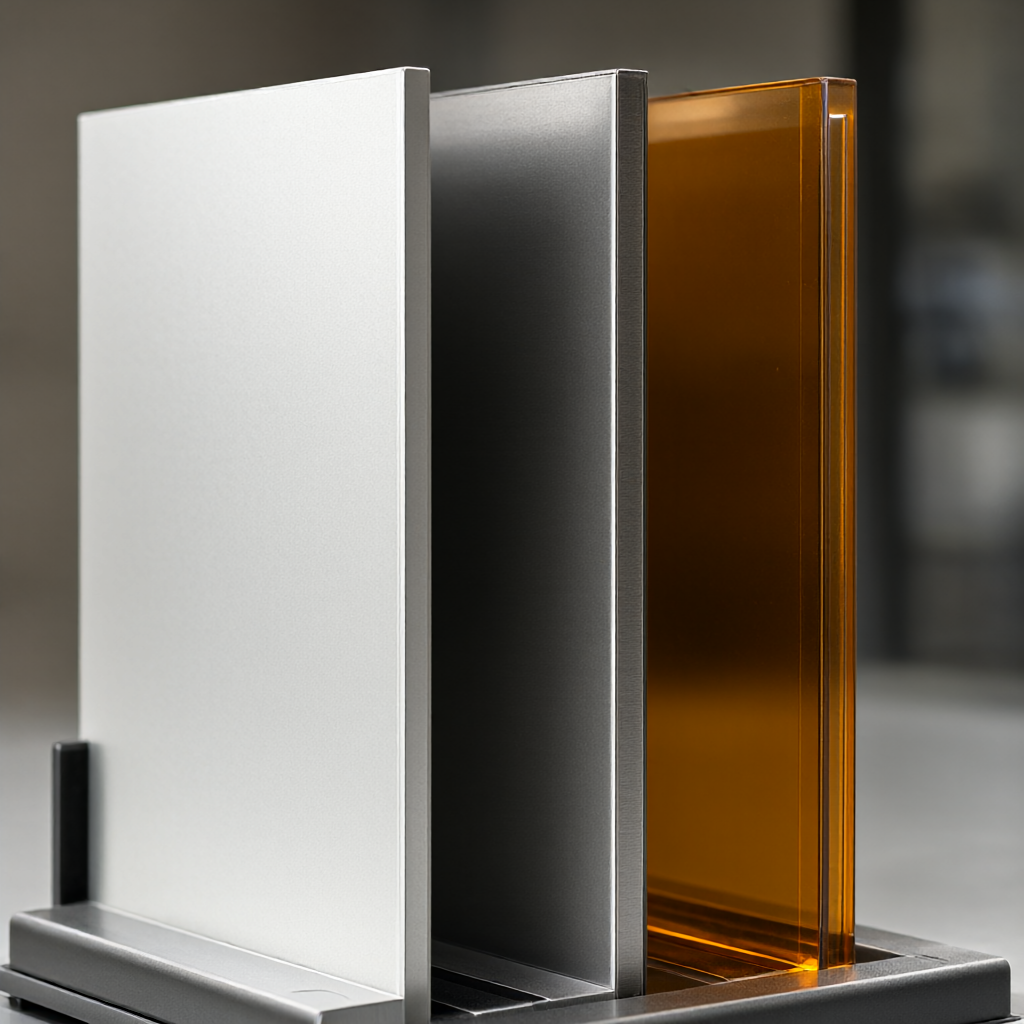
De lineære ekspansionskoefficienter, elasticitetsmodul og skærevarmefølsomhed af forskellige metaller og ingeniørplast påvirker fladhedsstabiliteten væsentligt. Aluminium (såsom 6061-T6) har god termisk ledningsevne og er let i skæring, men det er tilbøjeligt til elastisk genopretning og kan vende tilbage efter aflæsning; rustfrit stål (såsom 303) har høj hårdhed og sejhed, og skærevarmen kan nemt forårsage termisk deformation; messing (som f.eks. C360) er let at klæbe til kniven, så kølingen skal optimeres; ingeniørplast (såsom POM, PEEK) har stort termisk svind og skal forudkompenseres. Ved valg skal tykkelsen, formkompleksiteten og varmebehandlingsstatus kombineres for at evaluere dimensionsdriften efter bearbejdning.Sammenligning af almindelige CNC-pladematerialer
Processammenligning mellem 3-akset og 5-akset fræsning i planhedskontrol
5-akset samtidig bearbejdning kan optimere værktøjets aksestilling, så værktøjet altid er vinkelret på emnets overflade, hvilket reducerer sidekraftkomponenter og væsentligt forbedrer planheden af tyndvæggede eller skrå plader (≤15°). 3-akset fræsning er effektiv til store planer, men i dybe hulrum eller kantområder er det let at forårsage "skæring" på grund af værktøjsbøjning, hvilket resulterer i konveksitet eller konkavitet. Følgende tabel sammenligner ydeevnen af de to løsninger i typiske scenarier:
Nøgleforskelle i panelplanhedskontrol i 3-akset vs 5-akset fræsning
Dimensioner
3-akset lodret fræsning
5-akset samtidig fræsning
Gældende pladetykkelse
≥5 mm (bedre stivhed)
≥3 mm (støtte tynd væg)
Maksimal fladhed kan opnås
±0,03 mm (stor plade) / ±0,02 mm (lille plade)
±0,01 mm (konsistent på tværs af hele domænet)
Værktøjsholdning
Fast Z-akse lodret
Dynamisk tilt, opretholde normal indskæring
Kant/bevel kontrol
Let at have trin eller overskæringer
Glat overgang, ingen sans for trin
Klemkompleksitet
Lav, velegnet til batcher
Høj, har brug for armatur til at koordinere positionering
Typisk fejlrisiko
Konveks/konkav, korrugeret mønster
Værktøjslinjeinterferens og stikollision (CAM-bekræftelse påkrævet)
Praktiske punkter for fastspænding og restspænding
Spændemetoden bestemmer direkte deformationen af emnet under skæreprocessen. Det anbefales at bruge vakuumadsorption eller fleksible spændepuder for at undgå elastisk deformation forårsaget af lokal kompression. For aluminiumsplader anbefales det at frigøre spændekraften efter grovbearbejdning og vente i mere end 30 minutter på, at spændingen stabiliserer sig, før efterbehandling. Termisk ekspansionskompensation kan bruges til rustfri ståldele: Værktøjsradiuskompensationsværdien er forudindstillet baseret på materialets lineære ekspansionskoefficient (for eksempel er 304 17,3×10⁻⁶/°C). Ved bearbejdning af maskiner og drejning-fræsning af kompositudstyrs-procespaneler med akselstrukturer, bør det prioriteres at sikre, at det primære kontaktområde er ≥80 % for at undertrykke forvrængning.Skematisk diagram af vakuumadsorptionsfastspændingsmetode
Koordineret kontrol af overfladefinish og planhed
Høj planhed er ofte ledsaget af høje krav til finish (såsom Ra≤0,4 μm). En margen på 0,1-0,2 mm skal reserveres til skrubning, og en strategi med lille skæredybde (ap≤0,2 mm), høj hastighed (8000-12000 rpm for aluminium) og stort fremføringsforhold (f/z 0,1-0,15 mm) til efterbearbejdning er vedtaget for at undgå varmeakkumulering. Med hensyn til valg af værktøj er belagte hårdmetal-pindfræsere (såsom AlTiN) velegnede til ståldele, og hvidkantede fræsere i ren aluminium er velegnede til aluminiumsdele for at forhindre fastklæbning. Fuldskalainspektion skal udføres efter hver målgang, idet der skal lægges særlig vægt på højdeforskellen mellem de fire hjørner og midten, ikke kun fladheden af et enkelt punkt.
Forsendelsesinspektionsstandarder og almindelige acceptfælder
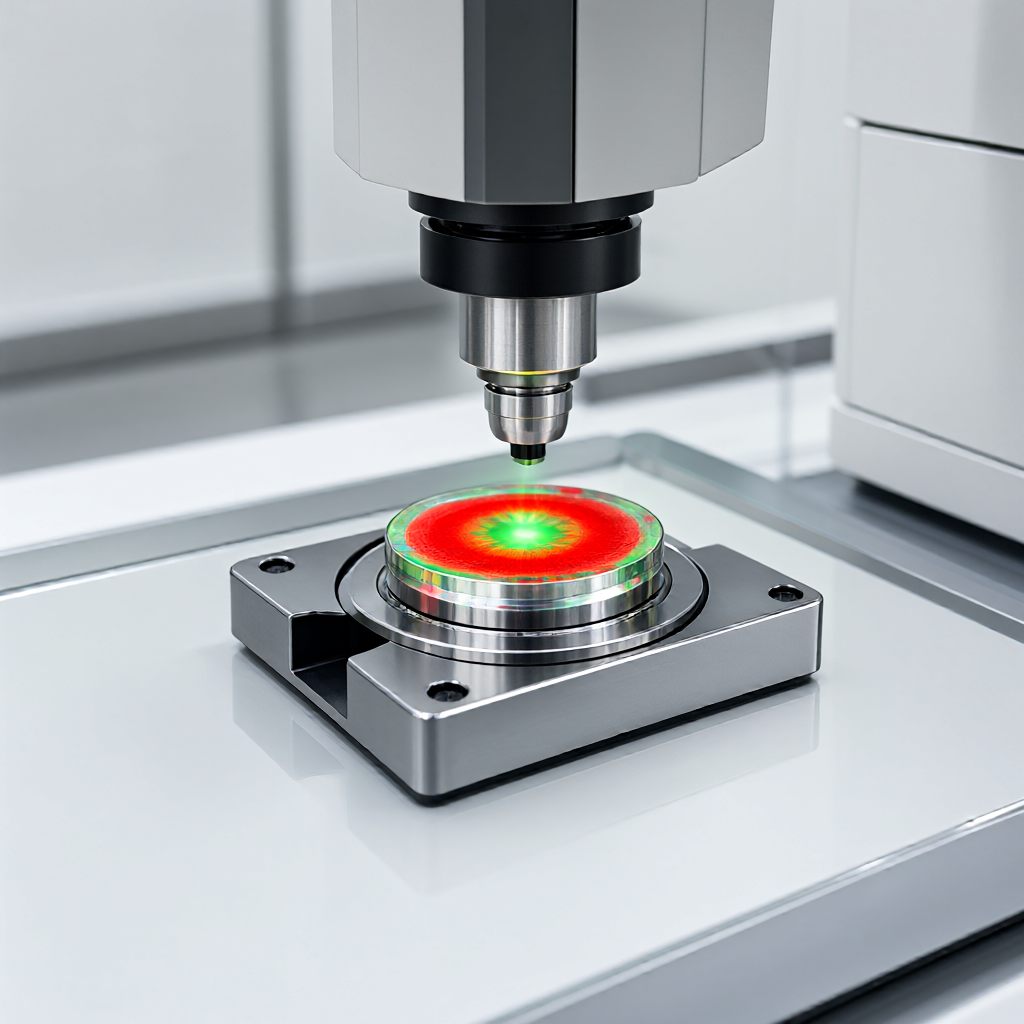
Accept bør baseres på fladhedssymbolerne (såsom ∧0,02) og testmetoder specificeret i kundens tegninger. Det anbefales at bruge en koordinatmåler (CMM) eller et optisk plan interferometer i stedet for blot en flad plade + følemåler. Følermålemetoden er tilbøjelig til fejlvurdering på grund af kunstigt tryk, især for RaHøjpræcis optisk planhedsdetektionsscene
Send din STEP / DWG / PDF-tegning, så vender vores ingeniører tilbage inden for 2 timer med et detaljeret tilbud inkl. gratis DFM-analyse og procesrådgivning — uden forpligtelse.
Send din STEP / DWG / PDF-tegning og få et detaljeret tilbud med gratis DFM-analyse og procesrådgivning inden for 2 timer. Ingen minimumsordre — fra 1 stk.