





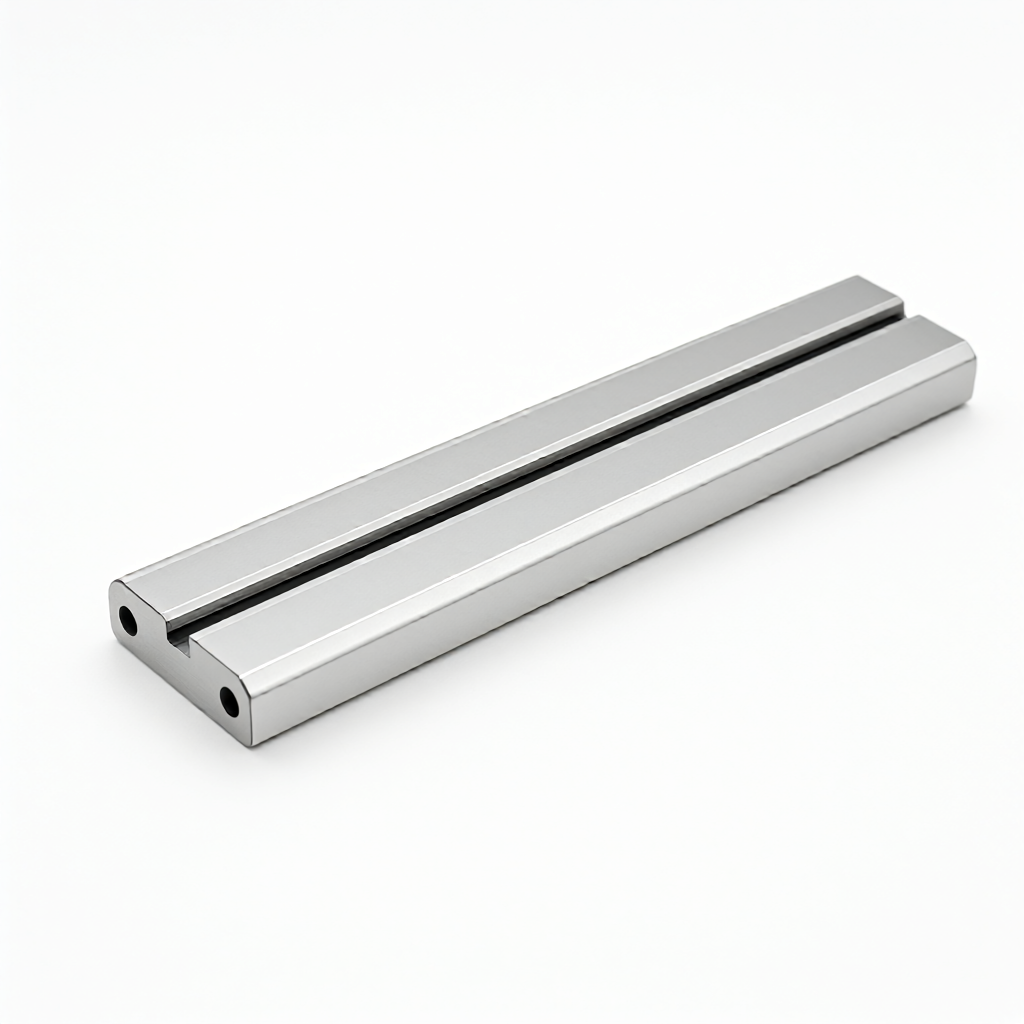
Klíčové body pro řízení přímosti a rovnoběžnosti vodicích lišt CNC obrábění
Při přesném CNC obrábění vodících kolejnic jsou přímost a rovnoběžnost základními ukazateli, které určují přesnost a životnost mechanického pohybu. U automatizačních zařízení, mechanismů pro přenos polovodičových destiček nebo skluzů špičkových obráběcích strojů je geometrická tolerance sestavy vodicích kolejnic přímo spojena s opakovanou přesností polohování zařízení. Tento článek poskytne hloubkovou analýzu toho, jak řídit přímost v rozmezí 0,01 mm/1000 mm pomocí víceosého CNC frézování, výběru materiálu a kontrolních procesů a zajistí, že rovnoběžnost montážní plochy jezdce splňuje přísné montážní požadavky.
Technický význam a způsoby porušení geometrických tolerancí vodicích kolejnic
Vliv odchylky přímosti na přesnost pohybu
Chyba přímosti vodicí kolejnice bude přímo převedena na posun trajektorie pohybu jezdce. Když přímost překročí přípustnou hodnotu, zatížení je nerovnoměrně rozloženo po celé délce vodicí kolejnice, což má za následek lokální koncentraci napětí a zrychlené opotřebení oběžné dráhy nebo kluzné plochy. Ve scénářích vysokorychlostních aplikací může přílišná přímost také způsobit vibrace a snížit rychlost odezvy zařízení. Obecně přesné vodicí kolejnice vyžadují, aby chyba přímosti v rámci každých 1000 mm délky nepřesáhla 0,01 mm až 0,02 mm. Konkrétní hodnotu je třeba určit podle třídy zařízení.
Rušení sestavy způsobené špatným paralelismem
Chyba rovnoběžnosti se vyskytuje hlavně ve struktuře dvojité vodicí kolejnice nebo montážní ploše jezdce. Pokud referenční roviny dvou vodicích kolejnic nejsou rovnoběžné nebo je mezi spodní plochou jezdce a referenční rovinou klínová chyba, dojde při montáži k nadměrnému rušivému napětí předpětí. To nejen zvyšuje hnací moment, ale může také vést k předčasnému selhání vodicí kolejnice. Ve skutečné výrobě patří mezi běžné způsoby porušení ohyb v důsledku tepelné deformace, rovinnost mimo toleranci způsobenou odchylkou výchozího bodu zpracování a zbytková deformace po uvolnění vnitřního napětí v materiálu.
Vliv výběru materiálu a vnitřního napětí na přesnost
Výběr materiálu dílů vodicích kolejnic se týká nejen mechanických vlastností, ale také rozměrové stability. Mezi běžně používané materiály vodicích lišt patří ocel č. 45, ložisková ocel GCr15 a vysokopevnostní hliníková slitina. Po zpracování plastické deformace kovu zůstane mikrostrukturní napětí uvnitř materiálu. Pokud se po zpracování neprovede dostatečné ošetření pro odlehčení pnutí, tato vnitřní pnutí se v následujících procesech nebo dlouhodobém používání pomalu uvolní, což způsobí ohnutí nebo zkroucení obrobku, což přímo zničí přímost.
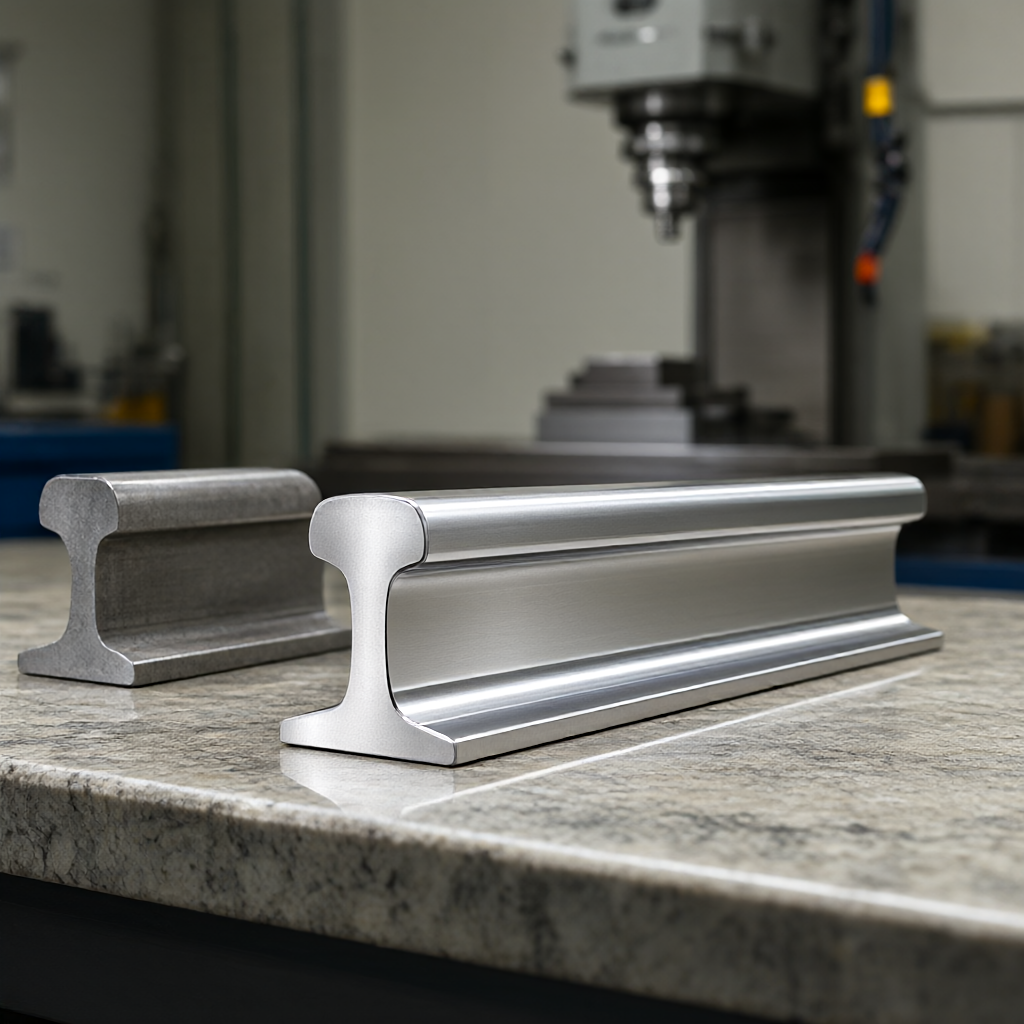
Vezmeme-li jako příklad vodicí lišty z hliníkové slitiny, přestože jsou lehké a mají dobrou tepelnou vodivost, jejich koeficient tepelné roztažnosti je vysoký. Po frézování, pokud okolní teplota drasticky kolísá, může obrobený povrch podléhat mírné deformaci kvůli špatné rovnoměrnosti teploty. Proto se u vysoce přesných hliníkových vodicích kolejnic obvykle doporučuje provést nízkoteplotní ošetření stárnutím po hrubém obrábění a provést konečnou úpravu a konečnou kontrolu v místnosti s konstantní teplotou (kolísání teploty je řízeno v rozmezí ±1 °C), aby se vyrovnaly chyby způsobené tepelnou deformací.
Strategie víceosého CNC obrábění a optimalizace řezných parametrů
Pro zajištění přímosti povrchu vodicí lišty je klíčové programování a nastavení řezných parametrů. Na 3osém nebo 5osém obráběcím centru je běžnou praxí přijmout třívrstvou strategii řezání „hrubý-polodokončený-jemný“. Hrubování zachovává okraj 0,2-0,5 mm a hlavně odstraní většinu materiálu; polodokončování odstraňuje většinu okrajů při přípravě na konečnou úpravu; dokončovací zpracování využívá menší hloubku řezu (0,1-0,2 mm) a mírnou rychlost posuvu pro dosažení dobré kvality povrchu a rozměrové stability.
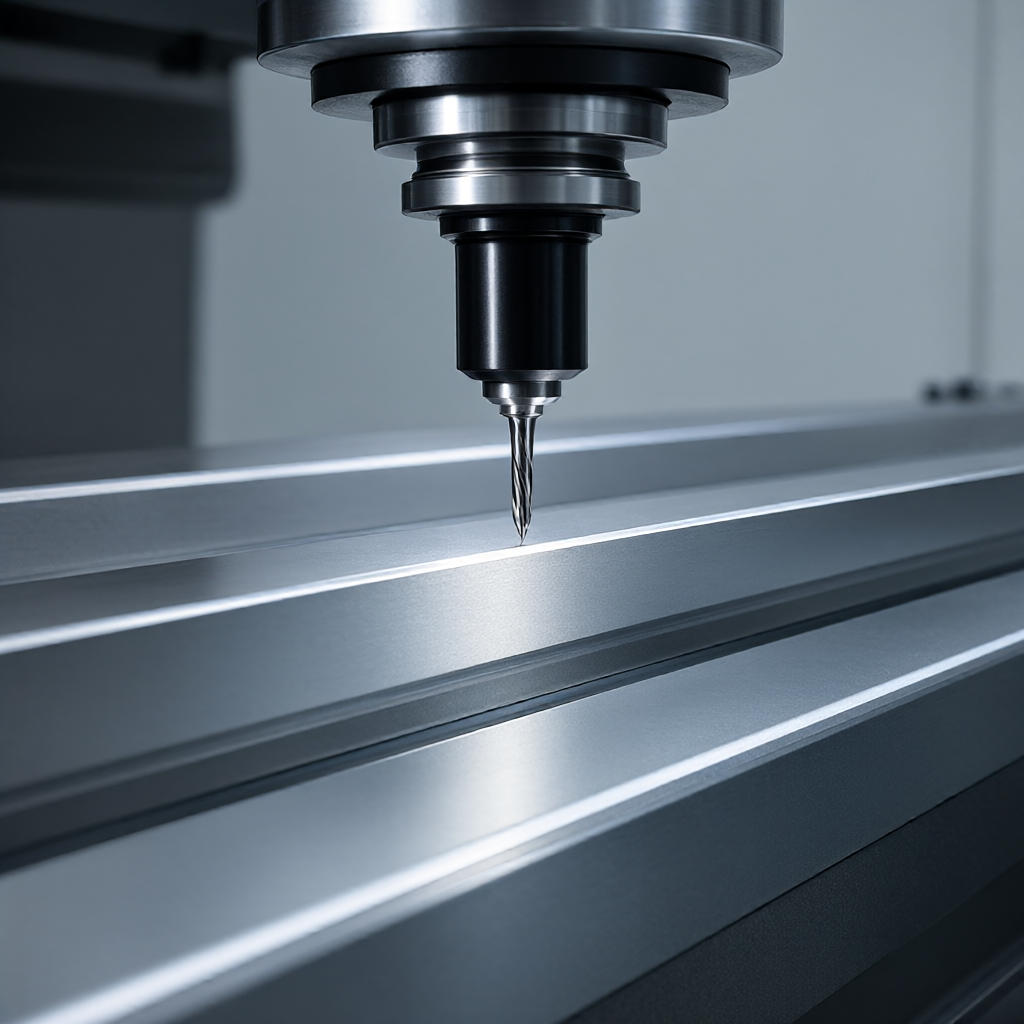
- Výběr nástroje:V dokončovací fázi se doporučuje používat monolitní karbidové stopkové frézy, obvykle o průměru 6 mm až 10 mm a 4-6 zubech pro dosažení hladkého řezu.
- Ovládání hloubky řezu:Hloubka dokončovacího řezu by měla být menší než 50 % poloměru nástroje, aby se zabránilo kolísání linearity způsobené vychýlením nástroje.
- Řezná kapalina:Adekvátní chlazení řezné kapaliny pomáhá snižovat tepelnou deformaci, ale při přesném obrábění je třeba dbát na to, aby se zabránilo rychlým změnám teploty.
U dlouhých dílů vodicích kolejnic se při návrhu svěrky doporučuje použít vícebodovou podpěru nebo polohování ve tvaru V, aby se snížila deformace upínání. U 5osých obráběcích strojů lze optimalizovat tuhost nakláněním úhlu vřetena a zlepšením konzistence obrobené plochy.
Srovnávací analýza dvou mainstreamových zpracovatelských řešení
Pro různé požadavky na šarže a přesnost jsou dvě hlavní řešení tváření vodicích lišt CNC frézování a přesné broušení. Následující tabulka porovnává rozdíly mezi těmito dvěma procesy, pokud jde o toleranční schopnosti, kvalitu povrchu, náklady a dodací lhůtu, pro účely nákupu a techniků při rozhodování.
| Kontrastní rozměry | Pětiosé CNC frézování | Přesné broušení |
|---|---|---|
| Schopnost rozměrové tolerance | ±0,01 mm až ±0,02 mm | ±0,005 mm až ±0,01 mm |
| drsnost povrchu | Ra 0,4μm - 0,8μm | Ra 0,1μm - 0,2μm |
| Vhodnost materiálu | Hliník, ocel, nerezová ocel, technické plasty | Ocel, nerez, karbid |
| Dávková flexibilita | Vysoká, vhodná pro malé dávky více odrůd | Nízká, vhodná pro velká množství jedné odrůdy |
| komplexní nákladová náchylnost | Malé a střední dávky mají více výhod | Nižší náklady po amortizaci ve velkém množství |
U většiny konstrukčních dílů automatizačních zařízení může CNC frézování v kombinaci s následným broušením nebo dokončovacími procesy splnit požadavky a poskytnout vyšší flexibilitu výroby. Pokud má zařízení extrémně přísné požadavky na přímost (jako je nanorozměrová platforma), je třeba použít speciální brusné zařízení.
Zkušební metody a kritéria přijatelnosti
Kontrola je klíčovým krokem k potvrzení kvality vodicích lišt. Pro testování přímosti se obvykle měří vysoce přesné vodicí kolejnice pomocí laserového interferometru nebo úrovně vzduchové mezery s mramorovou plošinou. Při měření by se měly odečítat body po celé délce vodicí lišty a měla by se nakreslit chybová křivka. Detekce rovnoběžnosti může změřit změnu vzdálenosti mezi dvěma pomocnými rovinami pomocí výškoměru nebo zobrazovače.
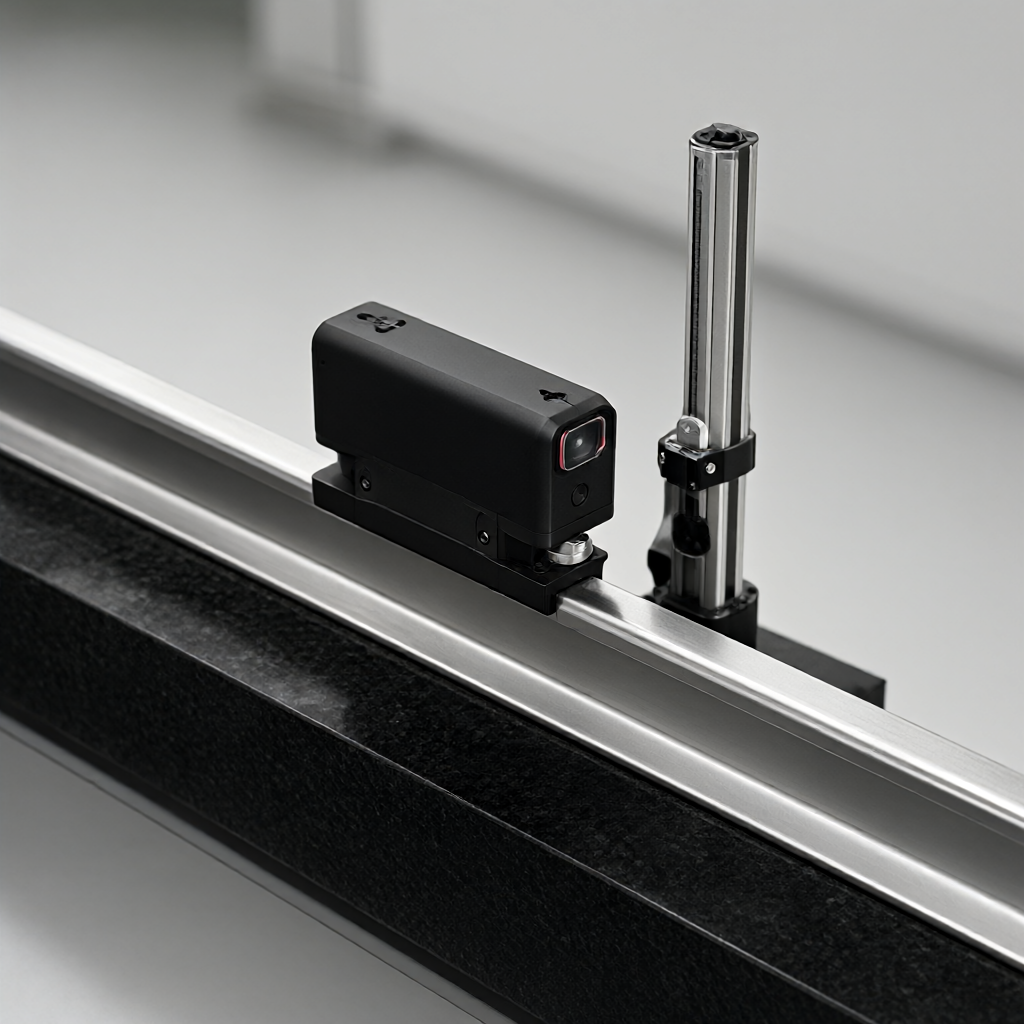
Kromě toho musí kontrola prvního artiklu zahrnovat zprávu v plném rozsahu se zaměřením na přímost, rovinnost a kritická místa průchozích otvorů. Před odesláním se doporučuje provést úplnou kontrolu, zejména kontrolu vzhledu, aby se potvrdilo, že nejsou žádné škrábance, otřepy a olejové skvrny. U hromadných objednávek by dodavatelé měli mít stabilní testovací systém, aby bylo zajištěno, že údaje o každé šarži produktů budou sledovatelné.
Často kladené otázky (FAQ)
Jak vyřešit problém velké odchylky přímosti CNC obráběných hliníkových vodicích lišt?
Především v důsledku vnitřního pnutí a tepelné deformace materiálu. Před dokončením se doporučuje prodloužit dobu ošetření stárnutím a zpracovat v prostředí s konstantní teplotou. Současně je optimalizován přídavek na dokončení, aby se zabránilo deformaci upnutí.
Jaká je minimální velikost dávky pro vysoce přesné zpracování vodicích kolejnic?
To závisí na konkrétní velikosti a procesu. Obvykle CNC obrábění podporuje minimální objednávku 1 kusu, ale za účelem rozložení nákladů na programování a upínání se doporučuje, aby velikost dávky byla více než 50 kusů, aby se optimalizovala dodací lhůta a jednotková cena.
Jaký vliv má na životnost drsnost povrchu vodicí kolejnice Ra 0,4μm?
Nižší drsnost může snížit koeficient tření a snížit rychlost opotřebení. Ra 0,4μm je úroveň jemného broušení, která může výrazně zlepšit hladkost a životnost kluzných vedení nebo válečkových vedení.
Jak označit tolerance přímosti na výkresech?
Základní rovina a délka měření musí být jasně definovány. Označte například „0,01/1000 mm“ a uveďte, ke které ose nebo rovině se přímost vztahuje. Vyhněte se označování pouze číselných hodnot bez uvedení data.
Dokáže CNC frézování zpracovat vodicí lišty se speciálními tvary průřezů?
Může. Prostřednictvím 4osého nebo 5osého propojení lze zpracovávat vodicí kolejnice se složitými tvary průřezu bez potřeby více sad forem, což je vhodné pro potřeby přizpůsobení na míru.
Závěry a doporučení k činnosti
Řízení přímosti a rovnoběžnosti vodicích kolejnic CNC obrábění vyžaduje začít od tří dimenzí: stability materiálu, optimalizace řezných parametrů a přísné testování. Výběr dodavatele s kompletním testovacím systémem a bohatými zkušenostmi s přesným zpracováním je klíčem k zajištění úspěchu projektu. Pokud hledáte partnera pro CNC zpracování s možností přesného řízení ±0,01 mm, podporou přizpůsobení více materiálů a stabilní dodávkou, poskytněte nám své výkresy nebo vzorky a my vám poskytneme podrobnou analýzu DFM a plán technické nabídky.



