





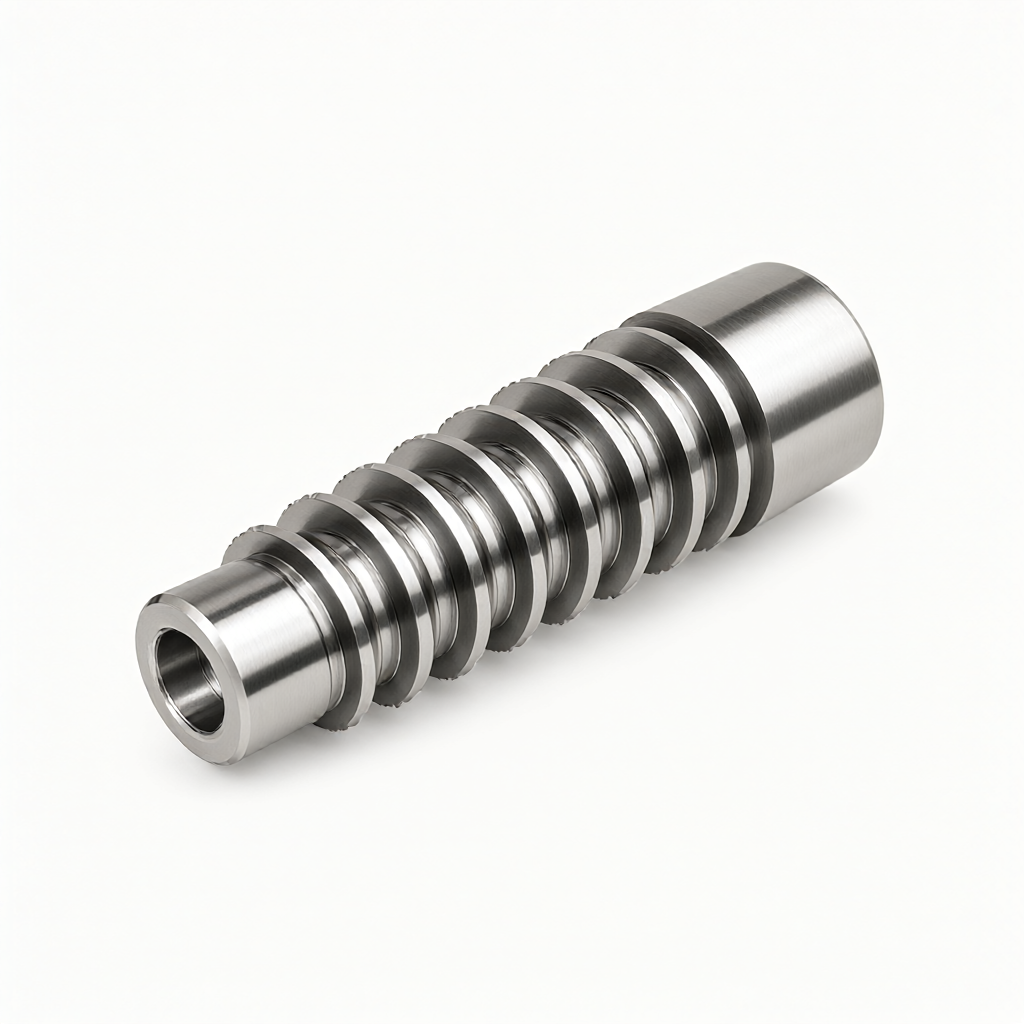
CNC obráběné drážky v synchronizovaných zabírajících částech jsou klíčovými součástmi v převodovém systému, které vyžadují extrémně vysokou přesnost profilu zubů a kvalitu povrchu. Takové části obvykle zahrnují zpracování evolventních, přímých nebo spirálových drážkových drážek a běžně se vyskytují v automobilových převodovkách, robotických reduktorech, vřetenech polovodičových zařízení a komunikačních modulech pro základní stanice. Nákup a inženýři se musí při výběru modelů zaměřit na kumulativní chyby rozteče zubů, drsnosti povrchu zubů a deformace tepelného zpracování. ShowyMetal poskytuje služby přizpůsobení přesné drážky založené na 3/4/5osých obráběcích centrech a speciálních CNC soustruzích. Podporuje hliník, ocel, nerezovou ocel a mosazné materiály. Toleranci lze řídit v rozmezí ±0,01 mm a povrchová úprava dosahuje Ra0,4 μm, což zajišťuje konzistenci dodávky šarže.
Výběr hlavního procesu pro CNC spline obrábění
Spline je typické nekruhové rotační těleso nebo axiální prvek a jeho cesta zpracování přímo určuje výkon záběru. V hromadné výrobě výběr procesní cesty přímo ovlivňuje dobu cyklu a náklady. Hlavní procesy jsou rozděleny do tří kategorií: frézování, broušení a dokončování a soustružení/centrování kombinované zpracování, které je třeba komplexně určit na základě průměru drážky, počtu zubů a velikosti dávky.
- Víceosé frézování (3/4/5 os): Vhodné pro složité drážkování průřezu nebo zubové mezery s úhlovým přesazením. 5osé spojení může zabránit kolizi nástroje a udržet boční stěny zubů ploché. Řezné parametry obvykle doporučují otáčky vřetena 8000-12000 ot/min a rychlost posuvu 200-500 mm/min, kterou lze upravit podle tvrdosti materiálu.
- CNC soustružnický/centrovací stroj: Pro plné nebo duté drážkování s krátkým hřídelem může centrovací stroj dokončit válcové soustružení, drážkování, vrtání a řezání závitů najednou. Je vhodný pro scény s velkými dávkami a vysokými požadavky na soustřednost a je efektivnější než speciální zpracování drážkovou frézou.
- Broušení a leštění: Jako sekundární dokončovací proces se používá k odstranění mikrodeformace tepelného zpracování a zlepšení povrchové úpravy zubu. U dílů z vysokopevnostní oceli je obvykle po broušení vyžadováno ošetření odlehčením pnutí.
Vliv výběru materiálu a tepelného zpracování na přesnost
Způsoby porušení drážkových dílů jsou většinou zlomeniny kořene zubu nebo důlková koroze na povrchu zubu, takže výběr materiálu musí brát v úvahu jak pevnost, tak houževnatost. Mezi běžně používané třídy patří ocel 4140 a 4340 (tvrdost HRC30-40 po kalení a popouštění), nerezová ocel 17-7PH (třída pro přesné nástroje) a hliníková slitina 7075-T6 (požadavky na nízkou hmotnost).
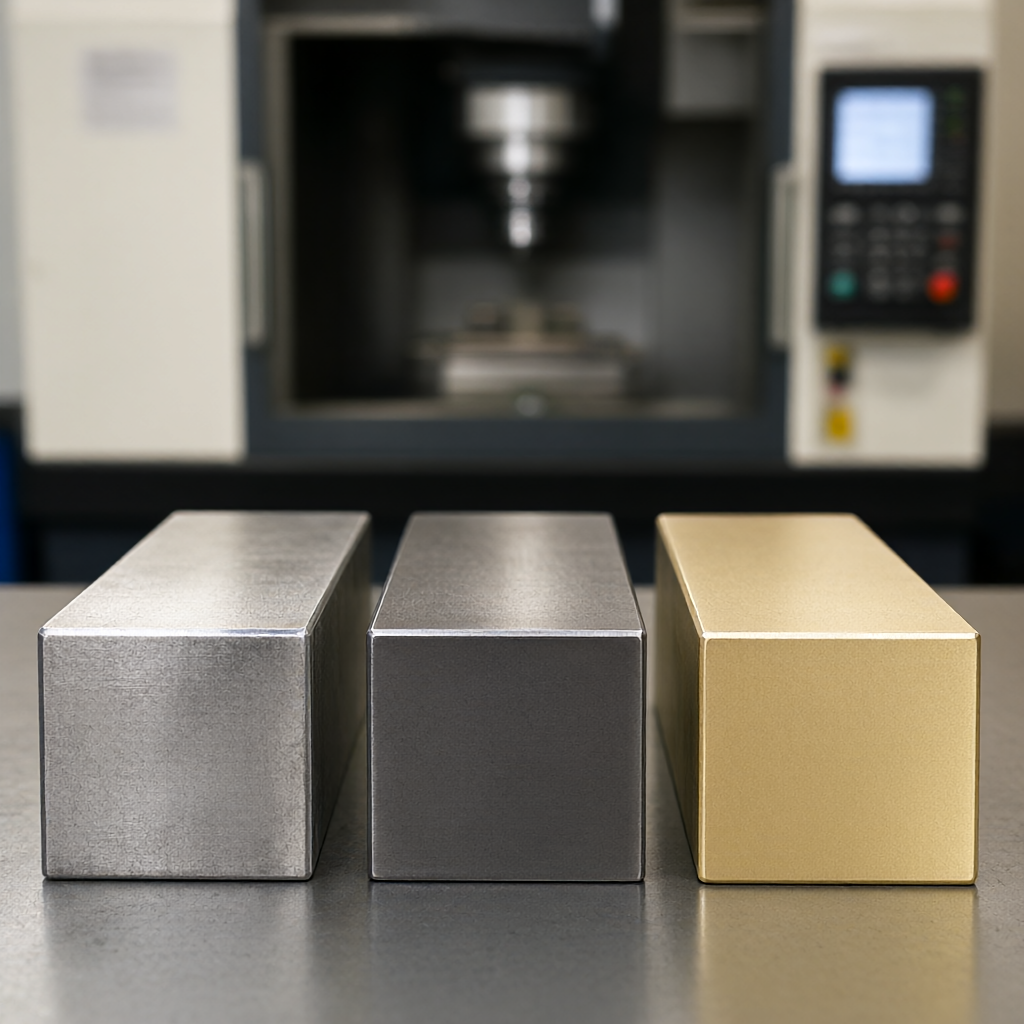
Strategie, jak zabránit deformaci tepelného zpracování:Před CNC obráběním musí být rezervován přídavek na broušení 0,05-0,1 mm. Pokud konečná tvrdost součásti po tepelném zpracování přesahuje HRC50, doporučuje se nejprve frézovat nahrubo/nahrubo soustružit a poté po tepelném zpracování provést jemné broušení. U drážkování z hliníkové slitiny není potřeba tepelného zpracování a lze je přímo dokončit na konečnou velikost. Je však třeba poznamenat, že tloušťka filmu po eloxování (obvykle 10-20 μm) zabere povolenou vnitřní velikost a musí být kompenzována při návrhu tolerance.
Technické ukazatele přesnosti profilu zubu a kvality povrchu
Montážní vůle a hladina hluku synchronizovaných ozubených kol přímo závisí na chybě profilu zubu. Podle konvenčních průmyslových standardů by kumulativní chyba rozteče zubů přesných drážek úrovně 6 měla být v rozsahu 0,03-0,05 mm. Hodnota drsnosti povrchu Ra přímo ovlivňuje odolnost proti opotřebení. Doporučuje se, aby povrch zubu Ra ≤ 0,8μm. Pokud se použije pro vysokorychlostní synchronizátor nebo optický přenos, musí dosáhnout Ra0,4μm nebo dokonce zrcadlového efektu.
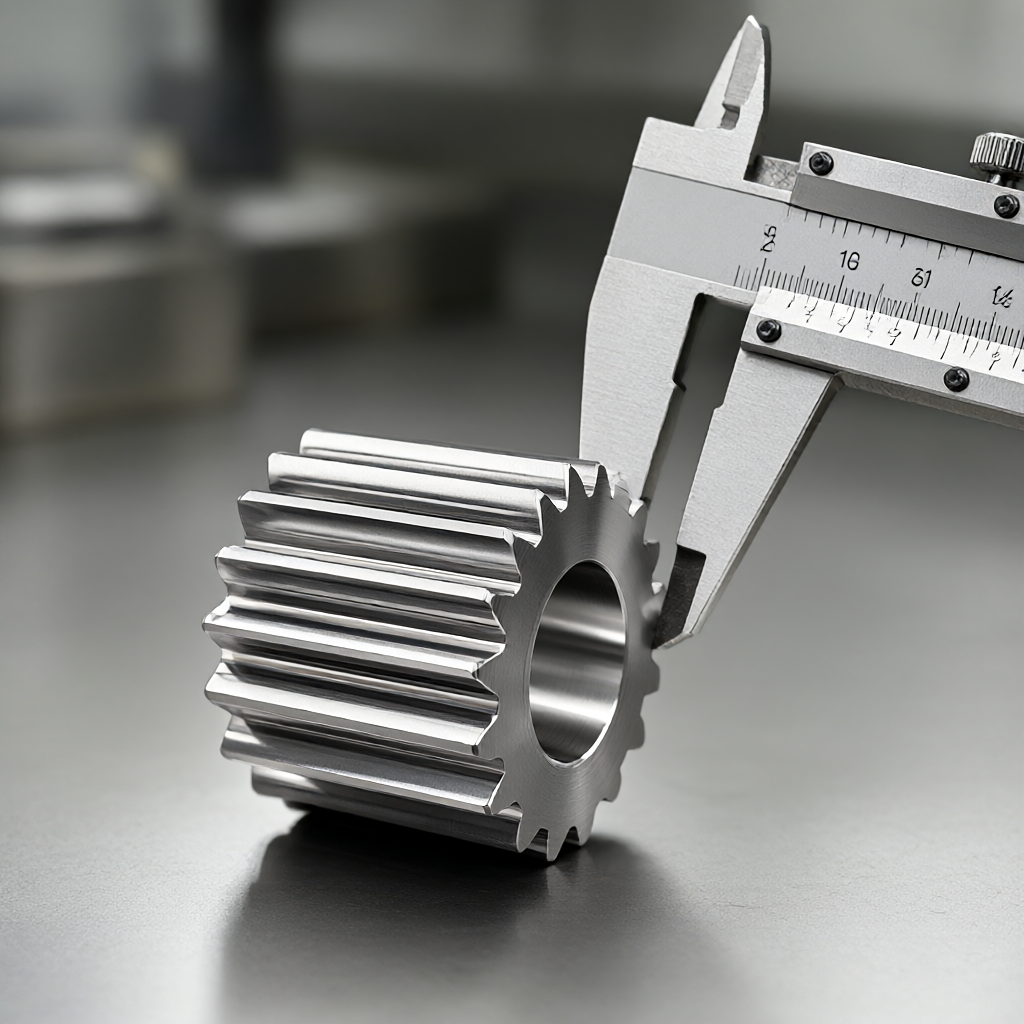
Z hlediska detekčních metod je nejsměrodatnější metodou pro ověření tvaru profilu zubu trojrozměrný souřadnicový měřicí stroj (CMM), jehož účinnost je však nízká. Pro sériovou výrobu se doporučuje používat speciální drážkové kontrolní měřidlo (Ring/Gauge) pro kontrolu průchozího a zastavovacího měřidla v kombinaci s namátkovou kontrolou drsnoměrem. ShowyMetal provádí úplnou kontrolu před odesláním a uchovává zprávy CMM, aby byla zajištěna sledovatelnost dat.
Porovnání výkonu různých řešení zpracování
Pro běžné synchronizační drážky je následující souhrnné srovnání tří hlavních procesních řešení pro reference v oblasti výzkumu a vývoje a rozhodování o nákupu:
| Procesní plán | Použitelné scénáře | Zachování přesnosti | Náklady a dodací charakteristiky | Hlavní omezení |
|---|---|---|---|---|
| 5osé simultánní frézování | Šroubovité drážky, složité zuby speciálního tvaru | Vysoká, žádná chyba upnutí | Dlouhá doba zpracování jednotky, vhodná pro střední a nízké dávky | Dráha nástroje je složitá a opotřebení nástroje je třeba sledovat |
| Středově soustružený kompozit | Krátká hřídel s přímým ozubením, velké množství | Extrémně vysoký, jednorázový výlisek | Vysoká účinnost a krátký cyklus (15-25 dní pro sériovou výrobu) | |
| Speciální drážková fréza + přesné broušení | Extrémně vysoká, broušení koriguje deformaci | Musí být zpracován dvakrát a náklady jsou vyšší. | Vysoké nároky na proces broušení a snadné přehřátí |
Konzistence šarže a body kontroly kvality
Hlavní výzvou dávkového dodání je konzistence první a poslední položky. Pro vysoce složitou vlastnost křivek je třeba provést simulaci CAM během fáze programování, aby se zabránilo hromadění třísek, které ovlivňují odstraňování třísek. Během výrobního procesu se doporučuje provést úplnou kontrolu CMM každých 50 kusů se zaměřením na sledování šířky hrotu zubu a boční vůle zubu. Pokud jde o kvalitu vzhledu, je povrch drážkovaného zubu náchylný na stopy po noži a ve fázi následného zpracování je vyžadováno leštění nebo elektrolytické leštění, aby se zajistilo, že nebudou žádné škrábance nebo oxidační skvrny. ShowyMetal efektivně snižuje fluktuace mezi jednotlivými šaržemi díky flexibilnímu plánování 72 CNC strojů v kombinaci se standardizovanými procesy povrchové úpravy.
Návrhy realizace projektu od výkresů až po dodání
Před zahájením projektu je zásadní poskytnout výkresy s doporučeními DFM (Design for Manufacturability). Doporučuje se objasnit následující podrobnosti:
- Výběr datumu: Jednotně použijte osu a koncovou plochu jako počátek polohování, abyste se vyhnuli kumulativním chybám způsobeným více počátky.
- Neuspořádaná tolerance: Kritické dosedací plochy musí být označeny ISO 2768-mA nebo přísnějším hodnocením a použití výchozího hodnocení je zakázáno.
- Požadavky na odstraňování otřepů: Doporučuje se zkosení konce zubů C0,3-C0,5 mm, aby se zabránilo zachycení synchronizačního kroužku během montáže.
U nových vývojových projektů lze nejprve provést malosériovou zkušební výrobu (5-10 kusů), aby se ověřila montážní vůle a charakteristiky přenosu točivého momentu, a poté převedena do sériové výroby. Tento model fázového ověřování může účinně snížit rizika hromadné výroby.
Jak určit minimální objednací množství drážkovaných dílů?
Závisí na složitosti procesu. Minimální objednací množství pro jednoduché středově soustružené díly je obvykle 1 kus; pro složité 5osé frézované díly se kvůli vyšším nákladům na nástroje doporučuje minimální objednací množství 50-100 kusů, aby se rozložily náklady na otevření formy a programování.
Jak kompenzovat velikost drážky po tepelném zpracování?
Během programování CAM je třeba rezervovat přídavek na broušení (obvykle 0,08-0,12 mm v průměru). Pokud se frézuje přímo bez broušení, musí být dráha nástroje reverzně kompenzována na základě naměřeného deformačního koeficientu dávky materiálu, což představuje vyšší riziko.
Zvětší se šířka zubu po eloxování drážkování z hliníkové slitiny?
zasedání. Vrstva anodizovaného filmu roste na povrchu substrátu obousměrně a zaujímá přibližně 50 % vnitřních rozměrů. Tloušťku filmu je třeba vzít v úvahu při návrhu (například 15μm vrstva filmu zabírá přibližně 0,015 mm šířky zubového prostoru) a rozměrové požadavky po oxidaci by měly být uvedeny v tabulce tolerancí.
Můžete poskytnout inspekční zprávu CMM dílů drážkování?
Může. ShouyMetal podporuje poskytování zpráv o nezpracovaných datech souřadnicových měřicích strojů o klíčových rozměrech (rozteč zubů, tloušťka zubů, kruhovitost) podle požadavků zákazníka, aby se usnadnilo ověření montáže zákazníka a správa souborů.
Zahrnuje dodací lhůta čas povrchové úpravy?
Zahrnout. Uvedený 15-25denní cyklus hromadné výroby pokrývá kompletní cyklus CNC obrábění, tepelného zpracování (v případě potřeby), povrchové úpravy (eloxování/galvanizace) a finálního plně zkontrolovaného balení.
Závěr a další kroky
Technická obtížnost CNC obrábění drážkování spočívá ve vyvážení přesnosti profilu zubů, povrchové úpravy a nákladů na šarži. Prostřednictvím rozumného výběru procesní cesty (jako jsou frézky nebo 5osé frézování) a přísné kompenzace tepelného zpracování lze výrazně zlepšit spolehlivost synchronně zabírajících dílů. Pokud váš projekt zahrnuje komponenty přesných převodů, doporučujeme zaslat výkresy včetně třídy materiálu, tvrdosti tepelného zpracování a požadavků na klíčové tolerance našemu inženýrskému týmu a my vám zdarma poskytneme analýzu a cenovou nabídku DFM.



