





Flexibilní výběr upínacích přípravků a kontrola tolerance pro CNC frézování víceodrůdových a malosériových dílů
protiCNC frézování více druhů a malých sériíVe výrobních scénářích mají tradiční přípravky pro speciální účely často dlouhý design a výrobní cyklus a vysoké náklady na sadu, což často vede k tomu, že doba přechodu překračuje dobu zpracování. Použití flexibilních řešení upínacích přípravků, jako jsou polohovací systémy s nulovým bodem nebo modulární měkké čelisti, může zkrátit dobu přechodu na minuty a výrazně zlepšit dostupnost zařízení. Základem je vyvážení upínací tuhosti, přesnosti polohování a všestrannosti, aby bylo zajištěno, že riziko deformace způsobené uvolněním upínacího napětí je eliminováno při požadavku na přesnost zpracování ±0,01 mm.
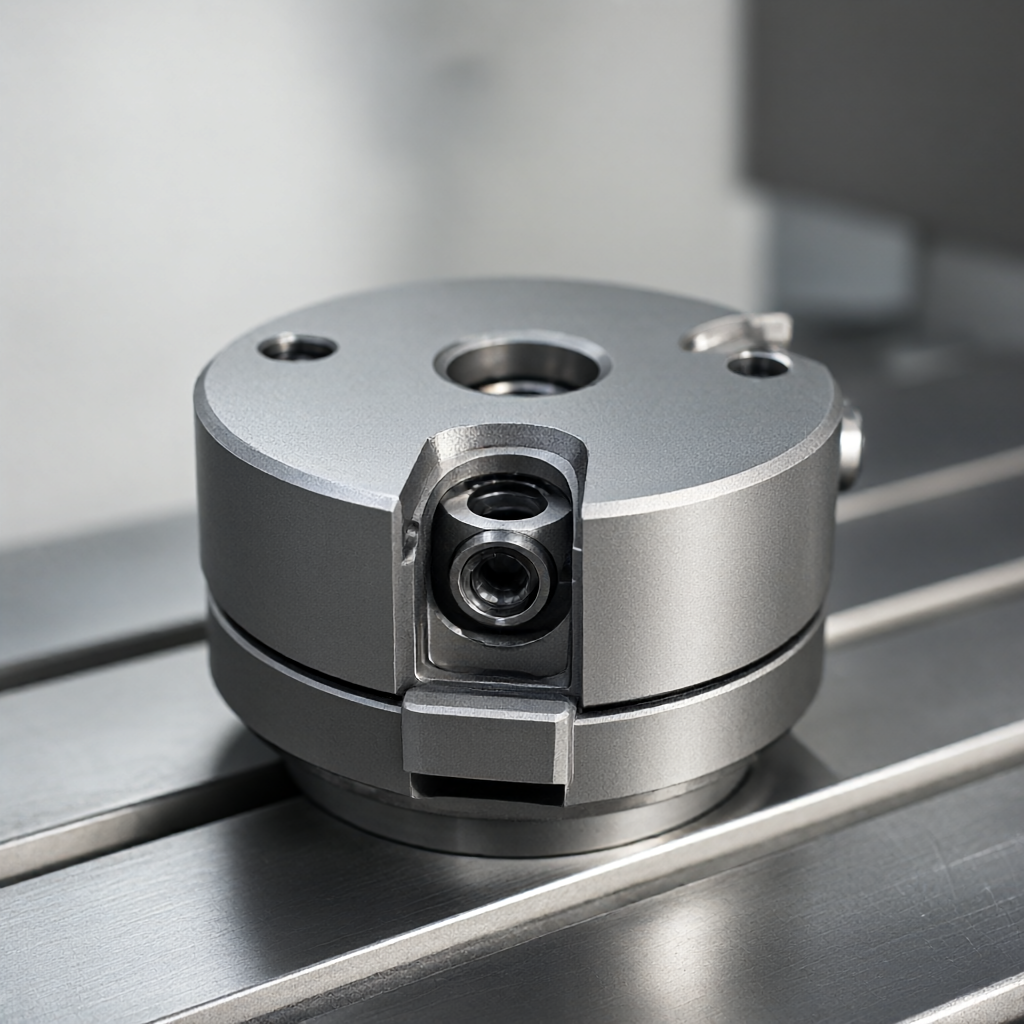
Upínací místa bolesti a způsoby selhání ve víceodrůdové a malosériové výrobě
V malosériové zkušební výrobě se geometrické tvary dílů velmi liší a velikost šarže je obvykle menší než 500 kusů. Pokud je litinový přípravek přizpůsoben pro každý model, po amortizaci ceny formy bude cena jednoho kusu extrémně vysoká. Navíc, když ruční svěrák upíná tenkostěnné díly, je často zdrojem rozměrových odchylek lokální plastická deformace způsobená soustředěnou upínací silou. Mezi běžné poruchy patří: kumulativní chyba v mezeře mezi polohovacím čepem a polohovacím otvorem, útlum upínací síly způsobený elastickou únavou pružinového sklíčidla a systematické vychylování způsobené vychýlením referenční roviny při změně typu.
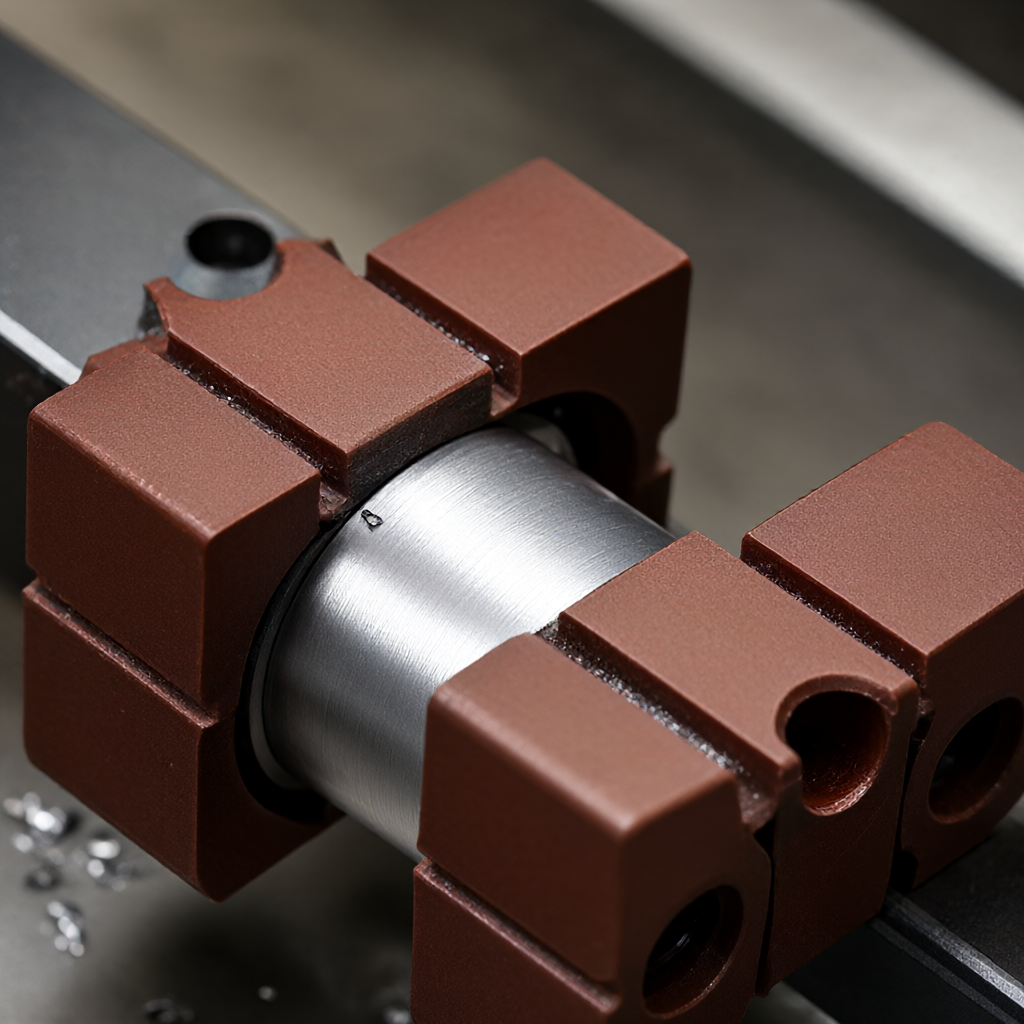
Řešením je přejít od „přizpůsobených pevných omezení“ k „modulárním měkkým omezením“. Zavedením nastavitelných opěrných ploch a rychlovýměnných rozhraní lze stejnou základnu přizpůsobit různým obrysům obrobku. To nejen snižuje tlak na inventář upínacích přípravků, ale také umožňuje technikům na místě rychle upravit trasu procesu na základě doporučení DFM výkresu.
Porovnání hlavních výhod polohovacích systémů s nulovým bodem a modulárních přípravků
Současná běžná flexibilní řešení se dělí na polohovací systémy s nulovým bodem a rychlovýměnné modulové desky. Systém nulového bodu dosahuje polohování pomocí pneumatického nebo mechanického samosvorného mechanismu a opakovatelná přesnost polohování je obvykle řízena v rozmezí ±0,005 mm. Modulární měkké upínání spoléhá na řezání a zastřihování měkkých drápků, aby lépe odpovídaly konkrétním obrysům. Následuje srovnání klíčových parametrů mezi těmito dvěma řešeními:
| Rozměry | Polohovací systém nulového bodu | Modulární měkký dráp/rychlovýměnný talíř |
|---|---|---|
| Opakujte přesnost polohování | ±0,005 mm | ±0,01 mm až ±0,02 mm |
| Použitelné vlastnosti obrobku | Složité prostorové plochy, víceprocesové kontinuální zpracování | Rotační těleso, jednoduchá kontura, soustružení a frézování kompozit |
| Doba přechodu | 1-3 minuty/čas | 3-5 minut/čas (včetně měkkého zastřižení drápů) |
| počáteční investice | Vyšší (vyžaduje speciální rychlou výměnnou desku) | Střední (měkké čelisti pro opakovatelné řezání) |
| Tuhost upnutí | Vysoká (samouzamykací kov na kov) | Střední (závisí na tvrdosti materiálu měkké čelisti) |
U dílů s více procesy (jako je nejprve frézování a poté soustružení nebo 3stranné obrábění) je umístění nulového bodu výhodnější, protože zajišťuje konzistenci souřadnicového systému mezi každým procesem bez opětovného hledání hran. Při zpracování jednoduchých rotačních těles je hospodárnější použít měkké drápy na CNC soustruzích. Přídavek na řezání měkkých drápků musí být 1,5-2 mm pro opakované temperování.
DFM Engineering Essentials pro flexibilní návrh svítidel
Při návrhu ohebného přípravku je nejprve nutné vyhodnotit vztah mezi upínací silou a řeznou silou obrobku. U tenkostěnných hliníkových dílů se doporučuje zavést procesní nálitky nebo otvory s válcovým zahloubením ve fázi DFM jako speciální polohovací základ, aby se zabránilo přímému spoléhání se na vnější kruhový povrch pro centrování. Rovinnost instalační plochy nulového bodu rychlovýměnné desky by měla být kontrolována v rozmezí 0,02 mm/300 mm a musí být vyhrazen kanál pro odstraňování třísek, aby se zabránilo hromadění třísek, které způsobí zvednutí polohovací plochy.
Pokud jde o rozložení tolerancí, pro koordinaci mezi polohovacím čepem a polohovacím otvorem se obvykle volí H7/f7 nebo H7/g6, což zajišťuje nejen zaměnitelnost, ale také zabraňuje namáhání při instalaci způsobené přílišným utažením. Pokud se jako pomocné upnutí použije vakuová adsorpce, musí být adsorpční síla navržena na 1,5násobek maximálního řezného zatížení a utěsnění musí být před zpracováním potvrzeno vakuovou zkouškou. Kromě toho by hmotnost přípravku měla být co nejnižší, aby se snížilo zatížení vřetena obráběcího stroje nebo pracovního stolu, což je zvláště důležité pro 5osé vysokorychlostní obrábění.
Údržba přesnosti obrábění a kontrola kvality povrchu
Přestože jsou flexibilní svítidla flexibilní, nelze nahromaděné chyby ve vícelinkových rozhraních ignorovat. V hromadné výrobě se doporučuje náhodně zkontrolovat plnou velikost každých 20 kusů a použít souřadnicový měřicí stroj k ověření konzistence polohování. Pokud je zjištěn rozměrový posun, přednost by měla být dána kontrole opotřebení rychlovýměnné desky nulového bodu nebo vůle polohovacího čepu, spíše než slepému nastavování kompenzace nástroje.
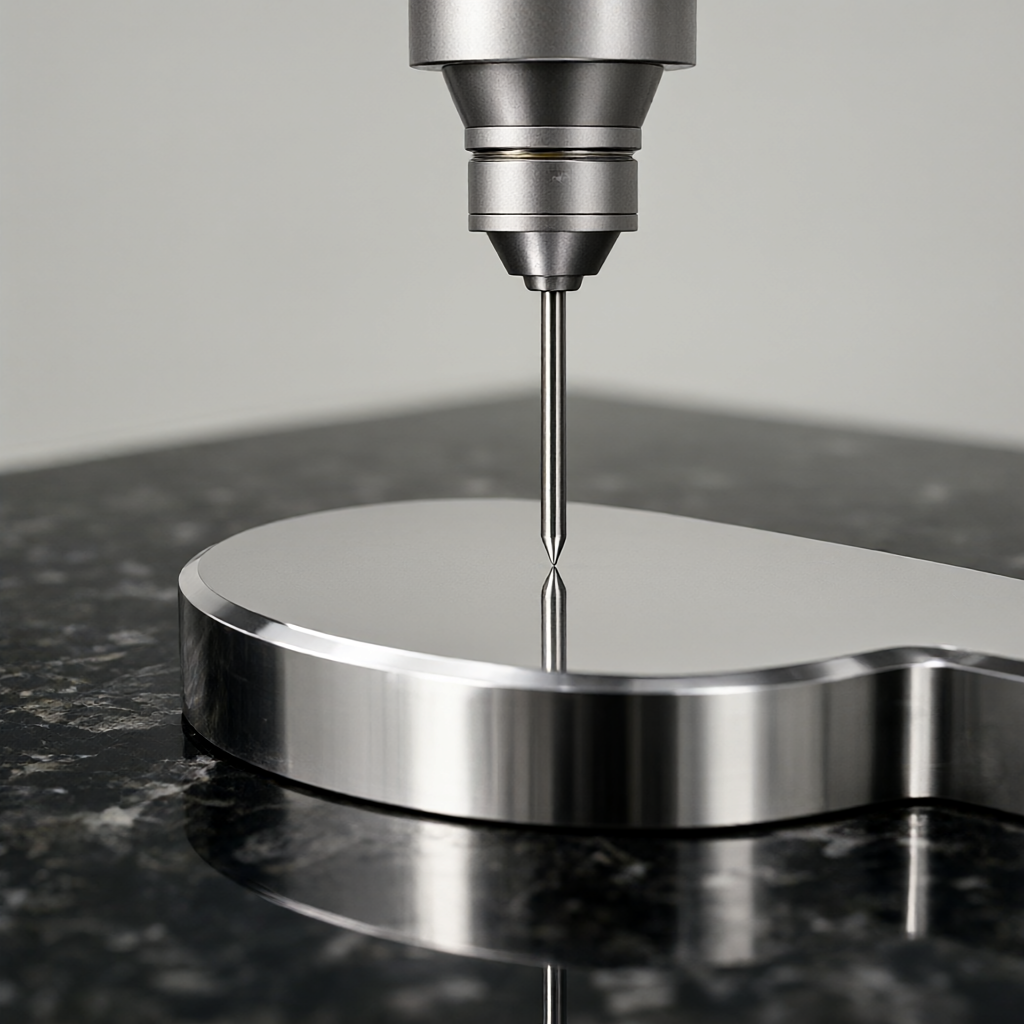
Při požadavku na povrchovou úpravu Ra0,4μm může uvolnění svěrného napětí způsobit mikrodeformaci. U výrobků s vysokým leskem se doporučuje před dokončením přidat proces odlehčení pnutí nebo použít polyuretanové distanční podložky na upínací části. Naše společnost provádí úplnou kontrolu před odesláním šarže, včetně optického měření a kontroly drsnoměru, abychom zajistili, že vzhled je bez škrábanců a defektů a že konzistence šarže odpovídá standardům přijetí zákazníkem.
Často kladené otázky o strojírenství
Jak vyvážit náklady na přípravky a dodací lhůty ve víceodrůdovém a malosériovém CNC frézování?
Přednost má univerzální polohovací základna s nulovým bodem, kterou lze výměnou rychlovýměnné desky a polohovacích součástí přizpůsobit různým dílům. Výhodou krátkého cyklu prototypování je, že jej lze naplánovat v souladu s uzly projektu. Dodací lhůta 15-25 dnů pro hromadnou výrobu vyžaduje, aby přípravek měl rychlé možnosti ladění.
Může přesnost polohování flexibilního přípravku stabilně dosáhnout ±0,01 mm?
Může. Pravidelnou kalibrací systému nulového bodu, řízením rychlosti opotřebení rychlovýměnné desky a kombinací přesnosti samotného obráběcího stroje lze řídit celkovou chybu systému v rozsahu ±0,01 mm. Klíčem je zavést systém namátkové kontroly a sledovat opotřebení polohovacích čepů.
Jak zabránit skřípnutí při použití pružných svorek pro tenkostěnné díly?
Přidejte na upínací plochu stlačitelné vycpávky nebo snižte upínací sílu a použijte více bodů rovnoměrně rozložené podpory. Během fáze návrhu DFM doporučil přidat procesní pomocná žebra, aby se zlepšila vlastní odolnost obrobku vůči deformaci.
Jak při zpracování malých dílů hřídele na odstředivém stroji spolupracují horní část a ohebný přípravek?
Samotný centrovací stroj má vysokou tuhost. U dílů s velkým poměrem krátkých průměrů lze zadní část vynechat a podepřít ji pouze přední držák nástroje a pružný doraz. U štíhlých částí musí být vršek ocasu vybaven plovoucím mechanismem, aby se zabránilo nadměrnému zadržování.
Jak ověřit stabilitu ohebných přípravků v hromadné výrobě?
Vytvářejte grafy řízení procesů SPC pro sledování trendů v kritických dimenzích. Když dojde ke střední odchylce, okamžitě se spustí kontrola upínacího přípravku, aby se zkontroloval stav opotřebení polohovacích čepů, rychlovýměnných destiček a měkkých čelistí, a provede se re-kontrola v plné velikosti podle norem AQL.
Závěry inženýrské praxe a návrhy opatření
Při CNC frézování s více odrůdami a malosériové výrobě jsou klíčem k prolomení patové situace „efektivita-náklady“ flexibilní přípravky. Volba polohování nulového bodu nebo modulárního měkkého chapadla závisí na geometrické složitosti součásti a počtu procesů. Díky rafinovanému designu DFM a přísné kontrole procesu může nejen zajistit přesnost ±0,01 mm, ale také dosáhnout rychlého dodání 15-25 dní. Doporučujeme, abyste nám zaslali výkresy a požadavky na materiál (jako je hliníková slitina 6061, nerezová ocel 304 nebo technické plasty) a naši inženýři vám poskytnou komplexní cenovou nabídku a návrhy procesů včetně řešení upínacích přípravků a povrchové úpravy (eloxování, pískování atd.).



