





Nastavení tolerance CNC obrábění: ±0,01mm základní principy praktického provozu
Při přizpůsobování přesných CNC dílů je kontrola rozměrových tolerancí na úrovni ±0,01 mm klíčovým požadavkem pro letecký průmysl, lékařská zařízení a špičková automatizační zařízení. Čím pevnější nastavení tolerance však není, tím lépe. Musí být komplexně vyhodnocena na základě materiálových charakteristik, procesních cest a detekčních metod. Pro inženýry a personál zásobování může pochopení skutečných omezení tolerancí ±0,01 mm účinně zabránit komunikačním bariérám mezi návrhem a výrobou, snížit náklady na pokusy a omyly a zajistit konzistenci hromadné výroby. ShowyMetal poskytuje přesné CNC obráběcí služby zahrnující 3/4/5osé frézování, rotační frézování kompozitů a další procesy. Podporuje různé materiály, jako je hliník, ocel, nerezová ocel a technické plasty, s přesností až ±0,01 mm a povrchovou úpravou Ra0,4μm. Je také vybaven detekčními schopnostmi v plné velikosti, jako jsou trojrozměrné souřadnice a optické měření, které poskytují spolehlivá řešení pro požadavky na vysokou přesnost tolerance.
Klíčové faktory ovlivňující realizaci tolerance ±0,01 mm
Pro dosažení tolerančního pásma ±0,01 mm je nejprve nutné objasnit, že tato úroveň přesnosti obvykle odpovídá úrovním IT5-IT6 v ISO 286. Tato přesnost nezávisí pouze na značce obráběcího stroje, ale je určena „přesností obráběcího stroje + kompenzace nástroje + vlastnosti materiálu + kontrola tepelné deformace“.
- Pevná vodicí lišta obráběcího stroje: Vysoce přesná víceosá obráběcí centra musí mít stabilní lineární vedení a předpětí kuličkového šroubu a obvykle vyžadují přesnost polohování v rozmezí ±0,005 mm, což slouží jako základ pro následné zpracování na úrovni mikronů.
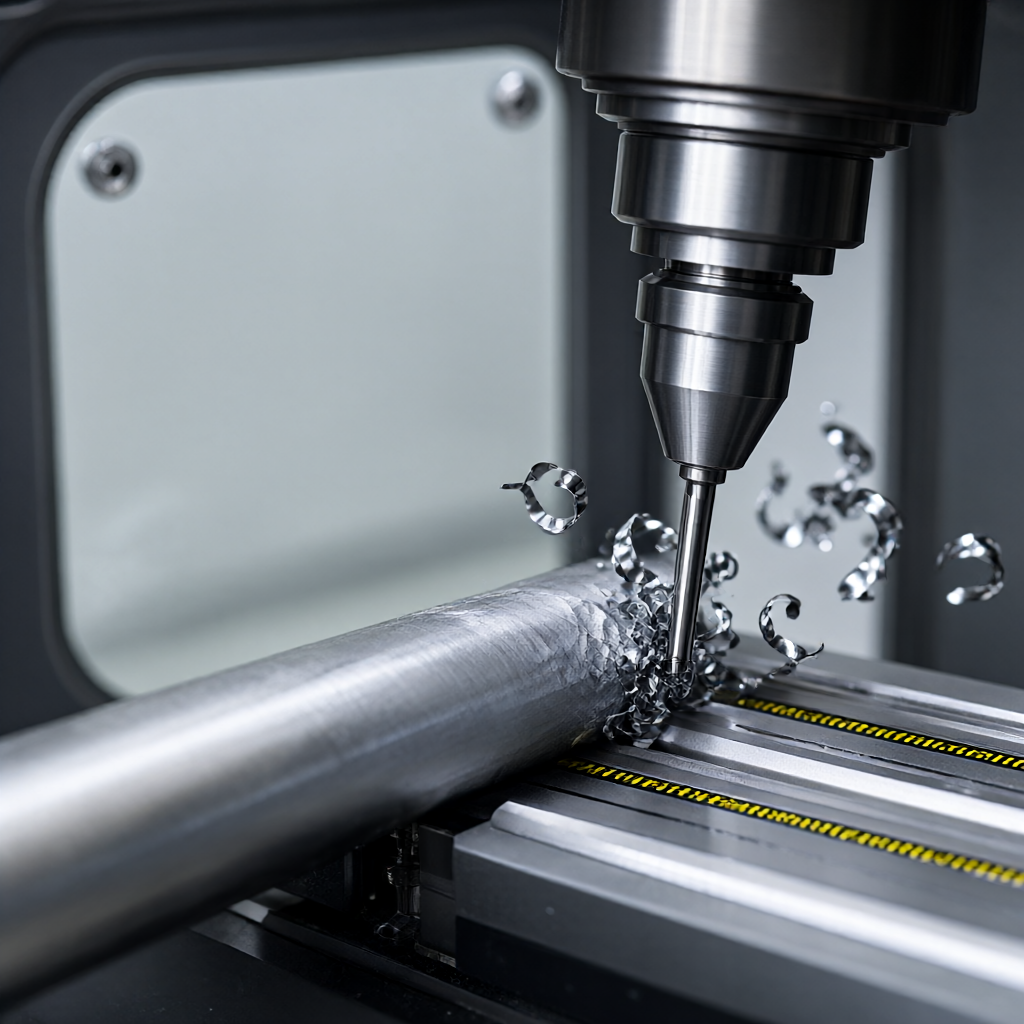
- Opotřebení nástroje a kompenzace: Při frézování hliníku nebo nerezové oceli povede opotřebení břitu nástroje přímo k rozměrovému posunu. Je nutné dynamicky aktualizovat hodnotu korekce nástroje prostřednictvím online měření délky nástroje nebo pravidelného optického měření, aby byl zajištěn konzistentní přídavek na obrábění.
- Tepelná stabilita materiálu: Hliník má vysoký koeficient lineární roztažnosti a řezné teplo během zpracování může snadno způsobit mírnou deformaci obrobku. Je nutné optimalizovat řezné parametry (snížit posuv, zvýšit chladicí kapalinu), nebo provést konečnou úpravu a kontrolu v dílně s konstantní teplotou (20±1℃), aby se eliminoval vliv tepelného driftu.
- Řízení upínací deformace: U tenkostěnných dílů nebo štíhlých hřídelí může tuhé upnutí snadno vést k elastické deformaci a odskoku po uvolnění. Pro minimalizaci upínacího napětí jsou zapotřebí vakuové přísavky, měkké čelisti nebo přesné nástroje.
Procesní přizpůsobení s tolerancí ±0,01 mm na různých materiálech
Různé materiály mají různé reakce na tvar třísky, řeznou sílu a teplo. Parametry procesu je třeba odpovídajícím způsobem upravit, jinak bude obtížné dosáhnout stabilní tolerance ±0,01 mm.
- Hliníková slitina (například 6061-T6, 7075-T6): Dobrý řezný výkon, ale snadné nalepení na nůž. Doporučuje se používat malý průměr nástroje (≤3 mm) a vysokorychlostní (8000-12000 ot./min) frézování pro udržení ostré hrany; přídavek na dokončení je řízen na 0,05-0,1 mm.
- Nerezová ocel (například 303, 316L): Vysoká pevnost v tahu, špatná tepelná vodivost, náchylnost k mechanickému zpevnění. Je nutné zvolit nástroj s velkým úhlem čela, snížit rychlost posuvu a zvýšit průtok řezné kapaliny pro odvod tepla; vyvarujte se přerušovaného řezání a zabraňte vylamování nástroje.
- Titanová slitina (například Ti-6Al-4V): Vysoká chemická aktivita, snadno způsobující difúzní opotřebení řeznými nástroji při vysokých teplotách. Je nutné výrazně snížit řeznou rychlost, použít tvrdokovové nebo CBN nástroje a posílit chlazení; více než 0,1 mm musí být vyhrazeno pro dokončovací soustružení/dokončovací frézování.
- Technické plasty (jako POM, PEEK): Nízká tvrdost, náchylná k otřepům. Je nutné zabránit usazeninám způsobeným vysokorychlostním řezáním a používat ostré nástroje s velkými úhly podbroušení a zápornými úhly čela; POM má dobrou rozměrovou stabilitu, ale PEEK musí přísně kontrolovat přídavek na obrábění, aby se zabránilo tepelné deformaci.
Porovnání tolerancí přesného CNC obrábění a konvenčních řešení tolerancí
| Úroveň přesnosti | Typická toleranční zóna (mm) | Použitelný proces | Detekční prostředky | Obtížná konzistence šarže | Použitelné scénáře |
|---|---|---|---|---|---|
| Obecná tolerance | ±0,1 ~ ±0,2 | 3osé hrubovací frézování/generální soustružení | Posuvné měřítko/mikrometr | Nízký | Konstrukční držák, skořepina |
| Vyšší tolerance | ±0,05 | Jemné frézování/dokončovací soustružení | Posuvné měřítko/projektor | střední | Standardní díly hřídele, polotovary ozubených kol |
| Víceosý spojovací soustružnický a frézovací stroj/centrovací stroj | Souřadnice (CMM)/optika | vysoký | Letecké konstrukční díly, lékařské implantáty |
Schéma tolerance ±0,01 mm má extrémně vysoké požadavky na stabilitu stavu zařízení, dovednosti operátora a frekvenci kontrol. Pokud konstrukční výkresy neurčují tolerance, doporučuje se, aby konstruktéři označili ±0,05 nebo ±0,02 na klíčových spojovacích plochách místo slepého označení ±0,01, aby se vyrovnaly výrobní náklady a výkon montáže.
Praktické klíčové body a zkušební specifikace s tolerancí ±0,01 mm
Aby bylo dosaženo ±0,01 mm ve fázi hromadné výroby, musí být zavedeno řízení s uzavřenou smyčkou od prvního výrobku až po úplnou kontrolu.
- Potvrzení prvního článku (FAI): První kus musí dokončit kontrolu CMM v plné velikosti a vydat zprávu Cpk. Před schválením hromadné výroby musí být hodnota Cpk ≥1,33, aby bylo zajištěno, že schopnosti procesu splňují požadavky na toleranci.
- Kontrola procesu: Náhodně zkontrolujte 1-2 kusy každé 2 hodiny a pomocí mikrometru nebo pneumatického měřicího nástroje změřte kritický průměr otvoru/průměr hřídele; pokud se velikost 3 po sobě jdoucích kusů liší v jednom směru, okamžitě zastavte stroj a zkontrolujte opotřebení nástroje nebo tepelnou deformaci.
- Kompletní kontrola zásilky: Proveďte 100% kontrolu v plné velikosti u klíčových rozměrů ±0,01 mm, uchovávejte naměřená data, zajistěte konzistentní velikost dílů v každé dávce a snižte rizika montáže klienta.
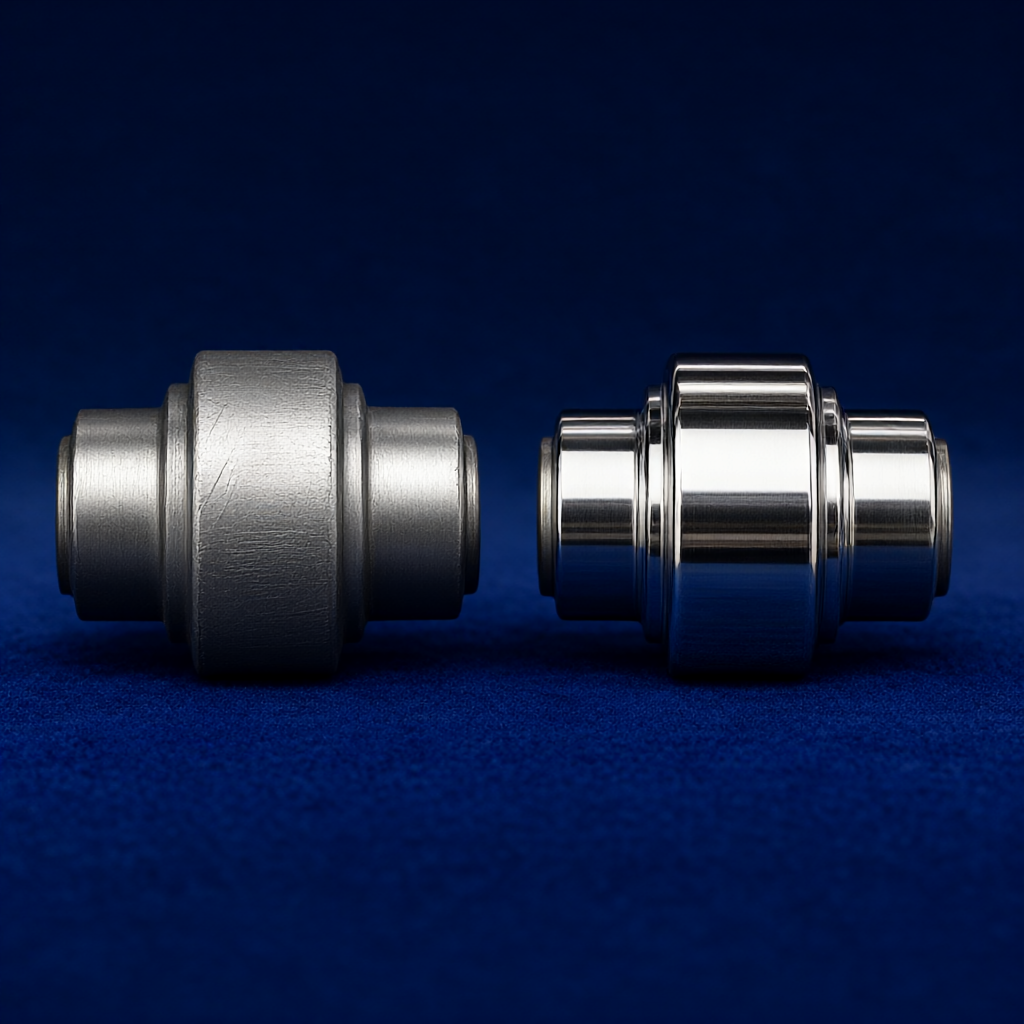
- Kontrola povrchové úpravy: Tolerance ±0,01 mm je často doprovázena požadavkem na povrchovou úpravu Ra0,4 μm nebo ještě nižší. Přesné řezání + leštění nebo honovací procesy jsou vyžadovány, aby se zabránilo zvlněním zanechaným vibracemi nástroje, které ovlivňují kvalitu povrchu.
Běžné poruchové režimy a vyhýbání se vysoce přesnému CNC nastavení tolerance
- Sekání nástroje: Většinou se vyskytuje při povrchové úpravě nerezové oceli/titanové slitiny, což má za následek okamžitou rozměrovou odchylku. Vyvarování se: Snižte rychlost posuvu, používejte povlakovací nástroje bohaté na diamanty a před dokončením zkontrolujte poloměr nástroje pomocí mikrometru.
- Odraz tepelné deformace: Po dokončení je obrobek detekován před ochlazením včas a velikost je příliš malá; po vychladnutí je velikost příliš velká. Zamezení: Po dokončení jej před testováním umístěte do oblasti s konstantní teplotou po dobu ≥ 30 minut nebo použijte bezkontaktní laserovou sondu.
- Zbytkové upínací napětí: Tenkostěnné díly jsou sevřeny a následně uvolněny, což má za následek deformaci ovality. Zamezení: Použijte tříbodovou vakuovou adsorpci nebo přizpůsobené elastické nástroje, abyste se vyhnuli místnímu vysokému tlaku.
FAQ
Jak udržet konzistenci v hromadné výrobě s tolerancí CNC obrábění ±0,01 mm?
Je nutné zavést mechanismus sledování životnosti nástroje pro dynamickou kompenzaci kompenzace nástroje podle délky ostří a míry opotřebení; implementujte 100% plnou kontrolu klíčových rozměrů a ověřte stabilitu zařízení pomocí analýzy procesní způsobilosti s Cpk≥1,33.
Které materiály jsou nejvhodnější pro toleranci ±0,01 mm?
Hliníková slitina (6061/7075) a nerezová ocel 303 mají dobrou řeznou stabilitu a vysokou rozměrovou konzistenci; titanová slitina a PEEK musí přísně kontrolovat tepelnou deformaci. Doporučuje se ponechat dostatečný přídavek na konečnou úpravu a provést zkoušku v prostředí s konstantní teplotou.
Jaké zařízení je potřeba k detekci tolerance ±0,01 mm?
Klíčové rozměry vyžadují použití CMM (souřadnicového měřicího stroje), pneumatického měřicího přístroje nebo vysoce přesného optického projektoru; k ověření hodnoty Ra se používá měřič drsnosti; všechny měřicí nástroje vyžadují pravidelnou kalibraci návaznosti, aby se zajistilo, že chyba měření bude mnohem menší než šířka toleranční zóny.
Zvýší označení tolerance ±0,01 mm výrobní náklady?
Ano. Ve srovnání s ±0,1 mm se snižuje přídavek na obrábění, snižuje se řezná rychlost a zvyšuje se frekvence kontrol, což má za následek zvýšení pracovní doby jednoho kusu a vytížení zařízení. Pro optimalizaci nákladů se doporučuje označit pouze klíčové funkční povrchy a uvolnit nesoudržné povrchy na ±0,1 mm.
Jak ShowyMetal podporuje přizpůsobení přesnosti tolerance?
ShowyMetal poskytuje 3/4/5osé frézování, soustružení a frézování kombinované a centrovací obrábění, s přesností až ±0,01 mm, Ra0,4μm; vybavený CMM a optickými měřicími systémy, provádí potvrzení prvního kusu a 100% úplnou kontrolu zásilky; podporuje doporučení DFM a může optimalizovat rozložení tolerancí na straně návrhu, aby bylo zajištěno dodání šarže a konzistentní kvalita vzhledu za 15-25 dní.
na závěr
Nastavení tolerance ±0,01 mm je systematický projekt integrující materiály, procesy a testování. Při označování tolerancí by měli inženýři kombinovat tepelnou stabilitu materiálu, přesnost obráběcího stroje a funkční požadavky na montáž, aby se vyhnuli slepému sledování extrémních tolerancí; při nákupu personálu, který se spojuje s dodavateli, si musí ujasnit klíčové metody detekce rozměrů a požadavky na způsobilost procesu, aby se snížila rizika konzistence šarží. Pokud váš projekt zahrnuje přesné lícování, povrchy s vysokou povrchovou úpravou nebo povrchy se speciálním tvarem, můžete výkresy a seznam materiálů odeslat technickému týmu ShowyMetal, aby získal návrhy DFM a posouzení proveditelnosti tolerance, abyste zajistili přesnou implementaci od prototypu po hromadnou výrobu.



