





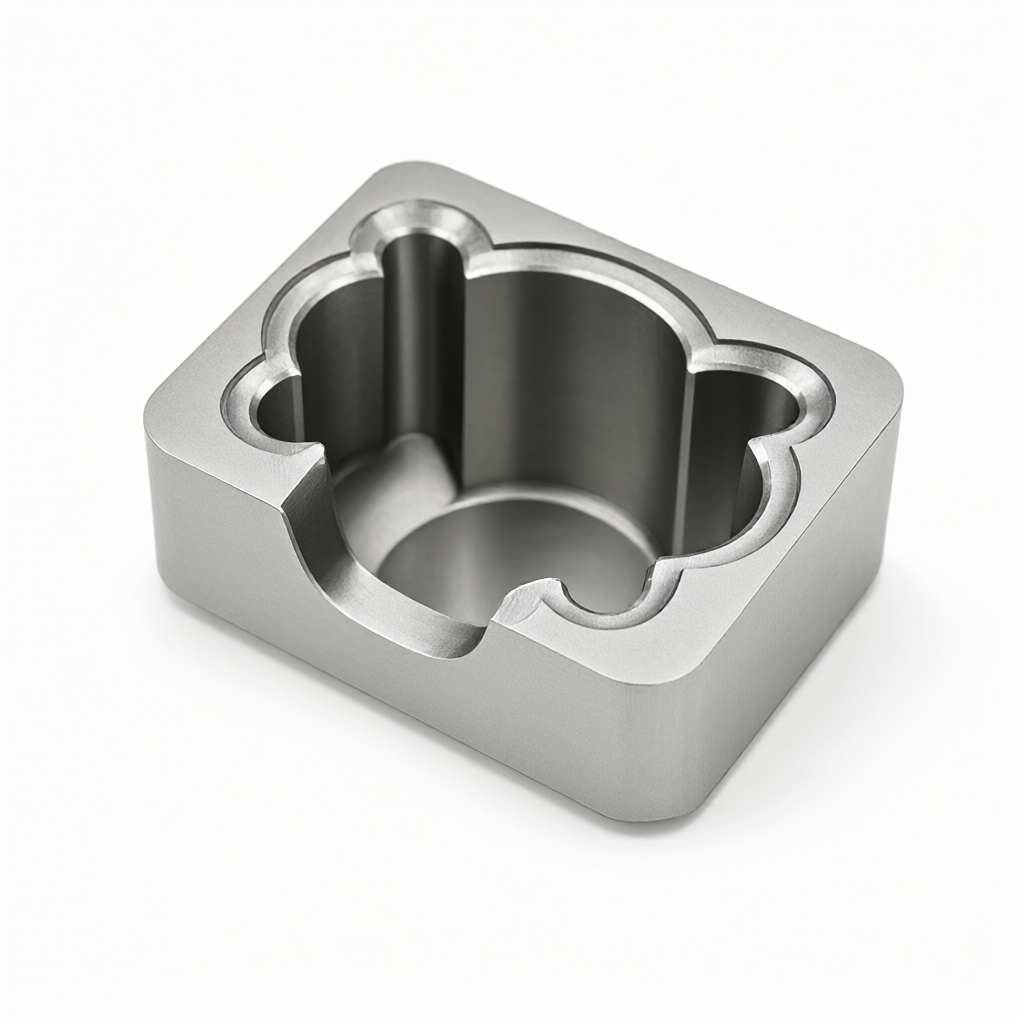
Při přesném CNC frézování opracování hlubokých dutin jsou dva hlavní bolestivé body špatné odvádění třísek a opotřebení nástroje, které omezují rozměrovou stabilitu a kvalitu povrchu. Když hloubka obrábění přesáhne 50 mm a průměr otvoru je menší než 15 mm, může hromadění třísky snadno vést k sekundárnímu řezání a abnormálnímu opotřebení nástroje. Tento článek se zaměřuje naCNC frézování zpracování hlubokých dutinJsou analyzovány praktické obtíže, je analyzována strategie odstraňování třísek a logika kompenzace nástroje a je poskytnuta praktická reference pro inženýry a nákupčí.
Mechanismus poruch a strategie odstraňování třísek při obrábění hlubokých dutin
Frézování s hlubokými dutinami je scénář obrábění s vysokým poměrem stran. Když poměr délky k průměru nástroje překročí 6:1, boční síla vřetena způsobí prudké vibrace nástroje a třísky nemohou být v úzké dutině plynule odváděny a tvoří „lůžko třísek“.
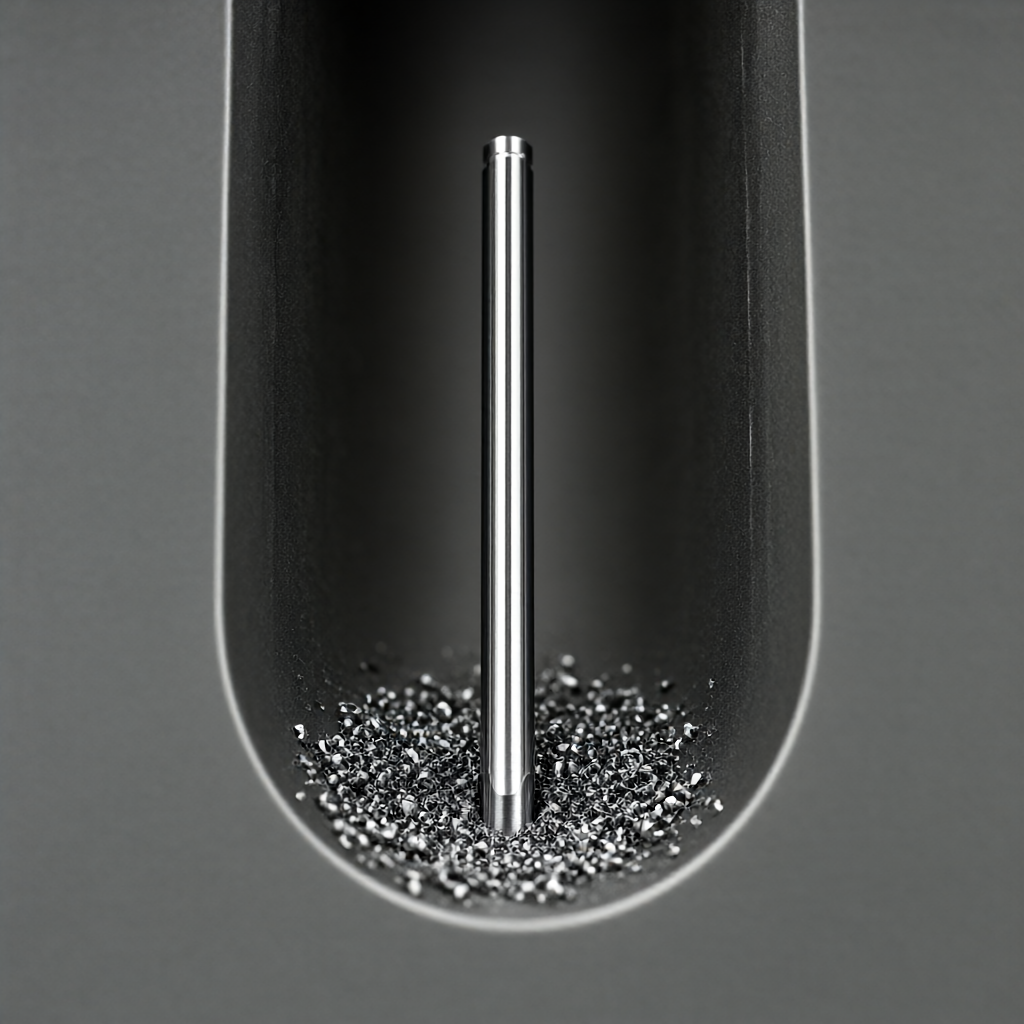
- sekundární řezný efekt: Nevybité třísky jsou opět vtahovány do oblasti řezu, což má za následek vylamování nástroje, škrábance na povrchu obrobku a rozměry mimo toleranci.
- Porucha chlazení: Hromadění třísek zabraňuje pronikání řezné kapaliny do oblasti řezu a místní nárůst teploty způsobuje tepelnou deformaci obrobku, což ovlivňuje konečnou toleranci.
K vyřešení výše uvedených problémů je třeba vytvořit strategii aktivního odstraňování třísek. přednostněVysokotlaké mazání minimálním množstvím (MQL)neboChlazení nuceným vstřikováním, zvyšte tlak řezné kapaliny na 70-100 bar, směrově spěchejte do kontaktní oblasti mezi nástrojem a obrobkem a využijte energii toku kapaliny k vytlačení třísek z dutiny. U materiálů, které se snadno přilnou, jako je hliník a titan, se musí použít řezná kapalina obsahující olej, aby se zabránilo přilnutí třísek.
Parametry kompenzace nástroje a plánování posuvu
Kompenzace nástroje není jednoduchá numerická korekce, ale dynamický proces nastavení pro scénáře hluboké dutiny. V softwaru CAM je třeba optimalizovat následující parametry:
| Položka parametru | Obrábění mělkých dutin (hloubka<30mm) | Zpracování hlubokých dutin (hloubka > 50 mm) | Technický základ |
|---|---|---|---|
| Rychlost vřetena | 12000-16000 ot./min | Snižte na 8000-12000 ot./min | Snižte rychlost otáčení, abyste snížili boční sílu nástroje a potlačili vibrace |
| Posuv na otáčku | 0,1-0,15 mm/ot | Zvýšena na 0,2-0,35 mm/ot | Zvyšte tloušťku třísky, zlepšujte hladkost odstraňování třísek a zabraňte „škrábání“ |
| Upínání držáku nástroje | Standardní elastické sklíčidlo | teplem smrštitelná kleština | Zvyšte tuhost držáku nástroje a eliminujte vychýlení způsobené dlouhým vyložením nástroje |
| Způsob chlazení | Konvenční chlazení sprejem | Vysokotlaké směrové vstřikování (>70 bar) | Nucené vyplachování nečistot z dutiny, aby se zabránilo sekundárnímu řezání |
Při plánování dráhy posuvu je třeba se vyhnout tradičnímu spirálovému řezání se stejnou výškou. Pro dna hlubokých dutin se doporučuje použítHladká cestanebostrategie kroku rybí kosti, což umožňuje nástroji odvádět spodní třísky vzduchovým řezáním (Peck) před těžkým řezáním. Současně se zapne modul „optimalizace odstraňování třísek“ softwaru CAM, aby se automaticky zvýšila retrakce v rozích hluboké dutiny, aby se ponechal prostor pro vypouštění nečistot.
Vliv vlastností materiálu na úběr a kompenzaci třísky
Řezné vlastnosti různých strojírenských materiálů přímo určují úspěch nebo neúspěch strategie odstraňování třísek. Hliník (jako např. 6061-T6) má dobrou tažnost a snadno se přilepí k nástroji za vzniku „nádorů“, takže je nutné jej kombinovat s řeznými kapalinami obsahujícími chlór nebo přísady pro extrémní tlaky; titanová slitina (TC4) má špatnou tepelnou vodivost a teplota v zóně řezání je koncentrovaná, takže je třeba snížit rychlost posuvu a posílit chlazení; nerezová ocel (304/316) má vysokou pevnost a silnou přilnavost a třísky mají pásový tvar a lze je snadno obtočit kolem nástroje, takže je nutné zapnout nástroj s velkým utvařečem třísek a vysokotlakým chlazením.
U technických plastů (jako je PEEK, PEI) je při řezání náchylná k adhezi taveniny. Není vhodné používat vysokotlaké vodní trysky. Místo toho by se mělo použít suché řezání nebo čištění směsí plyn-kapalina, aby se zabránilo stříbrným šmouhám na plastovém povrchu.
Z hlediska výběru nástroje je preferováno obrábění hlubokých dutin.Malý rádius hranyNástroje, úhel čela musí být mezi 20°-30°, aby se snížily řezné síly a podpořilo zvlnění třísek. Pokud se používají tvrdokovové nástroje, doporučuje se, aby břity byly pasivovány (např. 15-20μm), aby se zlepšila schopnost nástroje odolávat vylamování při přerušovaném řezání.
Kontrola tolerance a akceptační normy pro obrábění hlubokých dutin
Rozměrová stabilita obrábění hlubokých dutin závisí nejen na obráběcím stroji, ale také na procesu s uzavřenou smyčkou. Když hloubka přesáhne 50 mm, je třeba vzít v úvahu vliv tuhosti nástroje na rozměr ve směru Z. Při programování se doporučuje vyhradit rezervu 0,05-0,1 mm.Polotovary frézováníPřed použitím odstraňte koncentraci stresuJemné frézování(Hloubka řezu< 0.1mm)达到最终公差。
- Rozměrová tolerance: Hluboká dutina konvenční hliníkové slitiny může dosáhnout ±0,02 mm; hluboká dutina z titanové slitiny a nerezové oceli se doporučuje kontrolovat na ±0,05 mm. Je-li požadováno ±0,01 mm, musí být použity dodatečné opravy na pracovním stole nebo následné broušení.
- drsnost povrchu: Optimalizací přizpůsobení posuvu a rychlosti může spodní plocha po jemném frézování dosáhnout Ra 0,8-1,6μm; pokud je požadováno Ra 0,4 μm, je nutné dodatečné jemné broušení nebo chemické leštění.
Při přejímce musí být použit trojrozměrný souřadnicový měřicí stroj (CMM) k provedení kontroly hloubky dutiny, polohy otvoru a rovinnosti spodního povrchu v plném rozsahu. U slepých děr zkontrolujte, zda se na dně nevyskytuje „vzplanutí“ nebo mikrotrhliny. Kontrola vzhledu se musí zaměřit na kontrolu škrábanců na bočních stěnách, aby se zajistilo, že povrchová úprava splňuje požadavky na kvalitu vzhledu.
Často kladené otázky (FAQ)
Jak se vyhnout vylamování nástroje při CNC frézování opracování hlubokých dutin?
Pro snížení otáček vřetena a zvýšení posuvu na otáčku je nutné použít velký úhel čela a nástroje pro zaoblení mikrobřitů. V kombinaci s teplem smrštitelným držákem nástroje je vylepšena tuhost, aby bylo zajištěno plynulé odvádění třísek a zabránění nárazům způsobeným sekundárním řezáním.
Jaký je vysokotlaký chladicí tlak potřebný pro obrábění hlubokých dutin?
U dutin s hloubkou větší než 50 mm se doporučuje nastavit tlak řezné kapaliny v rozsahu 70-100 barů a vstřikovací tryska musí být vyrovnána s řeznou hranou nástroje, pomocí energie proudící kapaliny k silnému vytlačení třísek z oblasti zpracování.
Co mám dělat, když je obtížné odstranit třísky při obrábění hlubokých dutin nerezové oceli?
Vyberte si nástroj s velkým utvařečem třísky a velkým úhlem čela a přiměřeně snižte řeznou rychlost. V kombinaci s řeznou kapalinou obsahující aditiva pro extrémní tlaky a vysokotlakým chlazením zabraňuje namotávání třísek ve tvaru pásu kolem držáku nástroje a zajišťuje nepřetržité a stabilní zpracování.
Jak zajistit přesnost ±0,01 mm na dně hluboké dutiny?
Přesnost konvenčního CNC frézování povrchů dna hlubokých dutin je většinou kolem ±0,02 mm. Pokud je požadováno ±0,01 mm, je vyžadován dvoustupňový proces polopřesného frézování a jemného frézování. Hloubka řezu jemného frézování je menší než 0,05 mm. Je třeba zvážit kompenzaci opotřebení nástroje a v případě potřeby přidat proces jemného broušení.
Je nutná řezná kapalina pro obrábění hlubokých dutin technických plastů?
Většina technických plastů (jako je PEEK) není vhodná pro použití s vysokotlakými vodními paprsky, což může snadno vést k bobtnání materiálu nebo stříbrným šmouhám. K odstranění třísek se obvykle používá suché řezání, foukání vzduchem nebo míchání vzduch-kapalina a volí se nástroje s velkými úhly čela a vysokou hladkostí.
Závěr a dokování s požadavky na zpracování
CNC frézování zpracování hlubokých dutin je klíčovým scénářem pro testování možností přesné výroby. Prostřednictvím vědecké strategie odstraňování třísek, rozumné kompenzace nástroje a přísné toleranční uzavřené smyčky lze účinně snížit ztráty nástroje a zlepšit konzistenci dávek. ShowyMetal disponuje 72 CNC stroji (včetně 3/4/5 os), které podporují hluboké dutinové zpracování hliníku, oceli, titanu, technických plastů a dalších materiálů. Tolerance může dosahovat ±0,01 mm, povrchová úprava je Ra0,4 μm a dávkové objednávky mohou být dodány rychle za 15-25 dní. Pokud čelíte výzvě zpracování hlubokých dutin, tenkostěnných nebo vysoce lesklých dílů, rádi vám poskytneme výkresy a technické požadavky a my vám poskytneme návrhy na optimalizaci procesu a přesné nabídky na základě zkušeností DFM.



