





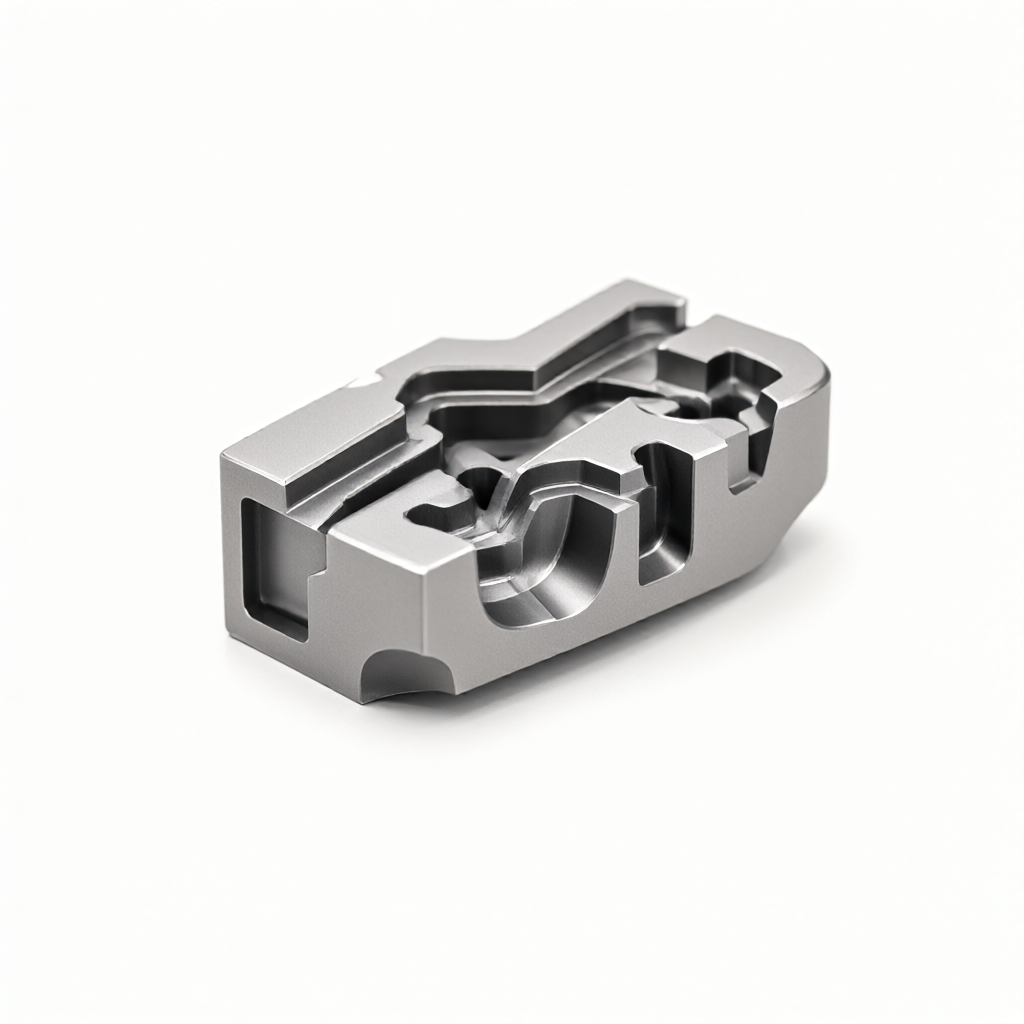
Fyzikální mechanismus a procesní bolestivé body tepelné deformace titanových slitin
Modul pružnosti titanových slitin (jako je Ti-6Al-4V) tvoří pouze 50 % oceli a její tepelná vodivost je slabá, což ztěžuje rychlé rozptýlení tepla generovaného řezáním. Lokální nárůst teploty může dosáhnout více než 300 °C, což způsobí, že se obrobek elasticky zotaví (povolí) nebo se plasticky deformuje. Tepelné efekty ignorované při konvenčním zpracování hliníkové oceli přímo způsobí rozměrové odchylky na slitinách titanu. Typické způsoby porušení zahrnují: odchylku rovinnosti přesahující 0,02 mm, expanzi průměru pórů a deformaci po uvolnění napětí. Inženýři musí věnovat pozornost překrývajícím se účinkům „křehkosti při nízké teplotě“ samotného materiálu a tepelného cyklu zpracování.
Analýza běžných poruchových stavů
- tepelné zbytkové napětí: Rychlé ochlazení vede k povrchovému zpevnění a vnitřnímu tahovému napětí, které může snadno způsobit mikrotrhliny.
- elastické zotavení: Po uvolnění řezné síly se obrobek odrazí směrem k nástroji, což způsobí, že drážka nebo otvor jsou příliš malé.
- Opotřebení lepidla nástroje: Mezi titanem a řeznými nástroji při vysokých teplotách dochází k difúznímu opotřebení, které způsobuje zhoršení drsnosti povrchu.
Strategie optimalizace materiálu nástroje a řezných parametrů
První obrannou linií pro kontrolu deformace je snížení řezné síly a třecího tepla. Doporučuje se používat karbidovou frézu s obsahem kobaltu (typ K) nebo monolitní karbidovou frézu s břitem potaženým TiAlN nebo AlCrN. Klíčové parametry musí být výrazně nižší než u konvenčních kovů: rychlost posuvu se doporučuje řídit na 0,1-0,2 mm/z a řezná rychlost je upravena na 50-100 m/min podle průměru nástroje. Suché řezání zhorší akumulaci tepla. Doporučuje se používat vysokotlaké mazání minimálním množstvím (MQL) nebo úplné mokré chlazení. Řezná kapalina musí mít vysokou penetraci a musí se dostat přímo do oblasti řezu, aby se rychle ochladila.
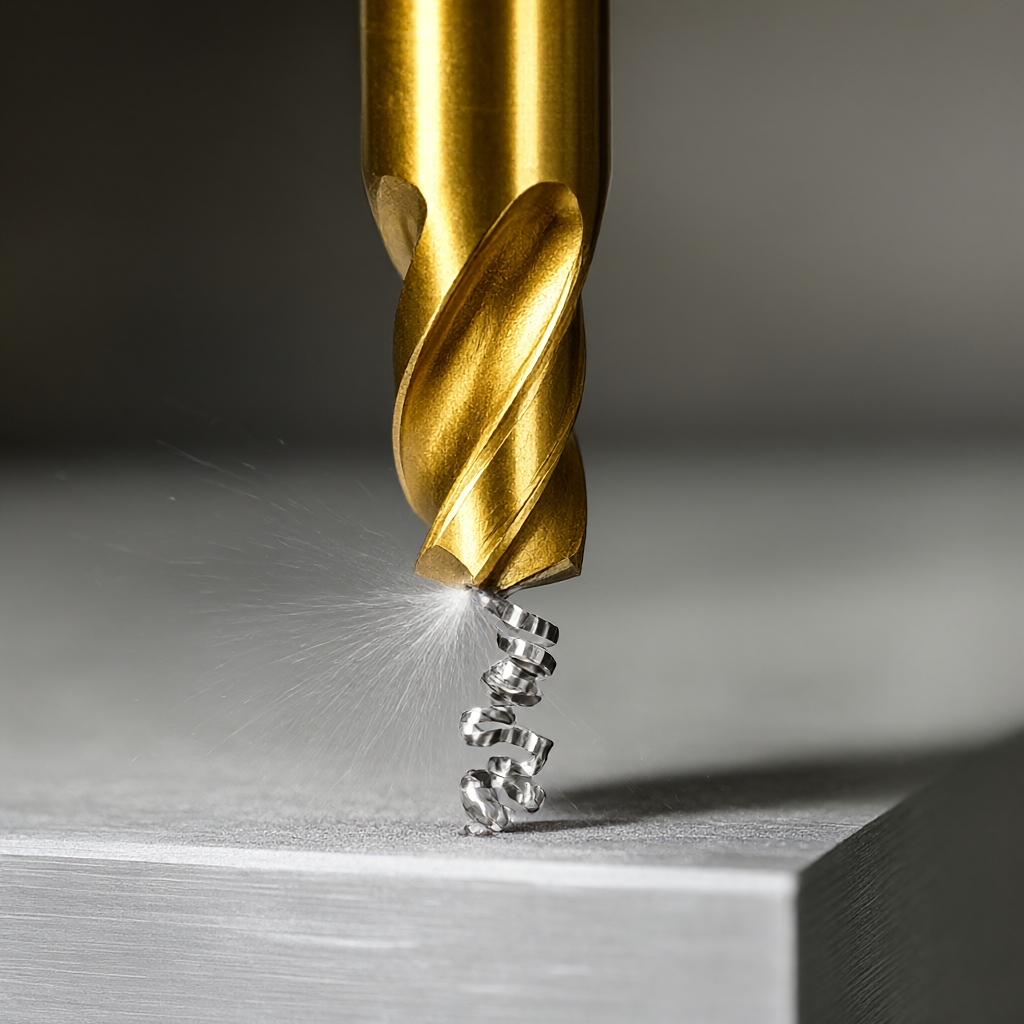
Při 5osém obrábění je přijata profilovací strategie „malá vzdálenost kroku, více drah nástroje“, aby se boční záběr nástroje udržoval menší než 0,3násobek průměru nástroje, což může výrazně snížit radiální sílu a potlačit deformaci. U tenkostěnných konstrukcí by měl být pro vyrovnání zbytkového napětí použit oboustranný střídavý frézovací proces.
Návrh svítidel a inženýrská praxe tepelné kompenzace
Flexibilní upnutí je klíčem k prevenci deformace. Titanová slitina má nízkou tvrdost (HRC 32-36) a je náchylná k promáčknutí při mechanickém upínání. Ve strojírenství se doporučuje používat vakuovou adsorpci, pneumatické měkké čelisti nebo speciální přizpůsobené nástroje. Pokud se použije mechanická svorka, je třeba přidat podložku (například měděné nebo hliníkové těsnění), aby se tlak rozptýlil. Důležitější je tepelná kompenzace: po zpracování musí být obrobek ponechán stát déle než 24 hodin a poté může být provedeno jemné broušení nebo kontrola, dokud se napětí nevyrovná a teplota není stabilní, jinak nelze údaje o tepelné deformaci vysledovat.
Porovnání různých technologických řešení zpracování
| Typ procesu | Použitelné scénáře | Výhody | Omezení/Kontrola rizik |
|---|---|---|---|
| 5osé simultánní frézování | Složité zakřivené plochy, letecké konstrukční díly | Jednorázové upnutí, vysoká přesnost, snížení kumulativních chyb | Je vyžadováno složité programování a interference nástroje vyžaduje ověření simulace. |
| CNC soustružení (centrovací stroj) | Štíhlá hřídel a malé části hřídele | Dobrá podpora, malá deformace, rychlý rytmus | Pouze u rotačních těles nelze zpracovávat složité boční plochy |
| Řezání drátem (EDM) | Tvrdá slitina titanu, komplexní průřez | Žádné řezné síly, žádná tepelně ovlivněná zóna (HAZ) | Nízká účinnost, mikroobloukové popáleniny vyžadují sekundární leštění |
U dílů z titanové slitiny se složitými tvary a požadavky na vysokou přesnost ShowyMetal obvykle používá 5osé hrubovací frézování k odstranění přídavku, spolupracuje s centrovacím strojem nebo 4osým jemným soustružením pro klíčové rozměry a nakonec projde kontrolou ve třech souřadnicích. Tato cesta hybridního procesu efektivně vyvažuje efektivitu a geometrické tolerance.
Vliv povrchové úpravy na rozměrovou přesnost
Tloušťka eloxovaného filmu je obvykle 15-25μm. Pokud v návrhu není rezervován žádný okraj, fólie způsobí, že velikost součásti bude mimo toleranci. Při označování výkresů se doporučuje jasně uvést „rozměry před oxidací“ nebo „rozměry po oxidaci“. Pískování je stejné jako galvanické pokovování a je třeba vyhradit procesní rezervu 0,05-0,1 mm. Povrchová úprava s vysokým leskem navíc vyžaduje, aby Ra samotného základního materiálu bylo pod 0,8 μm, jinak se textura nemůže odrazit, takže kontrola vzoru nástroje při čelním frézování je zásadní.
Kontrola kvality a kontrola konzistence šarží
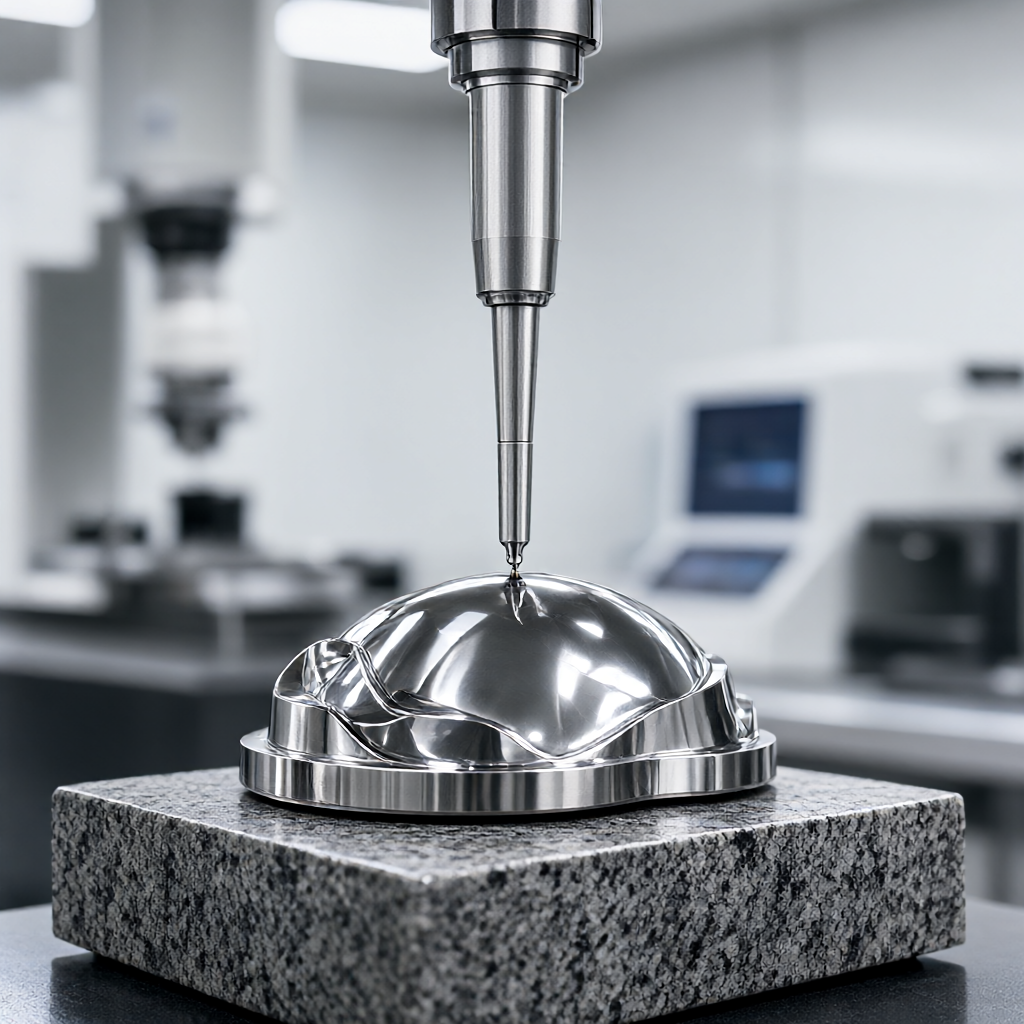
Kolísání tvrdosti materiálu mezi šaržemi titanových slitin může vést k jemnému doladění řezných parametrů. Když ShowyMetal zavádí hromadnou výrobu, striktně dodržuje proces potvrzení prvního výrobku: pomocí trojrozměrného souřadnicového měřicího stroje (CMM) zkontroluje plnou velikost a zkombinuje jej s měřičem drsnosti k vyhodnocení stavu povrchu. U tepelné deformace se před odesláním provádí 100% kontrola, aby byla zajištěna sledovatelnost dat. Pro aplikace v leteckém průmyslu je každá šarže materiálů dodávána s Mill Cert, aby bylo zajištěno, že obsah prvku splňuje normy ASTM nebo AMS.
Často kladené otázky (FAQ)
Jak tepelně zpracovat titanovou slitinu, aby se eliminovalo pnutí po zpracování?
Před dokončením se obvykle provádí žíhání pro odlehčení pnutí (550-650°C po dobu 2 hodin). Pokud je však hotový, je třeba jej pomalu zahřívat stárnutím při nízké teplotě (350 °C), aby se uvolnilo zbytkové napětí a zabránilo se praskání způsobenému přímým kalením.
Jak se vyhnout fenoménu „dávání nože“ při frézování titanové slitiny?
Zlepšení tuhosti systému (pomocí integrovaných nástrojů), snížení rychlosti posuvu na 0,05-0,1 mm/z a použití menších bočních záběrů (např. 0,05 mm) pro více průchodů během dokončování může účinně potlačit elastickou obnovu.
Mohou být díly z titanové slitiny přímo galvanizovány a galvanizovány?
Nedoporučuje se. Pasivační film na titanovém povrchu je extrémně pevný, přilnavost pokovování je špatná a je náchylný k vodíkovému křehnutí. Místo toho se obvykle používá vakuové napařování (PVD) nebo eloxování. Je-li nutné galvanické pokovování, je nutné nejprve provést moření a bezproudové niklování.
Proč nelze značku chladicí kapaliny ze slitiny titanu libovolně změnit?
Titan je citlivý na chlorid a může snadno způsobit korozní praskání pod napětím. Musí být použito složení bez chlóru a rozdíly ve složení maziva mezi různými značkami ovlivní mikroskopickou kvalitu povrchu. Doporučuje se zachovat konzistenci chladicí kapaliny ve stejné dávce.
Jak zajistit konzistenci mezi 72 kusy zařízení v sériové výrobě?
Prostřednictvím standardizovaných provozních postupů (SOP) a systémů řízení životnosti nástrojů každý stroj vykonává stejné řezné parametry a chladicí tok. Použijte třísouřadnicovou datovou zpětnou vazbu k úpravě hodnoty kompenzace nástroje, aby bylo zajištěno, že rozdělení velikosti (Cpk) dílů vyrobených různými stroji je stabilní.
Závěr a pokyny pro spolupráci
CNC frézování z titanové slitiny není jen problémem řezání, ale také systematickým inženýrstvím termodynamiky a materiálové vědy. Přesnou kontrolou řezného tepla, optimalizací tuhosti upínacího přípravku a přísnými postupy následného zpracování lze dosáhnout vysoce přesné výroby ±0,01 mm pro různé účely. ShowyMetal má shluk 72 CNC zařízení, které podporuje dodání na jednom místě od návrhů DFM návrhů až po finální eloxování. Dávková dodací lhůta 15-25 dní může vyhovět potřebám většiny projektových uzlů. Pokud máte vysoké požadavky na hladkost nebo složitý zakřivený povrch konstrukčních dílů z titanové slitiny, můžete nám poskytnout výkresy nebo 3D modely pro hodnocení procesu a cenovou nabídku.



