





Při výrobě přesných CNC obráběných průchozích otvorů proces odjehlování přímo určuje přesnost montáže, elektrickou bezpečnost a konzistenci vzhledu dílů. U inženýrských zakázek vede zanedbání procesu odstraňování otřepů často k zaseknutí a poškrábání kabelů při sériové výrobě nebo ovlivňuje následnou míru přilnavosti pokovování. Jako výrobce CNC se zaměřením na hromadné přizpůsobení poskytuje ShowyMetal komplexní služby od 3osého/5osého frézování až po CNC soustružení. Kombinuje povrchové úpravy, jako je eloxování a pískování, aby bylo zajištěno, že tolerance otvoru je v rozmezí ±0,01 mm, povrchová úprava dosahuje Ra0,4μm a kvalita hran po odstranění otřepů je plně kontrolována.
Základní technická hodnota a riziko selhání procesu odstraňování otřepů
Otřepy nejsou jen vizuální vady, ale také funkční nebezpečí. Při obrábění průchozích děr způsobují řezné síly spíše trhání materiálu než úplné střihání, čímž vznikají mikroskopické kovové hrbolky. Pokud není účinně odstraněno, může způsobit následující problémy:
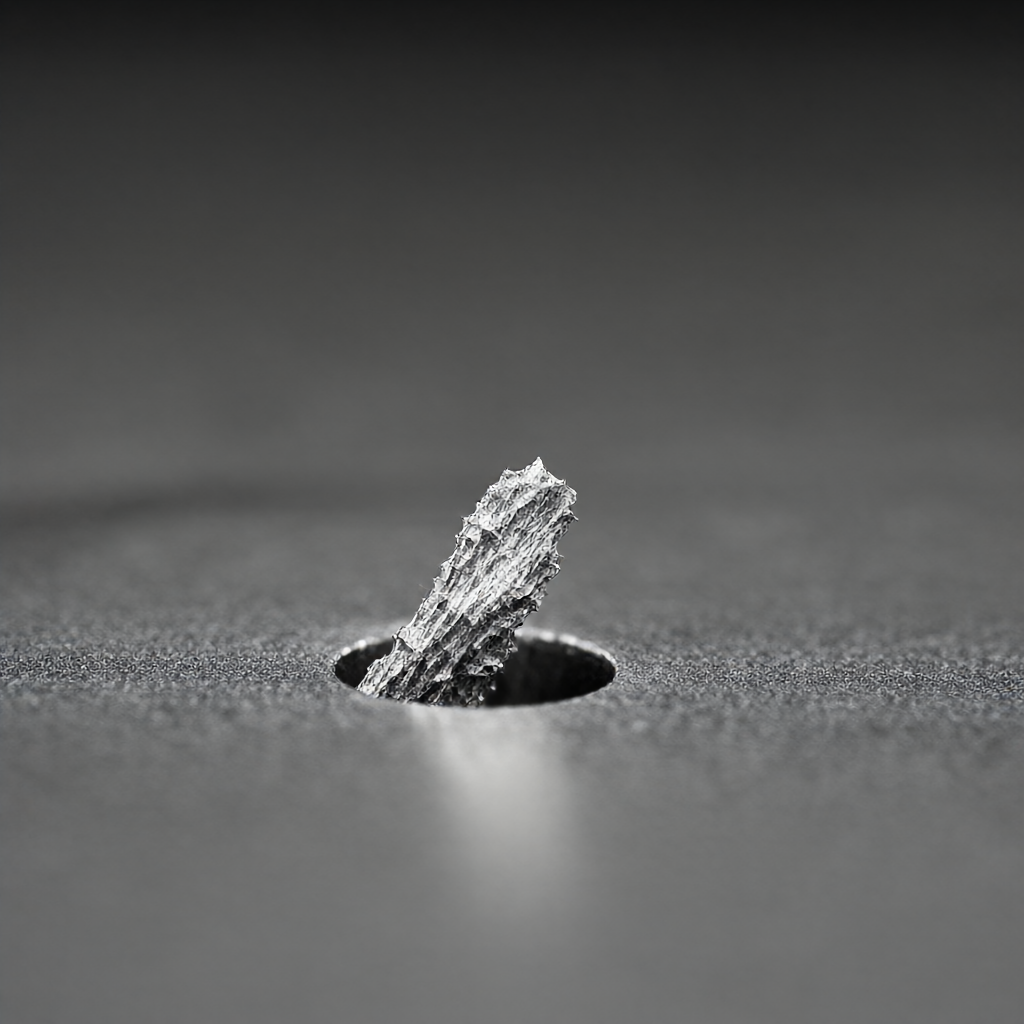
- Rušení montáže:Otřepy zasekávají protilehlé díly, zvyšují odolnost sestavy a dokonce způsobují prokluzování závitu.
- Elektrický zkrat:V polovodičových nebo komunikačních zařízeních mohou neodstraněné měděné nebo hliníkové otřepy způsobit zkraty mezi vrstvami desek plošných spojů.
- Špatné pokovování:Elektrolyt se snadno hromadí u otřepů, což způsobuje odlupování pokovovací vrstvy nebo nerovnoměrnou tloušťku.
- Koncentrace stresu:Ostré hrany se stávají zdrojem únavových trhlin a snižují životnost součásti.
Proto musí být odstraňování otřepů standardním procesem v procesu CNC obrábění, spíše než dodatečným nápadem.
Porovnání běžně používaných řešení procesu odstraňování otřepů a výběr technologie
Výběr procesu se výrazně liší pro různé materiály (hliník, ocel, nerezová ocel, mosaz, technické plasty) a velikosti otvorů. Následující tabulka porovnává použitelné scénáře a výhody a nevýhody tří běžných řešení:
| Typ procesu | Použitelné materiály | Výhody | Omezení a poznámky |
|---|---|---|---|
| Mechanické odstraňování otřepů | Ocel, nerez, mosaz | Vysoká účinnost, lze automatizovat online; vhodné pro hromadnou výrobu | Karbidové řezné nástroje jsou náchylné k opotřebení; tenkostěnné části mohou být deformovány |
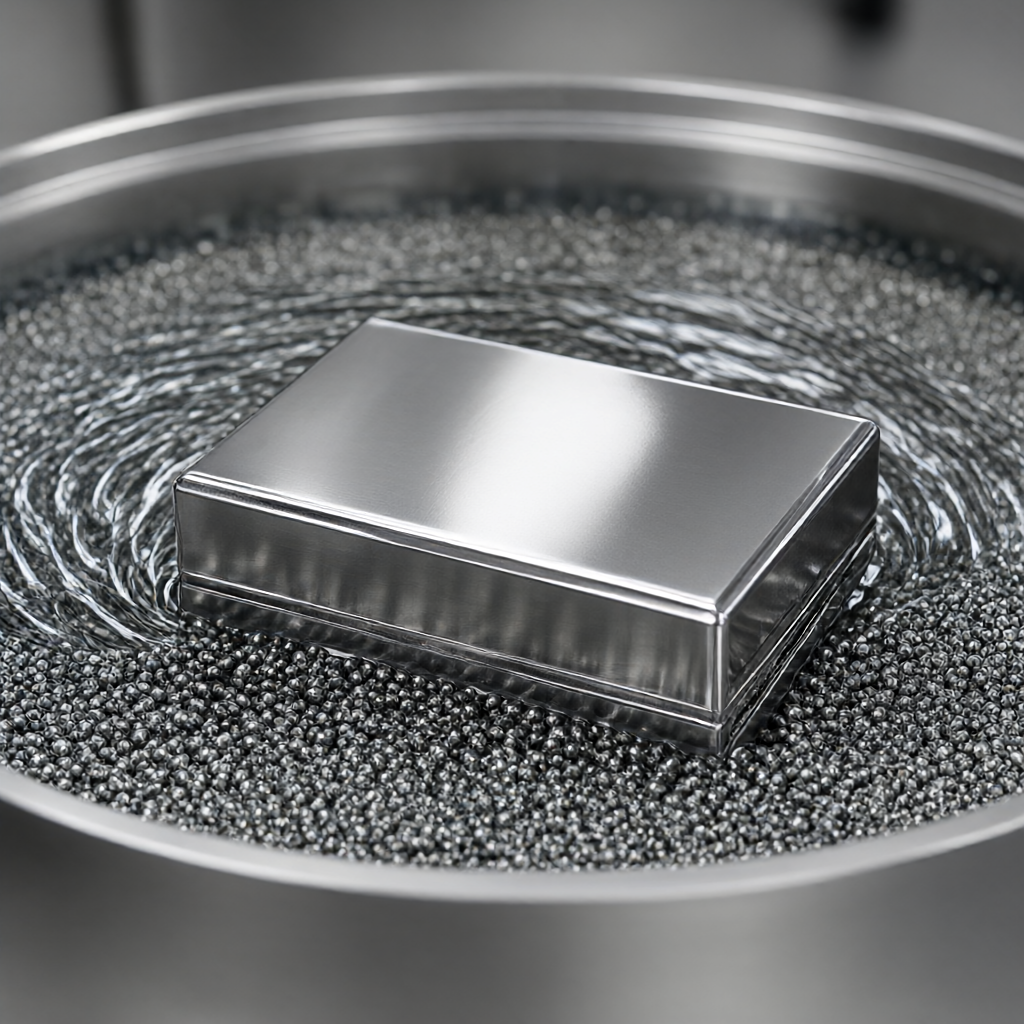
| Vibrační odstraňování otřepů | Hliník, slitina zinku, plast | Žádné kontaktní napětí, aby nedošlo k poškrábání povrchu; vhodné pro složité dutiny | Časově náročné; omezený účinek na hluboké slepé díry |
| chemické odstraňování otřepů | Ocel, hliník (nutno přísně rozlišovat) | Ošetřuje těžko dostupné lumen otřepy; jednotný povrch | Zbytkové riziko koroze; vyžadováno přísné mytí vodou; vysoký tlak na ochranu životního prostředí |
Návrhy na výběr:U hromadných zakázek ShowyMetal pro vysoce lesklé povrchy je běžnou kombinací mechanické odstraňování otřepů v kombinaci s čištěním ultrazvukem; u přesných leteckých dílů je lepší vibrační odstraňování otřepů; u vícedutinových plastových dílů je prioritou vyhodnocení optimalizace procesu vstřikování, aby se snížila potřeba následného odstraňování otřepů.
Praktické klíčové body online odjehlování v CNC zpracování otvorů
Online odstraňování otřepů (Odjehlování během obrábění) integruje činnost odstraňování otřepů v CNC programu, aby se snížilo sekundární upnutí. Mezi klíčové parametry patří:
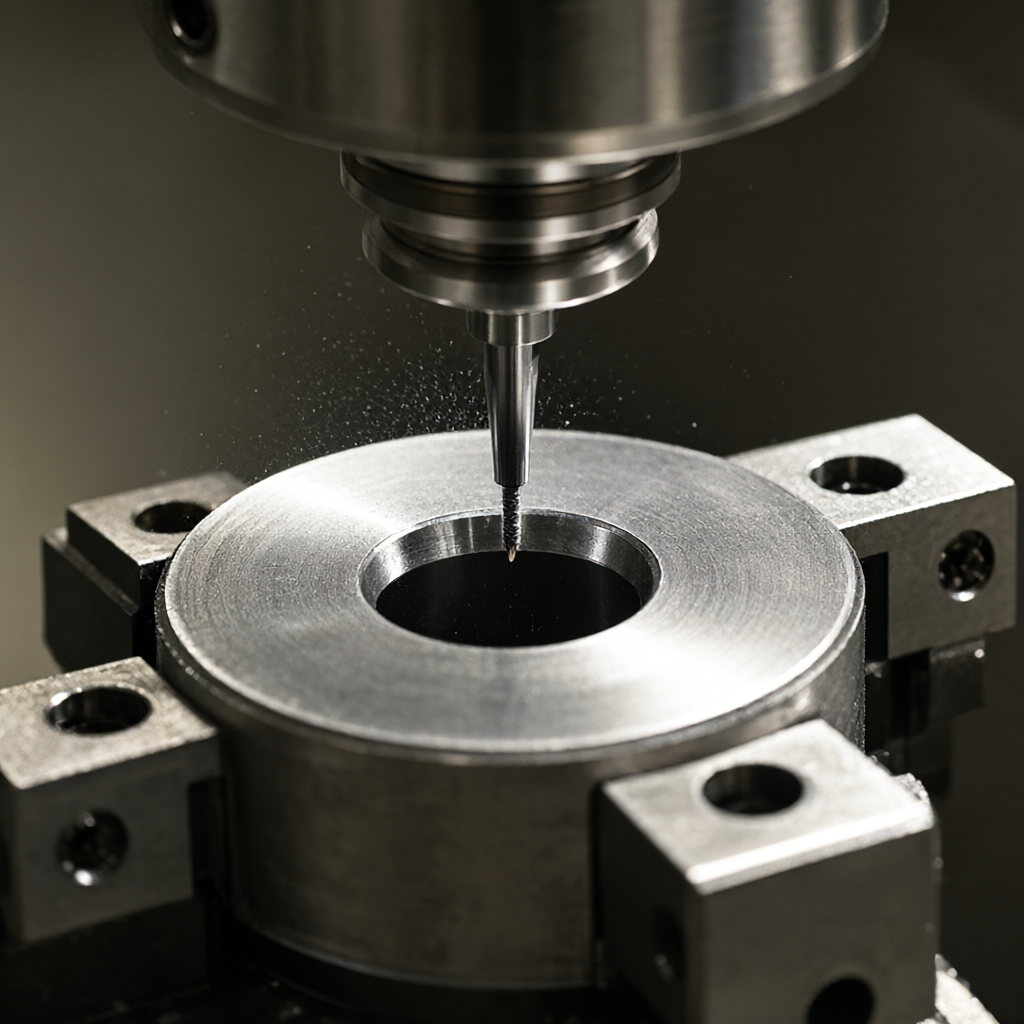
- Výběr nástroje:Použijte kulovou frézu nebo speciální odjehlovací nůž s poloměrem o něco menším, než je průměr otvoru, aby nedošlo k poškození stěny otvoru.
- Rychlost a posuv:Rychlost odstraňování otřepů je obvykle 50 % až 70 % rychlosti dokončování a rychlost posuvu je snížena na 30 %, aby se zabránilo chvění.
- Návrh dráhy nástroje:Navrhněte kruhovou dráhu nástroje pro odstraňování otřepů pro okraj otvoru namísto jednoduchého přímého řezání. Hluboké otvory je třeba vyříznout vícekrát, pokaždé sejmout 0,02-0,05 mm.
- Řízení chladicí kapaliny:Zajistěte, aby byly třísky zcela vypláchnuty, aby se zabránilo sekundárním otřepům způsobeným nahromaděním třísek.
U vícestranných průchozích otvorů zpracovávaných v 5 osách je třeba předem vypočítat interferenci nástroje a ověřit proveditelnost dráhy nástroje pomocí programů pro následné zpracování.
Rozdíly v procesech odstraňování otřepů pro různé jakosti materiálu
Vlastnosti materiálu určují obtížnost odstraňování otřepů. Slitiny hliníku (jako je 6061-T6) mají vysokou houževnatost, jsou náchylné k vytváření dlouhých vláknitých otřepů a vyžadují řezání s nízkým posuvem; nerezová ocel (např. 304/316L) má vysokou tvrdost, nízkou tepelnou vodivost a snadno se přilepí k noži, vyžaduje vysokou rychlost + dostatečné chlazení; mosaz (C360) se snadno zpracovává, ale snadno se deformuje a odstraňování otřepů musí být šetrné. Otřepy technických plastů (jako je PEEK a nylon) jsou vláknité a mechanické leštění je náchylné k elektrostatické adsorpci. Doporučuje se kombinovat vibrace nebo nízkoteplotní odstraňování otřepů. ShowyMetal podporuje přizpůsobení různých materiálů a parametry procesu jsou individuálně upravovány inženýrským týmem na základě jakosti materiálu a charakteristik šarže.
Kontrola kvality a normy přejímky po odstranění otřepů
Účinek odstraňování otřepů nemůže být založen pouze na vizuální kontrole, ale musí být kvantitativně testován:
- Vizuální kontrola:Otvor zkontrolujte lupou nad 40x a není vidět žádné vyboulení.
- Kontrola hmatového/hmatového měřidla:Použijte 0,05mm spárovou měrku k posunutí podél otvoru bez pocitu visícího drátu; u přesných dílů se ho můžete lehce dotknout prsty (k zamezení olejových skvrn jsou nutné rukavice).
- Měření výškoměru:U klíčových spárovaných povrchů použijte měřič drsnosti povrchu k měření profilu hrany otvoru, abyste zajistili, že hodnota Ra splňuje požadavky výkresu (obvykle ≤ Ra0,8μm).
- Funkční test:Zkuste sestavit protilehlé díly a změřte, zda je vůle v rámci konstrukční tolerance.
ShowyMetal je vybavena trojrozměrnými souřadnicemi, optickým měřením a měřiči drsnosti a před odesláním provádí úplnou kontrolu nebo náhodnou kontrolu AQL, aby byla zajištěna konzistence šarže.
Běžné způsoby selhání odstraňování otřepů a řešení pro zamezení
Mezi běžné poruchy odjehlování ve výrobě patří:
- Zbytky otřepů:Důvod: pasivace nástroje, příliš rychlý posuv. Vyvarování se: Pravidelná kontrola nástroje a optimalizace řezných parametrů.
- Zvětšení/zmenšení otvoru:Důvod: Nadměrná síla při odstraňování otřepů způsobuje pružnou deformaci. Vyvarujte se: řežte lehce, podávejte vícekrát a měřte ihned po odstranění otřepů.
- Povrchové škrábance:Důvod: Mechanický odjehlovací nástroj skáče nebo třísky škrábou zpět. Vyvarování se: Použijte vodicí kroužky, zvyšte chlazení a proplachování a vibrujte odjehlovacím médiem tak, aby odpovídala velikosti částic.
Jak zvolit proces odstraňování otřepů na základě velikosti otvoru?
Malý otvor (20 mm) má vysokou mechanickou účinnost a je vhodný pro online odstraňování otřepů.
Jaké jsou hlavní rozdíly v parametrech odjehlování hliníkových a ocelových dílů?
Hliníkové díly vyžadují nízký posuv a vysokou rychlost, aby se zabránilo slepování a otřepům; ocelové díly vyžadují vyšší objem zpětného řezu a tlak chladicí kapaliny k odříznutí tvrdých otřepů. Konkrétní parametry musí odkazovat na údaje dodavatele materiálu a potvrdit první kus.
Ovlivní odjehlování hodnotu Ra jakosti povrchu?
Správně provedené odstraňování otřepů výrazně nezhorší povrchovou úpravu, ale pokud je dráha nástroje nesprávně navržena nebo rychlost otáčení je příliš nízká, mohou se zanést stopy chvění, které způsobí kolísání hodnoty Ra. Je vyžadována první kontrola výrobku, aby se potvrdilo, že hodnota Ra odpovídá zóně tolerance ±0,1μm.
Jak zajistit konzistenci odjehlování v hromadné výrobě?
Spolehněte se na CNC program, který uzamkne kompenzaci nástroje, opraví kontrolní body (jako je měření profilu díry každých 50 kusů), použije automatizované nástrojové přípravky ke snížení rozdílů mezi lidmi a nechá oddělení kvality provádět kontroly procesu.
Je nutné odstranit všechny průchozí otvory?
U neslícovaných povrchů, nevodivých povrchů a neviditelných zobrazovacích povrchů platí, že pokud je výška otřepů v rámci montážní tolerance a nemá žádný funkční dopad, lze po schválení technickým oddělením zákazníka zadržet stopové množství otřepů, aby se snížily náklady, ale musí být jasně vyznačeny na výkresu nebo kusovníku.
Stručně řečeno, odstraňování otřepů je klíčovou součástí uzavřené smyčky kvality CNC obrábění. Pouze výběrem vhodných procesů, kontrolou parametrů a prováděním přísných kontrol můžeme zajistit transformaci dílů ze „zpracovaných“ na „skutečně použitelné“. ShowyMetal poskytuje plnou podporu procesu od návrhů DFM až po dávkové doručení. Máte-li dotazy týkající se procesu odjehlování dílů s průchozími otvory nebo potřebujete vyhodnotit výkresy, uveďte podrobné specifikace a požadavky na materiál. Poskytneme procesní plán a cenovou nabídku na základě inženýrských zkušeností.



