Když CNC zpracovává slepé otvory, čištění dna otvorů je klíčovým procesem, který určuje funkci sestavy a vzhled povrchu dílů. Pro inženýry a dodavatele mohou zbytky oblouku na dně slepého otvoru nejen ovlivnit konzistenci hloubky otvoru, ale mohou se také stát zdrojem koncentrace napětí nebo způsobit selhání těsnění. Na základě skutečných zkušeností se zpracováním 72 CNC zařízení tento článek poskytuje hloubkovou analýzu strategií čištění kořenů při různých kombinacích nástrojů a poskytuje praktické parametry procesu a kritéria přijatelnosti.
Hlavní způsoby selhání při čištění kořene slepé díry
V hromadné výrobě se nesprávná manipulace se dnem slepých otvorů obvykle projevuje třemi typickými vadami: zaprvé „nezačištěný“, to znamená, že povrch oblouku tvořený koncem vrtáku nebo stopkové frézy zůstává na spodní stěně, což způsobí, že skutečná hloubka průchozího otvoru je menší než ryska výkresu; za druhé, "přeřezávání", kdy je množství řezu nástrojem pro čištění kořenů příliš velké, ničí rovinnost dna díry a dokonce poškozuje sousední struktury; za třetí, "kroky", v důsledku chyb nastavení nástroje nebo odchylek kompenzace osy Z je na dně otvoru mírný výškový rozdíl, který ovlivňuje lícování povrchu.
Proč musí mít slepé otvory na dně rovný povrch?
V hydraulických, pneumatických nebo optických součástech se dno slepého otvoru často používá jako těsnící plocha nebo polohovací referenční plocha. Pokud je zachován výchozí spodní kruh 0,8násobku průměru vrtáku, nerovnoměrný tlak na těsnění může snadno vést k úniku; na vzhledových dílech, jako jsou radiátory základnové stanice 5G, pokud je nevyčištěné dno zadní částí průchozího otvoru, zničí rovnoměrnost tloušťky eloxovaného filmu. Proto je vyjasnění požadavků na čištění kořenů prvním krokem v návrhu procesu.
Kořenové čištění stopkových fréz s válcovou stopkou: rovnováha mezi přesností a účinností
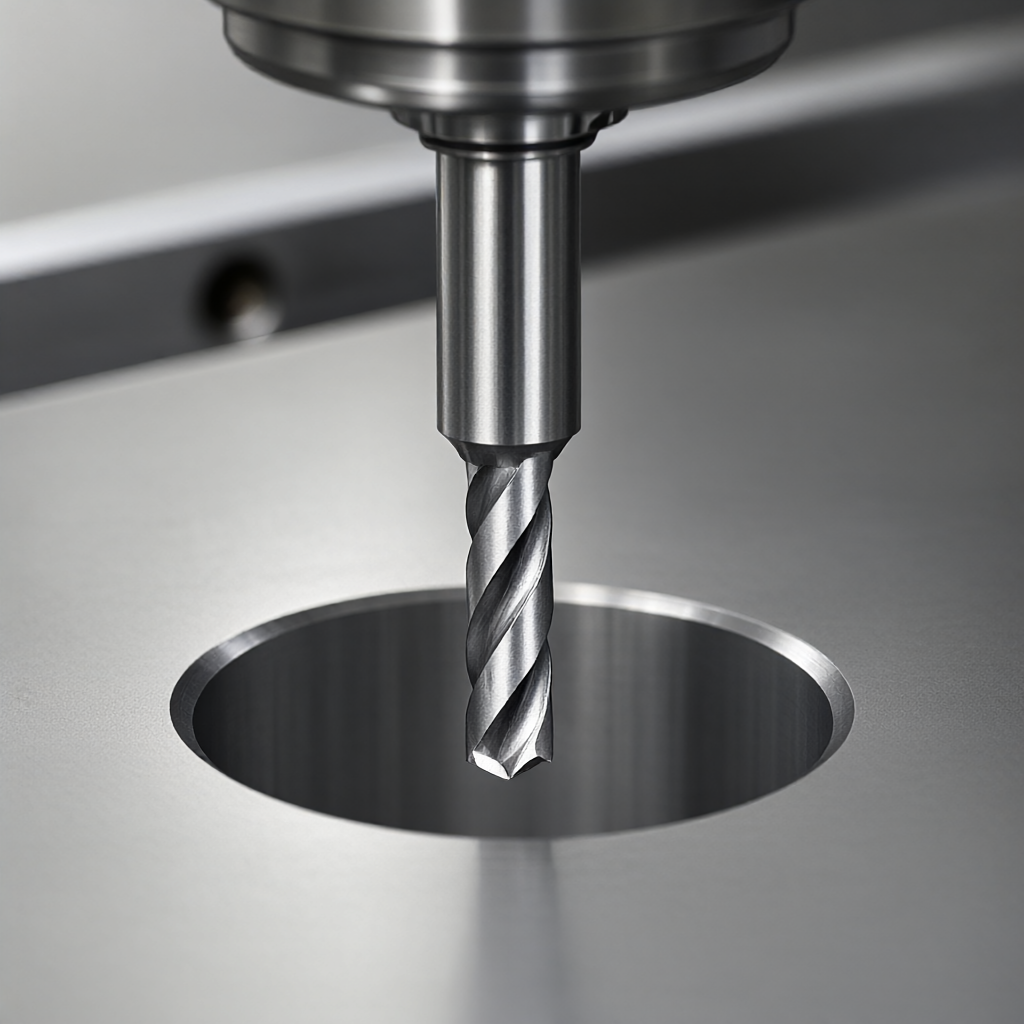
U slepých děr o průměru větším než 6 mm je hlavním řešením spodní frézování pomocí stopkové frézy s válcovou stopkou. Základem je, že průměr nástroje musí být menší než průměr otvoru, aby byl ponechán prostor pro boční vyhnutí. Obvykle se používá fréza s průměrem otvoru 50%-70%, jako je slepý otvor φ10mm s frézou φ5-6mm. Doporučení klíčových parametrů:Detailní záběr na proces dokončovacího frézování na dně slepého otvoru s válcovou stopkovou frézou
Otáčky vřetena: Vypočteno podle vzorce Dmin, materiál Al6061 doporučuje 3000-5000 ot./min a ocelové díly je třeba snížit na 2000-3000 ot./min.
Rychlost posuvu: f/z = 0,05-0,1 mm/zub, posuv lze snížit na 50 % ve fázi čištění kořene, aby se chránil hrot nástroje.
Hloubka řezu: Ponechte přídavek řezu 0,1-0,2 mm, abyste zabránili přímému tvrdému čištění a snížili tepelnou deformaci.
Výhodou tohoto řešení je nízká cena a silná kompatibilita, která je však omezena poměrem stran nástroje. Když je průměr otvoru malý nebo hloubka velká, nůž s rovnou stopkou je náchylný k vibracím, což způsobuje zvýšení hodnoty drsnosti povrchu Ra.
Kulová fréza a fréza s kulovou hlavou: Scénáře pro malé díry a velkou hloubku
Pro mělké otvory o průměru 3-6 mm nebo hluboké otvory s hloubkou přesahující 5násobek délky nástroje je lepší volbou čelní fréza s kulovým čelem. Charakteristiky oblouku frézy s kulovým čelem umožňují řezat podél obrysu spodního povrchu, aby se dosáhlo čištění kořenů "kulovým frézováním".
Klíčové body plánování dráhy pro frézu s kulovým čelem
Při použití frézy s kulovým čelem k čištění kořene musí být jako nulový bod ve směru Z použit spodní povrch kulového nosu (poloha hodnoty R nad středem koule). Režim "zpracování spodního povrchu kulové hlavy" je třeba nastavit v softwaru CAM, aby se zabránilo přímému volání souřadnic středu koule. Pokud je posunutí osy Z vypočteno nesprávně, horní část kulové hlavy poškrábe stěnu otvoru, což je nejčastější příčina nehod při čištění kořenů malých otvorů.
Vrtací a závitořezné centrum kombinované se soustružením a frézováním: strategie čištění kořenů pro různá zařízení
Hlavní omezení
3/4/5 osé frézování
Stopková fréza s přímou stopkou/kulová fréza
Dokáže dokončit mnohostranné čištění kořenů jedním upnutím s vysokou přesností
CNC soustružení
φ10 - φ300mm
Diamantový nůž s hrotem / držák nože s kulovým nosem
Vhodné pro slepé otvory v rotačních tělesech, dobrá tuhost, žádný přesah
Pouze pro díly hřídele nelze zpracovávat otvory speciálního tvaru
intriky
φ1 - φ12mm
Kulový nůž/diamantový nůž s mikroprůměrem
Vhodné pro přesné drobné slepé otvory s malým házením
Poměr stran je omezen zdvihem vodícího pouzdra
U rotačně symetrických dílů je účinnost čištění kořene u soustruhů mnohem vyšší než u frézek, protože tuhost upnutí držáku nástroje umožňuje větší řezný objem. Nerotující části musí spoléhat na frézování. V současné době může 5osé spojení vyřešit problém čištění kořenů paralelních otvorů nebo šikmých povrchů bočním frézováním úhlu sklonu.
Vliv vlastností materiálu na proces čištění kořenů
Tažnost a tvrdost různých materiálů přímo určují výběr nástrojů pro čištění kořenů.
Slitina hliníku a slitina titanu
Vysoce pevné hliníkové materiály jako Al7075 se na nůž snadno nalepí. Při čištění kořínků je třeba použít nástroj s velkým zadním úhlem a pomocí vysokotlakého vzduchu foukat třísky. Kvůli špatné tepelné vodivosti titanové slitiny je teplota v zóně řezání vysoká. Doporučuje se používat nástroje s povlakem a snížit rychlost posuvu, aby se zabránilo odštípnutí hrotu nástroje.Porovnání materiálových vlastností materiálů pro čištění kořenů z hliníkové slitiny a slitiny titanu
Nerezová ocel a technické plasty
Třísky z nerezové oceli 304/316L jsou vážně zapletené a před čištěním je třeba potvrdit, že třísky jsou volné. U technických plastů, jako jsou PEEK a POM, je hlavním rizikem tepelná deformace. Strategie "malá hloubka řezu + vysoká rychlost otáčení" by měla být přijata během fáze čištění kořene, aby se zabránilo akumulaci tepla vedoucí ke zborcení dna díry.
Přejímací standardy a zkušební postupy
Efekt čištění kořenů závisí nejen na hloubce, ale také na kvalitě povrchu. Doporučuje se, aby přijetí zahrnovalo následující ukazatele:
Velikost hloubky otvoru: Tolerance je obvykle řízena v rozmezí ±0,05 mm a přesné díly mohou dosáhnout ±0,02 mm.
Rovinnost dna otvoru: Pro těsnicí povrch musí být rovinnost lepší než 0,02 mm, aby se zabránilo místním vysokým místům.
Drsnost povrchu: Hodnota Ra v oblasti čištění kořenů by měla být lepší než Ra0,8μm a vzhledové části by měly dosáhnout Ra0,4μm.
Pokud jde o metody detekce, při použití dvourozměrné nebo CMM sondy k měření hloubky otvoru je třeba věnovat pozornost kompenzaci průměru kuličky sondy. Pro vnitřní stranu slepého otvoru se doporučuje použít mikrometr s vnitřním průměrem s hloubkovým posuvným měřítkem, nebo pomocí zobrazovacího mikroskopu pozorovat, zda na hraně nejsou odštěpky.
FAQ
Jak velká chyba je normální při čištění CNC slepých otvorů?
Obvykle je pro proces vyhrazen okraj 0,1-0,2 mm, který se odstraní nožem na čištění kořenů. Konečná rozměrová chyba je kontrolována na ±0,02-0,05 mm, což je v rámci normálního rozsahu tolerance šarže, v závislosti na přesnosti zařízení a tuhosti upnutí.
Proč lze slepé otvory malého průměru snadno prolomit?
Malý průměr otvoru omezuje průměr nástroje a nadměrný poměr stran má za následek nedostatečnou tuhost. Řešení zahrnují použití kratšího kořenového čističe, snížení rychlosti posuvu nebo použití centrovacího stroje pro dokončování, aby se snížilo převisy.
Je nutné před čištěním kořenů vrtat nahrubo?
Jak zabránit zčernání hliníkových dílů po čištění kořenů?
Jedná se o klasické „usazování třísek“ neboli oxidační skvrnu. Proces odmaštění je nutné provést ihned po čištění kořenů a k čištění použít absolutní etanol nebo speciální odmašťovací prostředek a následně rychle provést eloxovací nebo těsnící ošetření.
Jaký je zásadní rozdíl mezi čištěním kořenů a frézováním slepých otvorů v soustružených dílech?
Soustružení je radiální řezání, které se opírá o tuhost držáku nástroje a je vhodné pro rotační slepé otvory velkého průměru a povrchová struktura je v jednom směru; frézování je vícebřité řezání, vhodné pro nerotující tělesa, ale je potřeba kontrolovat značky nástroje. Obojí nelze smíchat s noži.
Závěry a doporučení k činnosti
Čištění kořenů slepých děr není pouhé „vrtání až na dno“, ale systematický projekt zahrnující výběr nástroje, dráhu CAM, vlastnosti materiálu a metody detekce. U dílů s požadavky na vzhled nebo požadavky na funkční těsnění mohou jasné pokyny pro čištění kořenů (jako „spodní rovina, Ra0,8“) výrazně snížit náklady na komunikaci. Pokud váš projekt zahrnuje složité slepé konstrukce nebo potřebujete vyvážit konzistenci šarží a rychlé dodání, doporučujeme zaslat výkresy technickému týmu. Můžeme poskytnout návrhy procesu čištění kořenů založené na DFM a zajistit, že celý proces od prototypu po sériovou výrobu bude dokončen během 15-25 dnů prostřednictvím maticového výrobního plánu 72 zařízení.
Pošlete nám výkres STEP / DWG / PDF a naši technici odpoví do 2 hodin podrobnou nabídkou včetně bezplatné analýzy DFM a technologického poradenství — bez závazků.
Pošlete výkres STEP / DWG / PDF a získejte do 2 hodin podrobnou nabídku s bezplatnou analýzou DFM a technologickým poradenstvím. Bez minimálního odběru — již od 1 kusu.