





Základní principy konstrukce nástrojů v CNC zpracování velkých dílů
V přesném přizpůsobení CNC dílů,Velké CNC zpracováníNejvětší výzvou není samotné řezání, ale jak zajistit, aby velký obrobek zůstal konzistentní během upínání, soustružení a následných procesů. U konstrukčních dílů z hliníkové slitiny nebo oceli, jejichž délka přesahuje 500 mm nebo hmotnost přesahuje 50 kg, tradiční tříčelisťová sklíčidla nebo jednoduché přítlačné desky často způsobují deformaci napětí, která ovlivňuje konečnou rozměrovou toleranci (obvykle vyžaduje rozsah ±0,01 mm až ±0,05 mm).
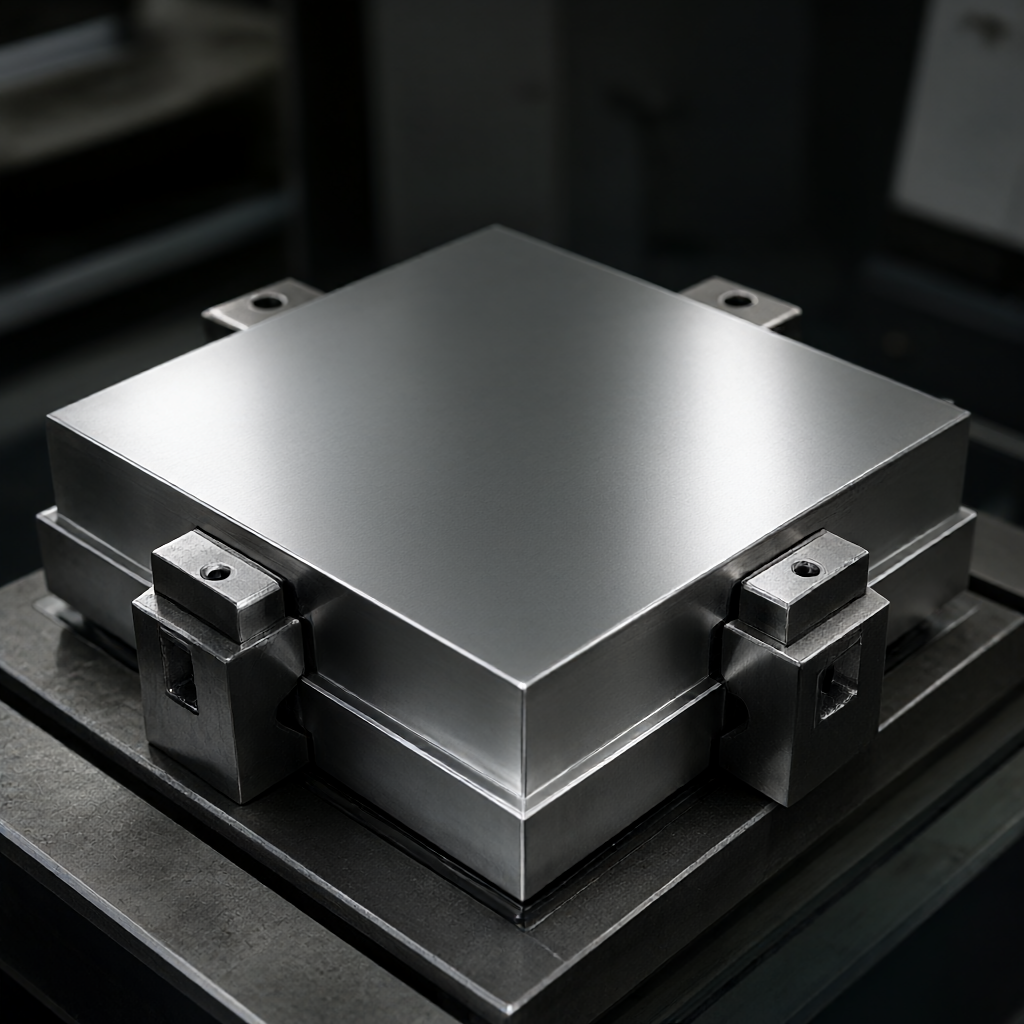
Jádro designu pracovních oděvů spočívá v rovnováze „podpory a ustupování“. U tenkostěnných velkých dílů se doporučuje použít místo povrchových kontaktů podpěry bodového kontaktu, aby se snížilo deformování způsobené adsorpčními silami. Koeficient tepelné roztažnosti je třeba simulovat při návrhu (hliník je asi 23 μm/m·K, ocel je asi 12 μm/m·K) a je vyhrazena montážní mezera 0,1 mm-0,2 mm, aby se zabránilo tomu, že díly nebude možné vyjmout nebo že rozměry nebudou v toleranci kvůli akumulaci řezného tepla. Kromě toho musí mít samotný nástroj dostatečnou tuhost a jeho vlastní frekvence by se měla vyhýbat frekvenci řezání vřetena. Obvykle se doporučuje, aby vlastní frekvence nástroje byla o více než 30 % vyšší než frekvence buzení řezu, aby se zabránilo chvění povrchu způsobenému rezonancí.
Referenční konverze a strategie sekundárního upínání
Zpracování velkých dílů často vyžaduje více procesů, jako je nejprve frézování spodního povrchu a poté převrácení a zpracování bočních stěn a horního povrchu. v této době,Opakovatelnost benchmarkustát se klíčovým ukazatelem. Namísto jednoho válcového kolíku se doporučují vlastní drážkované polohovací kolíky nebo čtyřstranné polohovací bloky pro omezení kritických pěti ze šesti stupňů volnosti. U velkých skořepin s vnitřními dutinami se doporučuje nejprve zpracovat hlavní vnější rozměry, ponechat 0,2 mm okraj, poté obrátit a dokončit vnitřek a nakonec je rovnoměrně vyleštit nebo zbavit otřepů.
Pokud se pro zpracování složitých zakřivených povrchů používá čtyřosé nebo pětiosé simultánní zpracování, musí být při návrhu nástroje zohledněno vyhýbání se nástroji. U pětiosého obráběcího centra poskytovaného společností ShowyMetal doporučujeme komunikovat s inženýrem během fáze kontroly výkresu (DFM) a označit oblast kolize nástroje. Pro tenká žebra (



