





Mekanik och felgränser för materialval av aluminiumlegering för robotskarvar
I konstruktionen av kollaborativa robotar, sexaxliga robotarmar och kraftiga reducerhöljen, bestämmer valet av aluminiumlegeringar för leder direkt hela maskinens livslängd och stabiliteten i rytmen. Urvalet kan inte bara titta på sträckgränsen, utan måste överväga utmattningsgränsen, krypmotstånd, svetsdeformationskontroll och ytbehandlingens bindningsstyrka. När många ingenjörer initialt väljer aluminium 6061 eller 7075 ignorerar de ofta spänningskoncentrationseffekten under dynamiska belastningar, vilket resulterar i mikrosprickor i det sfäriska lagersäteshålet efter 100 000 operationer. Det korrekta tillvägagångssättet är att beräkna den tillåtna spänningen baserat på fogens maximala arbetsradie, toppvridmoment och slaglast, och sedan matcha materialkvalitet och värmebehandlingsstatus.
För fram- och återgående ledade höghastighetsarmar är fördelarna med viktminskning av aluminiumlegering betydande. Jämfört med stålförband minskar aluminiumlegeringens vikt med 60% -70%, vilket avsevärt kan minska drivmotorns tröghet och förbättra svarshastigheten. Emellertid är den termiska expansionskoefficienten för aluminium cirka 2,3 gånger den för stål. I servosystemet med öppen och sluten slinga kommer dimensionsdriften som orsakas av temperaturskillnaden att direkt påverka positionsnoggrannheten om den inte kompenseras genom strukturen. Därför måste inverkan av materialets värmeledningsförmåga och linjära värmeutvidgningskoefficient på fogfrigången utvärderas samtidigt under materialvalsstadiet.
Jämförelse av parametrar för vanliga varumärken och analys av tillämpliga arbetsförhållanden
Vanligt använda aluminiumlegeringar för robotfogar är huvudsakligen indelade i 6000-serien (Mg-Si) och 7000-serien (Zn-Mg-Cu). 7000-serien har högre hållfasthet men något svagare korrosionsbeständighet, medan 6000-serien har balanserade övergripande egenskaper och är lätt att bearbeta. Följande är en typisk prestandajämförelse av de två kärnkvaliteterna:
| Betyg/status | Draghållfasthet (MPa) | Sträckgräns (MPa) | Densitet (g/cm³) | Trötthetsgräns (MPa) | Huvudsakliga fördelar | Typiska fogapplikationer |
|---|---|---|---|---|---|---|
| 6061-T6 | 310 | 275 | 2,70 | 103 | God bearbetbarhet, korrosionsbeständighet, svetsning möjlig | Icke-bärande fäste, ledad arm med liten last, sensorhus |
| 7075-T651 | 570 | 505 | 2,85 | 296 | Hög hållfasthet, hög styvhet till viktförhållande, slitstyrka | Kraftig ledad arm, reducerfläns, högprecisionslagersäte |
Av uppgifterna framgår att utmattningsgränsen på 7075-T651 är nära 300 MPa, vilket är mycket högre än 103 MPa på 6061, vilket gör att 7075 vid växlande belastning tål en mindre säkerhetsfaktor. För fogar där det finns kombinerade böj-torsionspåkänningar är 7075 förstahandsvalet. Svetsprestandan hos 7075 är dock extremt dålig. Om fogstrukturen kräver lasersvetsning eller nitning måste 6061 eller 6082 användas som basmaterial. Som en höghållfast uppgradering av 6061 har 6082-T6 en sträckgräns på 270-300 MPa och bibehåller god svetsbarhet. Det är en kompromiss mellan styrka och tillverkningsprocess.
CNC-bearbetning deformationskontroll och toleransdesign
Värmen som genereras vid skärning av aluminiumlegering kan lätt leda till mikroskopisk plastisk deformation, speciellt för tunnväggiga ledade armar. Kvarstående inre spänningar är en stor risk för brott vid bearbetning av 7075-material. När det gäller teknik, rekommenderas det att använda multipassskärning, styra finsvarvnings-/finfräsmånen vid 0,2-0,3 mm, använd höghastighetsverktyg i hårdmetall, rotera med 8000-12000 rpm och justera matningsmängden efter konsolens längd. För ledade armar med ett bildförhållande som är större än 10, rekommenderas att lägga till mellanliggande åldringsbehandling, eller lämna den i mer än 48 timmar efter att bearbetningen är klar innan finslipning för att frigöra kvarvarande spänning.
Toleransdesign måste ta hänsyn till termisk drift. Sfäriska lagerhushål kräver vanligtvis H7- eller H8-tolerans och Ra 0,8-råhet. Om den omgivande temperaturen fluktuerar ±5°C är den linjära värmeutvidgningskoefficienten på 7075 23,6 μm/(m·K), och en 100 mm lång del ger en dimensionsförändring på 2,36 μm. Precisionsfogar bör reservera denna tolerans vid konstruktionsstadiet, eller använda en interferenspassning för att kompensera för termiska gap under montering. Vid CNC-bearbetning kan användningen av en verkstad med konstant temperatur (20±1°C) avsevärt minska dimensionsfluktuationer och säkerställa batchkonsistens.
Effekt av ytbehandling på fogfriktion och utseende
Robotfogar kräver inte bara strukturell styrka, utan deras utseende är också nyckeln till interaktion mellan människa och dator. Den exponerade aluminiumlegeringsytan är benägen att oxidera och friktionskoefficienten är instabil, vilket påverkar lagrets livslängd. Vanligt använda behandlingar inkluderar anodisering, mikrobågeoxidation och PVD-beläggning. Tjockleken på den anodiserade filmen är vanligtvis 15-25μm, hårdheten kan nå mer än HV300, och slitstyrkan förbättras avsevärt. För högfrekventa rörliga delar rekommenderas hårdanodisering (Typ II/III), med en filmtjocklek på 25-40μm och bättre korrosionsbeständighet. Mikrobågeoxidation genererar ett keramisk-metallkompositskikt på ytan med en hårdhet på HV600+, vilket är lämpligt för slitstarka fogar.
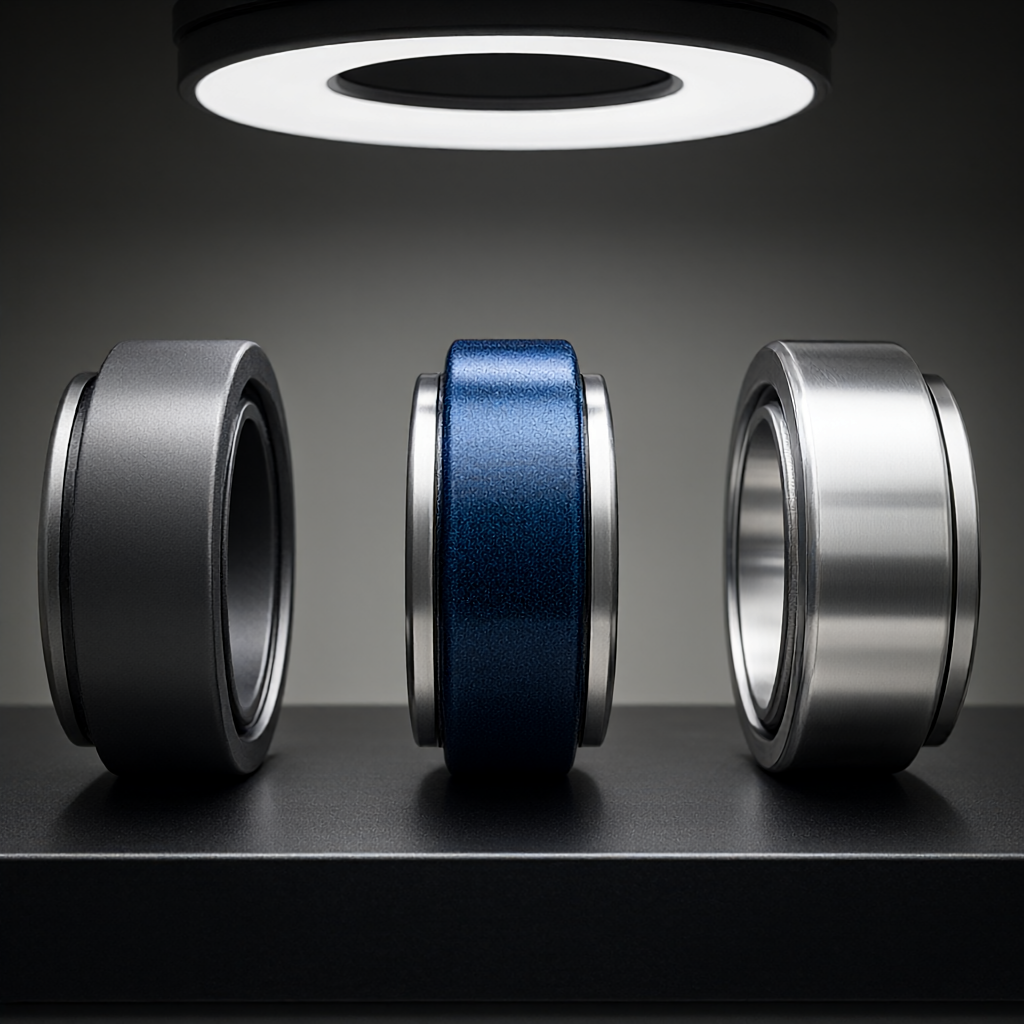
När det gäller utseendekvalitet är hög glans och inga repor kärnan i batchkonsistensen. Om den anodiseras direkt efter bearbetning kommer knivlinjer att dyka upp och påverka utseendet. Det rekommenderas att den synliga nyckelytan finmals till 0,1 mm eller att elektrolytisk polering används för att uppnå en finish under Ra0,4 μm. Galvanisering (som nickel, krom) kommer att öka kvaliteten och korrosionsrisken och används sällan i robotfogar om det inte finns särskilda krav på korrosionsbeständighet. Före ytbehandling krävs strikt avfettning och deoxidering för att undvika avflagning på grund av otillräcklig bindningskraft hos filmskiktet.
Urvalsbeslutsprocess och DFM-optimeringsförslag
Ingenjörer bör följa processen med "lastberäkning → materialval → processverifiering → DFM-optimering" när de väljer. Beräkna först det maximala böjmomentet och vridmomentet för fogen för att bestämma den tillåtna spänningen. Om den tillåtna spänningen är högre än 250 MPa, välj direkt 7075-T651; om det är i intervallet 100-250 MPa kan 6082-T6 eller 6061-T6 uppfylla kraven, med lägre kostnad och mer feltolerant bearbetning. Fokus för DFM-optimering är att undvika stresskoncentration vid skarpa hörn. Skarven mellan ledarmen och flänsen bör utformas med en radie på R3 eller högre; lagersätets hål bör undvika genomgående hål och använda en försänkt hålstruktur för att minska vikten och förbättra den lokala styvheten.
Vid massproduktion är satsstabilitet av material avgörande. Vid inköp bör leverantören åläggas att lämna en rapport om den kemiska sammansättningen och mekaniska egenskaperna för varje batch, och alla kritiska dimensioner bör kontrolleras till 100 %. För komplexa fogskal rekommenderas det att först utföra en liten satsförsöksproduktion och att genomföra ett saltspraytest (ingen rödrost under 48 timmar) och ett utmattningstest (10⁶ cykler) för att verifiera ytbehandlingens långsiktiga tillförlitlighet. Detta kan öka risken för fältfel till utvecklingsstadiet och minska massproduktionskostnaderna.
Vanliga frågor (FAQ)
Hur väljer man mellan 7075 och 6061 bland robotleder?
Titta på belastnings- och utmattningskrav. Välj 7075-T651 för hög belastning och lång livslängd leder; välj 6061-T6 för låg belastning, svetsning eller kostnadskänsliga fogar. 7075 är inte svetsbar och 6061 kan gassvetsas eller TIG-svetsas.
Behöver fogar av aluminiumlegering anodiseras?
måste. Bar aluminium har en hög friktionskoefficient och är utsatt för korrosion. Hård anodisering (filmtjocklek över 25 μm) kan avsevärt förbättra slitstyrkan och korrosionsbeständigheten, och är en standardprocess för sfäriska lagersäten.
Hur kontrollerar man spänningsdeformation efter 7075-bearbetning?
Multi-pass skärning används, och efterbehandlingsmånen är 0,2-0,3 mm. Efter bearbetning får den vila i 48 timmar för att frigöra stress, eller så bearbetas den i en verkstad med konstant temperatur och toleransen kontrolleras inom ±0,01 mm.
Deformeras den tunnväggiga ledarmen lätt under CNC-bearbetning?
lätt. Tunn vägg (



