





При разработке полупроводниковых и медицинских диагностических приборов главная трудность заключается в точной обработке микрочипов. Традиционное 3-осевое фрезерование не позволяет обрабатывать фаски кромок пластин и сложные поверхности,5-осевая обработка CNCВ этой статье подробно рассматривается, как использование пятиосевого ЦЧПУ позволяет выполнять фаску кромок, фрезерование каналов и управление отделкой поверхности микрочипов. Это включает выбор материалов, параметры процесса, анализ неисправностей и критерии приемки, а также технические рекомендации для инженеров и покупателей.
Основные преимущества пятиосевой микропроцессорной обработки с ЧПУ
Микропроцессорные чипы, как правило, изготавливаются из кремния, кварца, стекла или высокопроизводительных инженерных пластмасс с небольшими характерными размерами, тонкими конструкциями и жесткими допусками. Пятиосевые обрабатывающие центры, оснащенные осями А/С вращения, позволяют держать инструмент под углом и заготовки, избегая вибрации и деформации, которые могут быть вызваны длительными выходами инструмента, характерными для 3-осевой обработки.
- Фрезерование сложных поверхностейВозможность однократной обработки наклонных каналов или сферических микроструктур, что позволяет сократить количество загрузок и уменьшить суммарную погрешность.
- Автоматизация фасок кромокДля кромок пластин 100 мм или 200 мм, пятиосевая муфта может достигать глубины фаски от 0,1 мм до 0,5 мм, а шероховатость боковой стенки Ra может быть ограничена в пределах 0,4 мкм.
- Высокая жесткость и точностьВысокая скорость фрезерования твердосплавных микродиаметров с высокой скоростью вращения 12000-24000 об/мин для повышения чистоты поверхности и снижения теплового повреждения.
Для массового производства консистенция пятиосевой обработки лучше, чем ручная фаска или традиционный 3-осевой фрезерование. Рекомендации DFM (дизайн, ориентированный на производство) позволяют оптимизировать траекторию инструмента и избежать образования инструмента в тонкостенных областях.
Технологический процесс и определение параметров обработки на уровне пластин
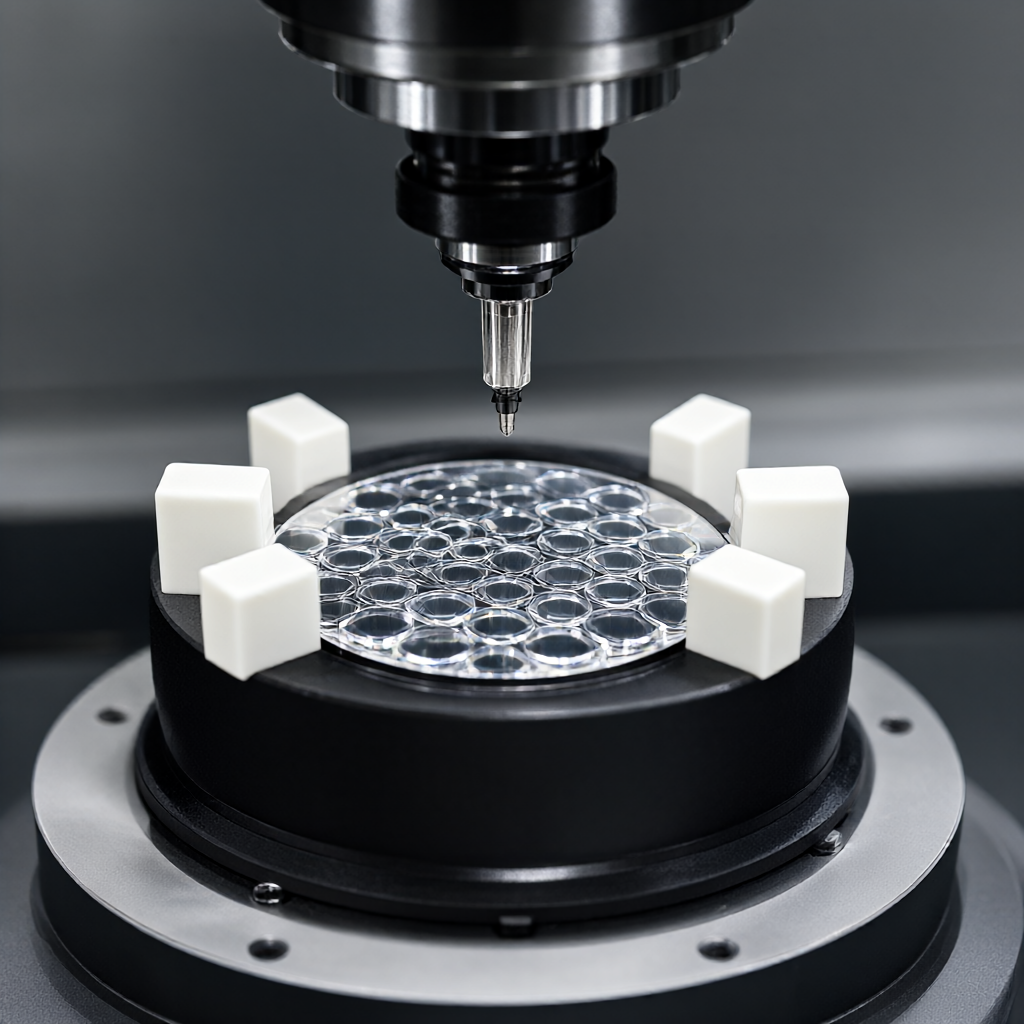
Основой обработки пластин является стабильность зажима и планирование траектории инструмента. Обычно для закрепления пластины используются вакуумные адсорбционные диски или специальные приспособления, а 5-осевые станки поворачиваются по оси C или наклоняются по оси A, чтобы инструмент подавал по краям пластины нормально.
Ключевые технологические параметры
- Скорость вращения шпинделяВ зависимости от диаметра инструмента, инструмент с малым диаметром (например, 0,5 мм-2 мм) обычно требует высокоскоростной обработки 15000-24000 об/мин.
- Скорость подачиПри грубом фрезеровании подача по оси Z 5-10 мм/мин, при тонком фрезеровании снижена до 0,1 - 0,5 мм/rev для обеспечения чистоты.
- Выбор ножейРекомендуется использовать твердосплавные концевые фрезы с покрытием или мини-шариковые ножи с диаметром 0,5 -3 мм и соотношение длины кромок L/D ≤ 3 для снижения вибрации на выходе.
При обработке кремниевых пластин особое внимание следует уделять использованию охлаждающей жидкости (микросмазка MQL), чтобы избежать быстрого износа инструмента при сухой резке. Для стекла или керамики следует использовать алмазные микросверлы или инструменты с специальным покрытием, а скорость подачи настраивается в соответствии с высокой твердостью.
Контроль качества фасок кромок и обработка поверхностей
Кромка фаски микросхем не только для удаления резких пограничных ручек, но и для возможности последующего соединения или инкапсуляции пластин. Угол фаски обычно составляет 45° или 60°, глубина 0,1 - 0,3 мм. Преимущество пятиосевой обработки заключается в динамической регулировке положения инструмента для обеспечения плавного перехода корня фаски без остаточных кромок.
Шероховатость поверхности и контроль
- Требования к шероховатостиВнутренняя стенка канала Ra ≤0,4мкм, плоскостность поверхности ≤2мкм (для пластин 100x100мм).
- Методы контроляИспользовать оптический прибор шероховатости поверхности (например, KLA-Tencor) для сканирования всей поверхности; с помощью трехкоординатной измерительной машины (CMM) для проверки размеров ключевых характеристик, допуск контролируется в ±0,01мм.
- Внешний осмотр:: Высокомощный микроскоп проверяет, есть ли на кромке фаски обрушенные края, царапина или следы липкого ножа, чтобы обеспечить отсутствие дефектов.
После обработки поверхности (например, плазменная очистка, анодирование или гальванизация) необходимо повторно оценить целостность поверхности. Для микропотоковых чипов на основе алюминиевого сплава анодирование может повысить коррозионную стойкость, но следует обратить внимание на риск засорения микропоры, рекомендуется использовать тонкослойное окисление при диаметре более 50 мкм.
Выбор материала и производительность резания
Различные материалы оказывают огромное влияние на производительность микрочипов. Силикон обладает отличной теплопроводностью и химической стабильностью, но высокой твердостью (Hv 1000+) и высокой стоимостью обработки; алюминиевые сплавы просты в обработке, но требуют поверхностной изоляции; полимеры, такие как полиимид (PI), подходят для гибких микропотоков, но обладают ограниченной термостойкостью.
| Марки материала | Твердость (Hv) | Рекомендуем нож. | Главные преимущества | Трудности обработки и меры |
|---|---|---|---|---|
| монокристалл/поликристаллический кремний | 1000-1300 | Алмаз/ CBN | Высокая теплопроводность, хорошая биосовместимость | Высокая скорость резания, подверженная удару; требуется высокая скорость, высокая жесткость и полное охлаждение. |
| 6061 алюминиевые сплавы | 70-90 | Твердые сплавы/высокоскоростные стали | Простая обработка, легкий вес, анодирование | Риск липкого ножа; инструмент с покрытием TiAlN защищён от липкости при смазке MQL. |
| Кварцевое стекло | 550-650 | Алмазный микробур | Высокая светопропускаемость, коррозионность | Высокая хрупкость, подверженность трещину; малая глубина резания, больше хода, чтобы избежать ударной нагрузки. |
| PEEK (полиэфирокетон) | 200-300 | Жесткий сплав/быстроменяющийся нож | Высокая температура, самосмазка, медицинский уровень | Большая упругая деформация; необходимо предварительно натянуть зажимы во избежание влияния отбоя на допуск. |
При выборе материалов необходимо учитывать конечные сценарии применения. Например, в медицинских устройствах для диагностики in vitro (POCT) используется PEEK или кварц из-за высокой биологической безопасности, а в полупроводниковых тестовых стендах предпочтение отдается алюминиевому сплаву или стали для снижения затрат и обеспечения электрических характеристик.
Обычные модели отказа и схемы обхода
В реальной обработке микропотокового чипа часто появляются следующие режимы отказа:
- Поворот ножей (Chatter)Из-за гофрирования и чрезмерной шероховатости на стенках канала. Отклонение: снижение глубины среза, увеличение жесткости инструмента и оптимизация длины зажима хвостовика.
- Тепловые деформации: Высокая скорость резания создает тепло, что приводит к деформации тонкостенных пластин. Отклонение: микросмазка (MQL) или аэрозольное охлаждение, чтобы избежать тепловых ударов, вызванных большим количеством жидкости для резания.
- Деформация напряжений зажимаНеправильное усилие зажима приводит к деформации пластины, восстановление после ослабления приводит к очень плохому размеру. Пресечение: с помощью вакуумной адсорбции или гибкого зажима, испытание предварительного сжатия определяет лучшее усилие зажима.
- Остаток летящих:: Остаток металлической стружки в корнях фаски, влияющий на последующие сварки. Отклонение: Трезерование с помощью инструментов с высокой разрешающей способностью, увеличение числа отказов или применение химического травления.
Установить механизм подтверждения первого элемента (FAI), перед серийным производством провести измерение полного размера и проверку поверхности первых 3 образцов, только после обеспечения стабильности технологических параметров можно вводить в эксплуатацию.
Стандарты приема и рекомендации DFM
Для обеспечения качества микросхем рекомендуется установить четкие критерии приемки:
- Допуски размеров: Ширина ключевого питателя ±0,01мм, соотношение глубины ≥5:1, ширина глубины должна быть согласована отдельно, обычно допускается ±0,02мм.
- качество поверхности: Отсутствие видимых царапин (под микроскопом 10 раз), отсутствие обрывов, гладкая фаска без заусенцев.
- Функциональные тестыПроводится испытание на герметичность (коэффициент утечки)< 10⁻⁶ mbar·l/s)及流体通过性测试,确保无堵塞。
На этапе DFM инженеры-проектировщики должны учитывать доступность инструмента. Например, чтобы избежать проектирования внутренней полости под прямым углом 90°, рекомендуется использовать дуговые переходы с радиусом R не менее радиуса инструмента. Для пластин из толстого листа (>5 мм) рекомендуется фрезеровать плоскость и фаску для снижения вибрации консоли.
FAQ: Вопросы и ответы на вопросы о микропотоковой обработке чипов
Каков минимальный характерный размер 5-осевого микропроцессорного чипа с ЧПУ?
В зависимости от диаметра инструмента и жесткости станка, минимальная ширина канала обычно может быть обработана до 0,1 - 0,2 мм, а более глубокая требует сочетания лазерной коррозии или DRIE. Обычная пятиосевая фрезеровка рекомендуется для обеспечения стабильности допуска не более 0,3 мм.
Может ли фаска кромок кремниевых пластин влиять на соединение контактов?
Надлежащая фаска (0,1 - 0,3 мм) обычно не влияет на совмещение, но помогает снять напряжение и выравнивать его. Однако кромки фаски должны быть не обрывавшимися кромками. Рекомендуется полировать до включения шпонки, чтобы обеспечить ровность поверхности Ra< 0.2μm。
Как контролировать износ инструмента в пятиосевой обработке?
В режиме реального времени устраняется изменение длины и диаметра инструмента с помощью онлайн-систем контроля инструментов, таких как лазерная головка. Проверяйте инструмент каждые 50-100 обрабатываемых изделий, чтобы своевременно заменить изношенные лезвия, чтобы избежать изменения размеров.
Какие виды обработки поверхности могут производить микропроцессорные микросхемы из алюминия?
Можно проводить анодирование (толщина 1-25 мкм), микродуговое окисление (МАО) или жесткое анодирование. Для изоляции рекомендуется пескоструйная очистка для гальванизации никеля или золота. Обратите внимание, что обработка поверхности может заглушить микропоры, поэтому необходимо заранее сконструировать глухие отверстия.
Как долго будет производиться серийное производство 1000 микросхем?
В зависимости от сложности закупки материалов и процесса. Обычно производство производится за 15-25 дней для алюминиевых сплавов или пластмассовых деталей, а срок поставки кремниевых пластин может быть продлен до 30 дней для специальных инструментов и проверок. Рекомендуется зарезервировать время для оценки DFM и первого подтверждения.
Выводы и предложения
5-осевая обработка с ЧПУ представляет собой эффективное и точное решение для кромок пластин микрочипов, которое в сочетании с разумным выбором материалов и оптимизацией DFM может значительно снизить риск отказа. Если у вас есть требования к обработке микрочипов или точных пластин, мы предоставим Вам рекомендации по DFM и краткие предложения по вашим материалам, допускам и объему.



