





Пятиосевая обработка с ЧПУ медицинский суставной шарик с логикой контроля биопленки
Суставной шар в медицинских имплантатах Очень высокие требования к целостности поверхности (например, тазобедренного сустава и коленного сустава). Основная проблема при обработке таких деталей с пятиосевыми ЧПУ заключается в обеспечении геометрической точности.(±0,01 мм) одновременно с управлением шероховатости поверхности (Ra 0,2 - 0,4 мкм) для балансировки следов механической обработки и последующей полировки. Шероховатые поверхности подвержены протеину, образуя стабильную биопленку и вызывая воспаление, в то время как тонкие поверхности не имеют соответствующих линий, влияют на рост костей.(Osseointegration). В этом руководстве, основанном на инженерной практике, описывается, как достичь оптимального баланса между механической обработкой и биологической совместимостью с помощью пятиосевой стратегии режущей резки, оптимизации траектории инструмента и анализа свойств материала, чтобы обеспечить последовательность производства.
Влияние выбора материала и свойств резания на качество поверхности
К основным материалам для медицинских суставных шаров относятся кобальт хромомолибденовый сплав (CoCrMo), титановый сплав (Ti-6Al-4V) и высокоуглеродистая нержавеющая сталь (например, 316LVM). Теплопроводность резания и склонность к механическому отверждению различных материалов напрямую влияют на толщину слоя остаточного напряжения на поверхности.
- CoCrMoВысокая твердость и низкая теплопроводность, легко затвердевает при обработке. При неправильных параметрах резания и избыточном напряжении остаточного давления снижается срок службы усталости. Рекомендуется использовать острый инструмент для снижения скорости подачи до 50-80 мм/мин для управления поверхностными повреждениями.
- Ti-6Al-4V: Низкая теплоизоляция, быстрый износ инструмента. Высокая скорость резания приводит к термическому износу инструмента и образованию образования кромки на поверхности. Необходимо поддерживать постоянное охлаждение, рекомендуется использовать покрытие из микрокристаллических бриллиантов или твердосплавных инструментов, скорость вращения которых составляет 3000-4500 об/мин.
- 316LVM:: Удлинение и вязкость инструмента. Для предотвращения деформации материала требуется увеличить размер стружки инструмента. Поверхность подвержена волнениям, поэтому необходимо оптимизировать угол поворота оси инструмента.
Выбор марки материала осуществляется с учетом веса тела пациента и интенсивности подвижности. Для высокопроизводительных протезов CoCrMo является предпочтительным вариантом из-за более высокой износостойкости, чем титановые сплавы, но при этом их обработка более сложна. Инженеры должны подтвердить марку материала и состояние термической обработки (в твердом или в стареющем состоянии) на стадии рисования в соответствии с рекомендациями DFM (по конструктивному дизайну).
5-осевая стратегия резания: от грубой обработки до полуточной обработки
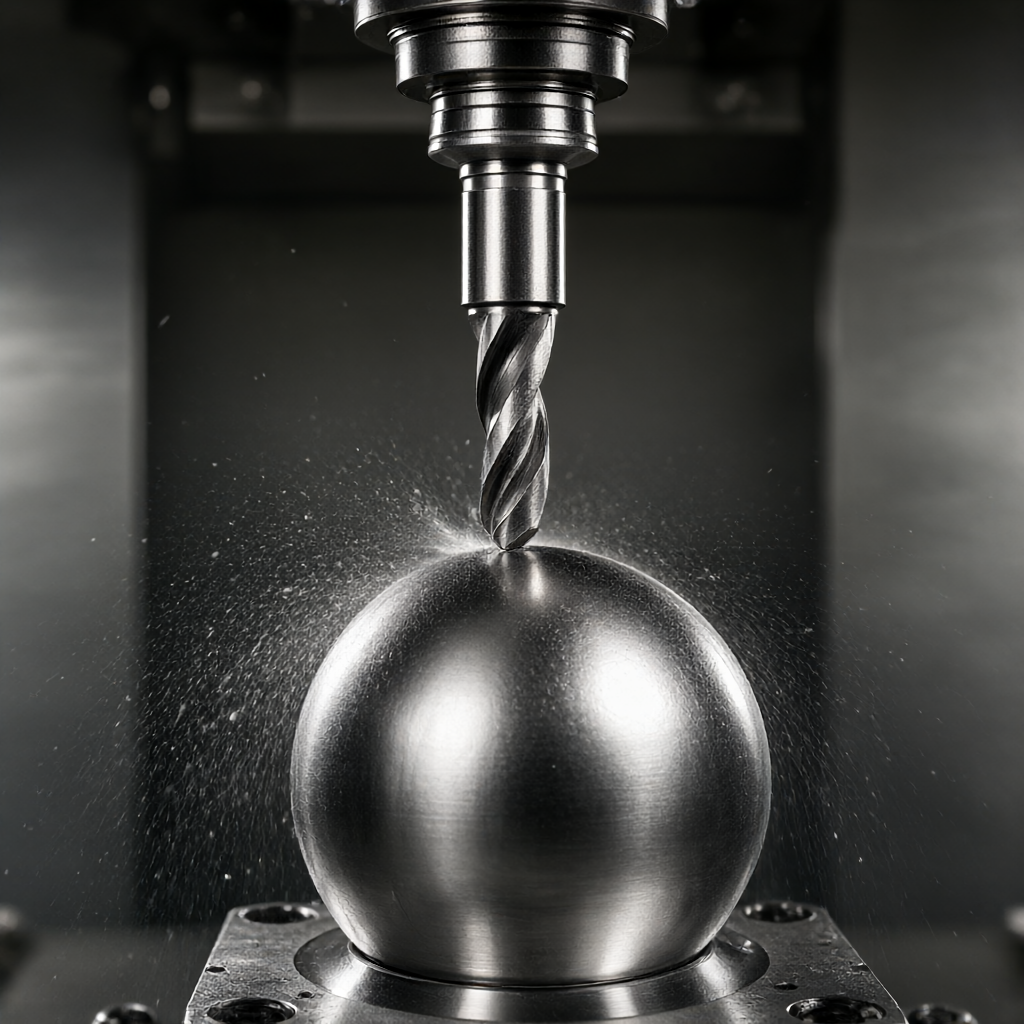
Преимущество пятиосесного станка заключается в том, что он всегда поддерживает оптимальный угол захода инструмента и поверхности детали, избегая «нулевого касания», когда ось инструмента перпендикулярна поверхности. Для сферических изделий четырехосевое вращение или пятиосевое соединение значительно повышает непрерывность поверхности.
Основные моменты оптимизации траектории инструмента
- Непрерывная стратегияТрадиционная трехосевая фрезеровка сильно варьируется в пределах сферической области, что приводит к колебаниям силы резания. Пятая ось поддерживает постоянную глубину резания (0,1 - 0,2 мм), стабилизирует усилие резания и уменьшает разрыв поверхности.
- Нормальное выравниваниеВ стадии высокоскоростного фрезерования, ось инструмента должна находиться под углом 30-45 градусов к сферической нормали во избежание участия торцевой кромки в резании, с помощью боковой кромки кромки режущей кромки провести уточнение, чтобы снизить волнистость поверхности.
- Обработка ножей.: На стыке многоножного канала легко появляются следы соединения. Необходимо применять алгоритм плавного перехода, чтобы обеспечить радиус сопряжения R ≥0,5 мм в месте соединения, чтобы избежать концентрации напряжения.
Для стандартных суставных шариков диаметром 28-36 мм рекомендуется оставить 0,3 - 0,5 мм при грубой обработке и 0,1 - 0,2 мм при полуточной обработке. Пять осных сцеплений обеспечивают сложный переход поверхности за 1 минуту, а эффективность более чем на 40% выше, чем у трех осей.
Регулирование шероховатости поверхности: границы механической обработки и полировки
Механическая обработка поверхности не является конечным использованием и требует полировки. Цель полировки заключается в снижении шероховатости поверхности с Ra 0,8 мкм до Ra 0,2 мкм или даже Ra 0,1 мкм. Чрезмерная полировка приводит к перекомпоновке атомов поверхности, повышающей коррозионную стойкость, но также может закрывать микропоры и влиять на скорость проникновения кости.
Сравнение основных параметров
| Технологическая стадия | Типичная шероховатость (Ra) | Главная цель | Оценка рисков биопленки |
|---|---|---|---|
| ЧПУ полуобработка | 0.8-1,6 мкм | Исключить запас, скорректировать геометрию | Высокая: легко задерживается сгусток крови и протеин |
| Механическая полировка (догоняющая/шлифовальная) | 0.2-0,4 мкм | Удаление резьбы и повышение чистоты | Среднее: необходимо контролировать остаточное напряжение давления |
| Электротехническая полировка (ECP) | < 0.1 μm | Глубокое денапряжение, повышение коррозионной стойкости | Низкая: поверхность термостатированная мембрана стабильна |
Данные показывают, что Ra< 0.2 μm 时,细菌(如金黄色葡萄球菌)的初始附着率降低,但长期生物膜形成能力取决于表面化学组成。五轴加工的高光洁度基底可大幅缩短后续抛光时间,减少热输入对材料晶粒的影响。
Проверка и анализ неисправностей: как проверить качество обработки
Медицинские детали проходят через строгий контроль контроля качества. Помимо трехкоординатной проверки геометрических размеров (CMM), проверка целостности поверхности также имеет решающее значение.
- Устройство шероховатости.: Множественный отбор проб, чтобы избежать локальных экстремальных значений. Основное внимание уделяется проверке верхней части шара и экваториальной области шара, чтобы обеспечить равномерность Ra CV< 15%。
- Белый ИнтерферометрБесконтактное измерение, позволяющее получить 3D-поверхность, выявить незначительные царапины или обработанные штрихи. Для областей, требующих высокого уровня зеркала, лучше, чем традиционные устройства шероховатости.
- Металлографические исследования: Выбороть подповерхностный слой поверхности, убедиться, что нет микротрещины и декарбонированного слоя (для нержавеющей стали). Глубина закаленного слоя обработки контролируется в пределах 10- 20мкм.
Типичные режимы отказа включают в себя разницу в блеске из-за неровной полировки и насадки воды из-за остатков охлаждающей жидкости. Рекомендуется добавить ультразвуковую очистку и вакуумную сушку перед отгрузкой, чтобы гарантировать отсутствие загрязнения поверхности.
Корпоративная согласованность и управление циклом доставки
Медицинские имплантаты очень требовательны к согласованности партии. ShowyMetal имеет 72 устройства с ЧПУ, включая многоосевые обрабатывающие центры, которые обеспечивают быструю доставку партий в течение 15-25 дней. Чеховатость и размеры каждой партии гарантируются в центре полосы допуска с помощью подтверждения первого элемента (FAI) и технического контроля.
Для массового производства в режиме реального времени используются автоматизированная система подгрузки и отгрузки и линейная лазерная головка, которая позволяет компенсировать износ инструмента и поддерживать стабильность значений Ra. Заказчикам рекомендуется определить критерии полировки (например, уровень SPI или конкретное значение Ra) на этапе отбора проб, чтобы предприятие могло разработать специальную технологическую карту.
Можно ли полировать 5-осевой шар с ЧПУ непосредственно до Ra 0.1 мкм?
Обычно нет. Шероховатость основания после пятиосевого фрезерования обычно составляет Ra 0,4 - 0,8 мкм, и для достижения эффекта зеркала Ra 0,1 мкм требуется механическая или электрохимическая полировка. Микроскопические следы трудно устранить только при помощи ЧПУ.
Как предотвратить образование оксидной кожи при обработке шаров из титанового сплава?
Во избежание высокотемпературного окисления поверхности необходимо использовать достаточное количество режущей жидкости высокой чистоты или сухой микросмазки (MQL) на протяжении всего процесса обработки. Сразу после обработки следует травить или пассивировать, чтобы удалить слой поверхностного окисления и сохранить металл активным.
Каковы конкретные преимущества пятиосевой обработки по сравнению с тремя осями на поверхности сферы?
Пятая ось поддерживает оптимальный нормальный угол между инструментом и поверхностью, избегая вмешательства подачи и вибрирования поверхности в результате вертикального резания кромки инструмента, что обеспечивает более плавное резание и повышение чистоты поверхности на 20 - 30%.
Как влияет остаточное давление после обработки медно-суставного шарика?
Остаточное напряжение давления способствует повышению усталостной прочности, но чрезмерное растяжение (если оно возникает при неправильной обработке) может привести к расширению микротрещин. Оптимизация пятиосных путей помогает удерживать поверхностное напряжение в пределах полезного давления.
Как определить, пригодны ли детали для тестирования на устойчивость биопленки?
Необходимо убедиться в том, что шероховатость поверхности соответствует стандартам ISO 13686, без видимых царапин или заусенцев. Рекомендуется проводить испытания на биосовместимость и амальгамию прикрепления биопленки только после удовлетворительных размеров CMM и проверки шероховатости.
Заключение и приглашение к сотрудничеству
В результате обработки 5-осевых шаров с ЧПУ для медицинских суставных шариков с точностью до ±0,01 мм, а также с поддержкой анодирования, гальванизации и т. д. Если есть конкретные чертежи, мы предоставим технические детали, мы разработаем для вас лучшие технологические решения в зависимости от марки и количества партии материалов и быстро ответим на запрос.



