





Обработка графита с ЧПУ: технологическая логика и выбор завода для обработки электропроводящих деталей разрядки
При изготовлении прецизионных электропроводящих деталей обработка графита с ЧПУ является ключевым предварительным процессом для соединения заготовок материалов с заготовкой электроразряда (EDM). Многие инженеры заботятся о точности конечных разрядных деталей, но игнорируют окно механической обработки основного графита-низкая твердость, легкая кромка, большая пыль и анизотропность, если параметры резания ЧПУ или способ зажима не соответствуют, это может привести к микротрещину поверхности, дрейфу размеров и даже смещению отверстия разряда. Данная статья, взятая из свойств материала, анализирует технологические параметры, стратегию зажима и обычный режим отказа для фрезерования графита по 3 и 5 осям, помогает разработчикам и разработчикам оценить техническую осуществимость поставщика, определить, обладает ли он способностью устойчивой обработки высокографитовых заготовок в электропроводную основу, соответствующую требованиям EDM.
Механизм воздействия свойств графита на обработку станков с ЧПУ
Графит не является однородным и анизотропным материалом. Плотность синтетического графита (например, изостатического графита) обычно составляет 1,70 - 1,85 г/см³, электрическое сопротивление около 15-25 мОм·м и теплопроводность выше 200 Вт/м·К. Эта конструкция с низкой твердостью (твердость по Мольцу 3-4) сосуществует с высокой хрупкостью, что делает его механизмом резания отличным от металла:
- Обрезание, а не режущиеВо время фрезерования графита происходит разрыв решетки решетки, образуется большое количество волокнистых частиц и пыли, легко накапливается в стружках и спирали стружки.
- ТермочувственностьХотя графит обладает хорошей термостойкостью, но местная теплота трения приводит к концентрации теплового напряжения, вызывает расширение микротрещины, влияет на ровность поверхности разряда.
- Опасность пыли.: Тонкость графитовой пыли может достигать микрон, высокий риск всасывания и легко образовывать "грязный" износ между винтами станка и направляющими, что снижает точность позиционирования.
В большинстве случаев сухая резьба или микросмазка (MQL) лучше, чем массовое погружение жидкости, и требуется мощная система для охлаждения.
Сравнение вариантов фрезерования с 3-осями и 5-осевыми графитами ЧПУ
В зависимости от сложности конструкции разрядных деталей, выбирается комбинированная обработка по 3 или 5 осям. В нижеследующей таблице сравниваются преимущества и преимущества двух вариантов в графитовых токоведущих деталях:
| Размеры | 3-осевое фрезерование | 5-осевое фрезерование |
|---|---|---|
| Применить геометрию | Плоские электроды, простые ступени, массивы прямых отверстий | Поверхность фасонной, наклонная поверхность разряда, сложный канал охлаждения питателя |
| Сложность крепления | Низкая, простая прижимная планка или вакуумная адсорбция | Высокая и средняя, требуется несколько рабочих мест или гидравлических приспособлений с учетом баланса момента |
| Сохранение точности. | Односторонняя обработка легко деформирована, необходимо оставить запас | Многогранный однократный зажим, единые базы, небольшая тепловая деформация | Основные риски | Забивка мусора, пылезагрязнение станков, погрешность коммутации | Сложное планирование ножевого пути, риск перерезания, тепловое дрейф станка |
| Типичная глубина касания/подача | Глубина обрезки 0,5 -2 мм, подача 80-150 мм/мин | Глубина резания 0,3 -1 мм, подача 50-120 мм/мин (по углу) |
Для большинства электропроводящих деталей, ось 3 достаточно для обработки плоских электродов, но если речь идет о каналах охлаждения наклонной поверхности или глубокой полости, то коаксиальная обработка по оси 5 позволяет избежать базового смещения, вызванного вторичным зажимом. Выбор должен основываться на допуске чертежа, а не на слепо по количестве осей.
Ключевые параметры процесса: скорость, подача и выбор инструмента
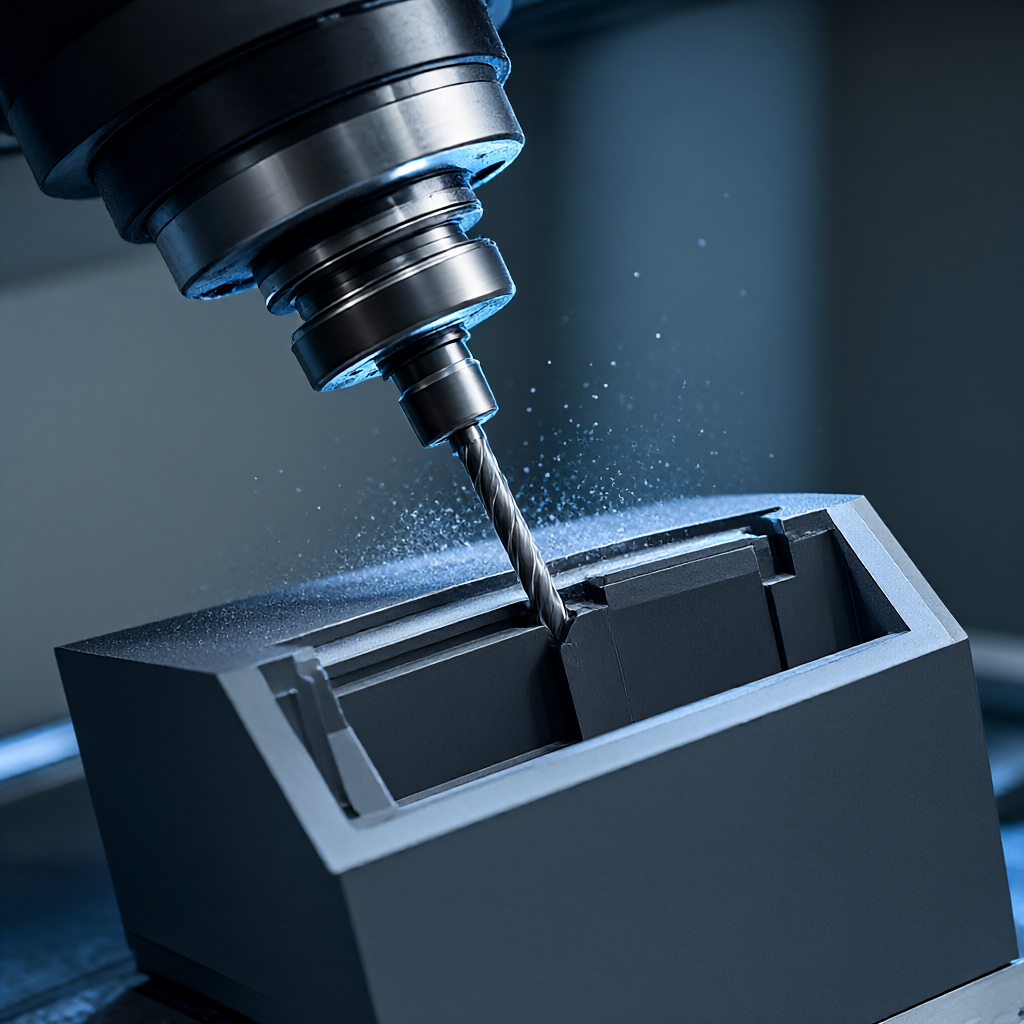
Обработка графита с ЧПУ очень чувствительна к износу инструмента. Из-за абразивных свойств графита твердосплавные пластины подвержены микрокраям. Рекомендуемые стратегии:
Базовые параметры резки
- Скорость вращения шпинделяРекомендуется 10 000 - 18 000 об/мин. Высокая скорость вращения снижает удельное усилие резания и уменьшает количество отказов.
- Подача на зубьРегулируется в пределах 0,05 - 0,15 мм/tooth. Запрещается большая подача, чтобы избежать разрыва зерна слишком большого размера.
- Глубина резкиОбычное фрезерование 0,5 -2 мм; тонкое фрезерование 0,2 - 0,5 мм. Для грубого фрезерования необходимо оставить запас тонкой обработки более 0,5 мм.
- Материал ножей: Рекомендуется твердосплавы с PVD покрытием (например, TiAlN) или алмазовое покрытие CVD (только основание не из железа, обработка графита требует специального покрытия для предотвращения распространения). В большинстве случаев твердосплавы без покрытия дольше живут при обработке графита, потому что графит не приклеивается.
Зажимы и детяжения
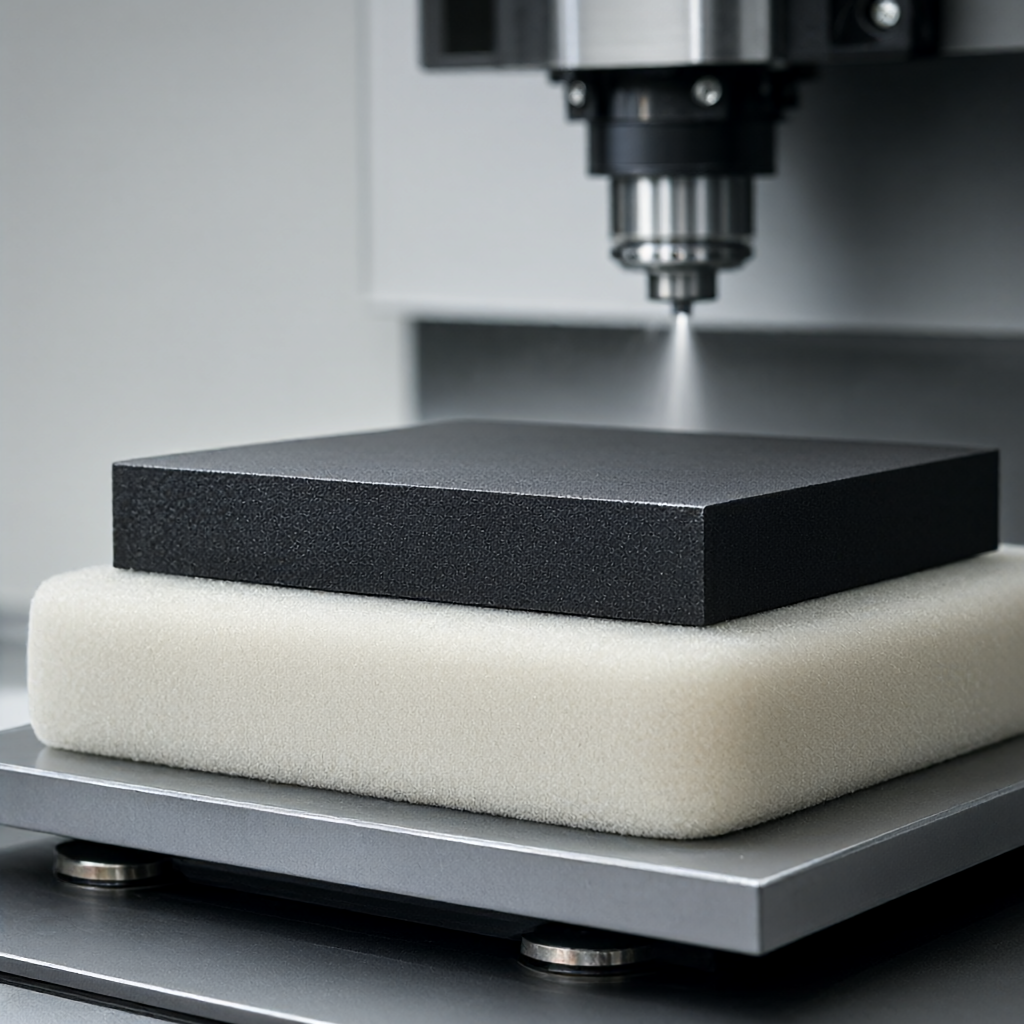
Малый модуль упругости графита (около 70-90 ГПa), легко поддается пластической деформации. Рекомендуется использовать мягкую полиуретановую подстилку в сочетании с вакуумной адсорбцией или зажимом легкого давления, чтобы избежать концентрации напряжения. Перед обработкой необходимо установить 24 часа для устранения транспортного напряжения, первый элемент должен быть замкнутым контуром «фрезерование-измерительство-регулирование» для компенсации деформации зажима.
Часто задаваемые вопросы и уклонение от неисправностей: пыль, тепловая деформация и качество поверхности разряда
В реальном производстве наиболее часто возникают три проблемы, приводящие к утилизации партии:
- Пыль заглушает канавку стружки: графитовая крошка имеет волокнистую форму, легко навивать в лезвие. Ответ: использовать короткие стружки лезвия (2-3 лезвия), увеличить давление продувки стружки (0,3 - 0,5 бар), периодически очищать конические отверстия главного вала.
- Тепловая деформация приводит к завышению размеровНесмотря на хорошую теплопроводность графита, локальная теплота резания может вызвать мгновенное расширение. Ответ: применение стратегии «глубина клюва + охлаждение воздушного пространства» для предотвращения длительного хода резания; контроль температуры окружающей среды станка.
- Микротрещины на поверхности разрядаОстаточное растяжение в процессе механической обработки приводит к расширению трещины в разрядке EDM, что приводит к неравномерному перегоранию электродов. Ответ: после тонкого фрезерования рекомендуется отжиг при низкой температуре денапряжения (обычно при 200- 400℃ в зависимости от марки материала) или мокрые шлифование полировки для удаления закаленного слоя обработанного слоя.
Стандарты приемки: как оценить соответствие графитовых деталей ЧПУ требованиям к разрядке
При приемке товаров или технической группе следует сосредоточиться на следующих количественных показателях, а не только на внешнем виде:
- Точность размера: Допуск ключевого установочного отверстия/поверхности обычно регулируется в пределах ±0,02 - 0,05 мм, а соответствующий размер разрядного зазора (gap) должен быть зарезервирован в пределах 0,1 - 0,3мм (в зависимости от параметров EDM).
- Шероховатость поверхностиРабочая поверхность разряда Ra обычно требует ≤3,2мкм, чтобы избежать влияния остаточных натисков на равномерность разряда; нет строгих требований к нерабочей поверхности.
- Плоскость/Параллельность: Плоскость электрода большой площади ≤0,05мм/м, во избежание несинхронизации заготовки и электрода при EDM.
- Остатки пылиПосле обработки следует провести ультразвуковую очистку или продувку газом высокого давления, чтобы не осталось графитового порошка в матрице или резьбовом отверстии, в противном случае при разрядке может произойти короткое замыкание.
Поставщик должен предоставить первый отчет о проверке полного размера (данные координат CMM) и договориться о колебаниях размера в партии (Cpk ≥1,33).
Часто задаваемые вопросы о обработке графита с ЧПУ
Необходимы ли специальные станки для обработки графита?
Не обязательна, но необходима эффективная система пылеочистки. Обычные ЧПУ без специальной пылесоса с графитом (разрежение ≥15 кПа) могут ускорить износ винтов и направляющих, что снижает точность позиционирования. Заводы с контролем чистоты или специальными графитовыми линиями более надежны.
Требуется ли дополнительная полировка после обработки графита с ЧПУ?
Обычно не требуется. Сам графит обладает самосмазкой и высокой скоростью графита, Ra≤ 3,2 мкм после фрезерования с ЧПУ удовлетворяет большинству требований EDM. Если электрод используется для разрядов высокой плотности тока, он может дополняться мастированием алмазного гипса, но это увеличивает затраты и процессы.
Как предотвратить попадание графитовой пыли внутри станка с ЧПУ?
Ключ заключается в замкнутой зоне резания и внешней концентрации пылеочистки. Зона резания должна быть полностью закрытой, отвод стружки соединен с независимым фильтром (фильтрующая среда должна быть защищена от электростатического электричества), а также в повторной фильтрации. Спросите поставщика, есть ли у него комплексная программа «Сухая + сильная продувка + Центральная пылеуло».
Каков минимальный размер обработки графита на ЧПУ?
В зависимости от диаметра и жесткости станка. Нажатие с плоским дником размером 0,5 - 1,0 мм позволяет обрабатывать характеристики с минимальной апертурой около 1,5 мм, а ширина канавки-до 0,8 мм. Для более тонких конструкций рекомендуется прямая обработка заготовок с EDM вместо предварительной обработки с ЧПУ.
Как долго обычно происходит серийное производство графитовых электродов?
В зависимости от сложности конструкции и плотности материала. Простые плоские электроды, при наличии достаточной подготовки, цикл серийного производства (100-500 единиц) обычно контролируется в течение 15-25 дней, включая денапряжение и очистку. Срок передачи сложных 5-осных деталей удлиняется на 3-5 дней для проверки и пробной резки.
Выводы и предложения в отношении действий
При выборе поставщика необходимо определить, обладает ли он специальной системой пылеочистки графита, возможностью проверки полного размера первой детали и контроля соответствия партии. Если вы столкнулись с проблемой сдвига размеров или трещины на поверхности разряда, рекомендуется отправить чертеж и требования к допуску профессиональным изготовителям, чтобы получить обратную связь и точную котировку на основе возможностей оборудования.



