





В области точной электроники и электрооборудования,Алюминиевые сплавы ЧПУДля решения проблем, связанных с высокой теплопроводностью, недостаточно использовать материалы с высокой теплопроводностью для решения местных проблем, связанных с теплопроводностью. Благодаря оптимизации конструкции и параметров обработки, инженеры и покупатели должны определить, как добиться эффективной теплопроводности и конвекции от источника тепла до теплоотводов. В данной статье подробно рассматриваются теплопроводные свойства обычно используемых алюминиевых сплавов 6061 и 7075, в сочетании с 5-осевой фрезерованием и оптимизацией конструкции воздуховода, чтобы предоставить справочное решение с инженерным исполнением для выбора и производства теплоотводов.
Физическое влияние марок алюминиевых сплавов на тепловые свойства
Выбор подложки теплоотвода напрямую определяет базовую эффективность теплопроводности. В промышленной обработке с ЧПУ алюминий и алюминиевые сплавы доминируют благодаря легкости и легкости обработки, но коэффициент теплопроводности различных марок существенно различается и зависит от температуры окружающей среды в зависимости от мощности теплоотдачи.
Сравнение теплопроводности и механических свойств обычных марок
- 6061-T6 Алюминиевые сплавыКоэффициент теплопроводности составляет около 150-180 Вт/(м·К), предел текучести составляет около 275 МПа. Преимущества: хорошая обработка, хорошая сварка, хорошая связывание слоя анодированной пленки, является предпочтительным выбором для всех элементов теплоотвода. Этот материал применяется для радиаторов большинства потребительских электронных устройств и оборудования связи.
- 7075-T6 алюминиевые сплавыКоэффициент теплопроводности около 130-150 Вт/(м·К) и предел текучести до 500 МПа или более. Хотя теплопроводность немного ниже 6061, она очень высокая удельная прочность (коэффициент прочности/плотности) и подходит для высокопрочных теплоотводов с ограниченным пространством и подверженности высоким механическим нагрузкам.
- Чистый алюминий 1050/1100Коэффициент теплопроводности более 200 Вт/(м·К), высокая теплопроводность, но низкая механическая прочность, требующая увеличения толщины стенки или вспомогательной конструкции, в основном применяется для соединений с водяным охлаждением высокомощных лазеров, которые не чувствительны к весу, но требуют очень высоких требований к тепловому сопротивлению.
Инженерные предложенияДля обеспечения поддержки конструкции и теплоотдачи предпочтение отдается 6061-T6. Если требуется высокая теплопроводность и конструкция уже была загружена другими компонентами, то можно выбрать чистый алюминий или сплав 6101. При запросе запроса четко указывается состояние (например, T6 или H112), так как состояние термической обработки напрямую влияет на конечную теплопроводность.
Термодинамические принципы конструкции теплоотводов
Высокопроизводительная тепловая система не просто укладка алюминия, а конструкция плавников состоит в том, чтобы сбалансировать тепловое сопротивление и сопротивление жидкости. Плохая конструкция может привести к «узкому уголу» на питателе, а не на пути теплопроводности.
Определение ключевых геометрических параметров
- Расстояние между плавниками: Обычно устанавливается значение 6-10 мм. Замыкание интервалов может препятствовать турбулентности воздушного потока, увеличивая сопротивление трения, что приводит к снижению расхода воздуха; слишком широкое расстояние приводит к образованию ограничивающего слоя на поверхности плавника, что снижает коэффициент конвективного теплообмена.
- Толщина плавника: фрезерование с ЧПУ стабилизируется до 0,5 - 1,0 мм. Увеличение толщины помогает снизить сопротивление по ходу, но при чрезмерной толщине приводит к снижению эффекта охлаждения верхней части плавника и увеличению количества материала и веса.
- Толщина основыРекомендуемая ≥2 мм. Базовая основа является основным методом теплопроводности, толщина которого должна удовлетворять требованиям к повышению температуры при установившейся плотности теплового потока, обычно используется формула $T_{max}-T_{amb} = qL/k$, в том числе $L$-толщина основы,$k$-коэффициент теплопроводности.
Для сложных поверхностей или модулей охлаждения с отгибом используетсяДизайн микроканаловМожно значительно увеличить площадь теплообмена, но необходимо оценить пространство стружки инструмента с ЧПУ, чтобы избежать короткого замыкания или влияния на конвекцию остаточных алюминиевых стружек на внутренней поверхности микроканала.
Решающее влияние прецизионного процесса фрезерования с ЧПУ на качество охлаждения
Проектные чертежи напрямую не определяют характеристики готового продукта, а стабильность процесса обработки напрямую определяет теплопроводность и надежность теплоотвода. При серийном производстве решающее значение имеет согласованность технологических параметров.
5-осевая муфта и оптимизация траектории инструмента
5-осевая обработка с ЧПУ позволяет избежать деформации, вызванной боковыми силами инструмента, и сохранить последовательность угла плавника для теплоотвода со сложными поверхностями или наклонными плавниками. При обработке следует руководствоваться следующими принципами:
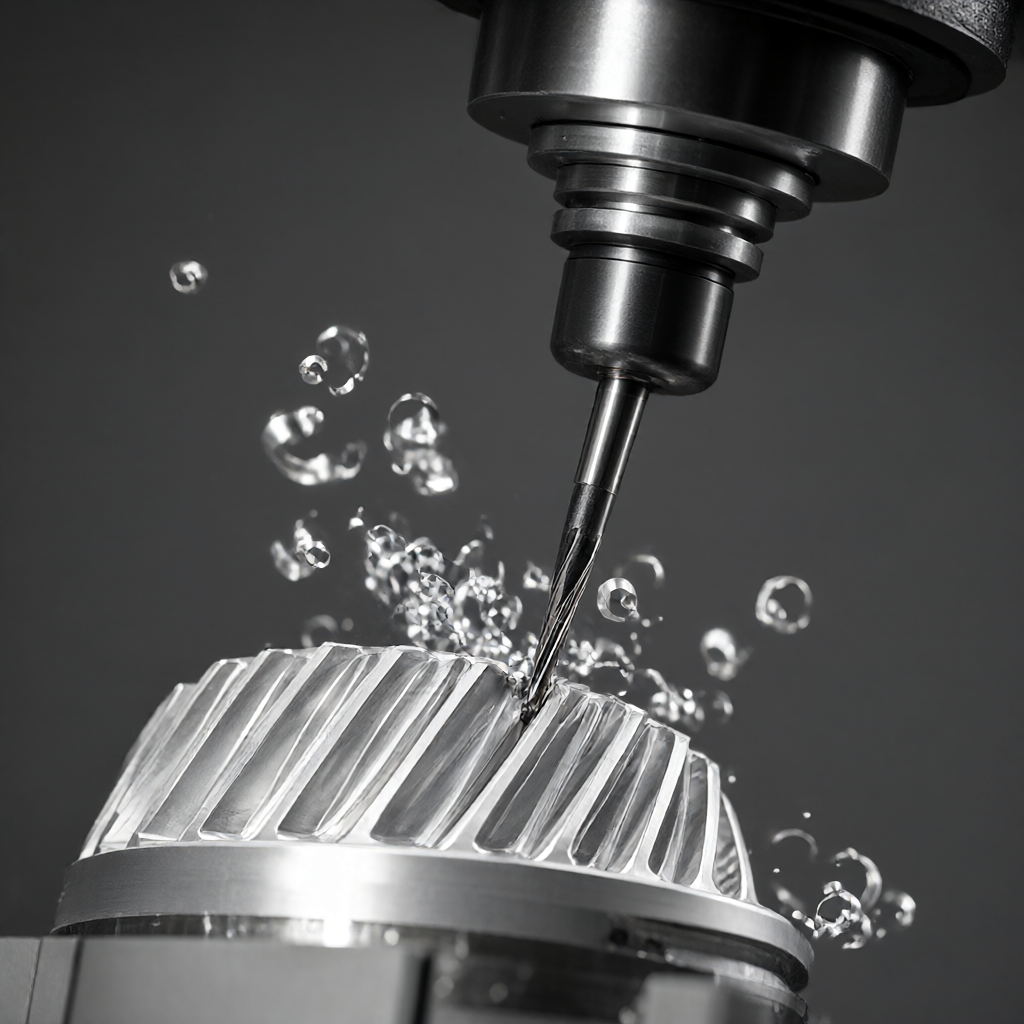
- Выбор ножейПри использовании твердосплавных концевых фрез кромки кромок облицовки (например, TiAlN) для уменьшения теплоты трения, снижения местного повышения температуры в обрабатываемой зоне и предотвращения воздействия алюминиевого сплава на чистоту поверхности из-за высокотемпературного окисления.
- Параметры резания: Для алюминиевого сплава 6061 при сухом резке или газовом охлаждении скорость резания Vc рекомендуется 300-500 м/мин. Высокая скорость резания снижает теплопроводность алюминиевого сплава (примерно на 5%-10%) из-за трения.
- Управление шероховатостьюШероховатость поверхности теплоотвода Ra должна быть ограничена 3,2 - 6,3 мкм. Поверхность слишком гладкая (например, Ra)<0.8 μm)虽然降低了传导热阻,但会增加光线反射并可能降低流体湍流,反而不利于对流换热。粗糙度的微小起伏有助于打破层流边界层。
Устранение напряжения обработкиОстаточное внутреннее напряжение после фрезерования с ЧПУ может привести к незначительной деформации деталей при последующем использовании или изменении температуры, особенно тонкостенных теплоотводов. После грубой обработки рекомендуется проводить рециркуляцию или виброэгацию, повторную очистку для обеспечения стабильности размеров. Допуски рекомендуются в пределах ±0,01 мм.
Анализ соответствия марок материалов технологии обработки
Различия в поведении различных марок алюминиевых сплавов в процессе обработки с ЧПУ напрямую влияют на единообразие партии и стоимость теплоотвода. Ниже приведены технические сравнения двух основных вариантов:
| Сравнительные измерения | 6061-T6 фрезерованные радиаторы | 7075-T6 фрезерование радиатора |
|---|---|---|
| Теплопроводность | Около 170 Вт/(м·К), отличная теплопроводность | Около 140 Вт/(м·К), тепловое сопротивление чуть выше 6061 |
| Механическая прочность | Средний, подходит для общей конструкции | Очень высокая для высокой нагрузки и высокой вибрационной устойчивости |
| Производительность обработки | Малое сопротивление резания, неустойчивость к обрушению, длительный срок службы инструмента, подходит для массового производства | Высокая твердость, высокая теплота резания, легко образовывать стружку, необходимо снизить скорость подачи, низкая эффективность обработки |
| Обработка поверхностей | Превосходный анод, равномерный и плотный слой мембраны | Легко появляются черные пятна анодированного или цветовые тона, обычно с помощью пескоструйной обработки + электрофорез или натуральной дуральной обработки |
| Применимые сцены | Охлаждение базовых станций 5G, коммуникационное оборудование, типовые печатные платы | Роботизированные суставы, высокая температура вокруг автомобильного двигателя |
При производстве 6061-T6 имеет более высокую скорость резания, чем 7075, и имеет более низкую скорость износа инструмента. Для стандартных теплоотводов модель 6061-T6 имеет более высокую производительность. Для работы в условиях OEM-производителей и при высоких вибрациях и высоких температурах, требуется высокая устойчивость к усталости. Рекомендуется использовать материал на этапе DFM (пригодный для изготовления дизайн), чтобы избежать последующего устаревания при обработке.
Изменение производительности и стратегии предотвращения охлаждения после обработки поверхности
Обработка поверхности является стандартной процедурой для специальных теплоотводов из алюминиевого сплава, но некоторые процессы могут существенно изменить теплопроводность. Неправильный выбор обработки может свести на нет эффективность конструкции теплоотвода.
Тепловое влияние обычной обработки поверхности
- анодированное оксидОксидная пленка сама по себе является изолятором (тепловое сопротивление около $10 ^{-4}$ K·m²/W), толщина обычно ограничена в пределах 10-30 мкм. Это тепловое сопротивление незначительно для теплоотвода электронов. НоТехнология уплотнения отверстияКрайне важно, если неправильное уплотнение приводит к остаткам пористой внутренней структуры, окисляющая пленка будет поглощать воду и отславляться при высоких температурах и влажных условиях, что приведет к неисправности поверхности теплоотвода. Необходимо определить технологию уплотнения отверстий, устойчивых к кипячению.
- гальванические (например, никелированные, хромированные)Металлическое покрытие отличается высокой теплопроводностью, но при этом чрезвычайно важны пористость и прочность связывания гальванического покрытия.<5 μm)对散热影响较小,但镀层若出现裂纹,在热循环下易剥落,造成散热面粗糙度急剧恶化。
- Окраска/порошковое покрытиеТепловое сопротивление значительно выше, чем оксидная и гальваническая пленка. Если площадь теплоотдачи ограничена и необходимо использовать покрытие, необходимо увеличить плотность плавников или уменьшить плотность теплового потока, в противном случае может значительно повысить тепловую температуру.
Для обеспечения высокого качества и безупречности,Пескоструйная обработка + анодированиеКомбинация обеспечивает эстетическую и климатическую поверхность. При серийном производстве необходимо установить стандарт полного внешнего контроля (AQL 2.5), в котором основное внимание уделяется однородности окислительной мембраны, чтобы обеспечить соответствие цвета теплоотвода и монтажной поверхности, что соответствует строгим спецификациям клиентов потребительской электроники.
Контроль качества и контроль согласованности партии
Радиатор не является несущим стержнем, но риск теплового отказа оказывает большое влияние на надежность системы. Кроме обычного контроля размеров (CMM 3 координаты), необходимо увеличить выбор метода выборочного контроля для теплопроводности.
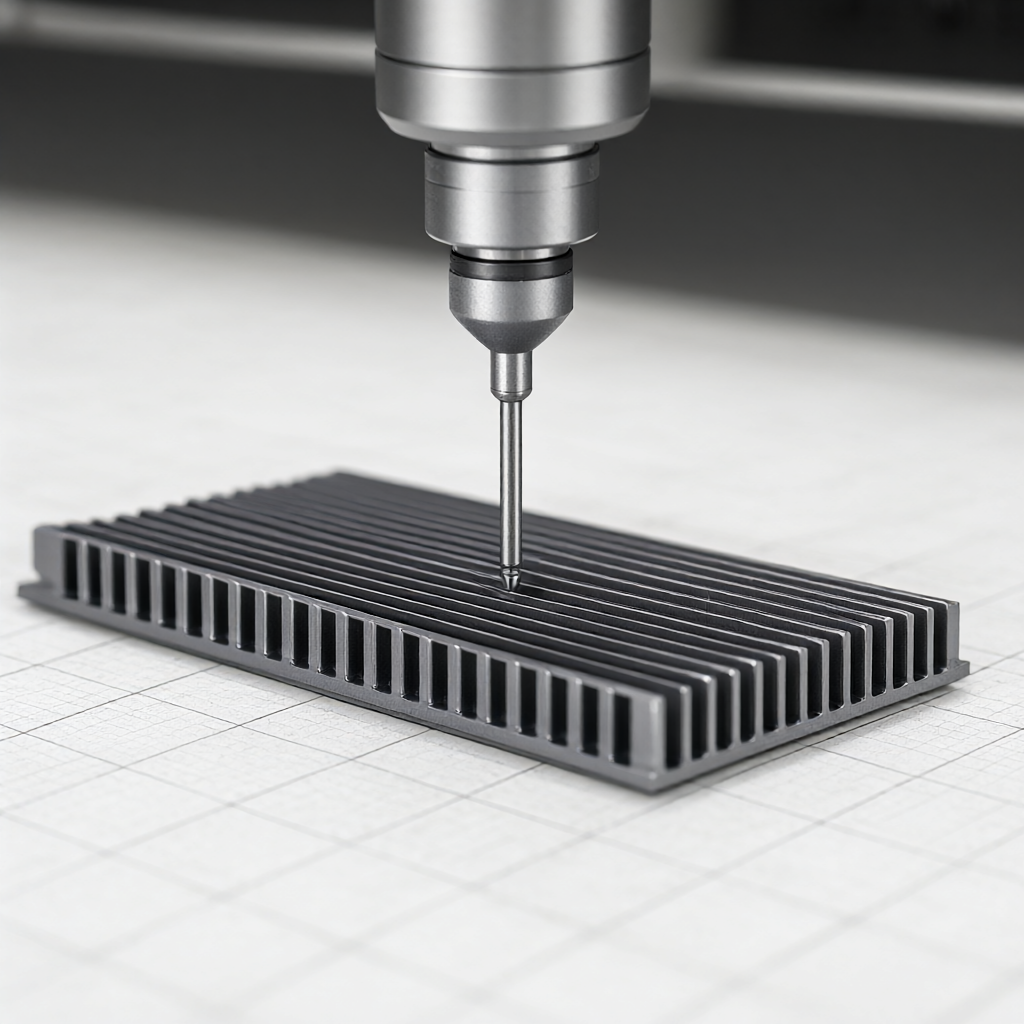
Основные контрольные проекты и стандарты
- Тепловое испытание:: с помощью лазерной моллюски или термометра стационарного теплового потока, выборочно ≥3 штуцера партии для проверки теплопроводности до 95% теоретического значения марки (устранение воздействия внутренних пор).
- Прочность соединения интерфейсаЕсли теплоотвод должен быть прилечен из материала теплового интерфейса (TIM), следует проверить прочность соединения основы алюминиевого сплава и поверхности обработки, чтобы предотвратить образование микровоздушного зазора после нанесения TIM.
- Испытание теплового циклаМоделировать экстремальный режим работы, например, 1000 циклов между-40℃ и +85℃, проверить наличие микротрещины в корне плавника, это прямое отражение недостаточного выпуска напряжения или хрупкости материала.
В серийном производстве, из-за износа фрезерующего инструмента может привести к увеличению размера плавника (например, 0,02 мм), рекомендуется ввести механизм компенсации износа инструмента в процессе обработки и выполнить проверку самоконтроля каждые 100 единиц, чтобы обеспечить контроль погрешности шага плавника в пределах ±0,05 мм, поддерживать согласованность между партиями.
Является ли лучшим материалом для фрезерования теплоотвода из алюминиевого сплава с ЧПУ 6061?
6061 обеспечивает хороший баланс между теплопроводностью и стоимостью и является основным выбором для теплоотвода. Однако для теплоотвода с высокой механической нагрузкой (например, с многократным ускорением) или для роботизированных суставов с высокой удельной прочностью, модель 7075 лучше. Если путь теплоотдачи короткий и очень чувствителен к тепловому сопротивлению (например, полупроводниковые лазеры), предпочтителен чистый алюминий (1050) или сплав 6101. Выбор материала должен сочетаться с расчетом тепловой нагрузки и плотности.
Может ли обработка по 5 осям значительно снизить тепловое сопротивление теплового элемента?
5-осевая обработка не влияет на теплопроводность материала, но оптимизирует направление оси инструмента и направление подачи, что позволяет значительно уменьшить остаточное сопротивление алюминиевой стружки и теплоту трения инструмента, сохраняя микроструктурную целостность поверхности обработки. Для теплоотводов с микромикромикромикромикроемкими или сложными питателями, ось 5 может производить микрональную структуру, которая не может быть достигнута на 3-й оси, увеличивая площадь теплообмена, что приводит к снижению общего теплового сопротивления системы, а не к теплового сопротивления материала.
Как оценить влияние точности обработки теплоотводов с ЧПУ на эффективность охлаждения?
В основном рассматриваются два допуска: погрешность шага плавников и плоскостность. Отклонение расстояния плавников более ±0,1 мм приводит к локальному засорению воздуховода, снижению расхода воздуха, коэффициент конвективного теплообмена может снизить 5%-10%. Плоскость больше 0,05 мм приводит к неравномерному зазору сборки, TIM (силиста) не может быть равномерно заполнен, а тепловое сопротивление интерфейса резко повышается. Поэтому плоскостность обработки с ЧПУ рекомендуется контролировать в пределах 0,02 мм.
Как решить проблему анодирования при массовом производстве теплоотводов?
Ахроматизация зависит от контроля содержания примесей из алюминиевого сплава и плотности окисления тока. Для использования исключительно высокочистых алюминиевых болванок (общее количество примесей) должен быть назначен поставщик<0.1%),并在阳极氧化槽内使用温度控制精度±1℃的纯水系统。对于批量件,务必要求供应商提供同批次氧化对比样板,执行首件确认制,并在每批次中增加10%的色卡抽检比例,避免整批货物因外观不一致导致退货。
Может ли остаточное напряжение на поверхности после обработки теплоотвода привести к отпадению размеров?
Будет. Фрезерование с ЧПУ оставляет остаточное растяжение на поверхности, особенно в тонкостенных местах, где может образовываться коробление 0,01 - 0,02 мм после установки. Для обеспечения долгосрочной стабильности размеров рекомендуется применять прецизионные радиаторы (особенно для оптических модулей или полупроводниковых инкапсулированных) добавить процесс холодной обработки (-80℃ криогенный) или виброэйдж для устранения напряжения. Если конструкция детали сложна и требует от него очень много, следует зарезервировать запас мельницы 0,02 мм или выполнить полную стабилизацию срока давности до тонкой обработки с ЧПУ.
В конце концов, следует реализовать соответствие данных теплового сопротивления, внешнего вида и серийного производства. Технология фрезерования алюминиевого сплава с ЧПУ обеспечивает надежную основу для сложных конструкций теплового управления. Для конкретных сценариев применения теплоотдачи рекомендуется объединить результаты моделирования теплового потока, уточнить марку материала, технологию обработки поверхности и требования к допуску, представить подробные чертежи и технические спецификации. Предоставляя количественные рекомендации по DFM и быстрые ответы на предложения, можно значительно сократить время от разработки и проектирования до производственной проверки, что снижает риск теплового сбоя системы.



