Основные определения и обоснование критериев шероховатости поверхности точения ЧПУ
В области прецизионного производства, шероховатость поверхности с ЧПУ является ключевым показателем, который определяет качество трения, герметичность, износостойкость и внешний вид детали. Для технических специалистов и инженеров определение параметров шероховатости является первым шагом во избежание споров по поводу принятия решений. Средняя арифметическая высота поверхности является наиболее распространенным показателем, который представляет собой среднюю глубину микрогеометрических колебаний поверхности. Кроме того, максимальная высота Rz и высота R10 используются в качестве вспомогательных параметров для контроля локальных пиковых значений и значений отливов на поверхности. В соответствии со стандартом ISO 21920-1:2013 значение Ra на поверхности обрезки обычно находится в диапазоне от 1,6 до 0,8 мкм, в то время как на поверхности точного согласования или гидравлического уплотнения значение Ra часто должно быть снижено до 0,4 мкм или даже 0,2 мкм. Понимание того, что эти параметры не просто уменьшаются, а слишком низкая шероховатость увеличивает затраты на обработку и может снизить емкость хранилища в определенных условиях, поэтому их необходимо правильно настроить в сочетании с функциями детали.
Четыре фактора, влияющие на шероховатость поверхности точения с ЧПУ
Качество поверхности определяется не единичными переменными, а сочетанием параметров резания, состояния инструмента, материала заготовки и жесткости станка. Более глубокое изучение этих факторов помогает прогнозировать и оптимизировать результаты работы поверхности на этапе планирования процесса.
- Параметры резания:Скорость резания vc может привести к повышению температуры лезвия, а низкая скорость резания может привести к образованию образования стружки, которая может привести к разрыву поверхности. При этом скорость резания Vc может быть выше температуры лезвия, а низкая скорость резания может привести к образованию образования стружки, которая может привести к разрыву поверхности.
- Ножи и износы:Радиус дуги режущей линии re является ключевым фактором, определяющим теоретическую шероховатость. Чем больше re, тем дальше точка режущего лезвия находится от теоретической точки резания, тем меньше остаточная площадь, тем более гладкая поверхность поверхности. В то же время, износ винга VB напрямую меняет траекторию резания, а шероховатость поверхности резко ухудшается при негативном износа.
- Характеристики материала изделия:Сталь высокой твердости, нержавеющая сталь и титановые сплавы из-за высокой прочности и высокой склонности к твердому обработке, легко приклеиваются ножи или образуются заусенцы при точении, более чувствительны к качеству поверхности, чем алюминиевые сплавы. Инженерные пластмассы легко расплавляются и адгезируются из-за плохой теплопроводности, требуют особого внимания к способу охлаждения.
- Жесткость станка:Собственная вибрация станка оставляет высокочастотные вибрирование на поверхности заготовки. Машины с низкой жесткостью, как правило, при тех же параметрах трудно получить более низкие значения Ra, чем станки с высокой жесткостью, что особенно заметно при высокоскоростном точении.
Сравнение параметров шероховатости поверхности обычных материалов точения ЧПУ
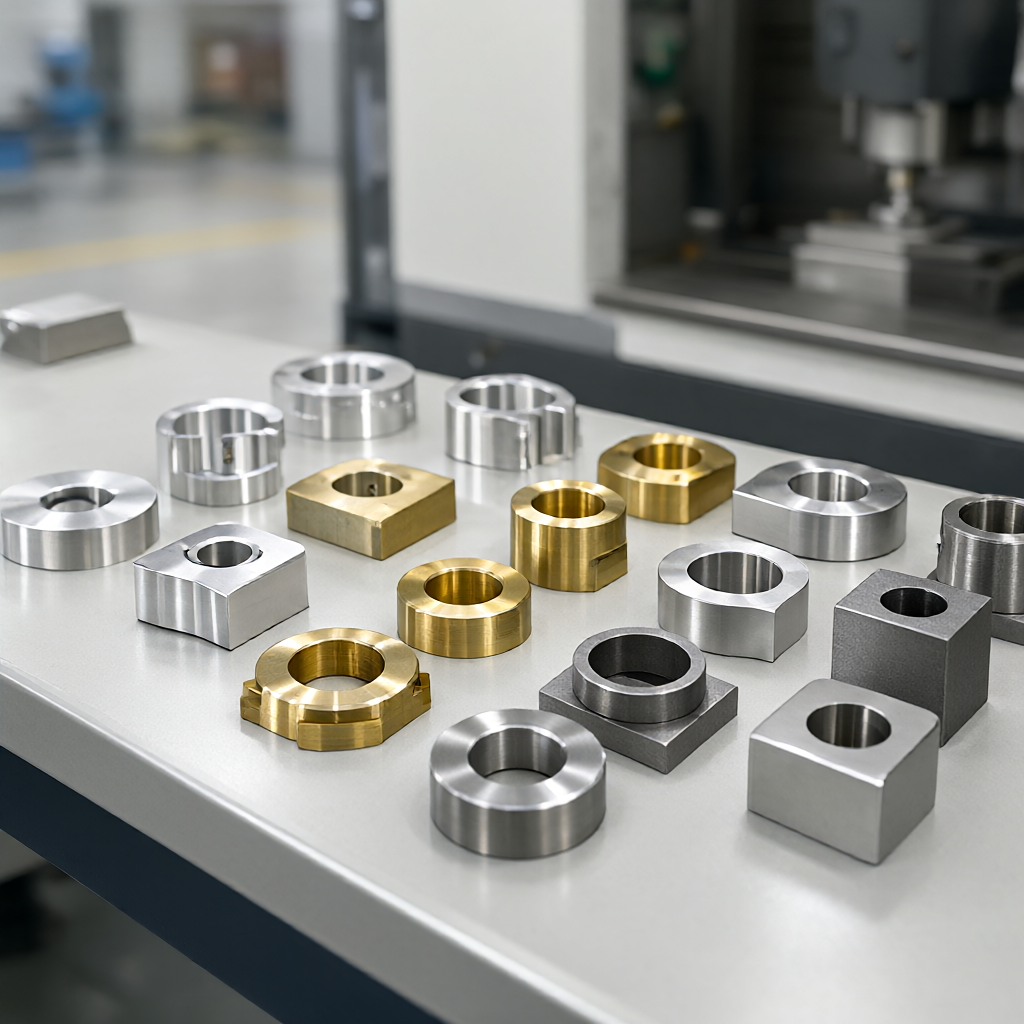
В таблице ниже приведены эталонные диапазоны шероховатости поверхности, которые могут быть стабилизированы при стандартном точении материалов. Эти данные основаны на опыте использования обычных твердосплавных инструментов и обычных режущих жидкостей, которые необходимо настроить в зависимости от конкретной марки.
| Категории материалов | Типовая марка/материал | Обычное точение Ra (мкм) | Отрекатор/полированный Ra (мкм) | Ключевые факторы качества поверхности |
|---|---|---|---|---|
| Алюминиевые сплавы | 6061-T6, 7075-T6 | 0.8-1,2 | 0.2-0,4 | Низкая чувствительность к скорости резания обеспечивает легкий доступ к гладким поверхностям; необходимо предотвратить нанесение повреждений в результате затыкания алюминиевой крошкой. |
| Сталь углеродистая/нержавеющая сталь | Сталь 45 #, 304/316L | 1.2-1,6 | 0.4 0,8 | Высокая прочность, легко липкий нож; обработка 316L крепкая, требует высокой жесткости станка и большого переднего угла инструмента. |
| Медный сплав | H62 латунь, T2 медная | 0.8-1,0 | 0.2-0,4 | Отличная растяжка, очень удобная для клейки нож; требуются инструменты с большим задним и передним углом и увеличенный расход режущей жидкости. |
| Инженерные пластмассы | PEEK, PTFE | 0.8-1,6 | 0.4-0,8 | Высокая теплочувствительность, сухое резание легко расплавится; рекомендуется влажное резание или снижение подачи. |
Как видно из таблицы, алюминиевые и медные сплавы обычно имеют преимущество перед нержавеющей стали в контроле шероховатости токарной поверхности из-за низкой силы резания и незатвердевания. В случае инженерных пластмасс, хотя теоретическая шероховатость может быть низкой, стабильность процесса сильно зависит от охлаждающей среды.
Три основных метода определения шероховатости поверхности точения с ЧПУ
Выбор правильного метода измерения зависит не только от точности данных, но и от эффективности измерений. В настоящее время в промышленности используются три метода контроля: контактный, оптический бесконтактный и лазерный, каждый из которых имеет свои преимущества и преимущества.
Прибор шероховатости поверхности
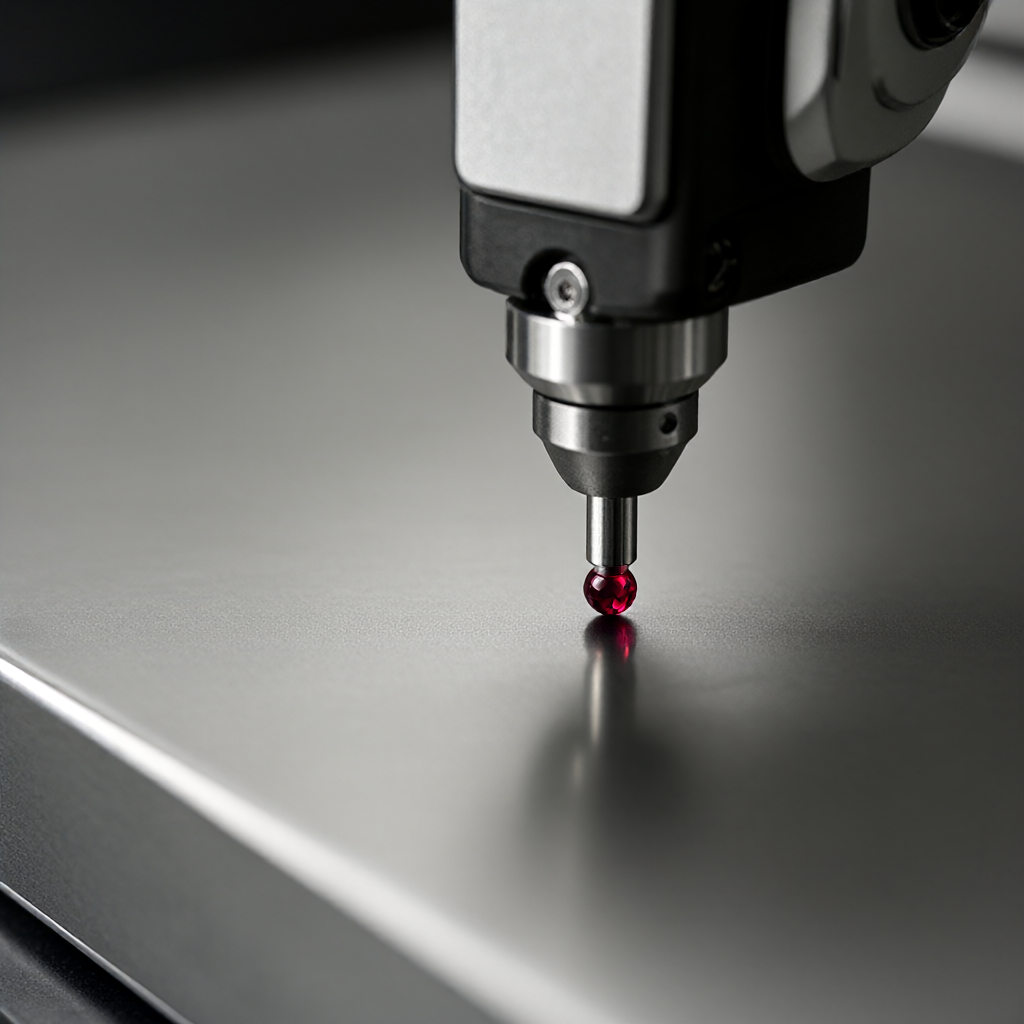
Это самый распространенный метод контроля, который можно использовать с помощью рубинового контакта по поверхности заготовки, а датчики принимают электрические сигналы, движущиеся вверх и вниз по острию, и вычисляют параметры Ra, Rz и т. д., которые легко поддаются обработке на металлических поверхностях, а также соответствуют стандарту ISO 4287.