





Сложная конструкция деталей для точения с ЧПУ: избегайте интерферометрии и деформации. В прецизионном производстве многие устаревшие из-за ошибок, допущенных в первоначальном проектировании. В этой статье рассматривается влияние жесткости, траектории инструмента и теплоотдачи на точность точения, а также предлагаются технические стратегии для избежания ошибок.
Анализ основных причин вмешательства и деформации.
Вмешательство ножейВо время точения траектория инструмента физически соприкасается с обработанной поверхностью детали, зажимом или структурой станка. Обычно это происходит при длинных осях или сложных профилях с глубокими полостями. Вмешательство приводит к разрыву инструмента или к авариям станка, прерывая производство.
Тепловая деформация и эффект ножа
Тепловая обработка приводит к повышению местной температуры изделия, а разница в коэффициентах теплового расширения вызывает смещение размеров. В то же время, сила резания приводит к упругой деформации (оттягивание нож) для длинных деталей, а усадка после охлаждения приводит к резкому ухудшению размеров. Эти два физических явления в сочетании являются основной причиной сложности управления высокоточными токарными деталями.
Проектные ограничения длины и оптимизация жесткости
ДляЧПУ токарнаяОбработка, отношение длины (L/D) детали напрямую определяет стабильность обработки. Общие принципы: 3-осевой токарный станок L/D менее 5; увеличение центральной стойки может быть увеличено до 8; обработка или фрезерование может достигать 10 или более. Если L/D превышает 8, то необходимо ввести вспомогательные опоры (осевая/высокая) или модифицировать конструкцию.
Если внутри изделия имеется глубокое отверстие или глупая канавка, толщина стенки которой составляет менее 10% от длины диаметра, то вибрационные и тепловые нагрузки во время резания значительно увеличиваются. Рекомендуется увеличить толщину стенки менее 0,8 - 10 мм или высвободить напряжение путем скрупулезной очистки.
Планирование траектории инструмента и программирование без вмешательства
ПодготовленоПроцесс токарной обработкиСвязка по осям Z и X должна быть выполнена в обход прецизионных поверхностей. Особое внимание следует обратить на то, что при токарении внутреннего отверстия или конца вала лестницы траектория вращения инструмента должна иметь достаточный запас (обычно больше радиуса инструмента +0,2 мм).
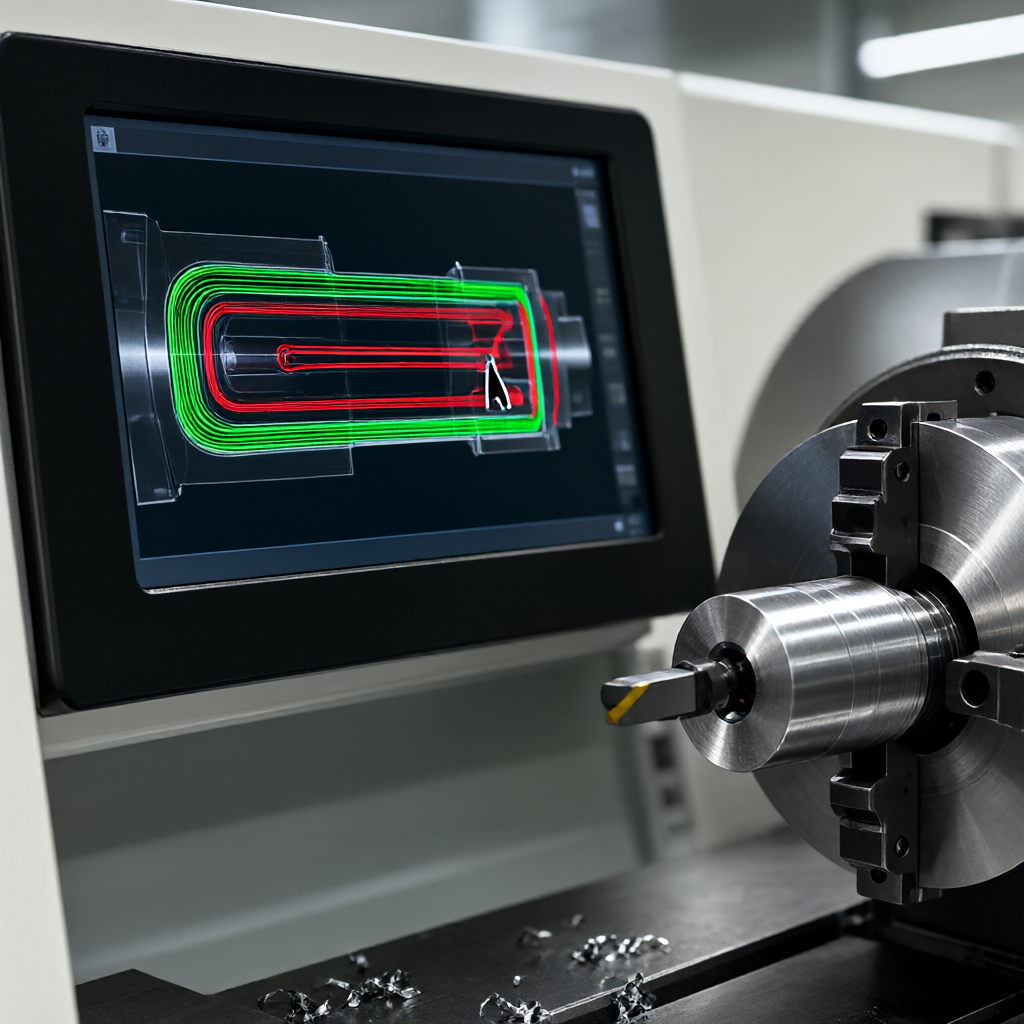
- Радиус для имитационного инструмента:Избегать столкновения с острыми углами, фаска выше C0,5; при необходимости пройти по углам, необходимо несколько раз входить в нож.
- Установка точки смены ножа:Удалить от поверхности заготовки, зарезервировать безопасный зазор 3-5 мм во избежание царапин обработанной поверхности при смене инструмента.
- Критерий для нанесения ударов:Установить единую исходную точку координат, чтобы избежать вмешательства, вызванного совокупной погрешностью преобразования базы.
Выбор инструмента, стратегии охлаждения и теплового контроля
Выбор инструмента напрямую влияетДеформация. Твердосплавные пластины (например, YG8/YG6) имеют высокую скорость резания, но низкую теплопроводность, в то время как высокоскоростные стали (HSS) имеют хорошую теплопроводность, но низкую прочность. Для обработки алюминиевых сплавов часто используются пластины с алмазным покрытием для снижения температуры резания.
При обработке титановых сплавов или жаростойкой стали, которые отличаются высокой скоростью обработки. При резком охлаждении очень много жидкости для резания, но резкие изменения температуры поверхности детали могут привести к остаточному напряжению и деформации токарных деталей. Правильное управление скоростью подачи и объемом вращения (ap) является ключевым фактором для снижения скорости резания.
Сравнение комбинированных схем точения и фрезерования
Для сложных деталей простое 3--4-осевое точение может не избежать помех и требует 5-осевого фрезерования. В следующей таблице сравниваются различия в контроле интерферометрии и деформациях:
| Сравнительные измерения | 3/4 оси станка ЧПУ | 5-осевой фрезерный композитный станок |
|---|---|---|
| Риски вмешательства | Высокий. Ограниченные пути входа/выхода инструмента и легко ударить по заготовке/зажиму | Низкая. Скоординированная ось B/C позволяет обойти обработанную поверхность под большим углом |
| Управление деформацией изделий | Медленное высвобождение остаточных напряжений зависит от конструкции зажима (осевой рамы) | Многогранный фрезерование с однократным зажимом, равномерное распределение напряжений и небольшая деформация |
| Применимые детали | Ось лестницы, рядовой, простые фасонные элементы (L/D)< 5) | Сложные корпуса, воздушные соединения, детали многогранника (L/D > 8) |
| Верхний предел точности обработки | ±0,02 мм (при отсутствии вспомогательного зажима) | ±0,01мм (после совмещения тепловой компенсации) |
Заключение:Когда деталь включает в себя многонаправленные пазы, торцевые фаски или сложные поверхности, если проверка интерферометрии 3-осного точения не проходит, следует непосредственно перейти на монотонную схему фрезерования, хотя стоимость одной единицы немного выше, но может сэкономить накопленную погрешность от многократного зажима.
Основные моменты: DFM обзор и первая проверка
На этапе стыковки объекта DFM (проектирование пригодности к производству) является последней линией обороны для перехвата помех и деформаций. Необходимо проверить следующие параметры:
- Минимальный радиус углов:Внутренние углы при точении должны быть выше R0,5, иначе инструмент не может быть преобразован и сгибаться.
- Радующий отверстие/паз для похудения:На толстостенной части (>20 мм) проектируется симметричная теплоотвода для уменьшения коробления после охлаждения.
- Резервирование базы:На поверхности ключевых размеров должен быть зарезервирован запас шлифования/шлифовки (0,3 - 0,5 мм), чтобы избежать прямого отражения фазных напряжений в окончательных размерах.
При первой обработке необходимо выполнитьКонтрольная проверка процессаКроме контроля полного размера по трем координатам, следует проверить разницу между естественным состоянием детали и деформацией в зажимном состоянии (отскок после ослабления). Если отпор> 0,01мм, следует изменить усилие зажима или отрегулировать параметры машины тонкивания (например, уменьшить объем заднего инструмента до 0,05 - 0,1мм, подача до 0,05мм/rev).
Вопросы и ответы (FAQ)
Как определить, требуется ли центральная опора для сложных токарных деталей с ЧПУ?
Опыт заключается в том, что центральная опора должна использоваться, когда свободная длина детали (расстояние между двумя основными опорными точками) превышает ее минимальный диаметр в пять раз, или когда вибрация инструмента во время обработки является значительной. При комбинированной обработке фрезерования обычно не применяется, а жесткость компенсируется многоосным положением.
Как уменьшить нагрузку на токарные детали из жаростойких сплавов?
Титановый сплав, Inconel и другие материалы с низкой теплопроводностью легко накапливаются. Рекомендуется использовать большую подачу/малый объем заднего инструмента для поддержания силы резания, а также микроохлаждение высокого давления непосредственно направлено на нож. Подача на этапе тонкивания должна быть снижена до 0,02 - 0,03 мм/rev для управления тепловым напряжением поверхности.
Как избежать повреждения при смене ножа?
В программе используется точка смены инструмента с быстрым позиционированием (G00), которая должна быть установлена в безопасном зазоре оси вращения инструмента и на расстоянии не менее 5 мм от поверхности заготовки. При этом устанавливается безопасная высота для открытия/закрытия корпуса ножей во избежание вмешательства стрелы.
Изгиб после точения удлиненного вала является ли это проблемой точности станка?
Точность станка не обязательно. 90% случаев происходит при высвобождении упругих деформаций (разрезание ножа) или термической деформации. Это может быть проверено путем улучшения зажима (например, гидравлического трилагга + высота хвостовой части), увеличения запаса резцевого резца или 24-часового контроля после обработки (после снятия напряжения).
Можно ли полностью избежать вмешательства в работу машины, изменив дизайн?
Да. Преобразуйте сложные глубокие канавки в ступенчатую форму, увеличивайте скос при повороте инструмента (например, 15°) или измените углы несовмещенных граней на фаску/сопряжение. Перед выпуском чертежей обязательно выполните проверку столкновений по всей траектории с помощью программного обеспечения CAM.
Выводы и рекомендации в отношении действий
Чтобы избежать интерференций и деформации, требуетсяПроектирование, программирование, обработка, проверкаЧетыре этапа взаимодействия. ShowyMetal имеет 72 3/4/5-осевых ЧПУ с тактовой установкой, что позволяет проводить интерферометрическую проверку DFM и сравнивать варианты обработки с точностью ±0,01 мм и светлыми поверхностями. Если у вас есть большой диаметр, чувствительный к термическим преобразованиям или сложные пространственные помехи, отправьте чертежи и технические требования в инженерное подразделение, мы предоставим подробную оценку пригодности производства и график поставки (регулярная доставка 15-25 дней).



