





Гибкие приспособления для фрезерования с ЧПУ и управление допуском для различных сортов мелких деталей
ДляЧПУ Фрезерование Многообразие Малый объемВ случае производства, в результате длительного цикла проектирования и производства, а также высокой стоимости одного комплекта, время замены модели превышает время обработки. При использовании гибкого приспособления, например, системы позиционирования нулевой точки или модульного мягкого лаптя, время замены может быть сжато до минутного уровня, что значительно увеличивает скорость прокладки оборудования. В основе лежит балансировка жесткости зажима, точности позиционирования и универсальности, что гарантирует устранение риска деформации из-за освобождения напряжения зажима при требованиях к точности обработки ±0,01 мм.
Больные точки и режимы отказа при многообразном мелкосерийном производстве
На этапе создания небольших партий геометрические формы деталей сильно различаются, обычно меньше 500 единиц. Если для каждой модели чугунных зажимов, амортизированная стоимость формы, то стоимость единицы очень высока. Кроме того, когда ручные зажимы держат тонкостенные детали, локальные пластичные деформации, вызванные концентрацией усилий зажима, часто являются причиной больших размеров. К числу наиболее распространенных сбоев относятся: Совокупная погрешность зазора между установочным штифтом и отверстием, ослабление зажимной силы из-за усталости упругих патронов и систематическое искажение, вызываемое отсутствием выравнивания базы при смене типа.
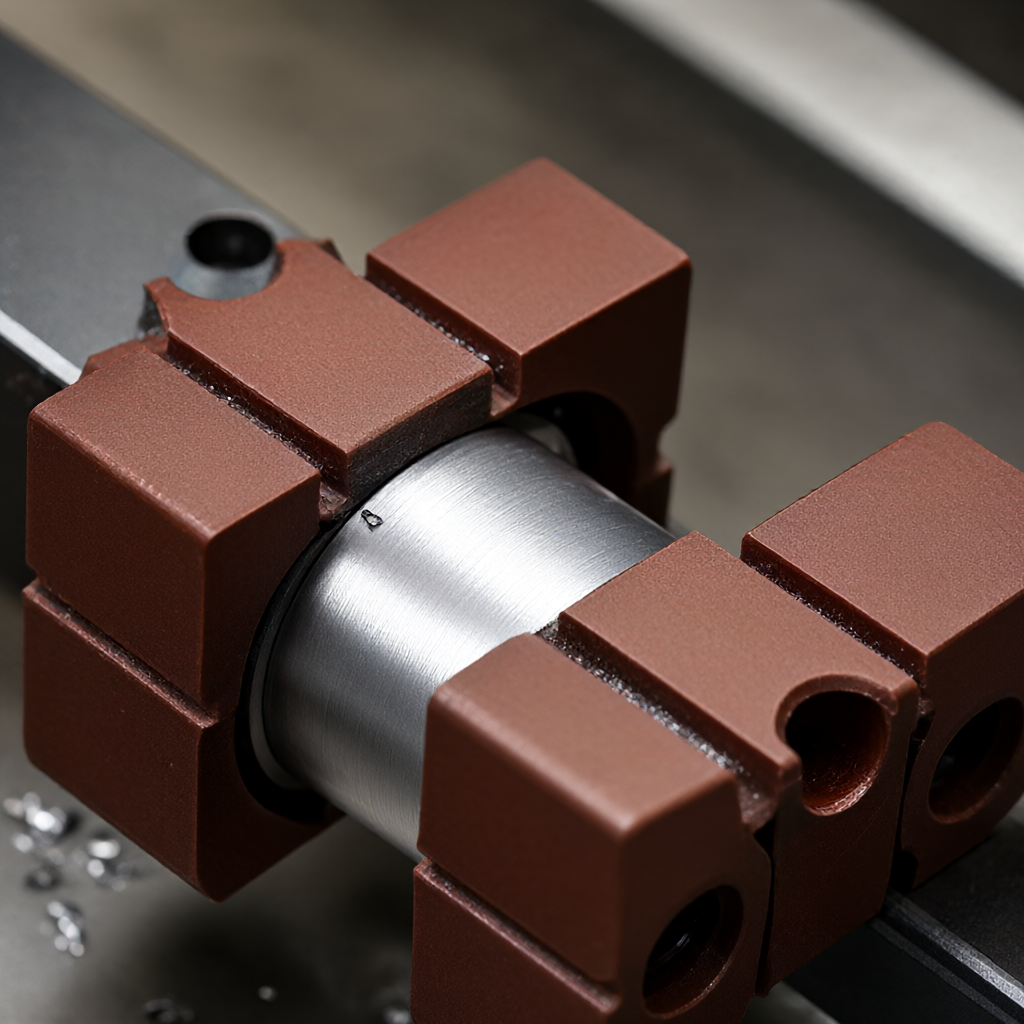
Идея заключается в том, чтобы перейти от «настраиваемых жестких зависимости» к «модульным мягким зависимости». Благодаря использованию регулируемой опорной поверхности и быстроменяемого интерфейса один и тот же фундамент адаптируется к различным профилям заготовок. Это не только снижает давление на инвентарный инвентарь, но и позволяет инженерам быстро корректировать маршрут в соответствии с рекомендациями DFM чертежа.
Основные преимущества системы позиционирования нулевой точки по сравнению с модульным приспособлением
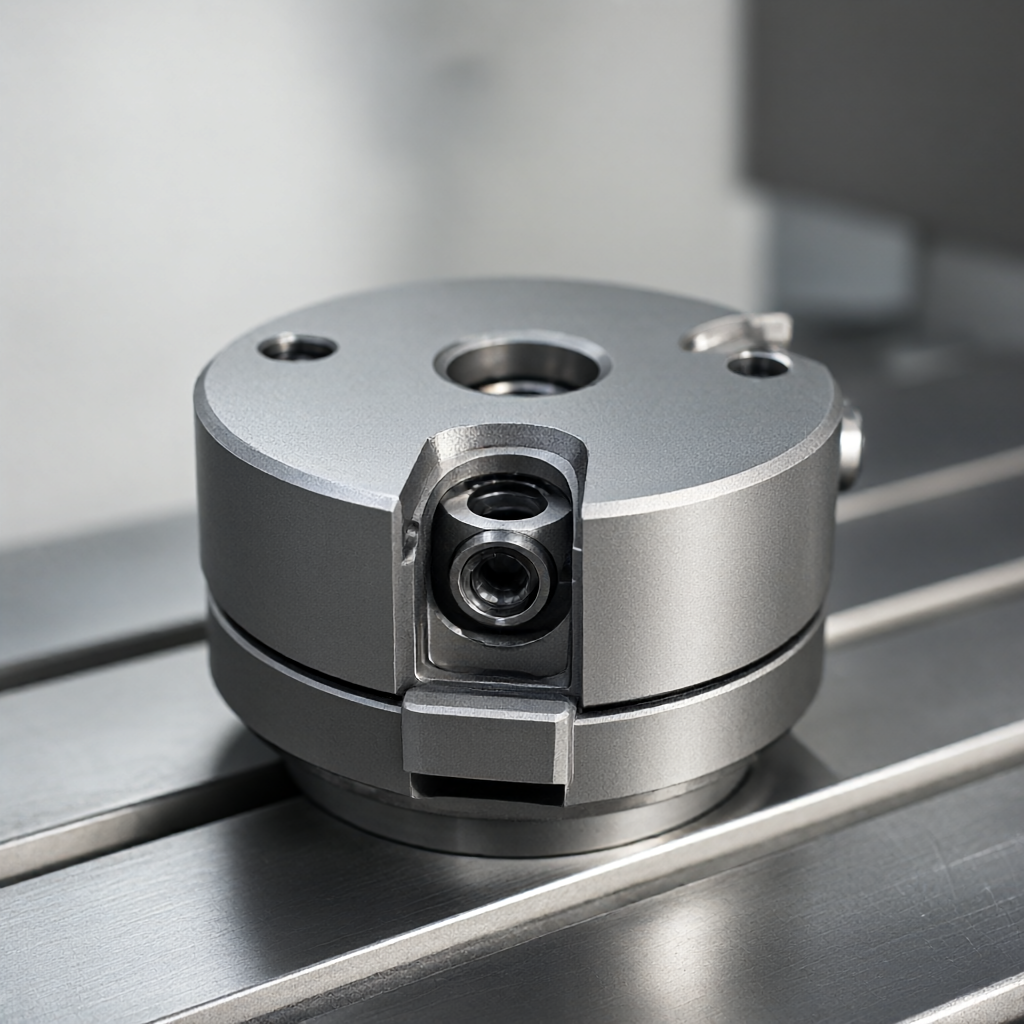
В настоящее время основные гибкие решения делятся на две системы: система нулевого позиционирования с помощью пневматического или механического самоблокирующего механизма, точность повторного позиционирования обычно находится в пределах ±0.005 мм. Модульные гибкие зажимы зависят от резания мягких лагтей, что позволяет улучшить прилежность к определенным контурам. Ниже приведены сравнительные характеристики двух вариантов по ключевым параметрам:
| Размеры | Нулевая система позиционирования | Модульная мягкая когтя/быстроменяемая панель |
|---|---|---|
| Повторение точности позиционирования | ±0.005мм | ±0,01мм до ±0,02мм |
| Применимые характеристики изделия | Сложные поверхности пространства, многопроцессорная обработка | Поворотные тела, простые контуры, фрезерованные композиты |
| Время смены типа | 1-3мин/раз. | 3-5мин/раз (с обрезкой мягких лагтей) |
| Первоначальные вложения | Высокий (требуется специальная быстроменяемая панель) | Средняя (гибкая когтя с возможностью повторного резания) |
| жесткость зажима | Высокая (самоблокировка металла к металлу) | Средний (зависит от твердости материала мягких лапт) |
Для деталей с несколькими процессами (например, фрезерование и обработка с трех сторон), местоположение нулевого нуля имеет преимущество, так как оно обеспечивает единство системы координат между процессами, не требуя повторного поиска сторон. При обработке простых поворотных деталей, токарный станок с ЧПУ более экономичен с гибкими лапами, запас для резания мягких лагтей должен быть сохранен в 1,5 -2 мм для повторного регулировки качества.
Основные элементы DFM проектирования гибких приспособлений
Для тонкостенных алюминиевых деталей на этапе DFM рекомендуется использовать технологические бобышки или цековки, чтобы избежать прямой зависимости от внешней окружности. Плоскость монтажной пластины должна быть ограничена 0,02 мм/300 мм, а также предусмотреть канал для отвода стружки, чтобы предотвратить подъем поверхности привязки в результате накопления стружки.
При использовании вакуумной адсорбции в качестве вспомогательного зажима, сила адсорбции должна составлять 1,5 раза больше максимальной нагрузки резания, а герметичность должна быть подтверждена путем проверки вакуума перед обработкой. Собственность зажима должна быть максимально легкой, чтобы уменьшить нагрузку на шпиндель станка или рабочий стол, что особенно важно для высокоскоростной обработки 5 осев.
Точность обработки и контроль качества поверхности
Гибкие зажимы гибкие, но ошибки, накопленные в многозвенном интерфейсе, нельзя игнорировать. В серийном производстве рекомендуется проводить выборочный контроль по всем размерам каждые 20 единиц, использовать трехкоординатную измерительную машину для проверки соответствия позиционирования. При обнаружении сдвига размера, следует в первую очередь проверить износ пластины с быстрой сменой нуля или зазор фиксированного штифта вместо слепо регулировать компенсацию инструмента.
При условии поховатости поверхности Ra0,4мкм, высвобождение напряжения зажима может вызвать микродеформацию. Для продуктов с высокой яркостью поверхности рекомендуется добавить операцию денапряжения перед тонкой обработкой или использовать полиуретановые прокладки на месте зажима. Мы проводим полную проверку перед отгрузкой партии, включая оптические измерения и проверку шероховатости, чтобы убедиться, что внешний вид не имеет царапины, дефекты и соответствие партии стандартам приемки клиента.
Часто задаваемые вопросы
Как можно сбалансировать затраты на изготовление и срок поставки с помощью многопрофильного фрезерования с ЧПУ?
В первую очередь применяется универсальное нулевое позиционирующее основание, замена быстросменной платы и фиксирующего элемента для адаптации различных деталей. Преимущество короткого цикла пробной проверки заключается в том, что можно совместить производство с узлами объекта, срок поставки серийного производства 15-25 дней требует возможности быстрой отладки зажима.
Стабильна ли точность позиционирования гибкого зажима до ±0,01 мм?
Да. С помощью регулярной калибровки системы нулевого уровня, управления коэффициентом износа быстросменной платы и в сочетании с точностью самого станка, общая погрешность системы может быть ограничена в пределах ±0,01 мм. Ключ заключается в создании системы точек для контроля износа фиксационного штифта.
Как защитить тонкостенные части от повреждений с помощью гибких приспособлений?
На поверхности зажима добавляются сжимаемые прокладки или уменьшаются зажимные усилия и применяются многоточечные равномерные опоры. На этапе проектирования DFM рекомендуется увеличить вспомогательные технологические арматуры для повышения устойчивости к деформациям.
Как совместить верхнюю часть хвоста и гибкую зажиму при обработке деталей вала?
Собственная жесткость, для деталей с большим соотношением диаметра можно обойтись без верхней части хвоста, а для деталей с малым соотношением диаметра можно использовать только передний нож и гибкий держатель. Для деталей с удлиненными форм-мажками следует оборудовать плавающий механизм, чтобы избежать чрезмерных ограничений.
Как проверить стабильность гибких приспособлений при массовом производстве?
Создайте схему управления процессом SPC, отслеживая тенденции ключевых размеров. При появлении среднего смещения немедленно запускайте точку зажима, проверяйте состояние износа фиксационных штифтов, быстросменных пластин и мягких лагтей, а также повторно проверяйте полный размер по стандарту AQL.
Выводы и рекомендации в отношении практических действий
При резеровке с ЧПУ гибкие приспособления являются ключом к выходу из тупиковой ситуации «экономико-экономической». В зависимости от геометрической сложности детали и количества процессов. Усовершенствованная конструкция DFM и тщательная техническая проверка обеспечивают точность ±0,01 мм и быструю доставку в течение 15-25 дней. Мы рекомендуем отправить нам чертежи и требования к материалам (например, алюминиевый сплав 6061, нержавеющая сталь 304 или инженерный пластик). Инженер предоставит Вам предложение по технологии, включая решение зажима и обработку поверхности (анодирование, пескоструйная обработка и др.).



