





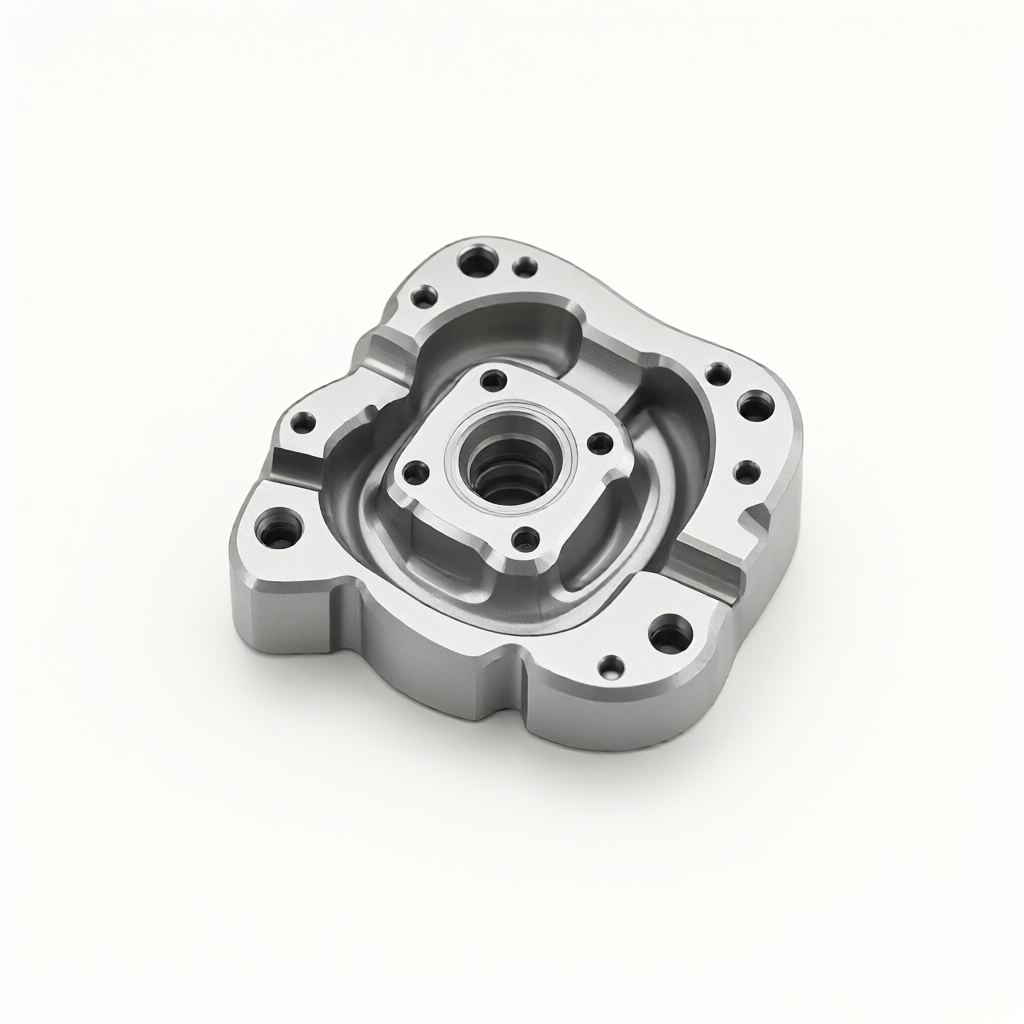
Основные технологические проблемы 5-осевой медицинской полости с ЧПУ
При обработке деталей с ЧПУ по индивидуальному заказу 5-осевая медицинская полость с ЧПУ является типичным требованием для обработки фасонных поверхностей и глубоких полостей. Для деталей полостей медицинского уровня обычно требуется стерильная адаптация, отсутствие заусенцев и царапин, а также допуск размеров в пределах ±0,01 мм, шероховатость поверхности Ra0,4 мкм или лучше. При обработке сложных полостей, которые требуют высокой биосовместимости и чистоты, обычно возникают проблемы с межосевыми вмешательствами, недостаточной оптимизацией траектории инструмента и низкой эффективностью дезаусенцев. При обработке пятиосных соединений при помощи наклонных шпинделей можно значительно улучшить угол падения инструмента, улучшить шероховатость поверхности и уменьшить опорную структуру, что позволяет сохранить запас для последующей стерильной обработки и очистки.
Выбор материала и оптимизация параметров резания
В состав медицинской полости входят 316L нержавеющая сталь, титановые сплавы (например, Ti-6Al-4V) и PEEK Engineering пластмассы. Различия в производительности резания различных материалов напрямую влияют на срок службы инструмента, качество поверхности и сложность удаления заусенцев.
- Нержавеющая сталь 316LВысокая вязкость, низкая теплопроводность, высокая вероятность образования стружки. Рекомендуется стратегия большой подачи, малой глубины, скорость вращения шпинделя 8000-12000 об/мин и скорость подачи 300-500 мм/мин. Инструмент рекомендует нож с твердосплавным покрытием (например, покрытие TiAlN) для повышения износостойкости и стружки.
- Титановый сплав: Низкий модуль упругости и легко деформация. Необходимо снизить скорость резания (500-800 м/мин), увеличить расход охлаждающей жидкости, чтобы избежать теплового накопления. Рекомендуется использовать параметры тонкого процесса с шагом 0,05 - 0,1 мм для обеспечения точности формы поверхности.
- PEEK Инженерная пластикаТемпература плавления около 343℃, легко липкий нож. Необходимо выбрать острый инструмент (например, монокристаллический алмаз или CBN), поддерживать высокую скорость подачи (10000-15000 об/мин, подача 200-300 мм/мин) и поддерживать охлаждение воздуха для предотвращения тепловой деформации.
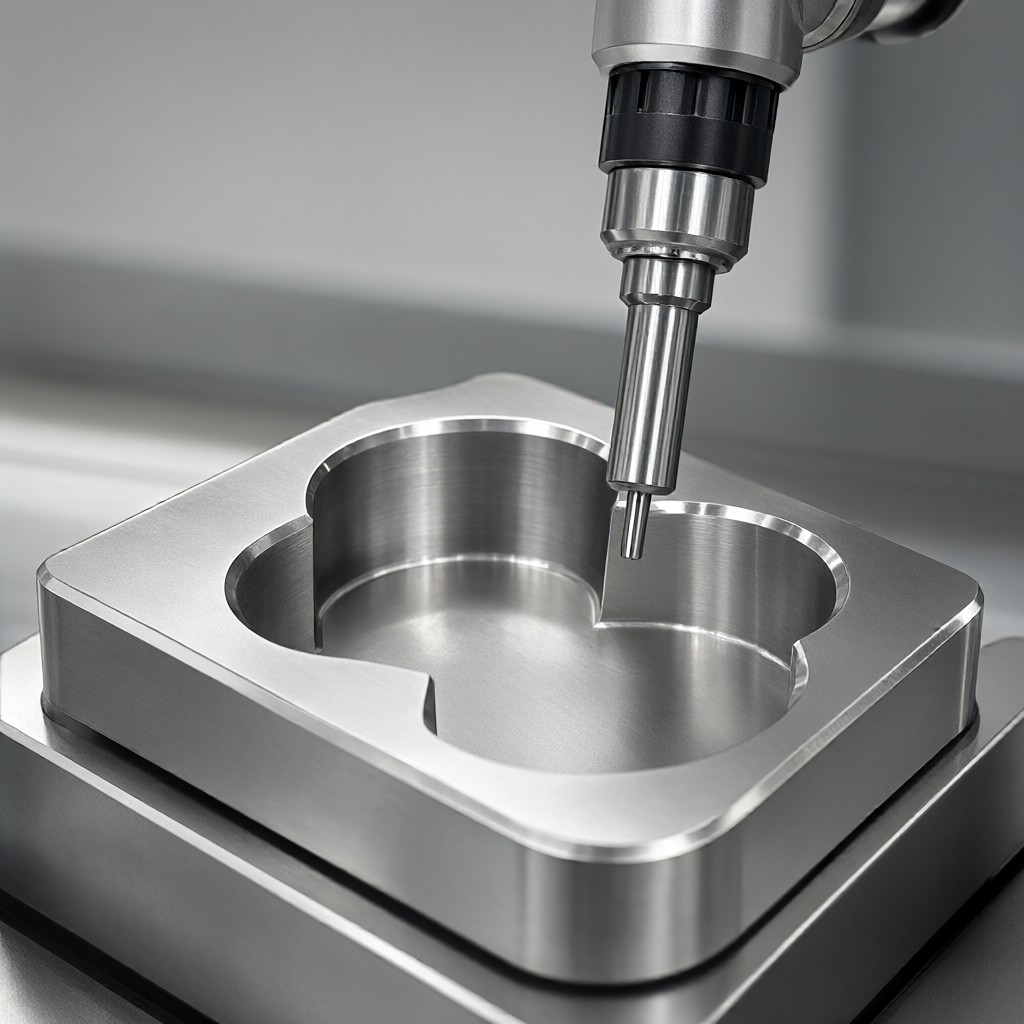
Оптимизация параметров осуществляется в сочетании с программой моделирования пятиосевого соединения для контроля столкновений и регулировки стратегии оси инструмента, чтобы обеспечить постоянный угол резания в глубоких полостях и избежать вибрации и откачки инструмента.
Моделирование 5-осного инструмента и стратегия между осями
При обработке сложных медицинских полостей с помощью 5-осных ЧПУ планирование траектории инструмента является ключевым фактором для определения качества и эффективности поверхности. Обычно используемые стратегии включают:
- Спиральная резьбаДля фрезерования матриц обеспечивает постоянную нагрузку резания, уменьшает напряжение лезвия, снижает остаточное напряжение поверхности и помогает в последующей стерильной очистке.
- фрезерование равноудаленной оси ZДля тонкой обработки, для обеспечения шероховатости поверхности Ra0,4 мкм с помощью шага управления (обычно от 0,02 до 0,05 мм). Необходимо обеспечить плавный переход на траекторию инструмента, чтобы избежать трещин.
- 5-осевая оптическая обработка:: В области поверхности выполняется непрерывное движение по пяти осям с постоянным наклоном главной оси (например, 45°-60°), что повышает жесткость инструмента и уменьшает вибрацию вылета, что приводит к более равномерному качеству поверхности.
Для оптимизации траектории инструмента также требуется резервирование процесса удаления заусенцев. На резких краях или в глубине полости можно сконструировать предварительно удаленные канавки или фаски, чтобы избежать повреждения поверхности при последующем ручном удалении заусенцев. Для 5-осевых станков не требуется переворачивать заготовки, что способствует сохранению стабильности размеров.
Сравнение технологии удаления заусенцев с стерильной адаптацией
Удаление заусенцев является предварительным процессом, который соответствует требованиям медицинских деталей. Различные методы оказывают значительное влияние на целостность поверхности, биосовместимость и адаптивность стерильного материала. В следующей таблице сравниваются три основные схемы удаления заусенцев:
| Методология | Применяемые сцены | Поверхностный риск. | Адаптация асептика | Стоимость и эффективность |
|---|---|---|---|---|
| вибрация от заусенцев | Пористые, глубокие полости, сложные внутренние отверстия | Низкий, но контролируемый размер абразива (≤325 меш) во избежание царапин | Высокое, легко очищающее остатки абразива | В целом, последовательность очень хорошая. |
| Лазерный усенцы | Острые края, тонкостенные, высокотемпературные сплавы | Очень низкая, безконтактная зона без теплового воздействия | Очень высокая, без остатков материалов. | Высокая, для высокоточных медицинских деталей |
| Электрохимическая дезаусенцев (ECM) | Глубокие отверстия, щели, электропроводящие материалы | Низкая, но необходимо контролировать соотношение электролита и плотность тока | В среднем, необходимо полностью очистить остаточный электролит | Средний, подходит для титана/стального сплава |
При выборе технологии удаления заусенцев необходимо сочетать свойства материала с последующей стерилизацией При этом, например, лазерная дезаусенцы не подвергаются контактам, не имеют расходных материалов. При этом необходимо проводить тщательную проверку частиц абразива, чтобы предотвратить воздействие микрочастиц на биосовместимость. Электрохимическая дезаусенцы эффективно используются для электропроводящих материалов, но остатки электролита удаляются с помощью многократной ультразвуковой очистки и промывки, а также проверить, не ниже ли ионные остатки чистой воды, установленной для медицинских стандартов.
Проверка совместимости обработки поверхности с стерильными пакетами
После удаления заусенцев медицинская полость обычно подвергается поверхностной обработке, чтобы повысить коррозионную стойкость и биологическую совместимость. Типичные процессы включают:
- Пескоструйная обработка: Применяется оксид алюминия 150-325 меш или стеклянный бусин, давление контролируется в 0,3 - 0,5МПа, цель шероховатости поверхности Ra0,8 - 1,6мкм. После пескоструйной обработки следует травить и пассивировать, удалить загрязненный слой поверхности.
- анодирование (алюминиевые сплавы)Для медицинских деталей на основе алюминия толщиной 5-10 мкм, может быть окрашена или уплотнена. Убедитесь, что процесс уплотнения отверстий завершен, чтобы предотвратить остаточное очищающее растворение.
- Галлические покрытияНапример, для покрытия никелевых фосфорных сплавов (2-5 мкм), повышается износостойкость и коррозионная стойкость. После нанесения гальванического покрытия необходимо проводить испытания на утечку водородного водорода (например, 200°C/4 ч) и солевой туман.
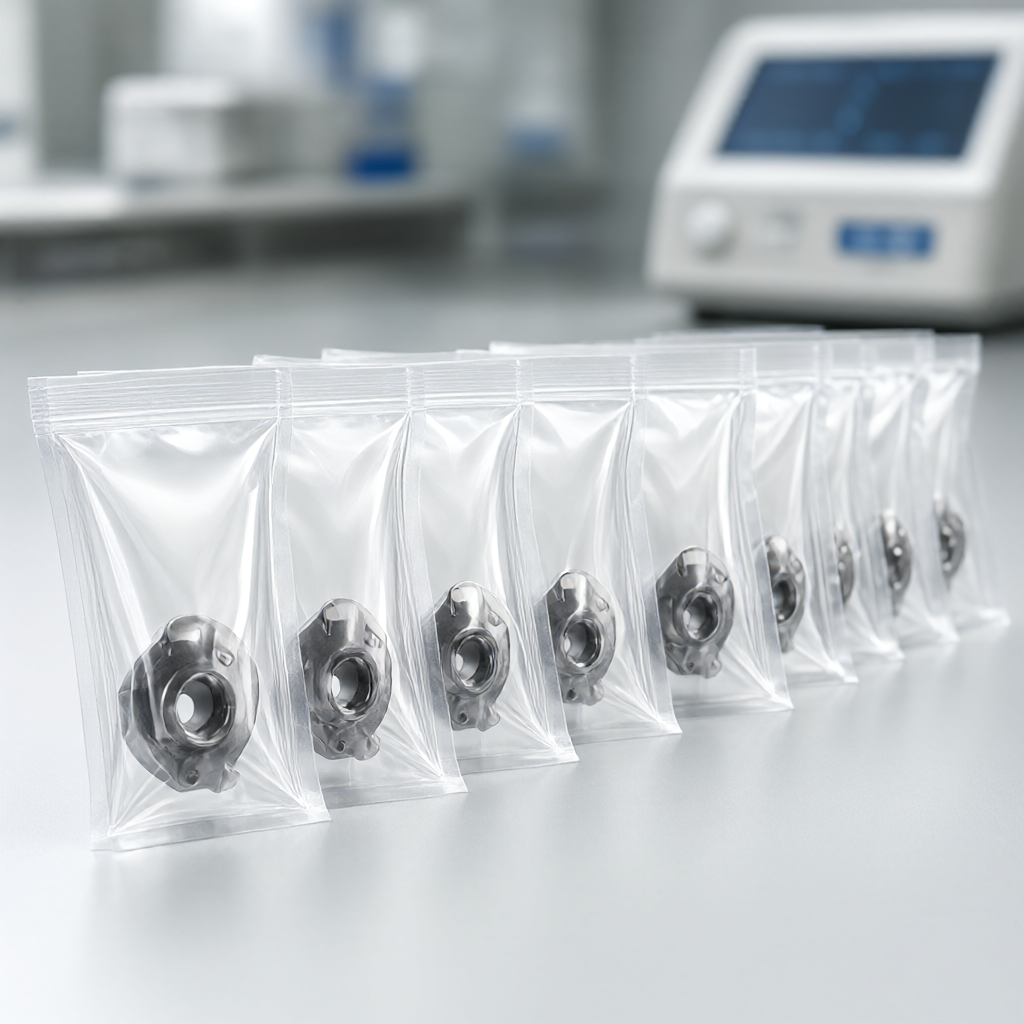
После завершения всех процессов обработки поверхности необходимо проверить пригодность стерильных упаковок. Упаковка (например, мешки медицинского класса PE или композитные мешки из бумаги) должна быть защищена от повреждения или загрязнения из-за микровыпуклости поверхности детали, статического электричества или остаточных остатков. Рекомендуется провести имитационные испытания транспортировки и испытания на герметичность, чтобы убедиться в том, что детали остаются нетронутыми и не подвергаются выделению после цикла стерилизации.
Критерии проверки и отказ от ошибок
Окончательная приемка деталей медицинской полости осуществляется в соответствии со строгими стандартами контроля качества. Ключевые проверки включают:
- Контроль размеров: Применяется трехкоординатный измерительный прибор (CMM) или оптический проектор, для измерения допуска ключевой точки, цель ±0,01мм. Для измерения глубины CMM следует выбрать шаровый диаметр (R0,5мм) для повышения точности измерения глубины полости.
- шероховатость поверхности: Используйте интерферометр белого света или контактный прибор шероховатости, цель Ra0,4 мкм (тонкая обработка) или Ra0,8 мкм (после пескоструйной обработки). Для предотвращения локальных отклонений требуется несколько точек измерения в различных областях поверхности.
- Контроль чистоты: Зачисление частиц производится по ISO 16232-1 или контроль химического остаточного содержания согласно VDA 19. Детали после удаления заусенцев и обработки поверхности должны быть очищены ультразвуком, чтобы исключить остатки металлической стружки, абразива или электролита.
- БиосовместимостьКонечный продукт должен пройти испытания серии ISO 10993 (цитотоксичность, чувствительность, раздражение и т. д.), чтобы убедиться в отсутствии токсического выделения материалов и процессов обработки.
Обычные режимы отказа включают: остаточный заусенцы в глубине полости, вспенивание слоя обработки поверхности, царапина поверхности после удаления, микроизменение размеров после цикла стерилизации. Варианты обхода включают: резервирование запаса технологии удаления заусенцев при обработке по пяти осям; активация травления перед обработкой поверхности; использование лазерной или вибрационной дезаусенцы вместо ручной работы; испытание на устойчивость при высокой температуре перед стерилизацией (модельная температура стерилизации ±10℃).
FAQ: Ключевые вопросы о пятиосевой медицинской полости с ЧПУ
Может ли пятиосевая обработка с ЧПУ соответствовать требованиям к стерильной упаковке для медицинской полости?
Да. Благодаря оптимизации траектории инструмента для уменьшения напряжения зажима и поверхностных дефектов, а также лазерной или вибрационной дезаусенцы и строгой очистки поверхности, обработка по пяти осям обеспечивает отсутствие остаточных загрязняющих веществ на поверхности деталей, удовлетворяет требованиям к герметичности и чистоте стерильного материала.
Какой метод удаления заусенцев лучше всего подходит для медицинской полости из нержавеющей стали 316L?
Лазерная дезаусенцы является предпочтительным вариантом для медицинских полостей из нержавеющей стали 316L из-за отсутствия контакта, отсутствия остатков расходных материалов и небольшой зоны теплового воздействия. При сложной структуре полости можно удалить заусенцы в сочетании с вибрацией, но при этом необходимо контролировать размер абразива и тщательно промыть.
Как 5-осевая обработка обеспечивает шероховатость поверхности Ra0,4 мкм?
Необходимо использовать параметры тонкой обработки (шаг 0,02 - 0,05 мм, умеренная скорость резания), совместить стратегию пятиосевой оптической обработки и поддерживать остроту инструмента и термическую стабильность станка. После тонкой обработки избегайте повторного зажима, что снижает риск царапин на поверхности.
Как проверить соответствие остатков электролита после удаления заусенцев?
Определение остатков ионов на поверхности может осуществляться методом ионной хроматографии или ICP-OES с целевыми значениями в соответствии с нормами медицинской чистоты (например, общий остаточный объем)



